 EN


カンボジアに新設されたブルワリーが、2025年6月にEQS社製BGF32-32-8ビール瓶詰めラインを初めて稼働させました。同社にとってビールはまったく新しい事業分野であり、ラインを収容する建屋も新築でした。EQSマシナリーのエンジニアが現地入りするまで、顧客側で一度もビールの瓶詰め作業を行った経験のあるスタッフは一人もいませんでした。
こうした出発点が、その後の立ち上げ作業全体の進め方を大きく左右しました。経験豊富な生産チームが在籍するブルワリーでは、エンジニアは主に設備の微調整に集中できます。なぜなら、オペレーターがすでにビールが充填機内でどのように振る舞うかを理解しているからです。しかし、本現場では、設備の調整とオペレーターへの実践的な指導を並行して進める必要がありました。とりわけその重要性が高かったのは、製品そのものの特性に起因していました。ビールの瓶詰め工程では、圧力・泡立ち・充填量が密接に関連しており、一見些細な調整でも、オペレーターが瓶内に目視で確認する状態に直接影響を及ぼします。
そのため、本プロジェクトは当初から二つの実務的な軸で進められました。 ビールボトリングライン 量産準備が進められる一方で、日常の操業を担当するスタッフは、機械の設定と製品の挙動との関係を学ぶ必要がありました。BGF32-32-8という名称は、この設備のプロジェクト内での呼称にすぎません。実際の操業上では、本機はガラス瓶用の洗浄・充填・キャップ装着を1台で行う「3工程一体型」充填機です。
ボトルは以下の順序でラインを通過します:パレット剥離機 → BGF32-32-8 3工程一体型充填機 → パステル化トンネル → ボトル乾燥機 → コーダー → ラベラー。330mlガラス瓶における定格生産能力は、時速10,000本です。
充填部には、半電子式の機械式バルブが採用されています。充填精度は、バルブセット全体の動作特性だけでなく、各充填バルブ単体の応答性にも依存します。したがって、オペレーターにとって安定したライン運転を判断するには、単一のボトルだけを確認するのではなく、複数のボトルおよび長時間の運転状況を総合的に観察し、充填量のばらつきが圧力・戻りガス・バルブタイミングのいずれに起因するかを特定する必要があります。
安全ロジックには、ドア開放時シャットダウンのインタロック機能が組み込まれています。保護カバー付きドアを開けると、アクセス開口部が開放されたまま充填機を稼働させるのではなく、機械そのものが停止します。運用ルールは明確で、保護カバー付きアクセスの有無と機械の運転状態は、それぞれ独立した条件として扱われます。
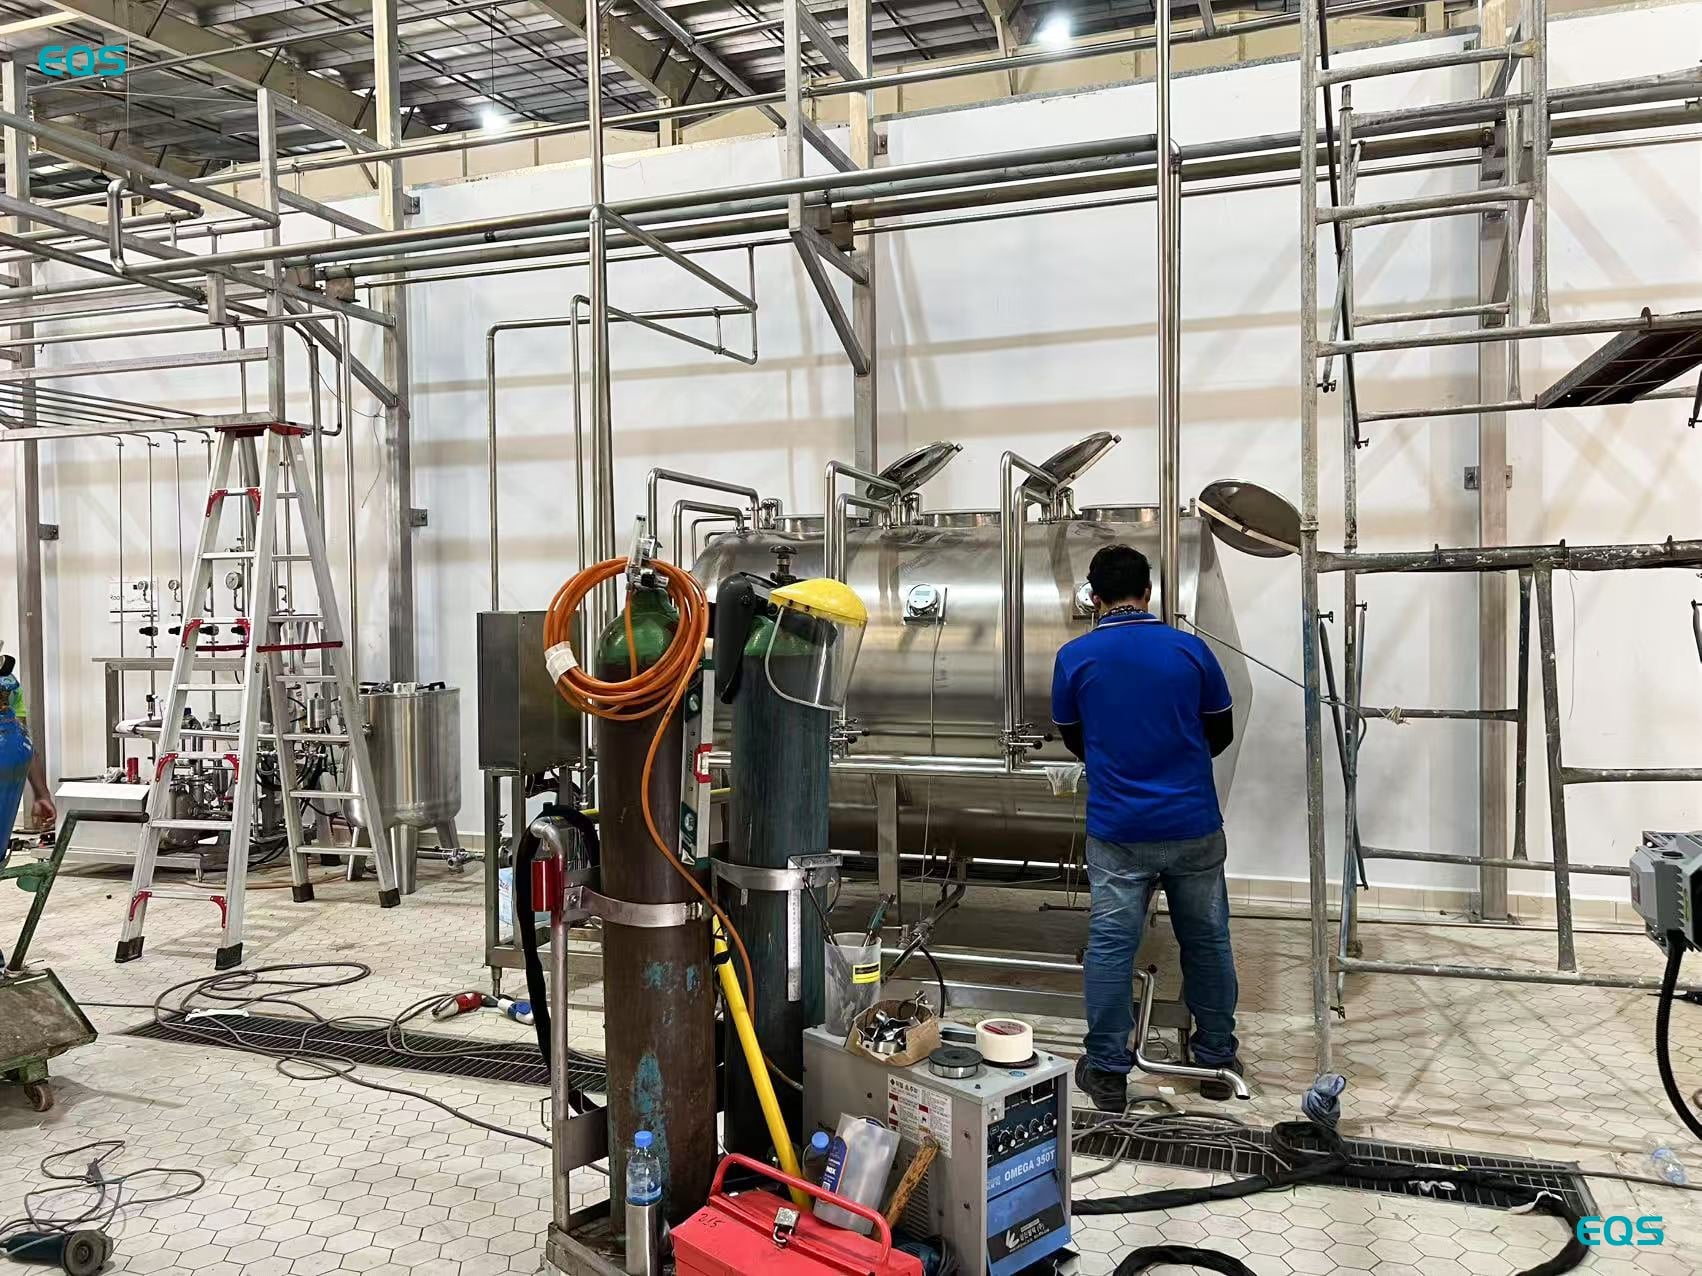
ビール充填 問題は、HMI上に表示されるだけでなく、ボトルそのものに現れます。半充填やオーバーフロー、およびバルブ間の液面差といった現象は、圧力と戻りガスタイミングの相互作用を示唆しています。エンジニアはこれらの要因を一体的に対応しました。なぜなら、カウンタープレッシャーを変更するとフォーム挙動が変わり、そのフォーム挙動の変化が実際の充填レベルの見え方に影響を与えるからです。
フォーム制御は、液面制御の一部として扱われました。意図した液面より上方に形成されるフォームの輪(フォーム・カラー)があると、目視による簡易検査時にボトルが満杯に見えることがあります。このため、充填後のボトルを評価する際には、液体の液面とフォームの位置を明確に区別する必要があります。試運転中、チームは充填セクション内の設定値と、出口部で実際に観察された状態を比較しました。同様の比較作業は、現地訪問時にオペレーターへ提供された操作手順の一部にもなっています。
戻りガスの制御には、もう一つ重要な理由があります。充填工程で取り込まれる空気は、製品の賞味期限を短縮させる可能性があります。特に、初めての製品を市場に投入するブルワリーでは、溶解酸素(DO)の管理を、操業開始時から重要な運用目標の一つとして位置付ける必要があります。本プロジェクトでは実測された溶解酸素値は提供されていませんので、ここで述べているのは、充填工程における戻りガス制御の目的であり、測定結果の報告ではありません。
32個の充填バルブも、バルブセット全体で一貫した動作を示す必要がありました。これらのバルブの動作を揃える作業には、試運転期間の大部分が費やされ、調整時の実際の基準として、充填済みのボトルが用いられました。プロジェクト記録にはこの作業内容および所要期間が記載されていますが、個々のバルブに対する別途の許容誤差は明記されていません。
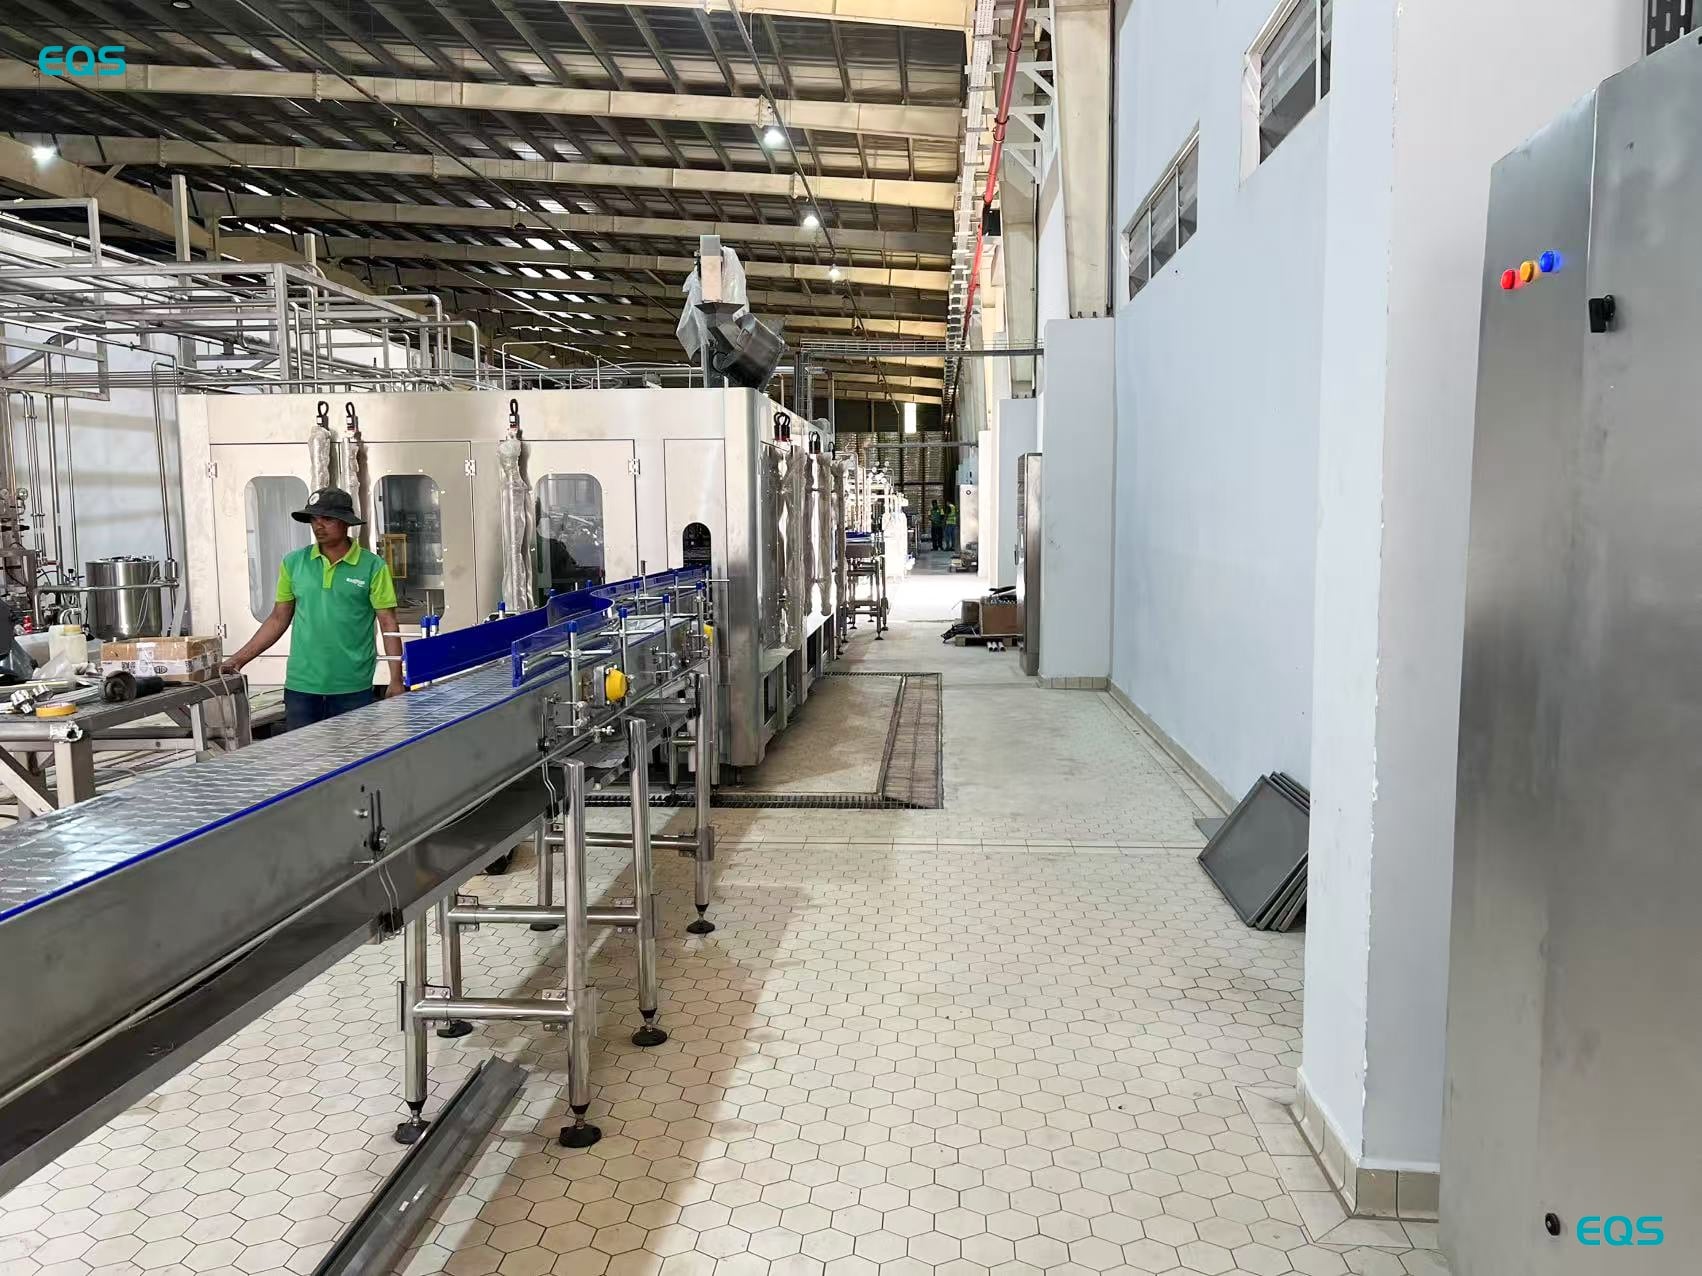
EQSマシナリー社は、5名のエンジニアを20日間派遣しました。うち15日間は設備の据付および試運転に、3日間はオペレーターへの教育に、残り2日間は顧客側の作業員とともに本番生産に立ち会いました。このスケジュールにより、形式的な指導が実際のライン運転と密接に連携されました。据付および調整作業終了後、教育期間では操業チームに対し、当該設備の取り扱い方法が丁寧に説明・指導されました。最終2日間では、顧客側の作業員がラインの運転を主体的に担い、エンジニアはその横でサポートを行いました。
試運転終了から5日後に生産を開始しました。設備はすでに準備完了していましたが、ビール醸造所では包装資材が不足しており、自社のサプライチェーンからの調達を待たざるを得ませんでした。顧客は、本プロジェクト向けにEQSが設計したボトル、クラウン(瓶蓋)、ラベルを使用しました。この点は、初めてビールの製造を計画する方にとって非常に重要です。ラインの準備と資材の準備が、同じタイミングで整う必要があります。ガラスボトル、クラウン、ラベルはすべて、エンジニアが現地入りする同一週内に到着していなければなりません。そうでなければ、試運転終了後に別途待機期間を設ける必要が生じます。
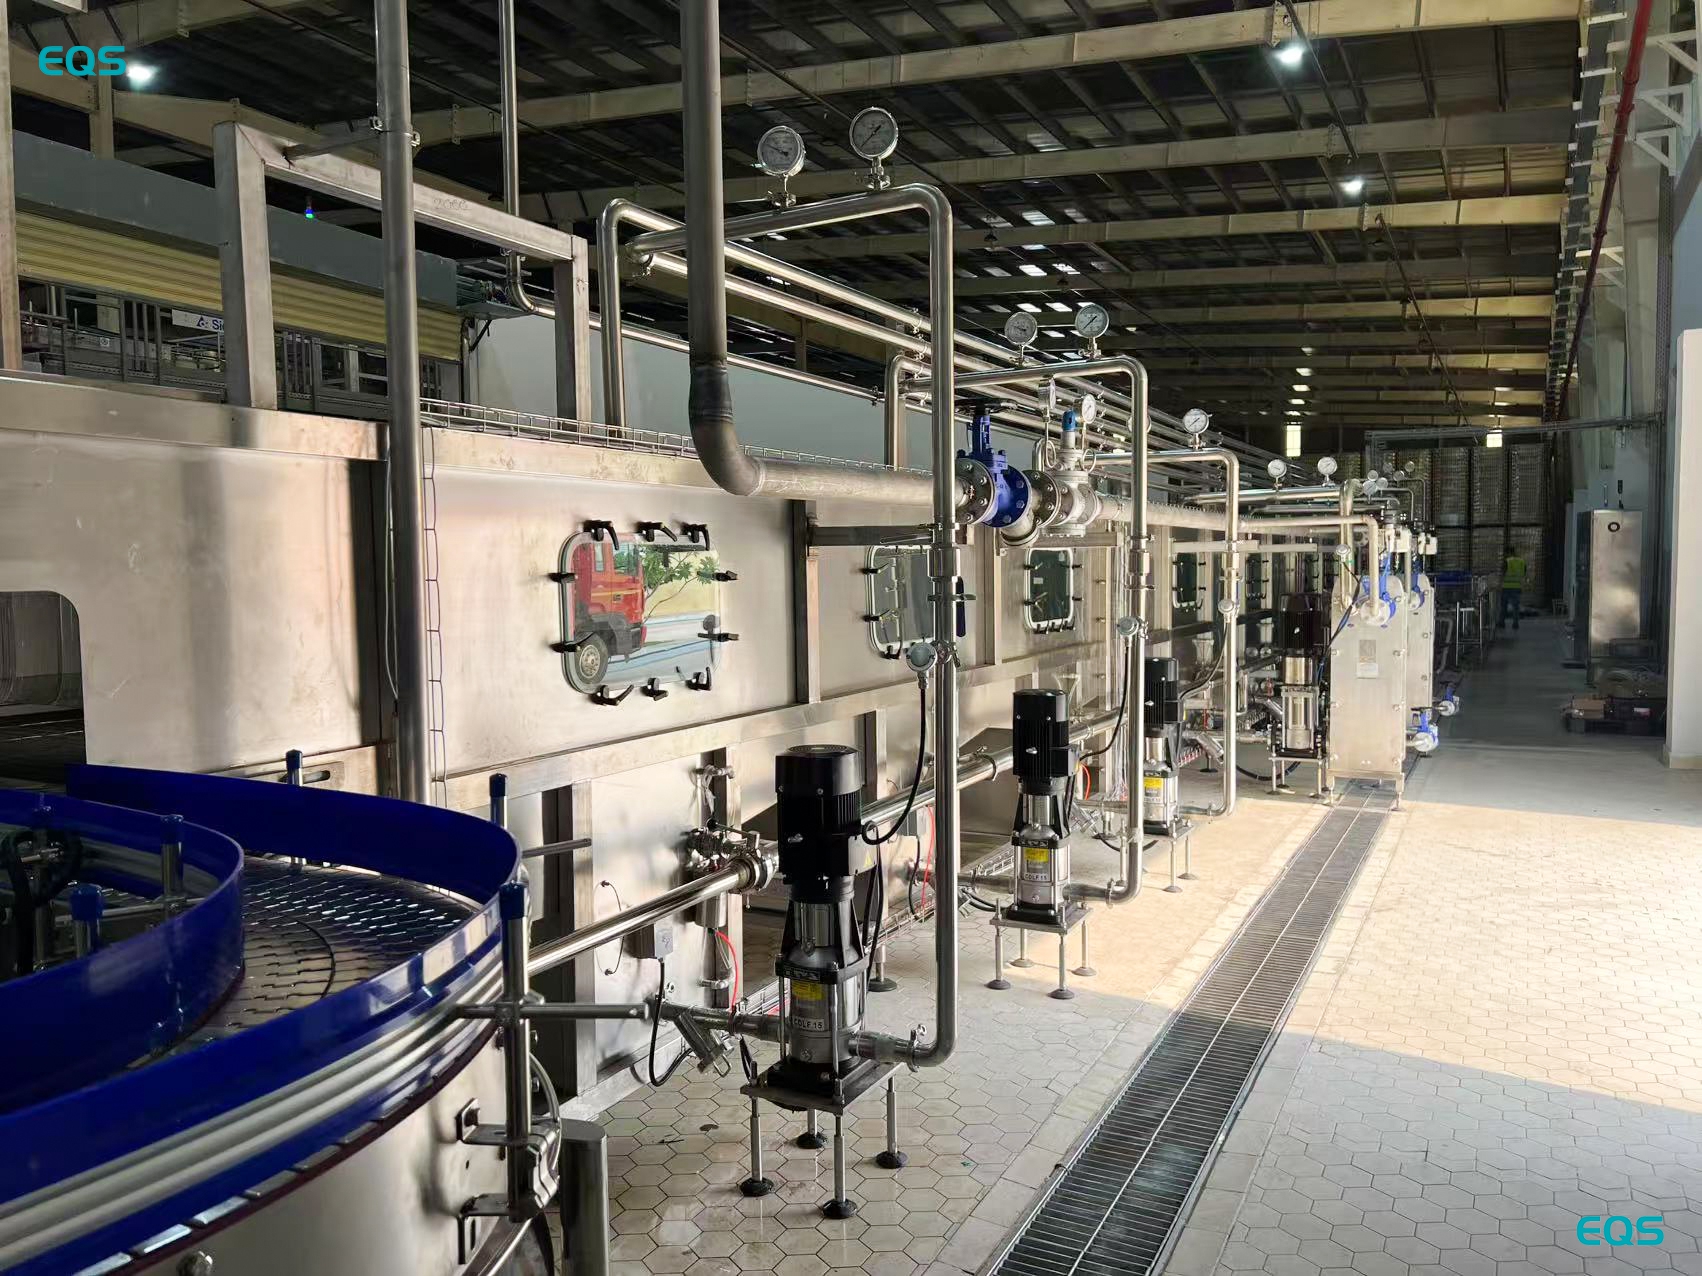
330mlボトルでの出力は、仕様通りに約10,000BPH(時間あたりボトル数)で安定しています。「約」という表現が重要です。これは、実際に報告された稼働時の出力を示すものであり、常に正確な数値で連続生産が保証されるものではありません。
生産開始から14か月の間に発生した故障は1件のみで、キャップの締め付けが不十分だったという問題でした。EQSマシナリーのサービスチームは、現地訪問を伴わず、遠隔で工場と連携してこの課題に対応し、速やかに解決しました。それ以外に、ビール醸造所では14か月間の操業において、重大な故障は一切報告されていません。キャップの緩みという問題は、実際に起きた具体的な事象とその対応経緯を記録するため、プロジェクト記録に残されています。
『予想を大幅に上回る性能を発揮しており、充填精度も非常に安定しています。』
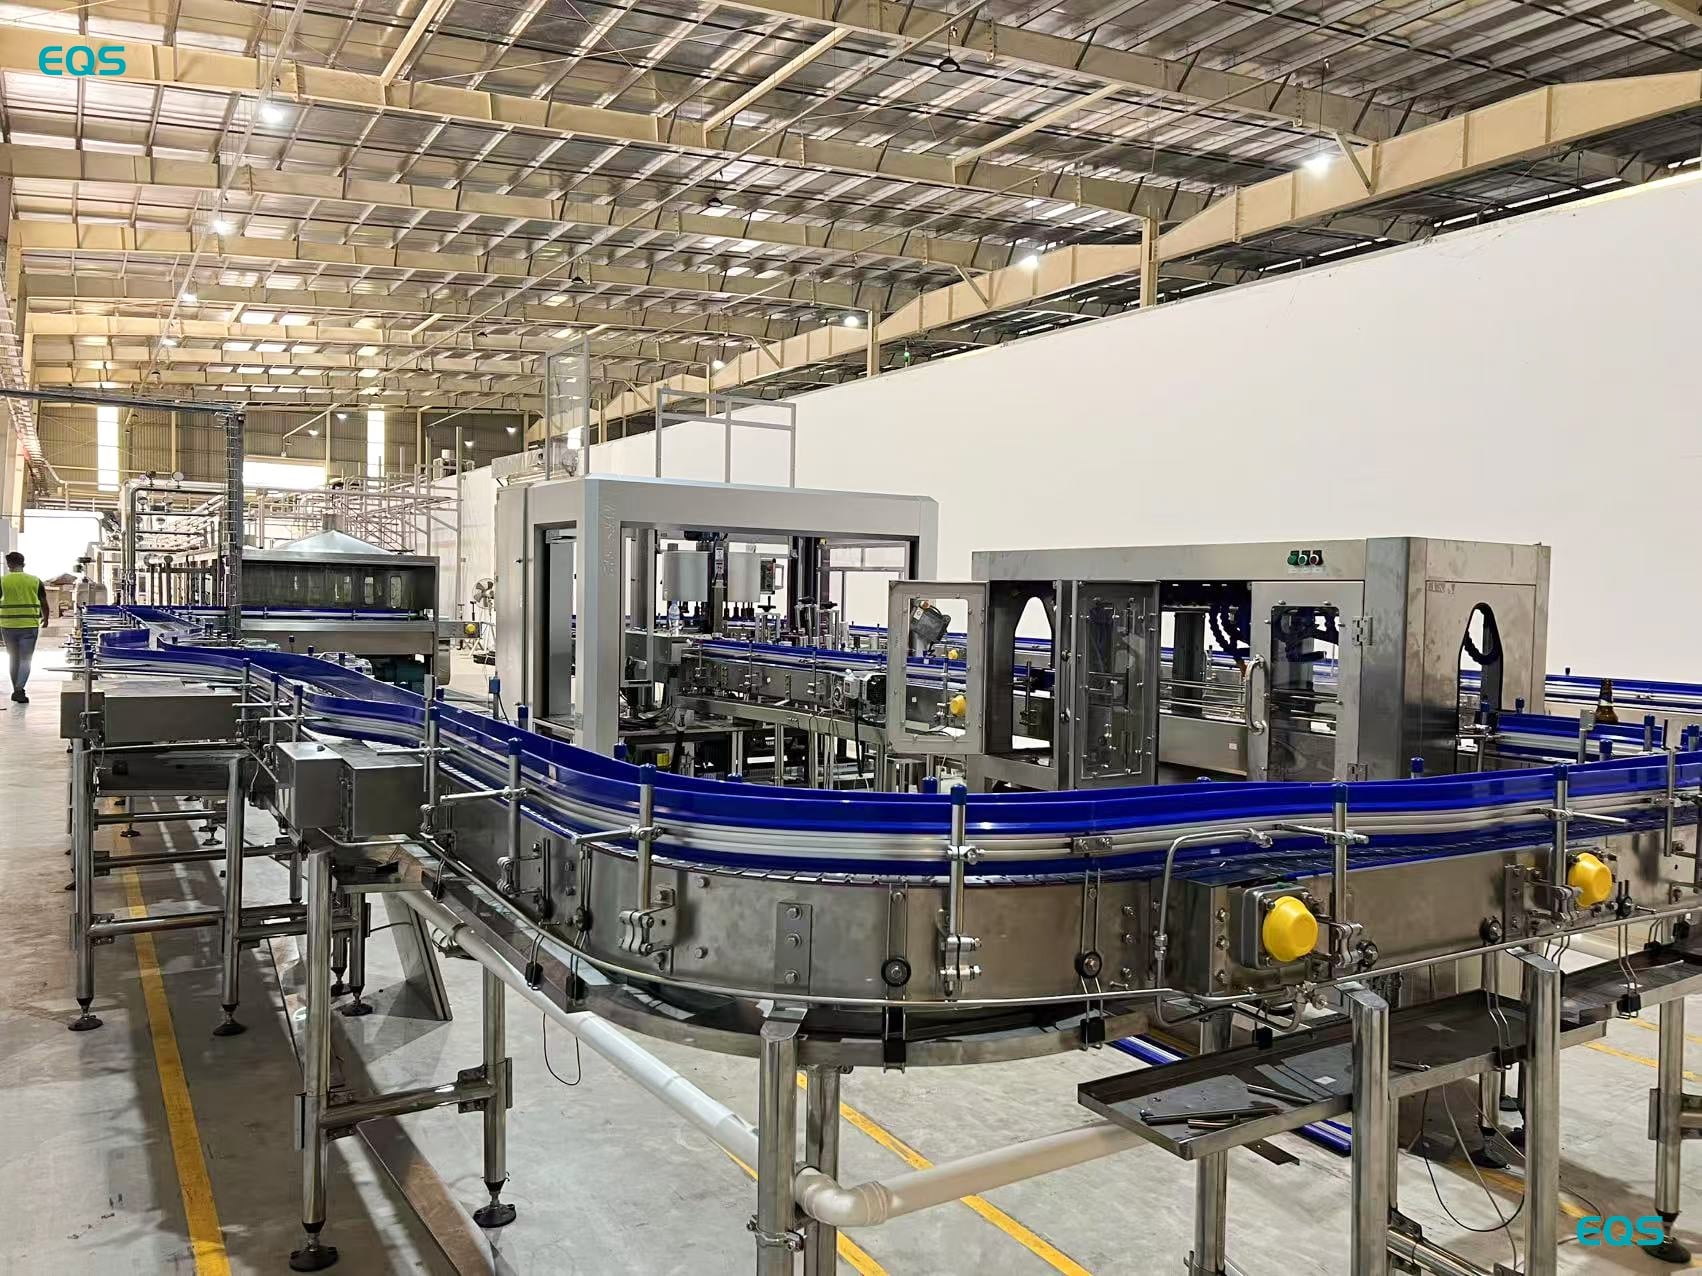
このプロジェクトから、次回の新規ブルワリー立ち上げ計画に活かすべき点が2つある。1つ目は、トレーニングとサポート付き操業の分担である。3日間を教室講義および実地訓練に充て、その後2日間はエンジニアがお客様のオペレーターにラインを実際に運転させ、自ら代わりに運転するのではなく、設備の横で見守る形を取った。この方法により、サポート体制は維持しつつも、操業責任を生産スタッフへとスムーズに移行できた。
2つ目は資材の納入スケジュールである。本プロジェクトにおける遅延は、包装資材の供給のみが原因であった。
ビールラインを指定する際は、ボトルの図面、クラウン(瓶蓋)の仕様、および目標溶解酸素濃度を問い合わせと同時にご提出ください。これらの情報は、1時間あたりのボトル充填本数よりもはるかに早い段階で、充填機の構成を決定する上で重要です。これらを事前に提示いただくことで、容器・キャップ・充填条件という明確な枠組みのもとで設備に関する検討が進められます。新規ブルワリーの場合、この情報は包装に関する意思決定と、充填工程の具体的な設定との間にある関係性をより明確にします。
著作権 © JIANGSU EQS MACHINERY CO.,LTD