 EN


Новая пивоварня в Камбодже запустила свою первую линию розлива в стеклянные бутылки объёмом 330 мл модели EQS BGF32-32-8 в июне 2025 года. Пиво стало для этой компании новой категорией продукции, а здание, в котором размещена линия, также было построено заново. Ни один из сотрудников заказчика ранее не розливал ни одной коробки пива — до прибытия инженеров компании EQS Machinery.
Исходная ситуация определила весь процесс ввода линии в эксплуатацию. На пивоварне с опытной производственной командой инженеры могут сосредоточиться в основном на тонкой настройке оборудования вместе с операторами, которые уже понимают, как пиво ведёт себя внутри розливочного аппарата. На данном объекте требовалась одновременная настройка оборудования и обучение операторов — только так проект мог двигаться вперёд. Особую важность этому придавал сам продукт. Давление, пенообразование и уровень наполнения тесно связаны между собой при розливе пива, поэтому даже незначительная настройка может повлиять на то, что оператор видит в бутылке.
Поэтому проект с самого начала имел два практических направления. линия разлива пива необходимо было подготовить к производству, а персоналу, отвечающему за ежедневную эксплуатацию, требовалось изучить взаимосвязь между настройками оборудования и поведением продукции. Обозначение BGF32-32-8 — это лишь проектный идентификатор данной установки. С эксплуатационной точки зрения основное оборудование представляет собой трёхфункциональную машину для мойки, розлива и укупорки стеклянных бутылок.
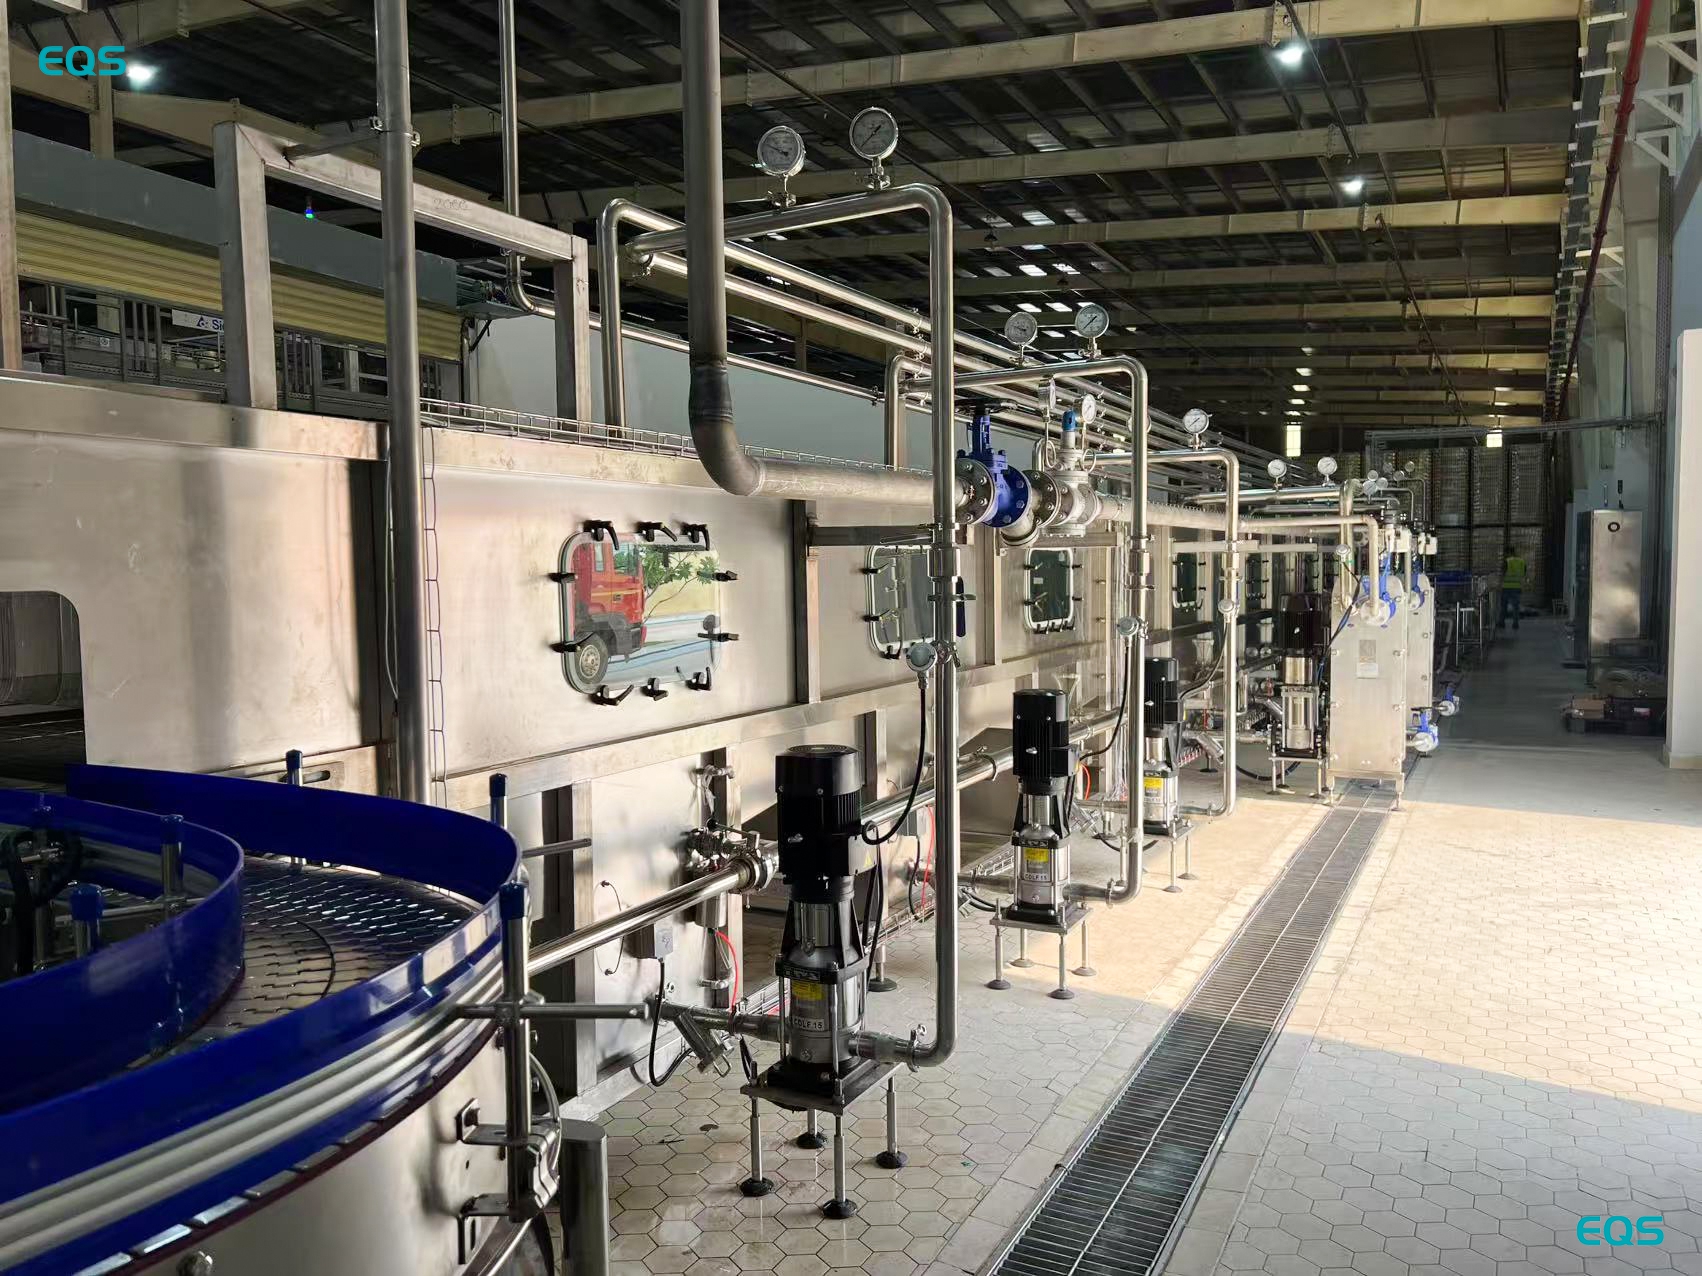
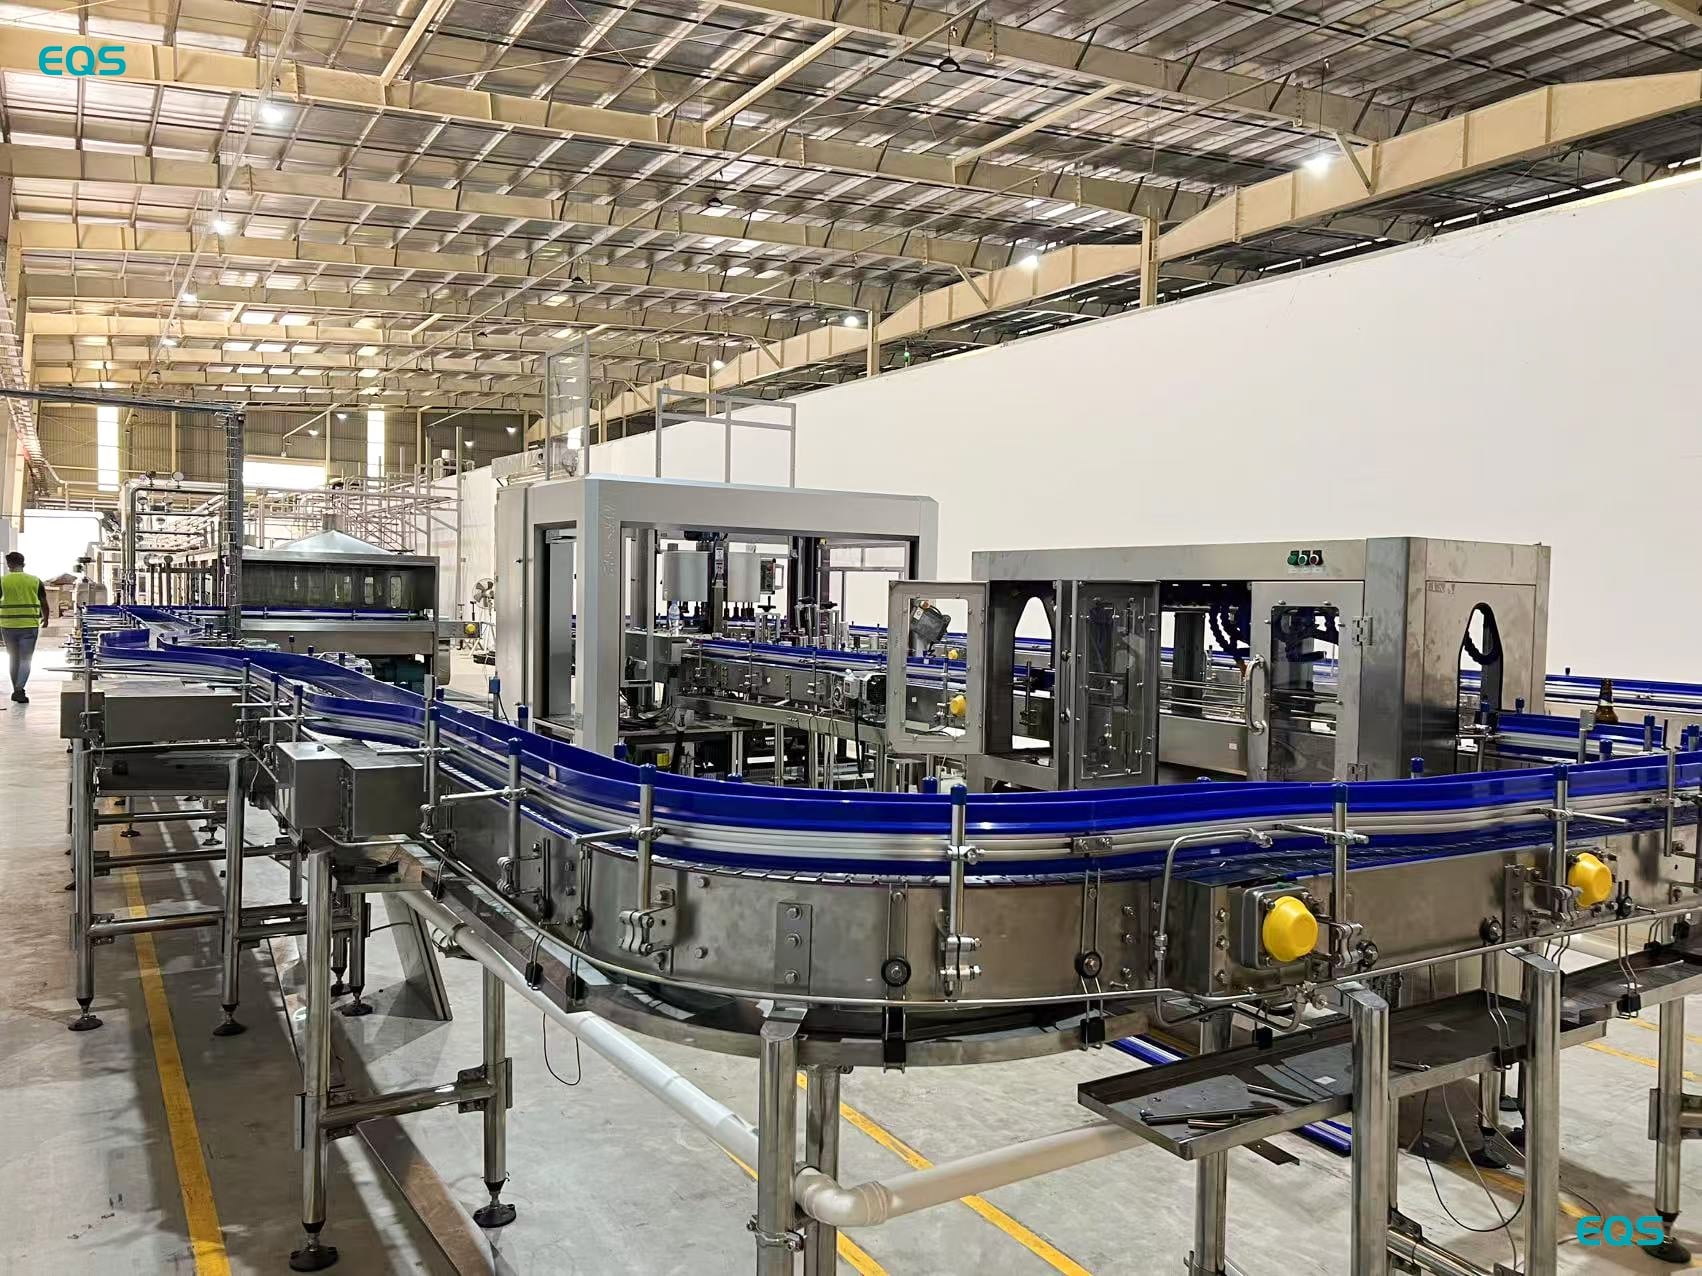
Бутылки проходят по линии в следующем порядке: депаллетайзер, трёхфункциональная розливная машина BGF32-32-8, тоннель пастеризации, сушилка для бутылок, кодировщик, этикетировщик. Расчётная производительность для стеклянных бутылок объёмом 330 мл составляет 10 000 бутылок в час.
В секции розлива применяется полуэлектронный механический клапан. Точность розлива зависит как от поведения всего комплекта клапанов, так и от реакции каждого отдельного розливного клапана. Для операторов это означает, что устойчивость линии нельзя оценить по одной бутылке. Уровни наполнения необходимо анализировать по совокупности бутылок и в течение всего времени работы, чтобы выявить возможные отклонения, связанные с давлением, обратным газом или временем срабатывания клапанов.
В логику безопасности была интегрирована блокировка выключения при открытии дверцы. Открытие охраняемой дверцы приводит к остановке оборудования вместо того, чтобы оставить филлер в рабочем состоянии с открытым точкой доступа. Принцип эксплуатации прост: охраняемый доступ и работа оборудования рассматриваются как отдельные условия.
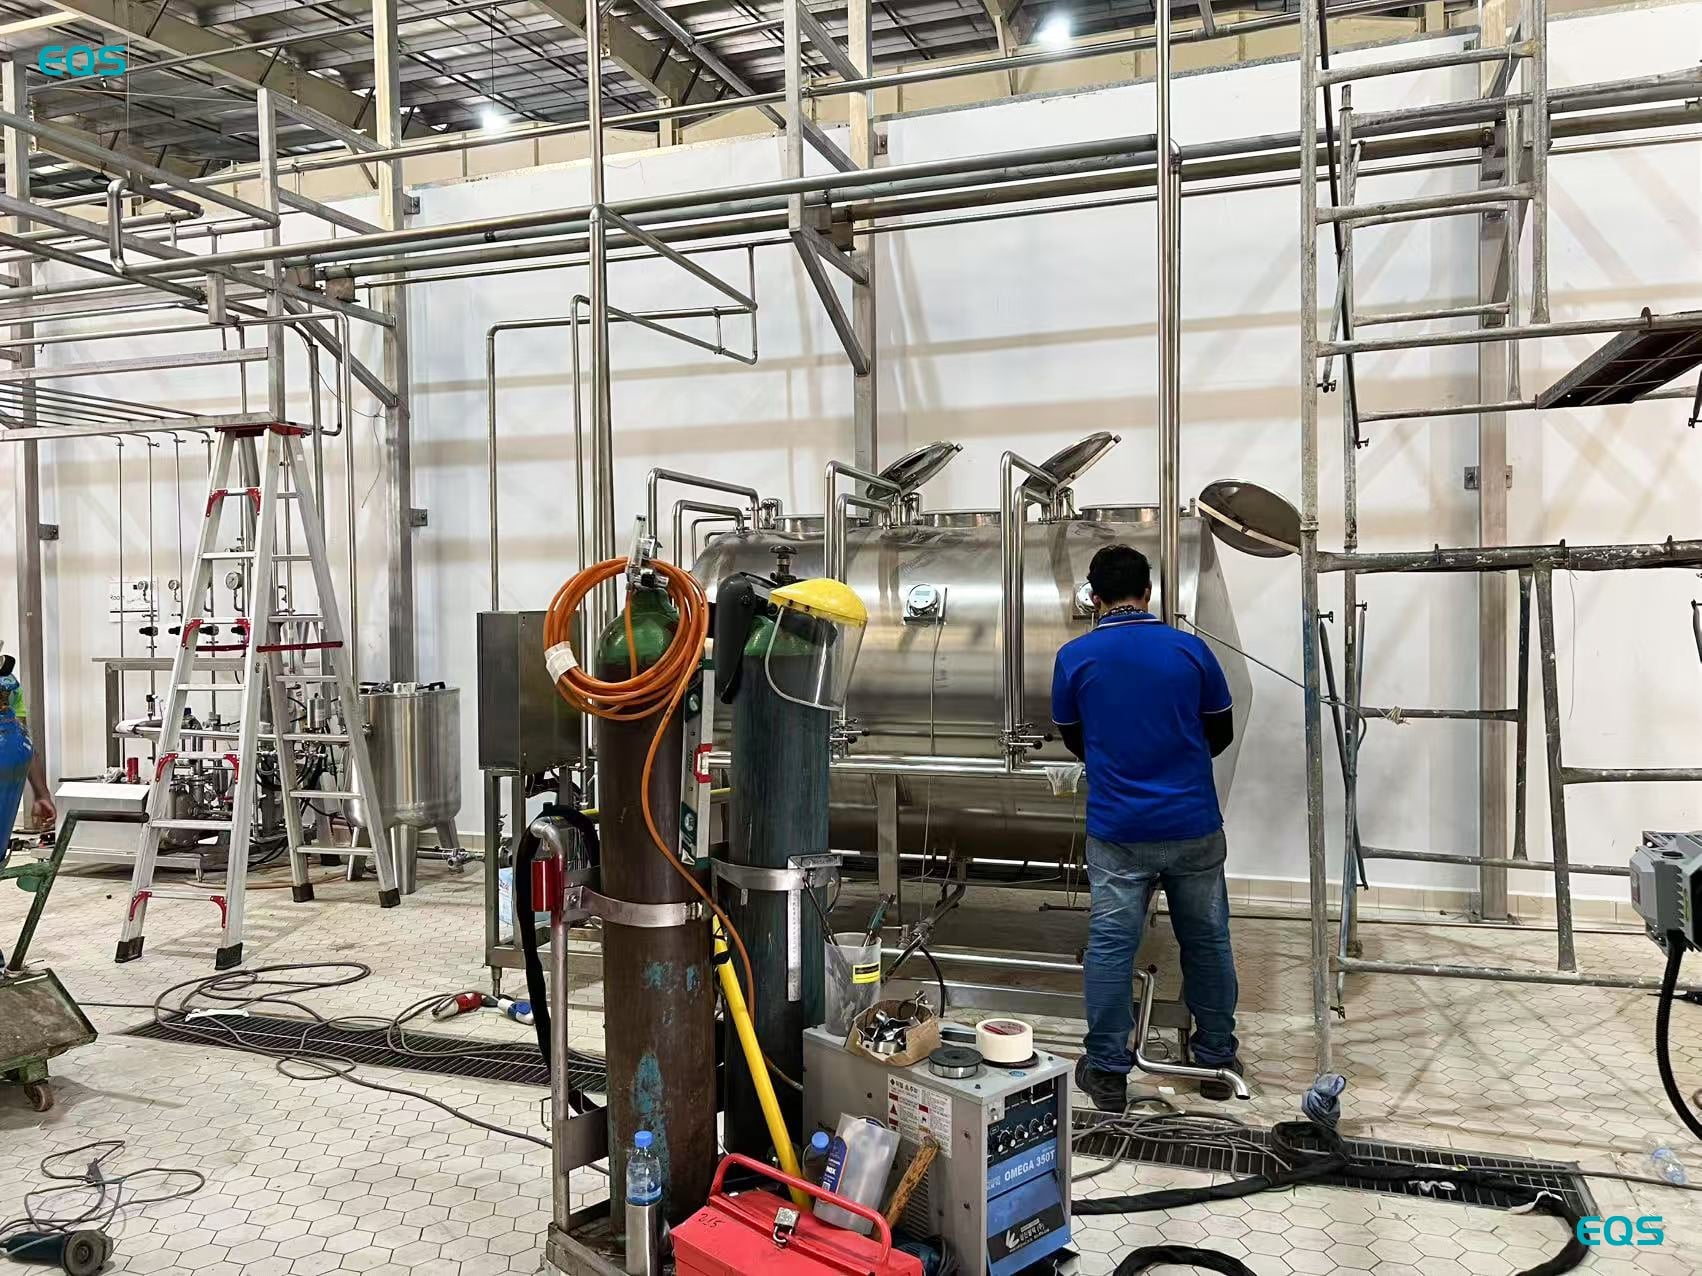
Розлив пива проблемы проявляются в бутылке, а не только на HMI. Наполовину заполненные или переполненные бутылки, а также неравномерный уровень жидкости между клапанами указывают на взаимодействие давления и тайминга возвратного газа. Инженеры рассматривали эти факторы комплексно, поскольку изменение противодавления влияет на поведение пены, а поведение пены, в свою очередь, меняет видимый уровень наполнения.
Контроль пены рассматривался как часть контроля уровня жидкости. Пенная «манжета» над заданным уровнем жидкости может создавать визуальное впечатление полноты бутылки при быстрой визуальной проверке. Поэтому при оценке наполненной бутылки необходимо чётко различать уровень жидкости и положение пены. Во время пусконаладочных работ команда сравнивала то, что наблюдалось на выходе, с настройками внутри секции розлива. Такое же сравнение вошло в инструкцию для операторов, предоставленную во время выезда на объект.
Возврат газа имел значение и по второй причине. Воздух, попадающий в продукт в процессе розлива, может сократить срок хранения. Для пивоварни, запускающей свой первый продукт, управление растворённым кислородом должно быть одной из ключевых операционных задач с самого начала. Для данного проекта измеренное значение содержания растворённого кислорода не предоставлялось, поэтому здесь речь идёт именно о цели управления возвратом газа в процессе розлива. Это утверждение не следует трактовать как результат проведённого испытания.
Тридцать два наполнительных клапана также должны были работать согласованно в рамках всего комплекта клапанов. Приведение их в соответствие заняло большую часть дней пусконаладочных работ, при этом наполненные бутылки служили практическим эталоном в процессе настройки. Проектная документация подтверждает проведённую работу и её продолжительность, однако отдельные допуски для отдельных клапанов в ней не указаны.
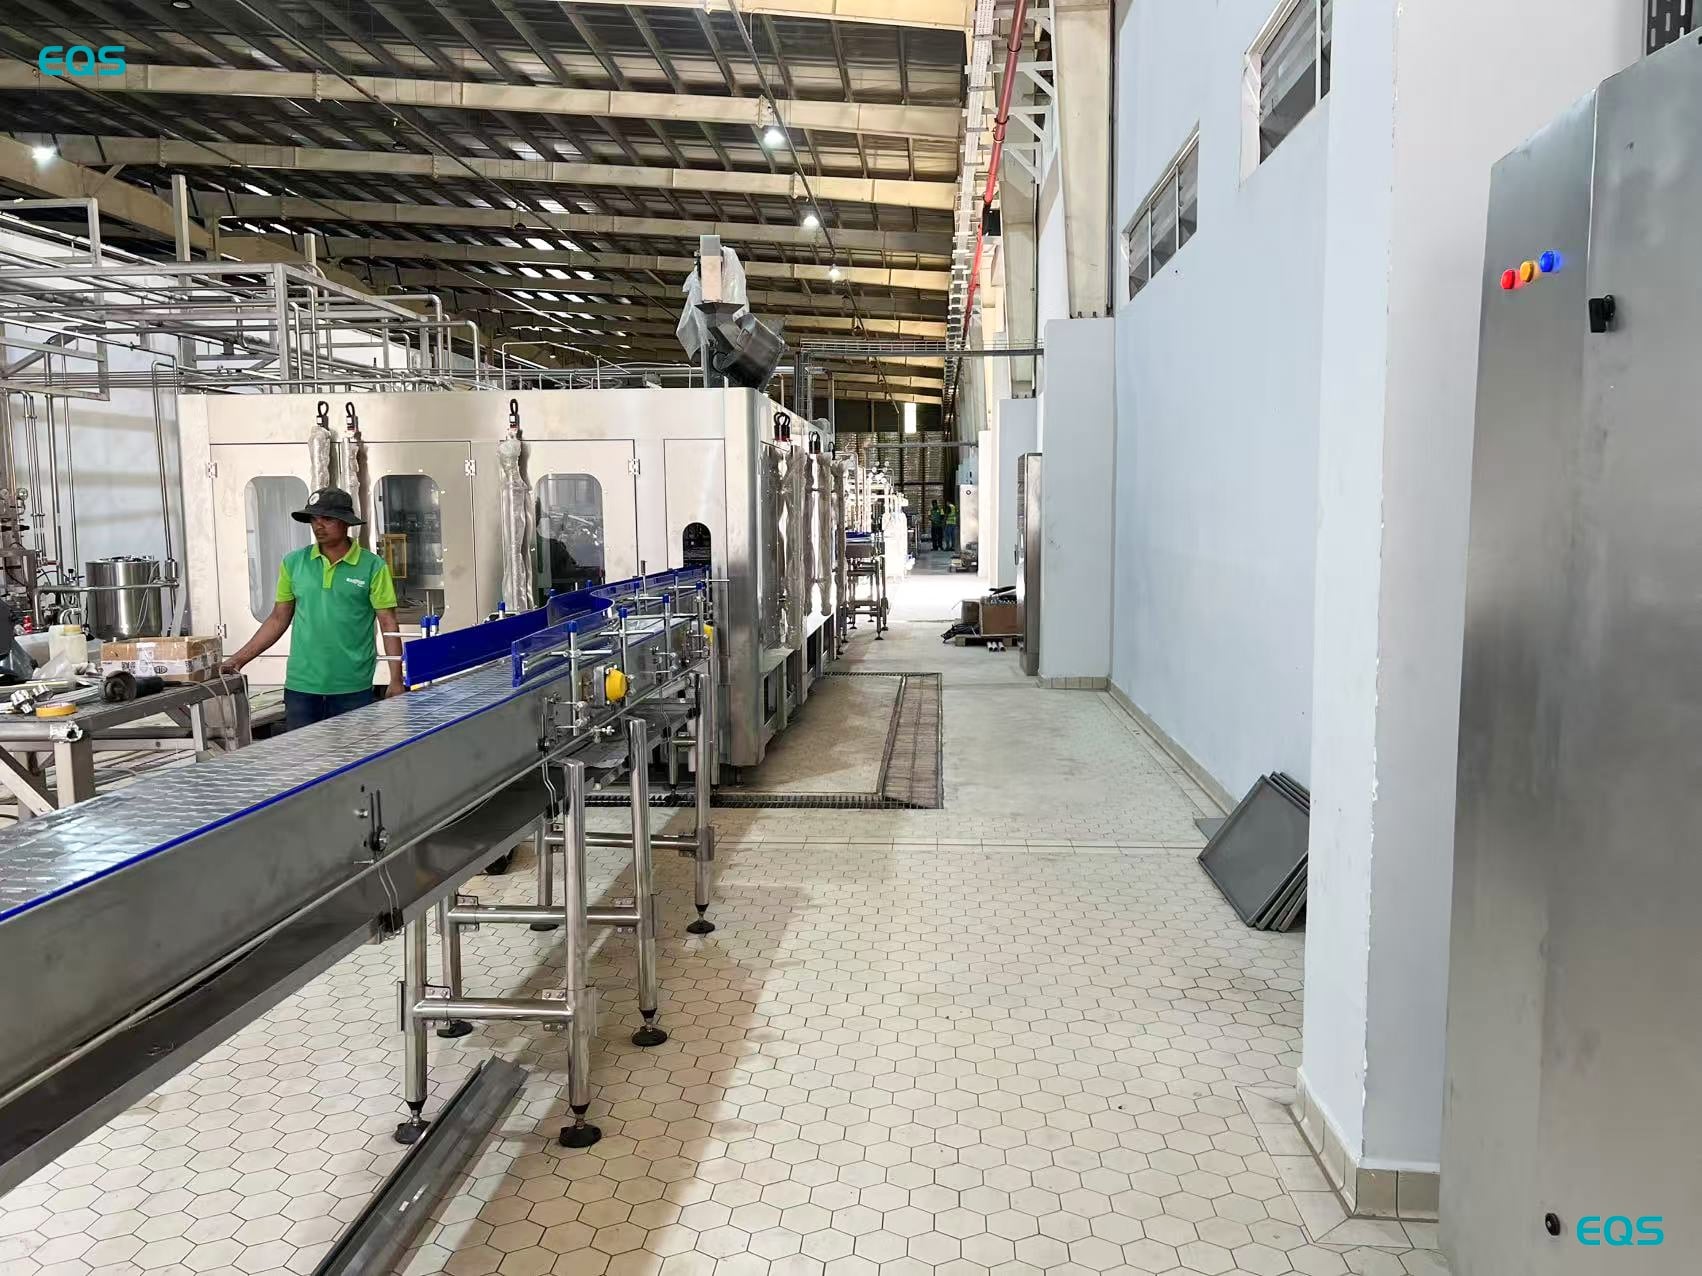
Компания EQS Machinery направила пять инженеров на 20 дней: 15 — на монтаж и пусконаладку, 3 — на обучение, а затем ещё 2 — совместно с собственной бригадой заказчика в период производства. Такая последовательность обеспечивала тесную связь между формальным обучением и реальной эксплуатацией линии. После завершения монтажа и настройки начался этап обучения, в ходе которого эксплуатационная бригада ознакомилась с оборудованием. В последние два дня бригада заказчика самостоятельно управляла линией, а инженеры находились рядом, оказывая поддержку.
Производство началось через пять дней после завершения пусконаладочных работ. Оборудование было готово, однако на пивоварне закончился упаковочный материал, и пришлось дожидаться поставок от собственной цепочки поставок. Заказчик использовал бутылку, крышки и этикетки, разработанные компанией EQS для данного проекта. Этот момент важен для всех, кто планирует свой первый пивоваренный проект: готовность линии и готовность материалов должны совпасть во времени. Стеклянные бутылки, крышки и этикетки должны поступить в одну и ту же неделю, что и инженеры, если производство должно начаться сразу после пусконаладки без дополнительного ожидания.
Выход стабилизировался на уровне около 10 000 бутылок в час для бутылок объёмом 330 мл — именно такой показатель был указан в техническом задании. Слово «около» имеет значение, поскольку данная цифра отражает зафиксированный фактический выход в эксплуатации и не является гарантией непрерывного производства в точном количестве.
За четырнадцать месяцев с начала производства возникла одна неисправность: крышки накручивались недостаточно плотно. Сервисная команда EQS Machinery устранила эту проблему дистанционно, совместно с персоналом завода, без выезда на место. Помимо этого, пивоварня сообщила об отсутствии серьёзных отказов в течение четырнадцати месяцев эксплуатации. Недостаточная затяжка крышек остаётся зафиксированной в проектной документации, поскольку этот случай иллюстрирует конкретную возникшую проблему и способ её решения.
«Он показал значительно более высокие результаты, чем ожидалось, и точность наполнения оказалась очень стабильной.»
Два аспекта данного проекта стоит учесть при разработке плана для нового пивоваренного завода. Первый — разделение между обучением и поддержкой в ходе эксплуатации. Три дня были посвящены теоретическому и практическому обучению, после чего в течение двух дней инженеры наблюдали за работой линии операторами заказчика, а не запускали её самостоятельно. Такая организация позволила передать ответственность производственной бригаде при сохранении технической поддержки рядом с оборудованием.
Второй аспект — график поставок материалов. Единственная задержка в этом проекте возникла из-за поставок упаковки.
При указании линии для розлива пива направляйте с запросом чертёж бутылки, спецификацию крышки и целевой показатель растворённого кислорода. Эти параметры определяют конфигурацию розливочного оборудования задолго до того, как становится известна производительность в бутылках в час. Их предоставление задаёт чёткие рамки обсуждения оборудования — тип тары, тип укупорки и цель розлива. Для новой пивоварни эта информация также обеспечивает более чёткую связь между решениями по упаковке и тем, как должен быть организован процесс розлива.
Комплексные решения для розлива и упаковки жидкостей. Индивидуальные решения и проекты «под ключ»
© Copyright JIANGSU EQS MACHINERY CO.,LTD