 EN


Kamboçya'da yeni bir bira fabrikası, ilk 330 ml cam şişelerini Haziran 2025'te EQS BGF32-32-8 hattı üzerinden geçirdi. Bu şirket için bira, yeni bir ürün kategorisiydi ve hattın etrafındaki bina da yine yeniydi. EQS Machinery mühendisleri sahaya gelmeden önce müşteri tarafında kimse tek bir koli bira doldurmamıştı.
Bu başlangıç noktası, tüm devreye alma sürecini şekillendirdi. Deneyimli bir üretim ekibine sahip bir bira fabrikasında mühendisler, operatörlerin dolgu makinesi içinde biranın nasıl davrandığını zaten bildiği varsayımıyla ekipman ayarlamalarına odaklanabilir. Bu sahada ise ilerlemek için makine ayarlamaları ile operatör eğitimi birlikte yürütülmeliydi. Ürünün doğası bu durumu özellikle önemli kılıyordu. Bira dolumu sırasında basınç, köpürme ve dolum seviyesi birbiriyle sıkı sıkıya bağlantılıdır; bu nedenle görünürde küçük bir ayar, operatörün şişede gördüğü görüntüyü etkileyebilir.
Dolayısıyla proje, başlangıçtan itibaren iki pratik izleme yolunu takip etti. bira şişeleme hattı üretim için hazırlanmak zorundaydı; aynı zamanda günlük işletme sorumluları, makine ayarları ile ürün davranışları arasındaki ilişkiyi öğrenmek zorundaydı. BGF32-32-8 tanımlaması, bu tesisin yalnızca proje referansıdır. İşletme açısından ana makine, cam şişeler için üçlü bir yıkama-dolum-kapatma makinesidir.
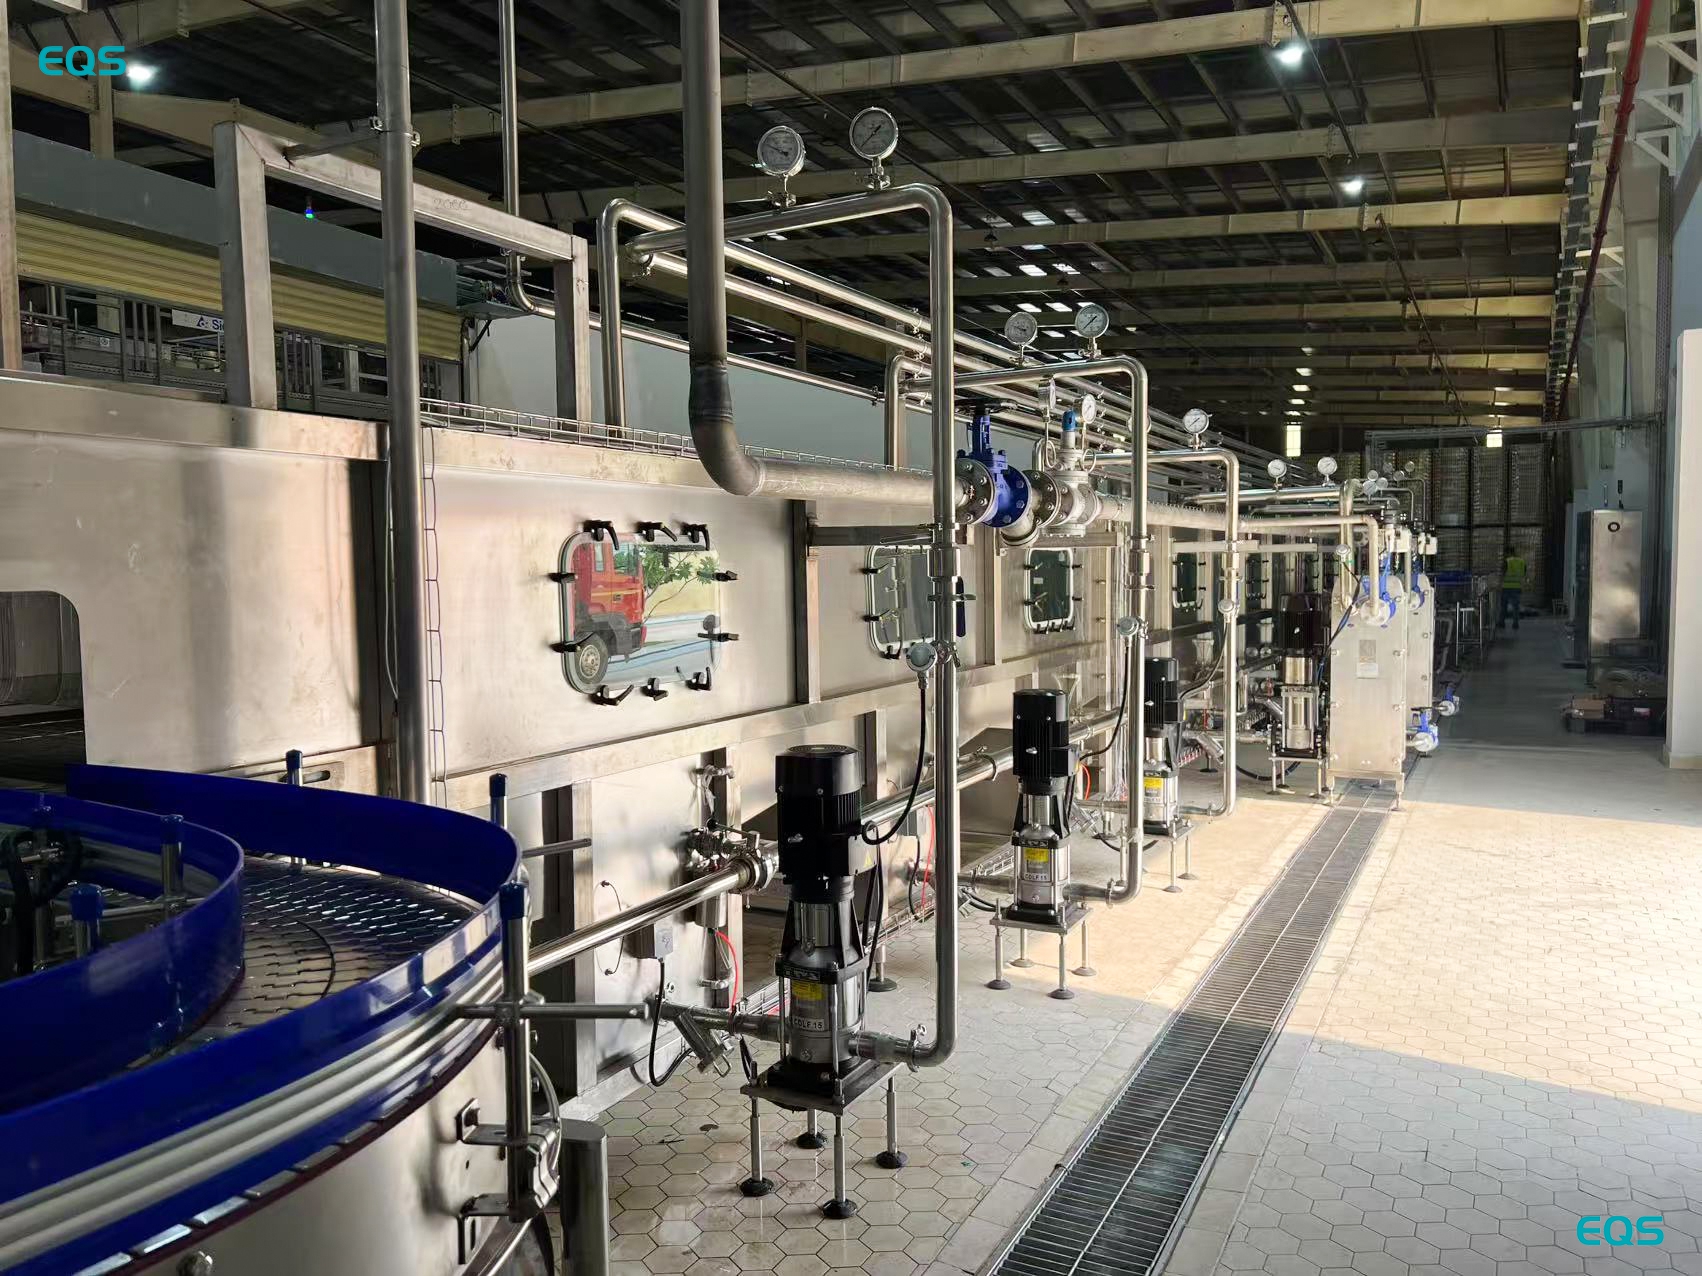
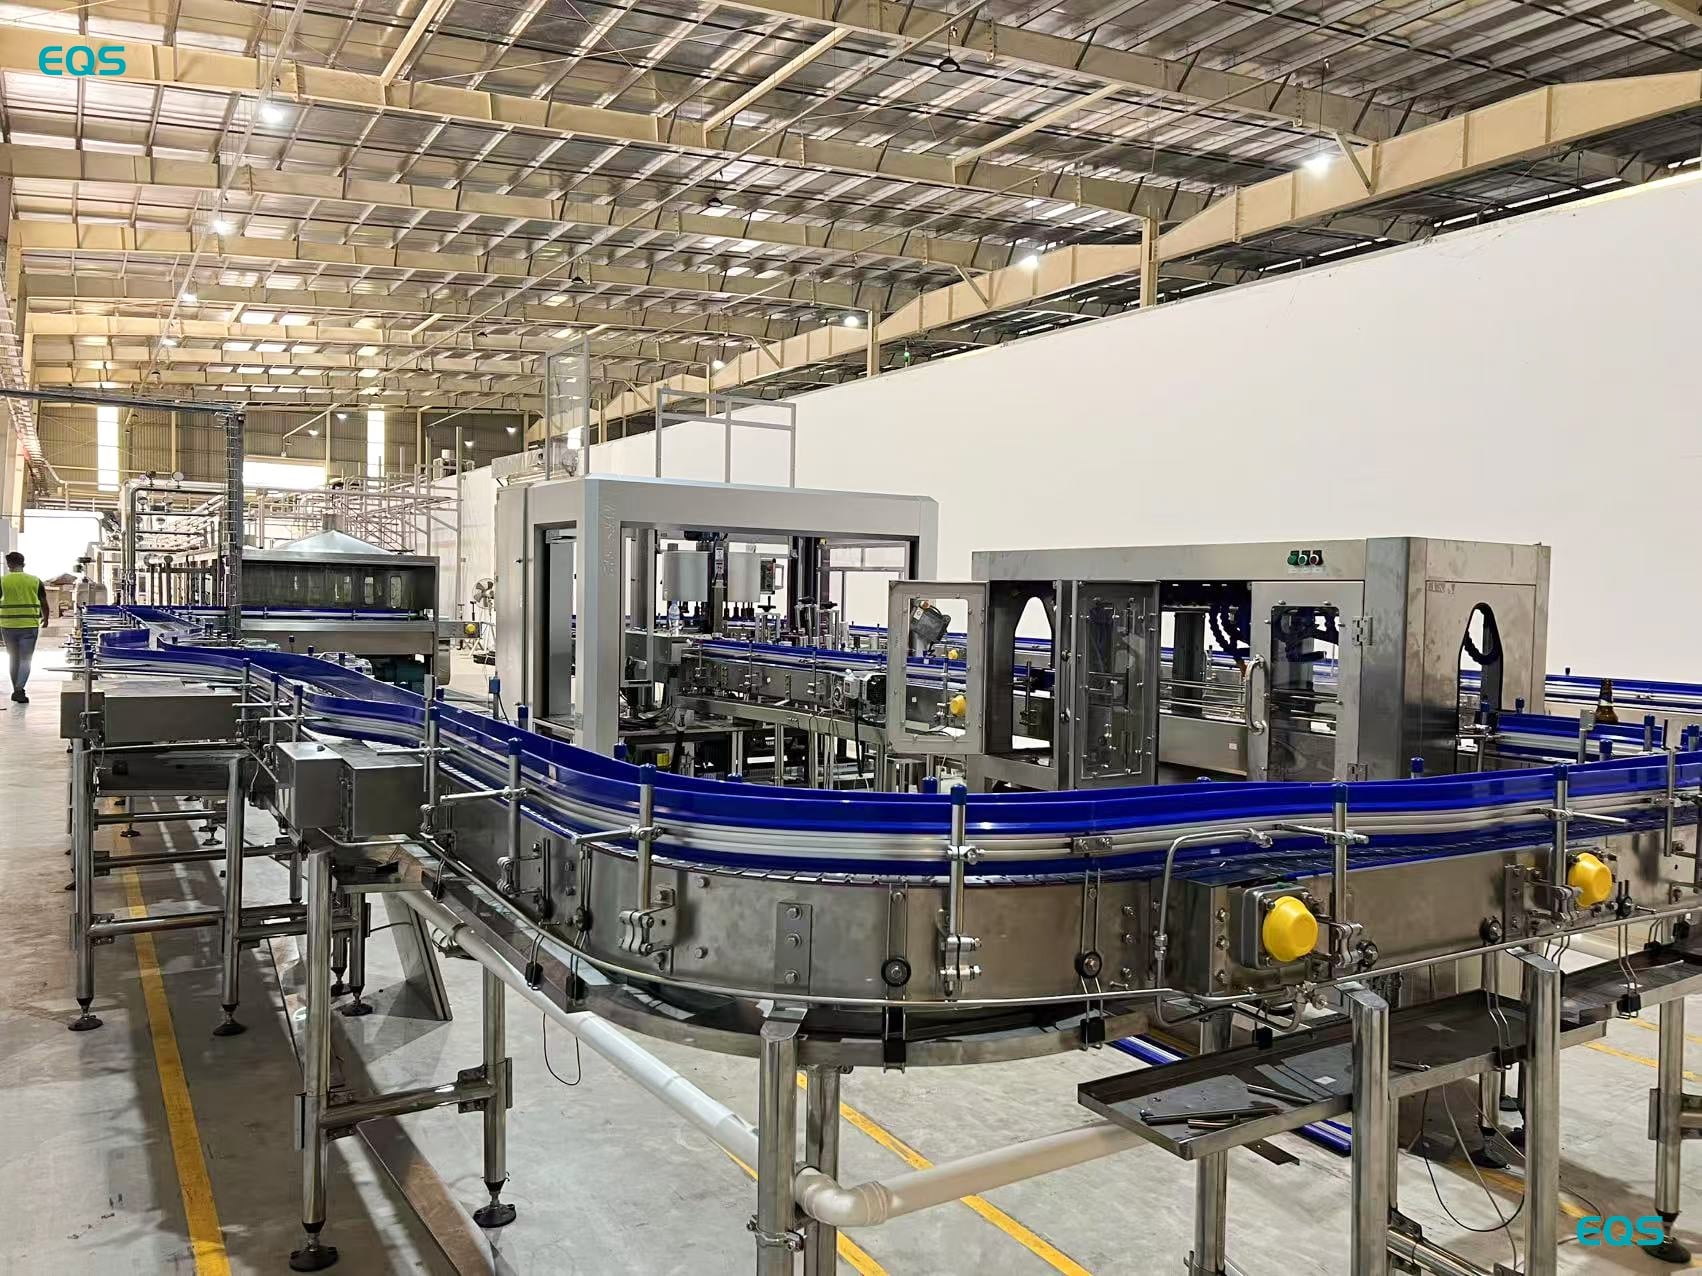
Şişeler, hattan şu sırayla geçer: paletten ayırıcı, BGF32-32-8 üçlü dolum makinesi, pastörizasyon tüneli, şişe kurutucusu, kodlayıcı, etiketleyici. 330 ml cam şişeler için nominal çıktı, saatte 10.000 şişedir.
Dolum bölümü, yarı elektronik mekanik bir vana kullanır. Dolum doğruluğu, tam vana setinin davranışına ve her bireysel dolum vanasının tepkisine bağlıdır. Bu durum operatörler için şunu ifade eder: bir şişeye bakarak karar verilemeyecek kadar istikrarlı bir hat değerlendirilemez. Dolum seviyeleri, şişeler arasında ve işletme süresi boyunca gözlemlenmelidir; böylece olası herhangi bir değişiklik, basınç, geri dönüş gazı veya vana zamanlamasıyla ilişkilendirilebilir.
Güvenlik mantığında bir kapı-açık kapatma kilidi uygulandı. Korunaklı bir kapının açılması, dolum makinesinin açık erişim noktası ile çalışmaya devam etmesine izin vermek yerine makineyi durdurur. Çalışma kuralı doğrudan şudur: korunaklı erişim ve makine çalıştırılması ayrı koşullar olarak değerlendirilir.
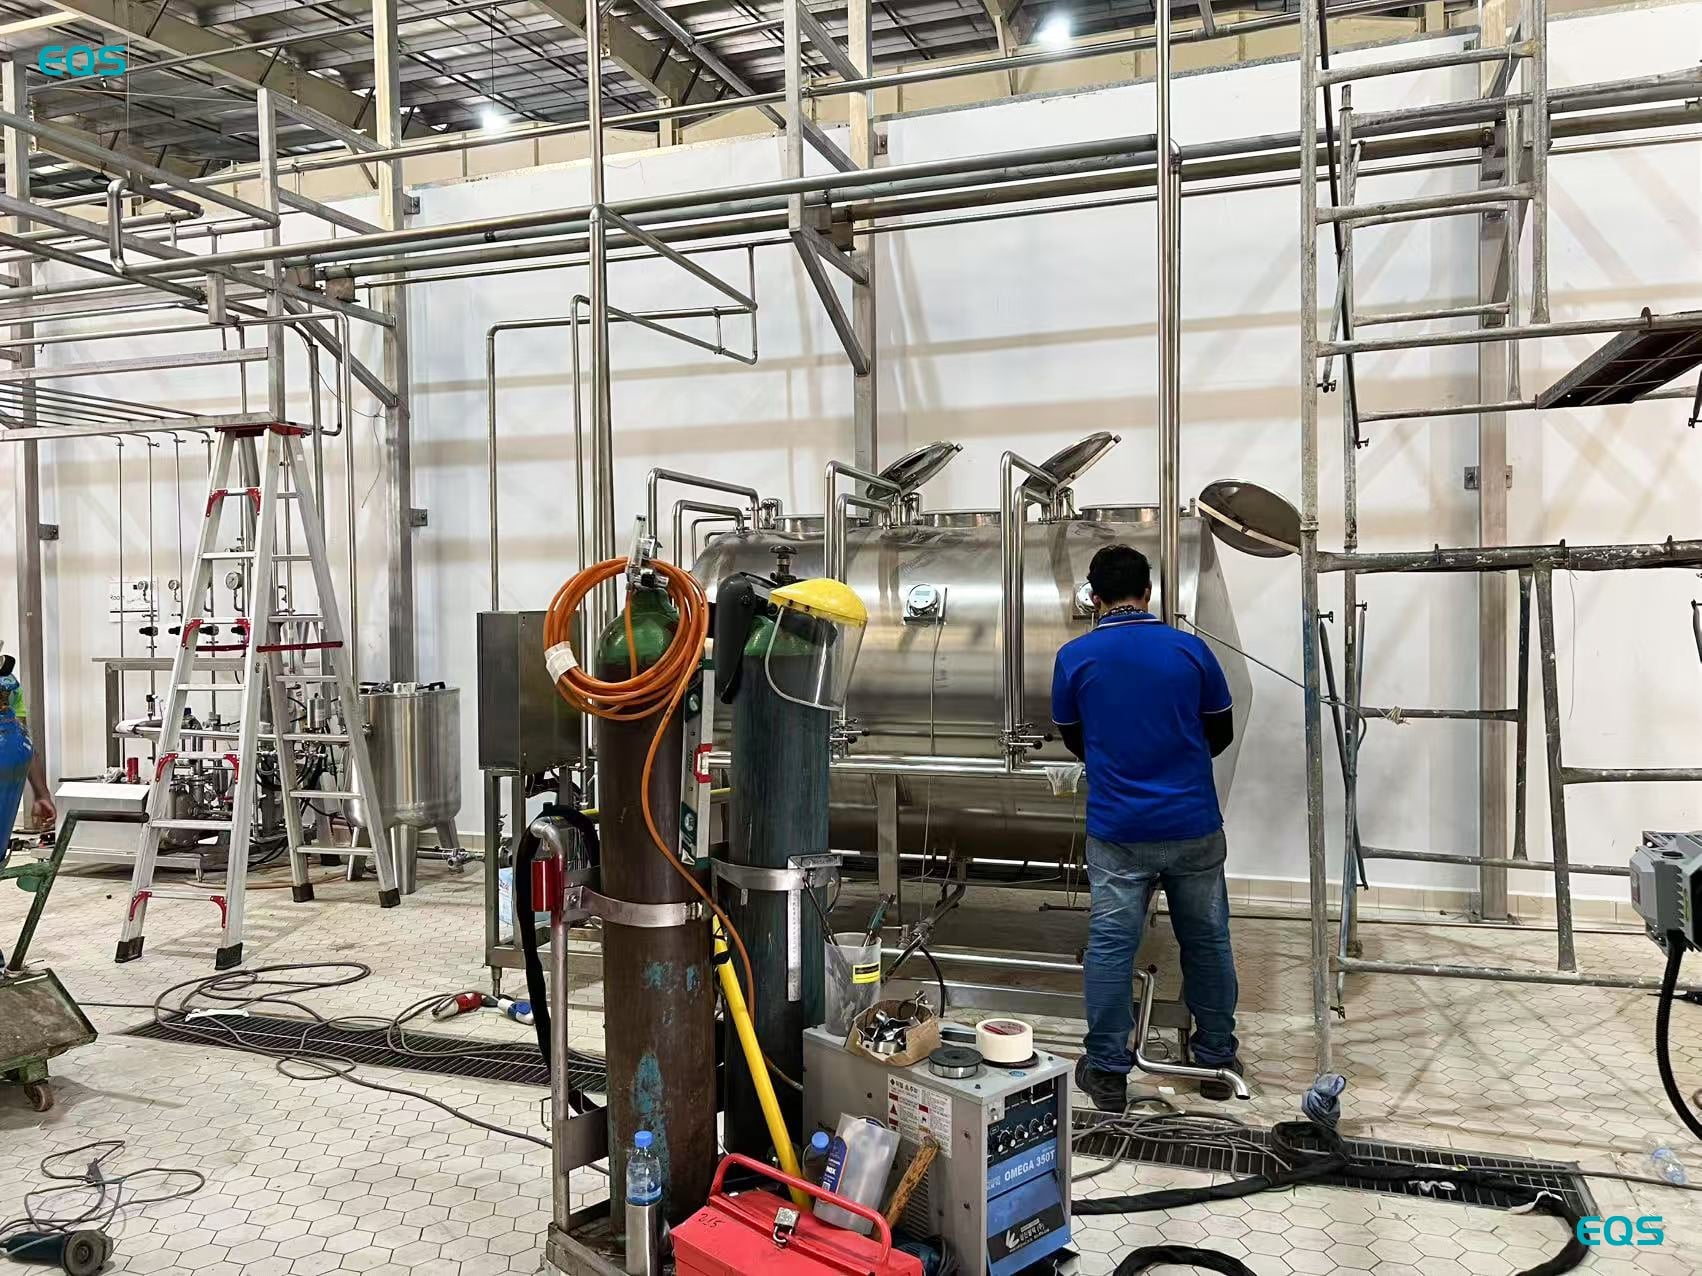
Bira dolumu sorunlar yalnızca HMI üzerinde değil, aynı zamanda şişede de ortaya çıkar. Yarım dolu veya taşan şişeler ile vana-vana seviye farkları, basınç ile geri gaz zamanlaması arasındaki etkileşimi gösterir. Mühendisler bu faktörleri birlikte ele aldılar çünkü karşı-basınçta yapılan bir değişiklik köpük davranışını değiştirirken, köpük davranışı da görünen dolum seviyesini değiştirir.
Köpük kontrolü, seviye kontrolünün bir parçası olarak ele alındı. Hedef sıvı seviyesinin üzerinde oluşan bir köpük yaka, hızlı bir görsel kontrol sırasında şişenin doluymuş gibi görünmesine neden olabilir. Bu nedenle, doldurulmuş şişe değerlendirilirken sıvı seviyesi ile köpük konumu birbirinden ayrılmalıdır. Devreye alma sırasında ekip, çıkışta görünenleri, dolum bölümü içindeki ayarlarla karşılaştırdı. Aynı karşılaştırma, saha ziyareti sırasında operatörlere verilen talimatlara da dahil edildi.
Geridönüş gazı, ikinci bir nedenden dolayı önemlidir. Dolum sırasında alınan hava, raf ömrünü kısaltabilir; bir bira fabrikası ilk ürününü piyasaya sürerken çözünmüş oksijeni, başlangıçtan itibaren bir işletme hedefi olarak yönetmelidir. Bu proje için herhangi bir ölçülmüş çözünmüş oksijen değeri sağlanmadığından, buradaki vurgu, dolum süreci içinde geridönüş gazı kontrolünün amacına yöneliktir. Bu ifade, bildirilen bir test sonucu olarak okunmamalıdır.
Otuz iki doldurma valfi de valf seti boyunca tutarlı davranmak zorundaydı. Bunları aynı seviyeye getirmek, ayarlama sırasında dolu şişelerin pratik referans olarak kullanıldığı kurulum günlerinin büyük bölümünü aldı. Proje kayıtları bu çalışmayı ve süresini destekler; ancak bireysel valfler için ayrı bir tolerans belirtmez.
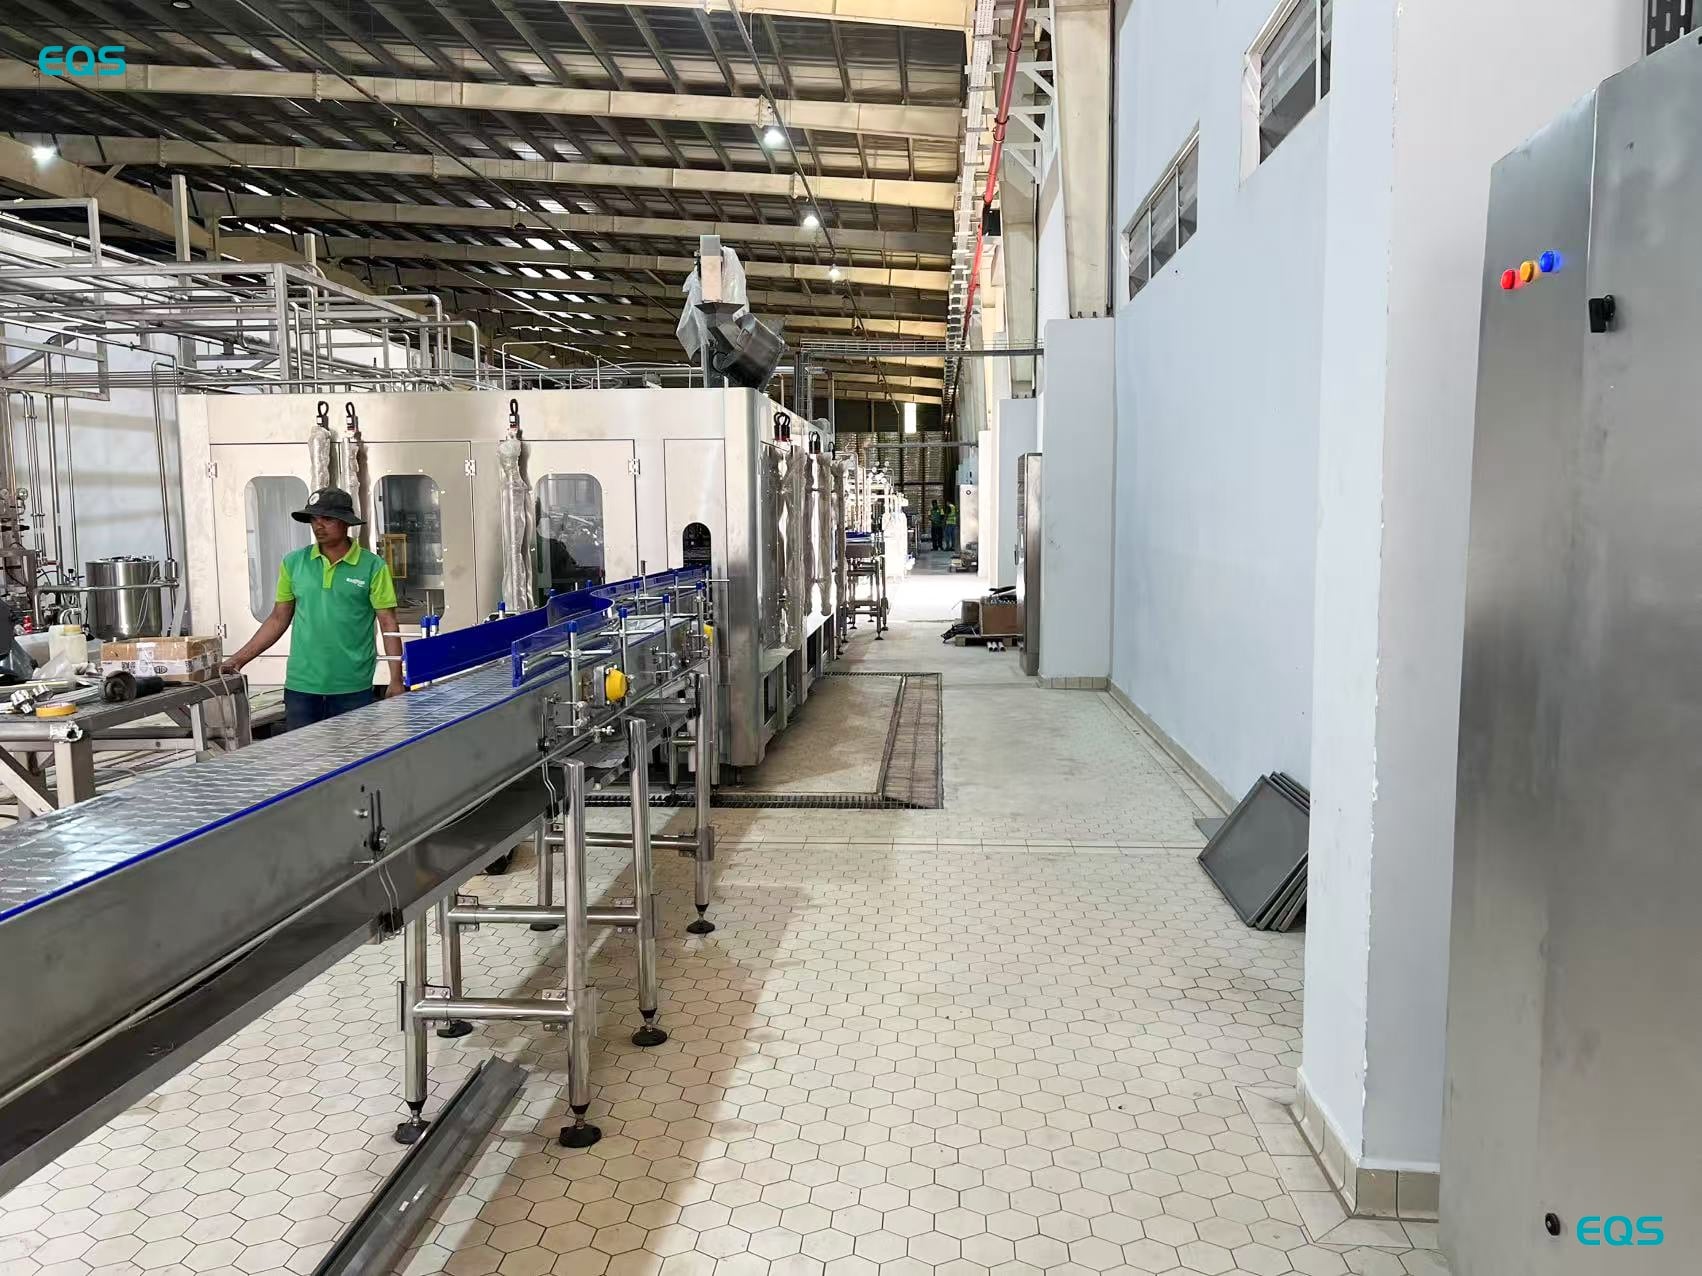
EQS Machinery, 20 gün boyunca beş mühendis gönderdi: 15’i kurulum ve devreye alma için, 3’ü eğitim için, ardından üretim sırasında müşteriye ait kendi ekibiyle birlikte 2’si. Bu sıralama, resmi eğitimi gerçek hat operasyonuna bağladı. Kurulum ve ayarlama çalışmaları tamamlandıktan sonra, eğitim dönemi işletme ekibine ekipmanı tanıttı. Son iki günde ise müşteri ekibi hattı çalıştırmaktan sorumlu oldu ve mühendisler onların yanında kaldı.
Devreye alma işlemi tamamlandıktan beş gün sonra üretim başladı. Ekipmanlar hazır hâldayken, bira fabrikası ambalaj malzemesinde eksiklik yaşadı ve kendi tedarik zincirinin gelmesini beklemek zorunda kaldı. Müşteri, bu proje için EQS tarafından tasarlanan bir şişe, kapak ve etiket kullandı. Bu ayrıntı, ilk bira projesi planlayan herkes için önemlidir; çünkü üretim hattının hazır olması ve malzeme stoklarının hazır olması aynı anda gerçekleşmelidir. Cam şişeler, kapaklar ve etiketler, üretim devreye almadan sonra kesintisiz başlayacaksa mühendislerle aynı hafta ulaşmalıdır.
Çıktı, 330 ml şişelerde saatte yaklaşık 10.000 adet seviyesinde sabitlendi; bu değer, teknik şartnamede belirtilen çıktı düzeyiydi. ‘Yaklaşık’ kelimesi burada önemlidir çünkü bu rakam, bildirilen işletme çıktısını tanımlar ve kesin bir sayıda sürekli üretim garantisi olarak sunulmaz.
Üretim başlayalı beri on dört ay içinde bir arıza meydana geldi: kapaklar yeterince sıkı uygulanmıyordu. EQS Machinery servis ekibi, sorunu fabrika ile uzaktan iş birliği içinde çözdü ve saha ziyareti yapılmadan düzeltme gerçekleştirildi. Bunun ötesinde, bira fabrikası on dört aylık üretim süresi boyunca herhangi bir büyük arıza bildirmedi. Gevşek kapaklama arızası, gerçekleşen özel sorunu ve bu sorunun nasıl giderildiğini gösterdiği için proje kaydında yer almaya devam etmektedir.
beklentilerin çok üzerinde performans gösterdi ve doldurma doğruluğu oldukça kararlıdır.
Bu projeden başka bir ilk kez kurulan bir bira fabrikası planına taşınabilecek iki husus vardır. Birincisi, eğitim ile destekli işletme arasındaki ayrışmadır. Üç gün boyunca sınıf içi ve uygulamalı eğitim verildi; ardından mühendisler, üretim hattını kendi kendilerine çalıştırmak yerine, müşteri operatörlerinin hattı çalıştırmasını izlediler. Bu düzenleme, destek ekipmanların yanında devam ederken sorumluluğu üretim ekibine devretti.
İkinci husus ise malzeme takvimidir. Bu projede yaşanan tek gecikme ambalaj tedarikinden kaynaklandı.
Bir bira hattı belirtirken, sorguyla birlikte şişe çizimini, kapak spesifikasyonunu ve hedef çözünmüş oksijen değerini gönderin. Bu öğeler, saatte kaç şişe doldurulacağı bilgisinden çok daha önce dolum makinesi yapılandırmasını yönlendirir. Bunların sağlanması, ekipman tartışmasına net bir kaplama, kapatma ve dolum hedefi tanımlar. Yeni bir bira fabrikası için bu bilgi, ambalaj kararları ile dolum sürecinin nasıl kurulması gerektiğine dair daha net bir bağlantı oluşturur.
Sıvı Doldurma ve Ambalajlama için Uzmanlık, Özelleştirilmiş Komple Çözümler & Anahtar Teslimi Projeler
Telif Hakkı © JIANGSU EQS MAKİNE SANAYİ VE TİCARET LTD. ŞTİ.