 EN


En ny bryggeri i Kambodja tok sine første 330 ml glassflasker i bruk på en EQS BGF32-32-8-linje i juni 2025. Øl var en ny kategori for dette selskapet, og bygningen rundt linjen var også ny. Ingen på kundens side hadde tidligere fylt én eneste kasse med øl før ingeniørene fra EQS Machinery ankom.
Det utgangspunktet formet hele igangsattingsprosessen. På et bryggeri med et erfarent produksjonsteam kan ingeniører fokusere hovedsakelig på å justere utstyret sammen med operatører som allerede forstår hvordan øl oppfører seg i en fyller. På denne siden måtte maskinjustering og operatørinstruksjon gå hånd i hånd for å komme videre. Produktet gjorde dette spesielt viktig. Trykk, skumming og fyllnivå er nært forbundet under fylling av øl, så en justering som virker liten kan påvirke det operatøren ser i flasken.
Prosjektet hadde derfor to praktiske spor fra begynnelsen av. Det ølflaskelinje måtte forberedes for produksjon, mens personene ansvarlige for daglig drift måtte lære hvordan maskininnstillinger og produktatferd henger sammen. Betegnelsen BGF32-32-8 er bare prosjektreferansen for denne installasjonen. Driftsmessig er hovedmaskinen en tre-i-én-maskin for vasking, fylling og kapping av glassflasker.
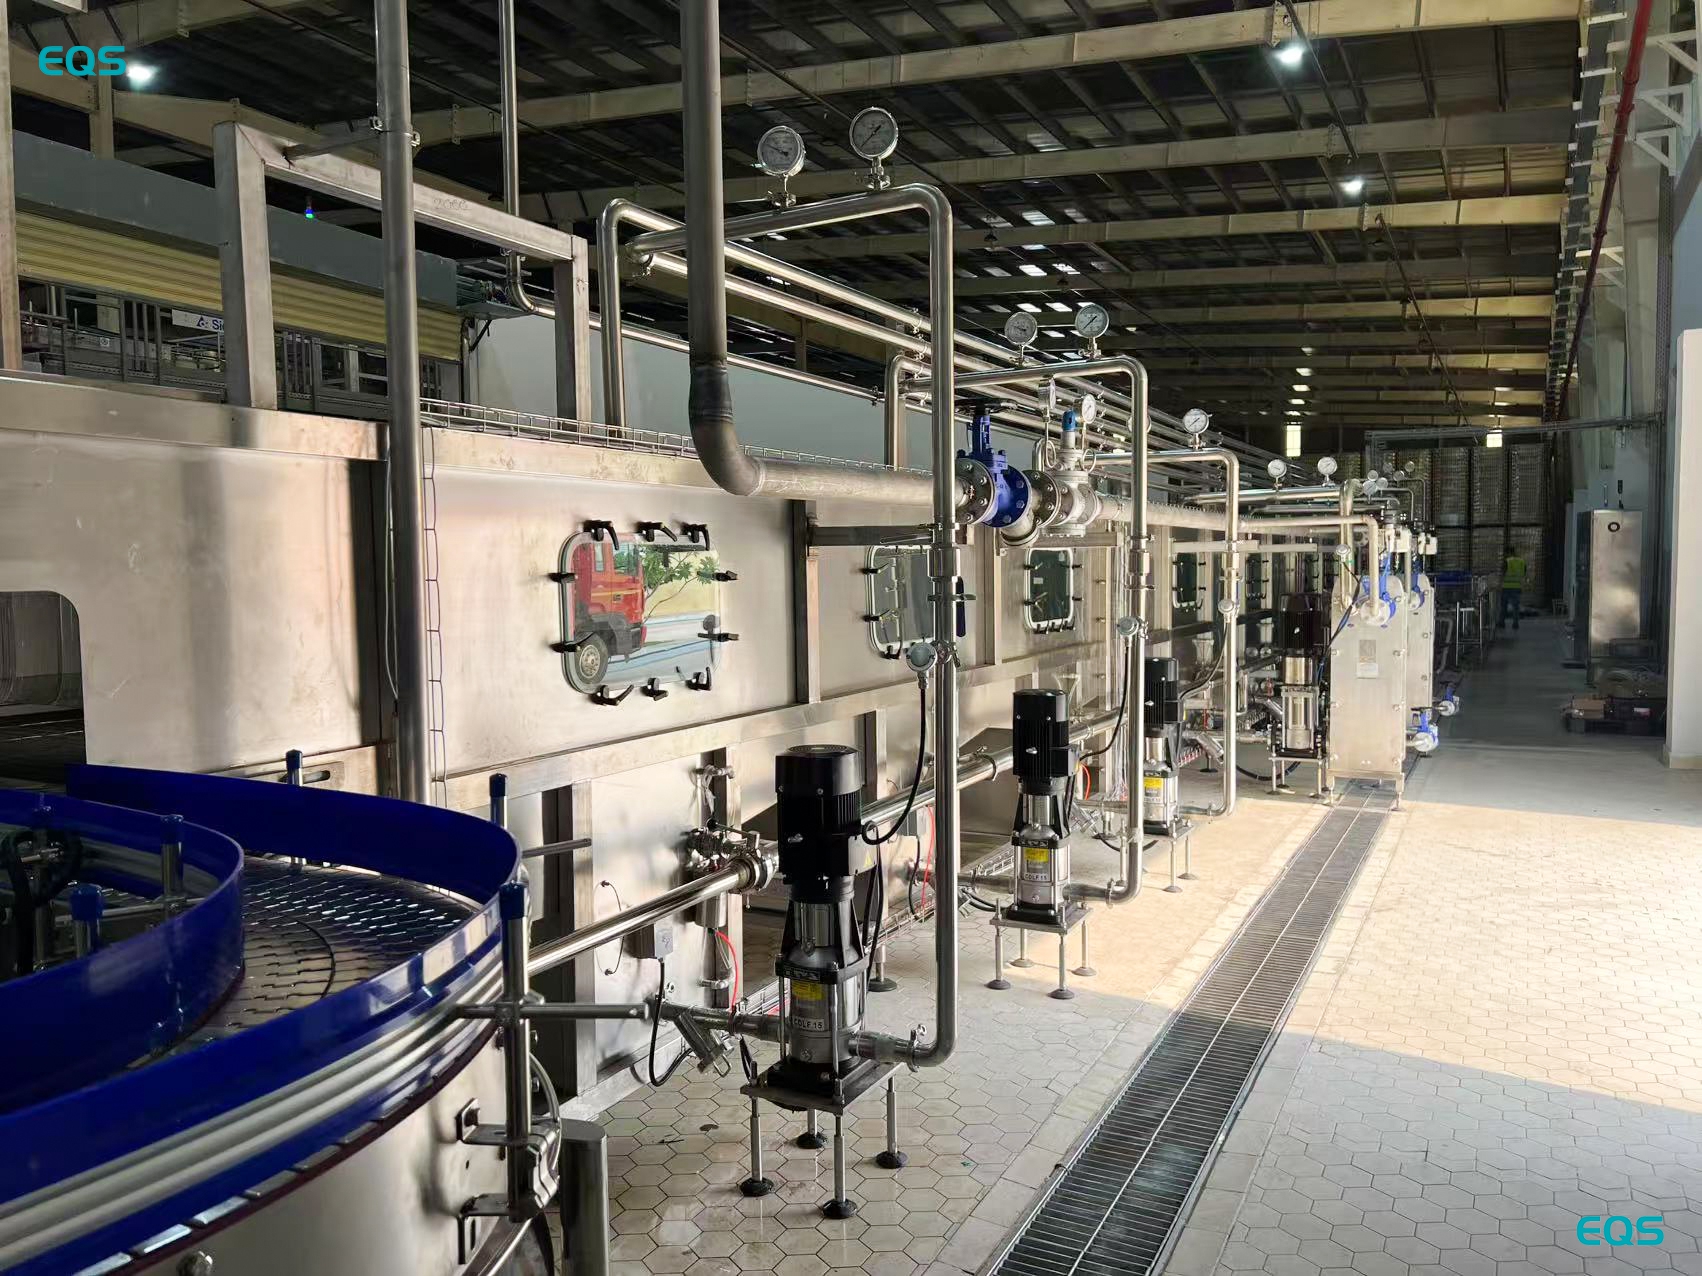
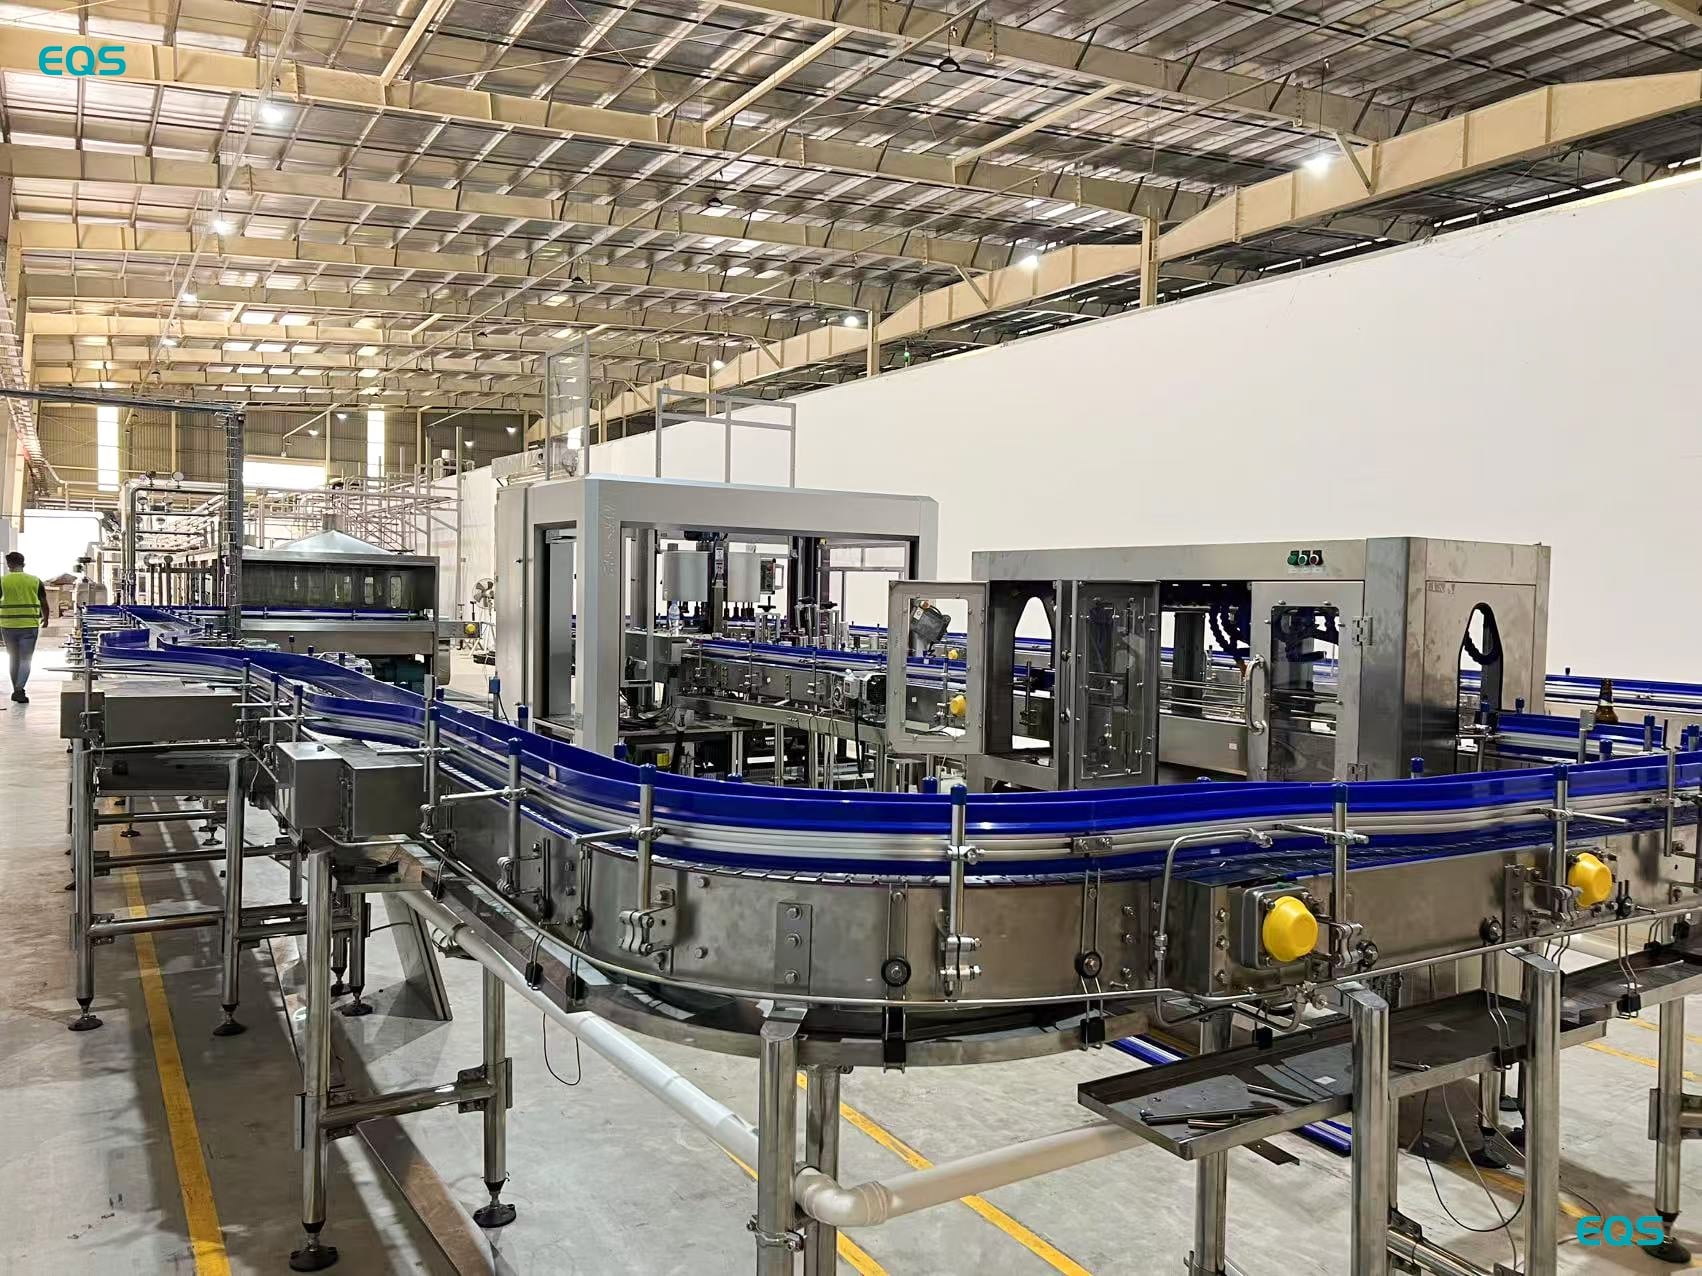
Flasker beveger seg gjennom linja i denne rekkefølgen: depalletiseringsmaskin, BGF32-32-8 tre-i-én-fyllingsmaskin, pasteuriseringstunnel, flaske-tørkemaskin, kodemaskin, etikettermaskin. Nominell kapasitet for 330 ml glassflasker er 10 000 flasker per time.
Fyllseksjonen bruker en halv-elektronisk mekanisk ventil. Fyllnøyaktigheten avhenger av oppførselen til hele ventilenheten samt responsen fra hver enkelt fyllingsventil. For operatører betyr dette at en stabil linje ikke kan vurderes utelukkende ut fra én flaske. Fyllnivåer må vurderes på tvers av flasker og over tid slik at eventuelle variasjoner kan knyttes til trykk, retur-gass eller ventilstyring.
En sikkerhetslås for døråpning er integrert i sikkerhetslogikken. Åpning av en beskyttet dør stopper maskinen i stedet for å la fyllingsanlegget kjøre med en åpen tilgang. Driftsregelen er direkte: beskyttet tilgang og maskindrift behandles som separate forhold.
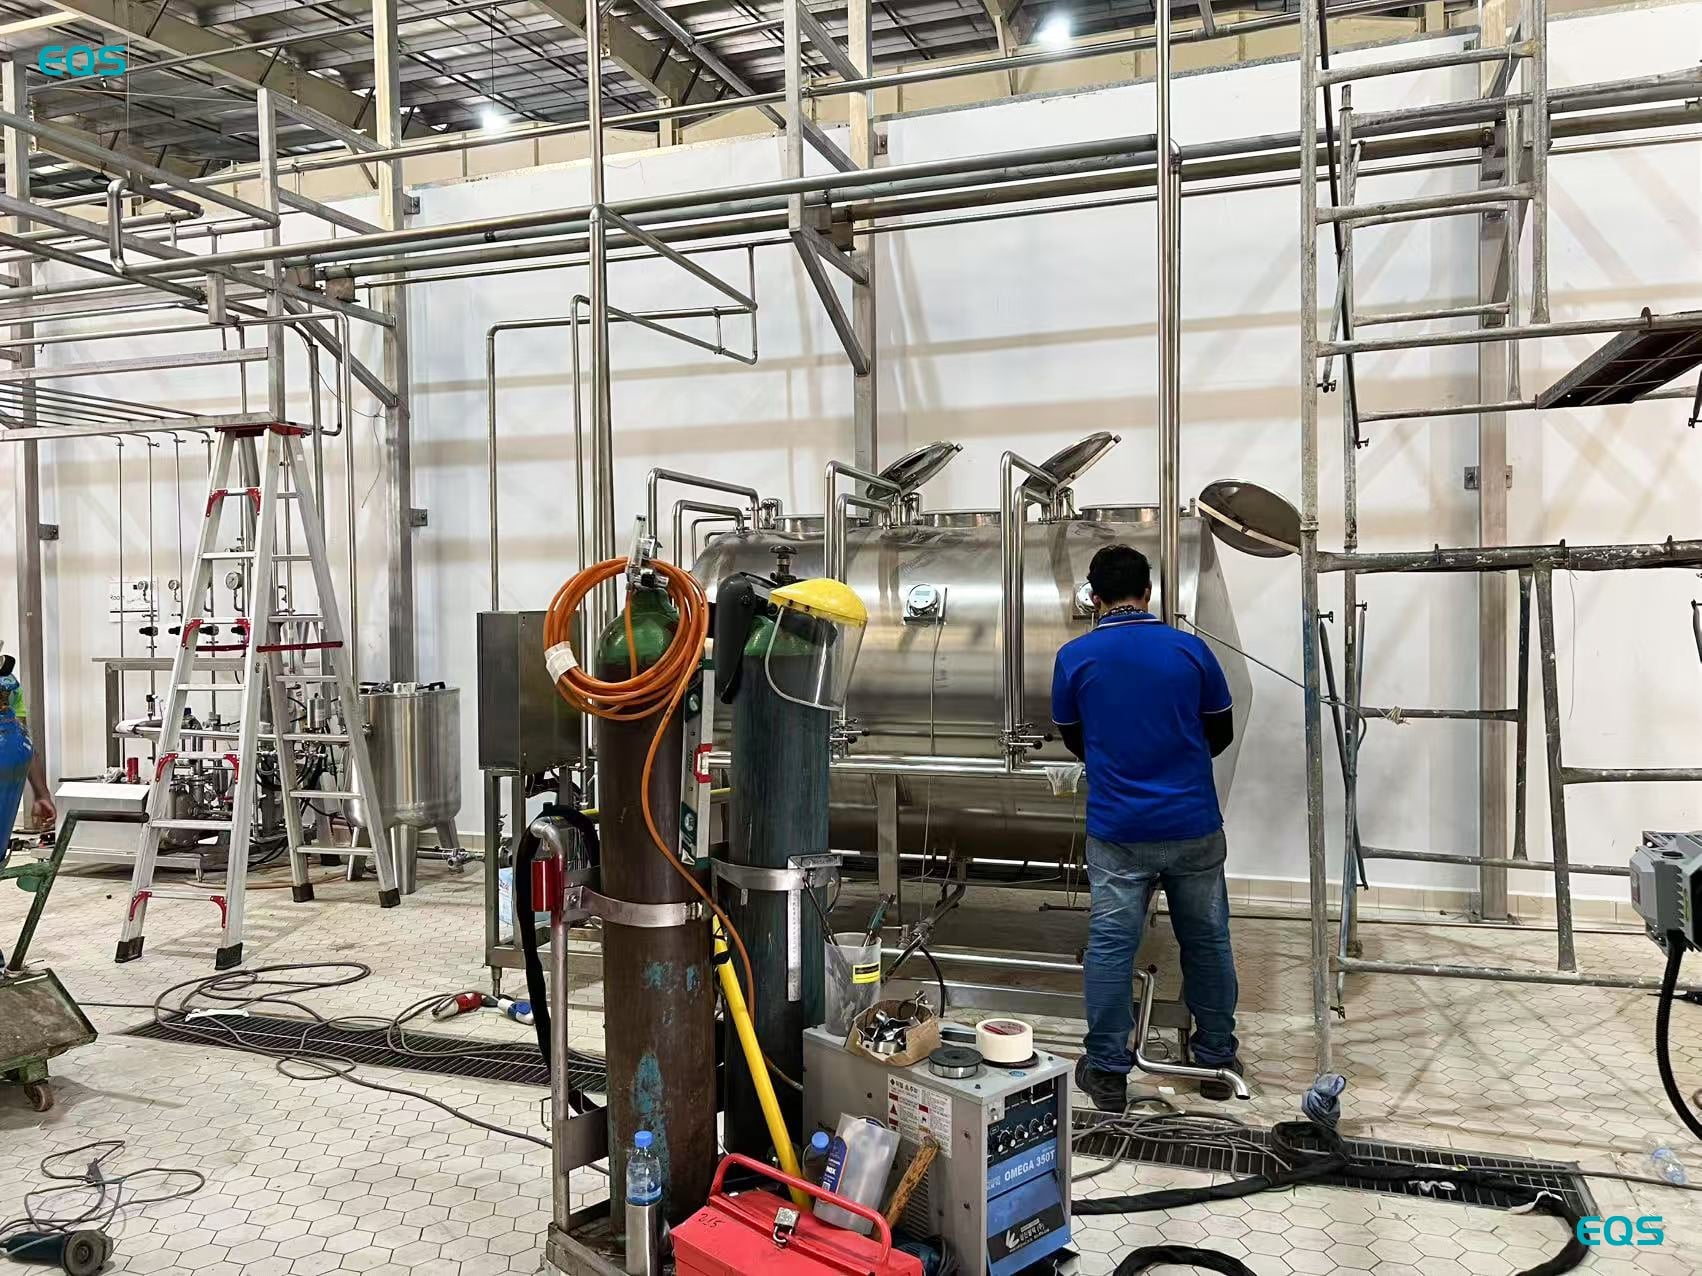
Ølfylling problemer viser seg i flasken, ikke bare på HMI-en. Halvfulle eller overfylte flasker samt ulike fyllnivåer mellom ventiler peker på samspillet mellom trykk og retur-gass-timing. Ingeniørene håndterte disse faktorene sammen, siden en justering av mottrykk påvirker skumoppførselen, mens skumoppførselen igjen påvirker det synlige fyllnivået.
Skumkontroll ble behandlet som en del av nivåkontrollen. En skumkrans over det ønskede væskenivået kan få en flaske til å se full ut ved en rask visuell sjekk. Det gjør det nødvendig å skille mellom væskenivå og skumnivå når man vurderer den fylte flasken. Under igangsattingsfasen sammenlignet teamet det som dukket opp ved utløpet med innstillingene i fyllseksjonen. Den samme sammenligningen inngikk i operatørinstruksjonen som ble levert under besøket på stedet.
Returgass var også viktig av en annen grunn. Luft som tas opp under fyllingen kan redusere holdbarheten, og en bryggeri som lanserer sitt første produkt må håndtere oppløst oksygen som et driftsmål fra begynnelsen av. Ingen målt verdi for oppløst oksygen ble levert for dette prosjektet, så poenget her er formålet med returgasskontroll i fyllprosessen. Det skal ikke tolkes som en rapportert testresultat.
Trettito ventilklapper måtte også oppføre seg konsekvent over hele ventilsettet. Å få dem i tråd med hverandre tok mesteparten av innkjøringsdagene, der fylte flasker ble brukt som praktisk referanse under justeringen. Prosjektdokumentasjonen støtter dette arbeidet og varigheten, men gir ikke en egen toleranse for hver enkelt ventil.
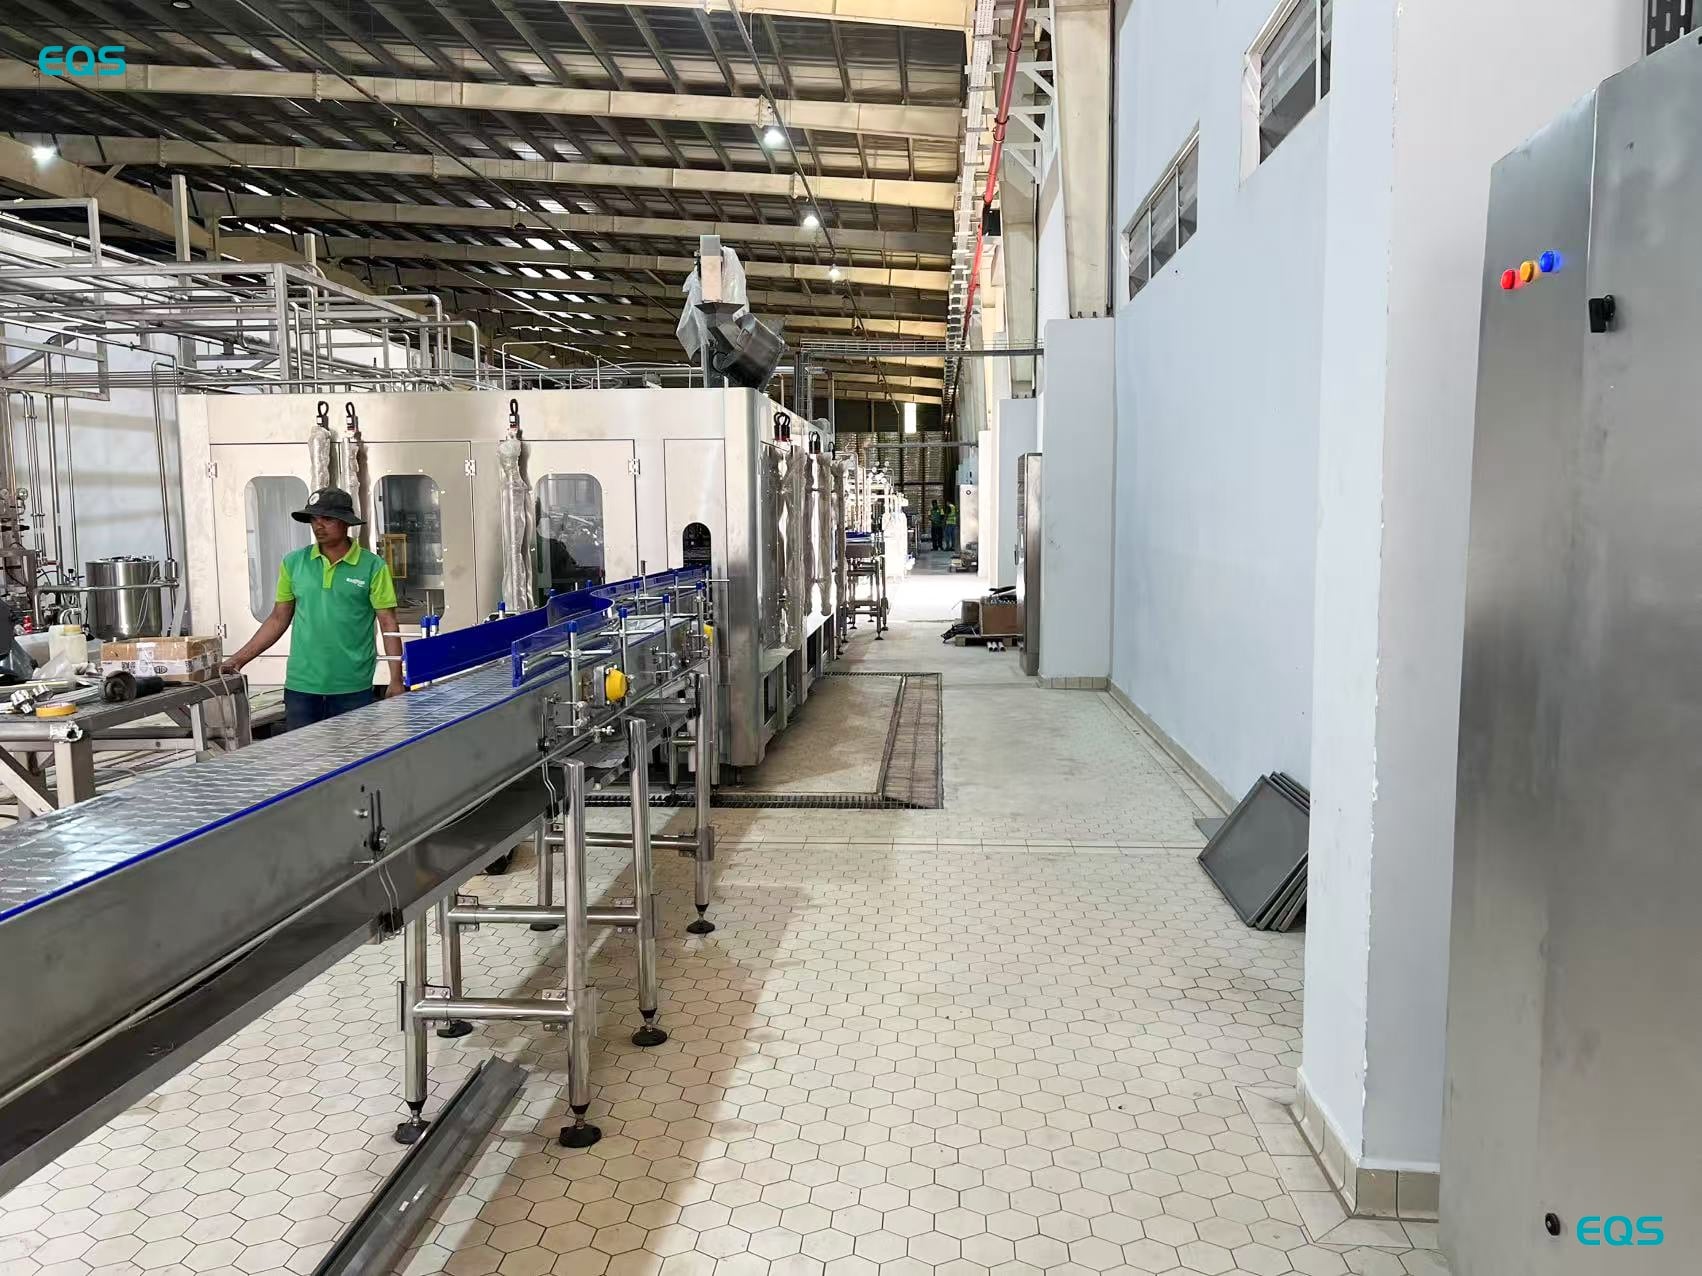
EQS Machinery sendte fem ingeniører i 20 dager: 15 på installasjon og innkjøring, tre på opplæring og deretter to sammen med kundens eget mannskap under produksjon. Rekkefølgen sikret at formell opplæring ble knyttet til faktisk linjedrift. Etter installasjons- og justeringsarbeidet introduserte opplæringsperioden driftsteamet for utstyret. De siste to dagene overtok kundens mannskap drift av linjen, mens ingeniørene forble ved deres side.
Produksjonen startet fem dager etter at igangsattingsarbeidet var ferdig. Utstyret var klart, men bryggeriet hadde gått tom for emballasjemateriale og måtte vente på sin egen leveranskjede. Klienten brukte en flaske, kork og etikett som EQS hadde designet for dette prosjektet. Denne detaljen er viktig for alle som planlegger sitt første ølprosjekt, fordi klargjøring av produksjonslinjen og klargjøring av materiale må samsvare i tid. Glassflasker, korker og etiketter må alle ankomme i samme uke som ingeniørene hvis produksjonen skal følge umiddelbart etter igangsattingsarbeidet uten separat ventetid.
Utbyttet stabiliserte seg på ca. 10 000 flasker per time for 330-ml-flasker, noe som tilsvarer den spesifiserte kapasiteten. Ordet «ca.» er viktig, fordi dette tallet beskriver den rapporterte driftskapasiteten og ikke utgjør en garanti for kontinuerlig produksjon ved et nøyaktig antall.
Én feil oppsto i løpet av de fjorten månedene siden produksjonen startet: korkene ble ikke påført tett nok. EQS Machinerys servicegruppe løste problemet med anlegget på avstand, og det ble rettet opp uten at noen besøk på stedet var nødvendig. Utenom dette rapporterte bryggeriet ingen større feil i fjorten måneder med produksjon. Feilen med løse korker er fortsatt en del av prosjektrapporten, fordi den viser det spesifikke problemet som oppstod og hvordan det ble løst.
«Det fungerte mye bedre enn forventet, og fyllingsnøyaktigheten er veldig stabil.»
To punkter fra dette prosjektet er verdt å ta med i en annen første-gang-bryggeriplan. Det første er oppdelingen mellom opplæring og støttet drift. Tre dager ble brukt til klasseroms- og praktisk opplæring, etterfulgt av to dager der ingeniørene så på mens kundens operatører kjørte linja, i stedet for å kjøre den selv. Denne ordningen overførte ansvar til produksjonsmannskapet, mens støtte fortsatt var til stede ved utstyret.
Det andre punktet er materialeplanen. Den eneste forsinkelsen i dette prosjektet kom fra emballasjetilførselen.
Når du spesifiserer en øllinje, send flasjetegningen, korkspesifikasjonen og målverdien for oppløst oksygen sammen med forespørselen. Disse elementene styrer konfigurasjonen av fyllingsutstyret lenge før antallet flasker per time gjør det. Å levere dem gir utstyrsdiskusjonen en tydelig definert beholder, lukking og fyllingsmål. For en ny bryggeri skaper denne informasjonen også en tydeligere sammenheng mellom emballasjevalg og hvordan fyllingsprosessen må settes opp.
Opphavsrett © JIANGSU EQS MACHINERY CO.,LTD