 EN


En ny bryggeri i Kambodja skickade sina första glasflaskor på 330 ml genom en EQS BGF32-32-8-linje i juni 2025. Öl var en ny produktkategori för detta företag, och byggnaden kring linjen var också ny. Ingen på kundens sida hade tidigare fyllt en enda ölburk innan ingenjörerna från EQS Machinery anlände.
Den utgångspunkten formade hela igångsättningsprocessen. Vid ett bryggeri med ett erfaret produktionsteam kan ingenjörerna främst koncentrera sig på att finjustera utrustningen tillsammans med operatörer som redan förstår hur öl beter sig i en fyllningsmaskin. På denna plats krävdes både maskinjustering och instruktion av operatörer för att kunna gå vidare tillsammans. Produkten gjorde detta särskilt viktigt. Tryck, skumdannande och fyllnivå är nära kopplade under ölfyllningen, så en justering som verkar liten kan påverka vad operatören ser i flaskan.
Projektet hade därför två praktiska spår från början. Det ölflaskningslinje måste förberedas för produktion, medan de personer som ansvarar för daglig drift måste lära sig hur maskininställningar och produktbeteende hänger ihop. Benämningen BGF32-32-8 är endast referensbeteckningen för denna installation. I driftmässiga termer är huvudmaskinen en tre-i-ett-maskin för tvättning, fyllning och kapsling av glasflaskor.
Flaskor passerar genom linjen i denna ordning: depalletiserare, tre-i-ett-fyllningsmaskin BGF32-32-8, pastöriseringstunnel, flasketorkare, kodare, etiketteringsmaskin. Angiven kapacitet för 330 ml glasflaskor är 10 000 flaskor per timme.
Fyllningsavdelningen använder en halvelektronisk mekanisk ventil. Fyllningsnoggrannheten beror på beteendet hos hela ventiluppsättningen samt på responsen från varje enskild fyllningsventil. För operatörer innebär detta att en stabil linje inte kan bedömas utifrån en enda flaska. Fyllningsnivåer måste granskas över flera flaskor och under drifttid så att eventuella variationer kan kopplas till tryck, återförda gaser eller ventilstyrning.
En säkerhetslås för dörröppning integrerades i säkerhetslogiken. Öppning av en skyddad dörr stoppar maskinen istället för att låta fyllningsanläggningen fortsätta att köra med en öppen åtkomstpunkt. Driftregeln är direkt: skyddad åtkomst och maskindrift behandlas som separata villkor.
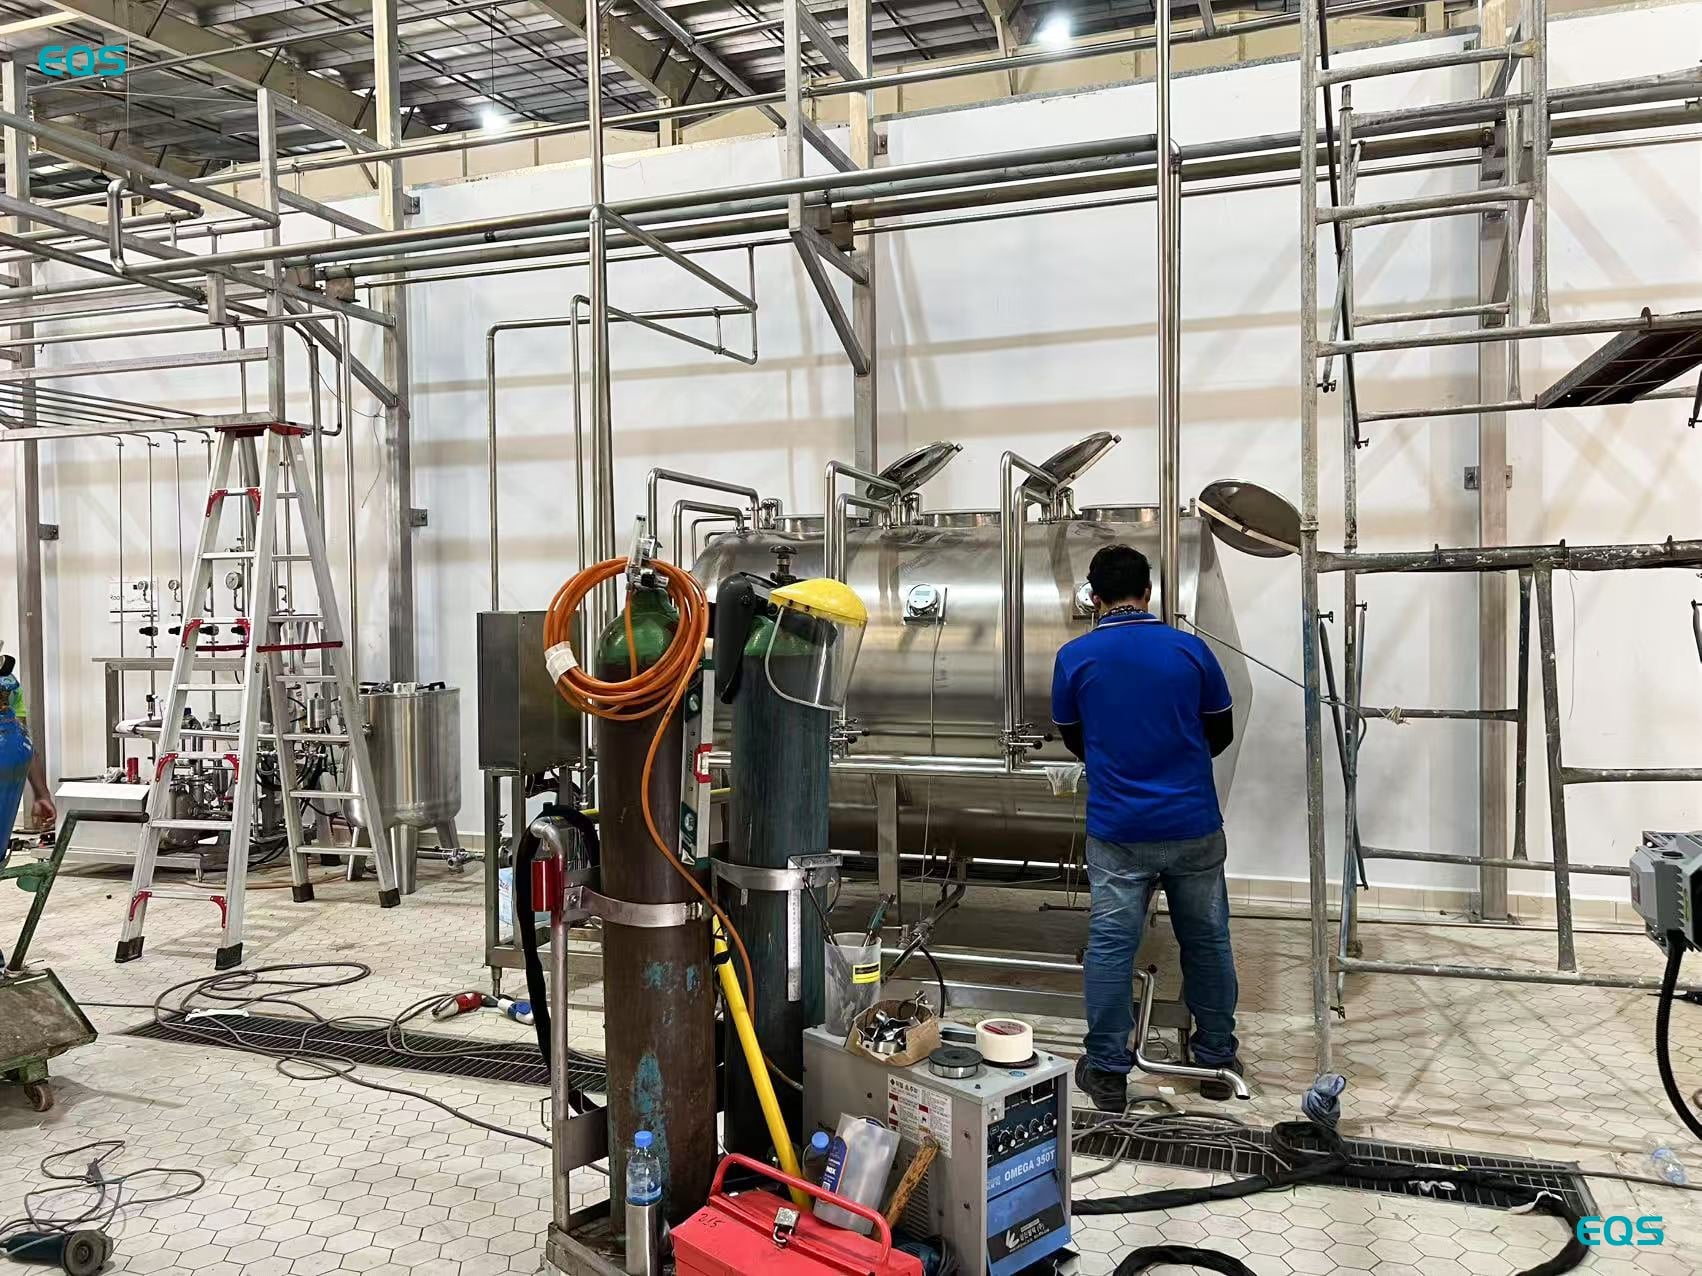
Fyllning av öl problem visar sig i flaskan snarare än endast på HMI:n. Halvfulla eller överflödande flaskor samt ojämna nivåer mellan ventiler pekar på interaktionen mellan tryck och returgasens tidsinställning. Ingenjörerna hanterade dessa faktorer tillsammans eftersom en ändring av mottrycket påverkar skumbeteendet, medan skumbeteendet i sin tur påverkar den uppenbara fyllnivån.
Skumkontroll behandlades som en del av nivåkontrollen. En skumkrans ovanför den avsedda vätskenivån kan få en flaska att verka full vid en snabb visuell kontroll. Det innebär att det är nödvändigt att skilja på vätskenivå och skumnivå vid utvärdering av den fyllda flaskan. Under idrifttagningen jämförde teamet vad som syntes vid utloppet med inställningarna i fyllningsavsnittet. Samma jämförelse ingick i operatörsinstruktionen som levererades under platsbesöket.
Returgas var också viktig av en andra anledning. Luft som upptas under fyllningen kan minska hållbarheten, och en bryggeri som lanserar sin första produkt måste hantera upplöst syre som ett driftmål från början. Inget mätt värde för upplöst syre levererades för detta projekt, så poängen här är syftet med returgaskontrollen inom fyllningsprocessen. Det ska inte tolkas som ett rapporterat testresultat.
Trettio två fyllningsventiler måste också bete sig konsekvent över hela ventilsatsen. Att få dem att fungera i samklang tog upp större delen av driftsättningstiderna, där fyllda flaskor användes som praktisk referens under justeringen. Projektregistret stödjer detta arbete och dess varaktighet, men ger inte någon separat tolerans för enskilda ventiler.
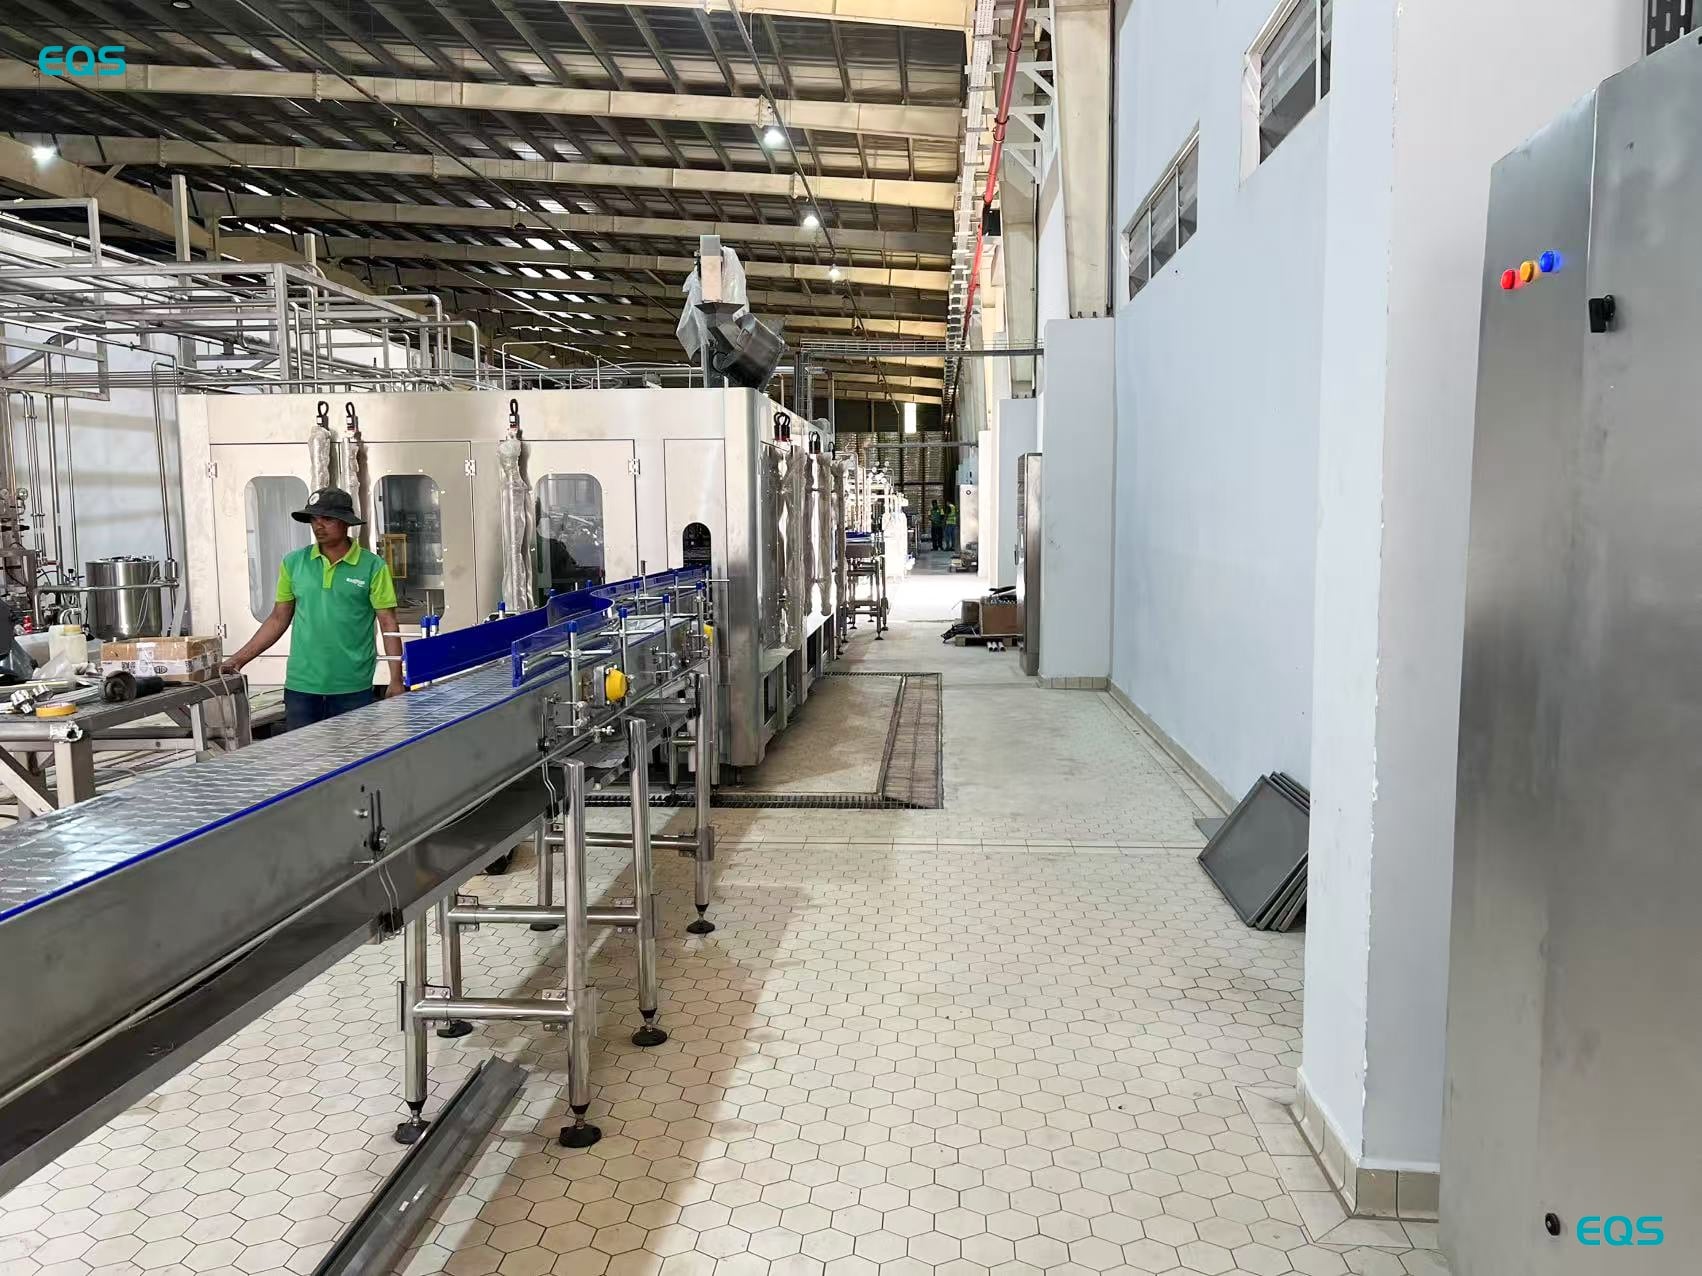
EQS Machinery skickade fem ingenjörer i 20 dagar: 15 för installation och driftsättning, 3 för utbildning och sedan 2 tillsammans med kundens eget team under produktionen. Sekvensen höll formell undervisning kopplad till faktisk linjedrift. Efter installationen och justeringsarbetet introducerades driftteamet för utrustningen under utbildningsperioden. Under de sista två dagarna tog kundens team över ansvaret för linjedriften, medan ingenjörerna stannade kvar bredvid dem.
Produktionen startade fem dagar efter att igångsättningen avslutats. Utrustningen var redo, men bryggeriet hade slut på förpackningsmaterial och fick vänta på sin egen leveranskedja. Kunden använde en flaska, en kork och ett etikett som EQS designat för detta projekt. Denna detalj är viktig för alla som planerar sitt första öltillverkningsprojekt, eftersom linjens färdighet och materialens färdighet måste sammanfalla vid samma tidpunkt. Glasflaskor, korkar och etiketter måste alla anlända under samma vecka som ingenjörerna om produktionen ska kunna påbörjas direkt efter igångsättningen utan separat väntetid.
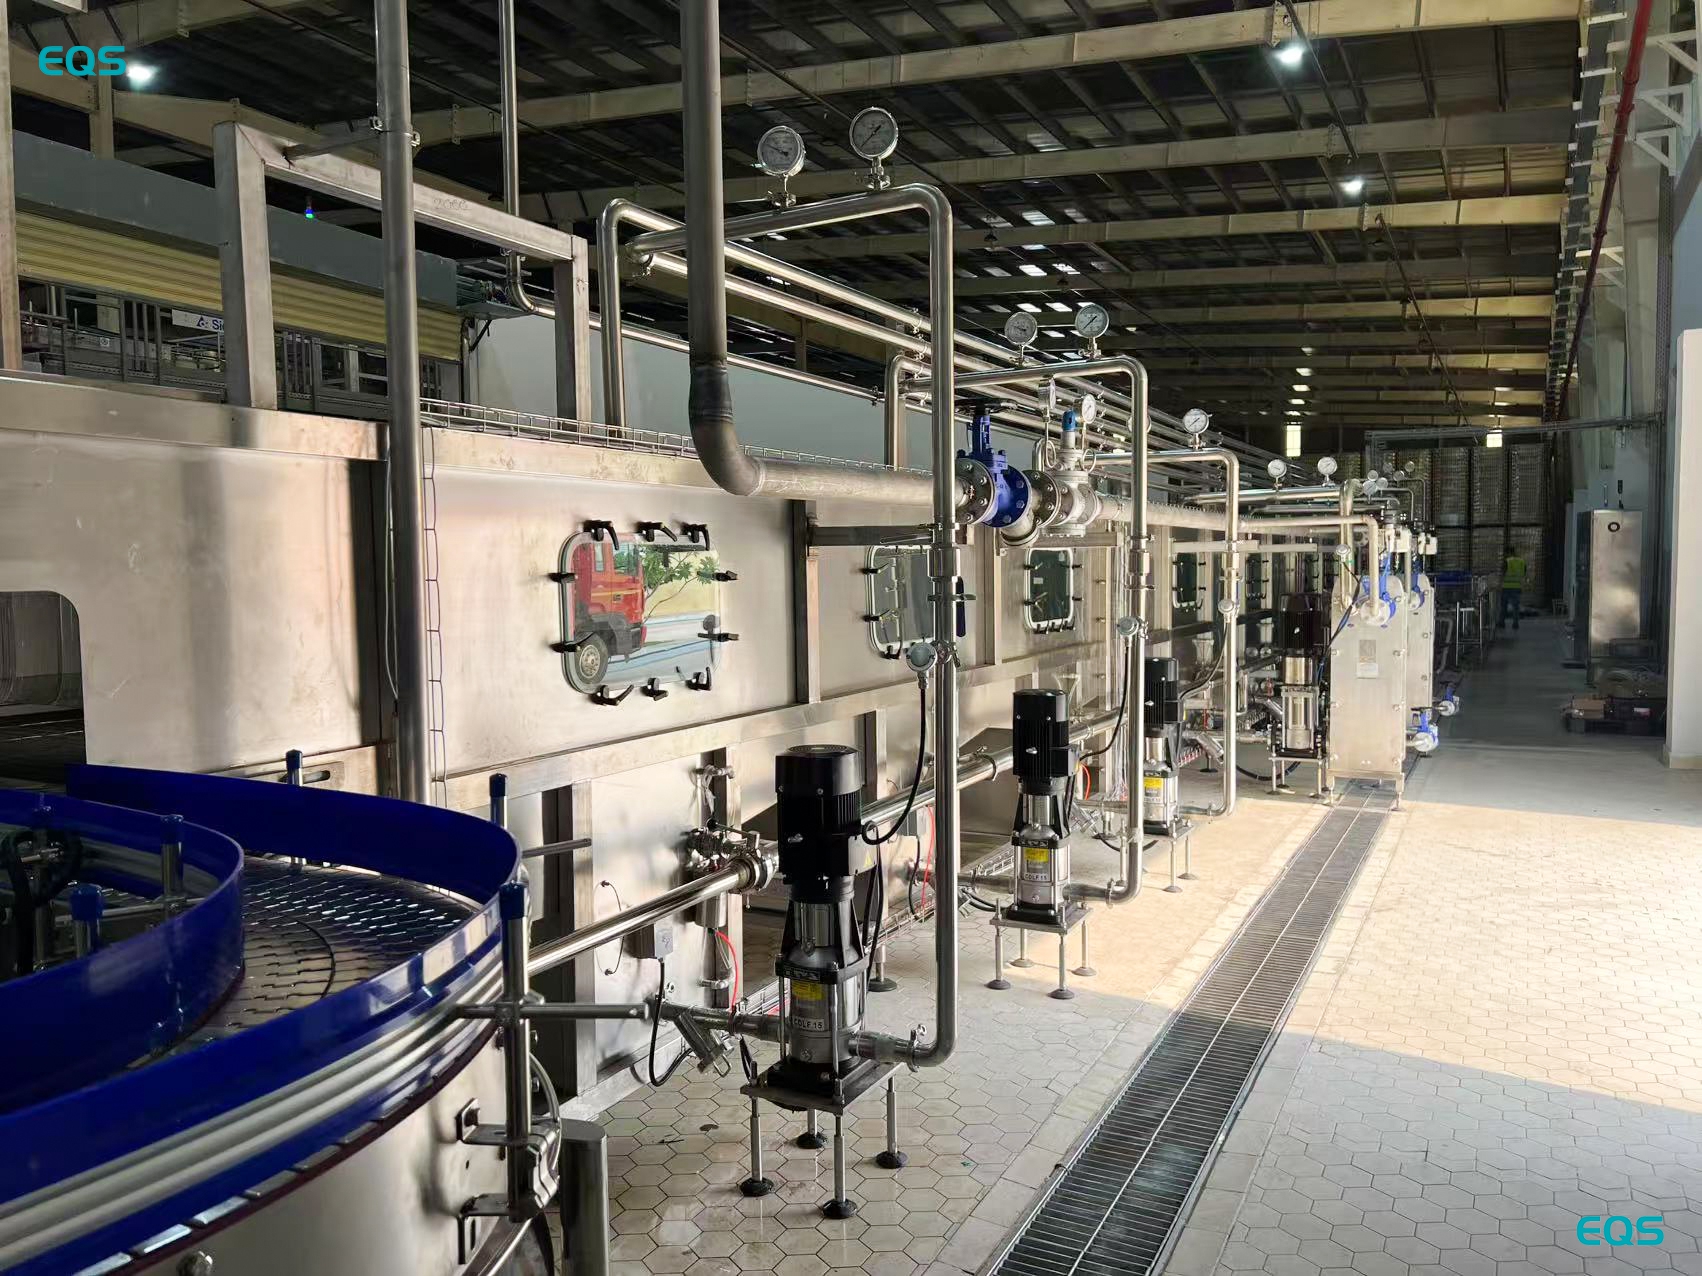
Utgången stabiliserades vid cirka 10 000 flaskor per timme för 330 ml-flaskor, vilket var den specificerade nivån. Ordet "cirka" är viktigt eftersom denna siffra beskriver den rapporterade driftutgången och inte presenteras som en garanti för kontinuerlig produktion vid exakt denna nivå.
Ett fel uppstod under de fjorton månaderna sedan produktionen startade: korkarna sattes inte tillräckligt hårt. EQS Machinerys servicegrupp löste problemet tillsammans med anläggningen på distans, och det kunde åtgärdas utan att någon besökte platsen. Utöver detta rapporterade bryggeriet inga större fel under fjorton månaders produktion. Felet med lösa korkar finns kvar i projektregistret eftersom det visar det specifika problemet som uppstod och hur det löstes.
"Den presterade mycket bättre än förväntat, och fyllningsnoggrannheten är mycket stabil."
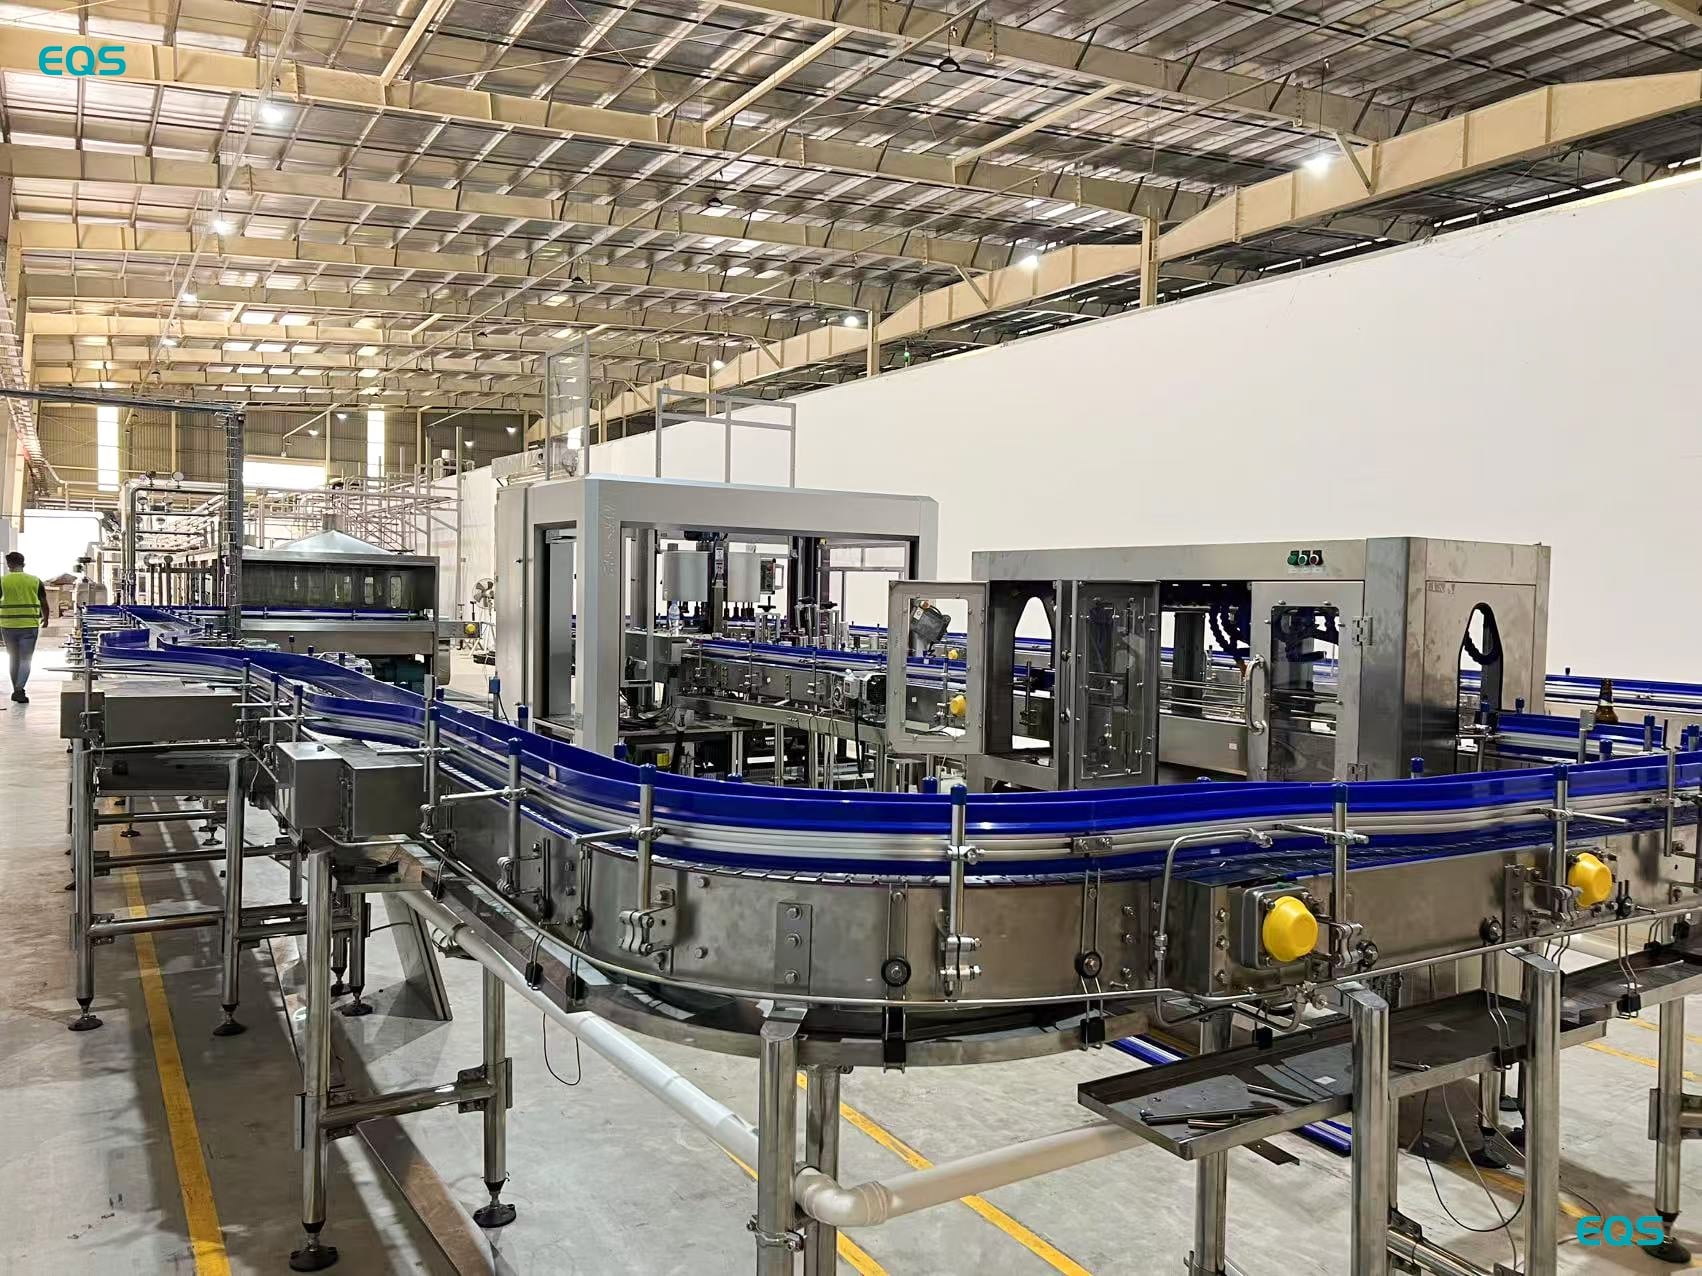
Två punkter från detta projekt är värda att ta med i en annan första gången-bryggeriplan. Den första är uppdelningen mellan utbildning och stödd drift. Tre dagar användes för klassrums- och praktisk utbildning, följt av två dagar då ingenjörerna såg på medan kundens operatörer körde linjen istället för att köra den åt dem. Denna ordning överförde ansvar till produktionspersonalen samtidigt som stöd fortfarande var närvarande bredvid utrustningen.
Den andra punkten är materialplaneringen. Den enda fördröjningen i detta projekt berodde på förpackningsförsörjningen.
När en ölledning specificeras ska flaskritningen, kappsPECifikationen och målet för upplöst syre skickas med förfrågan. Dessa poster styr konfigurationen av fyllningsutrustningen långt innan antalet flaskor per timme gör det. Att tillhandahålla dem ger utrustningsdiskussionen en tydlig ram vad gäller behållare, förslutning och fyllningsmål. För en ny bryggeri skapar den informationen också en tydligare koppling mellan förpackningsbeslut och hur fyllningsprocessen måste konfigureras.
Copyright © JIANGSU EQS MACHINERY CO.,LTD