 EN


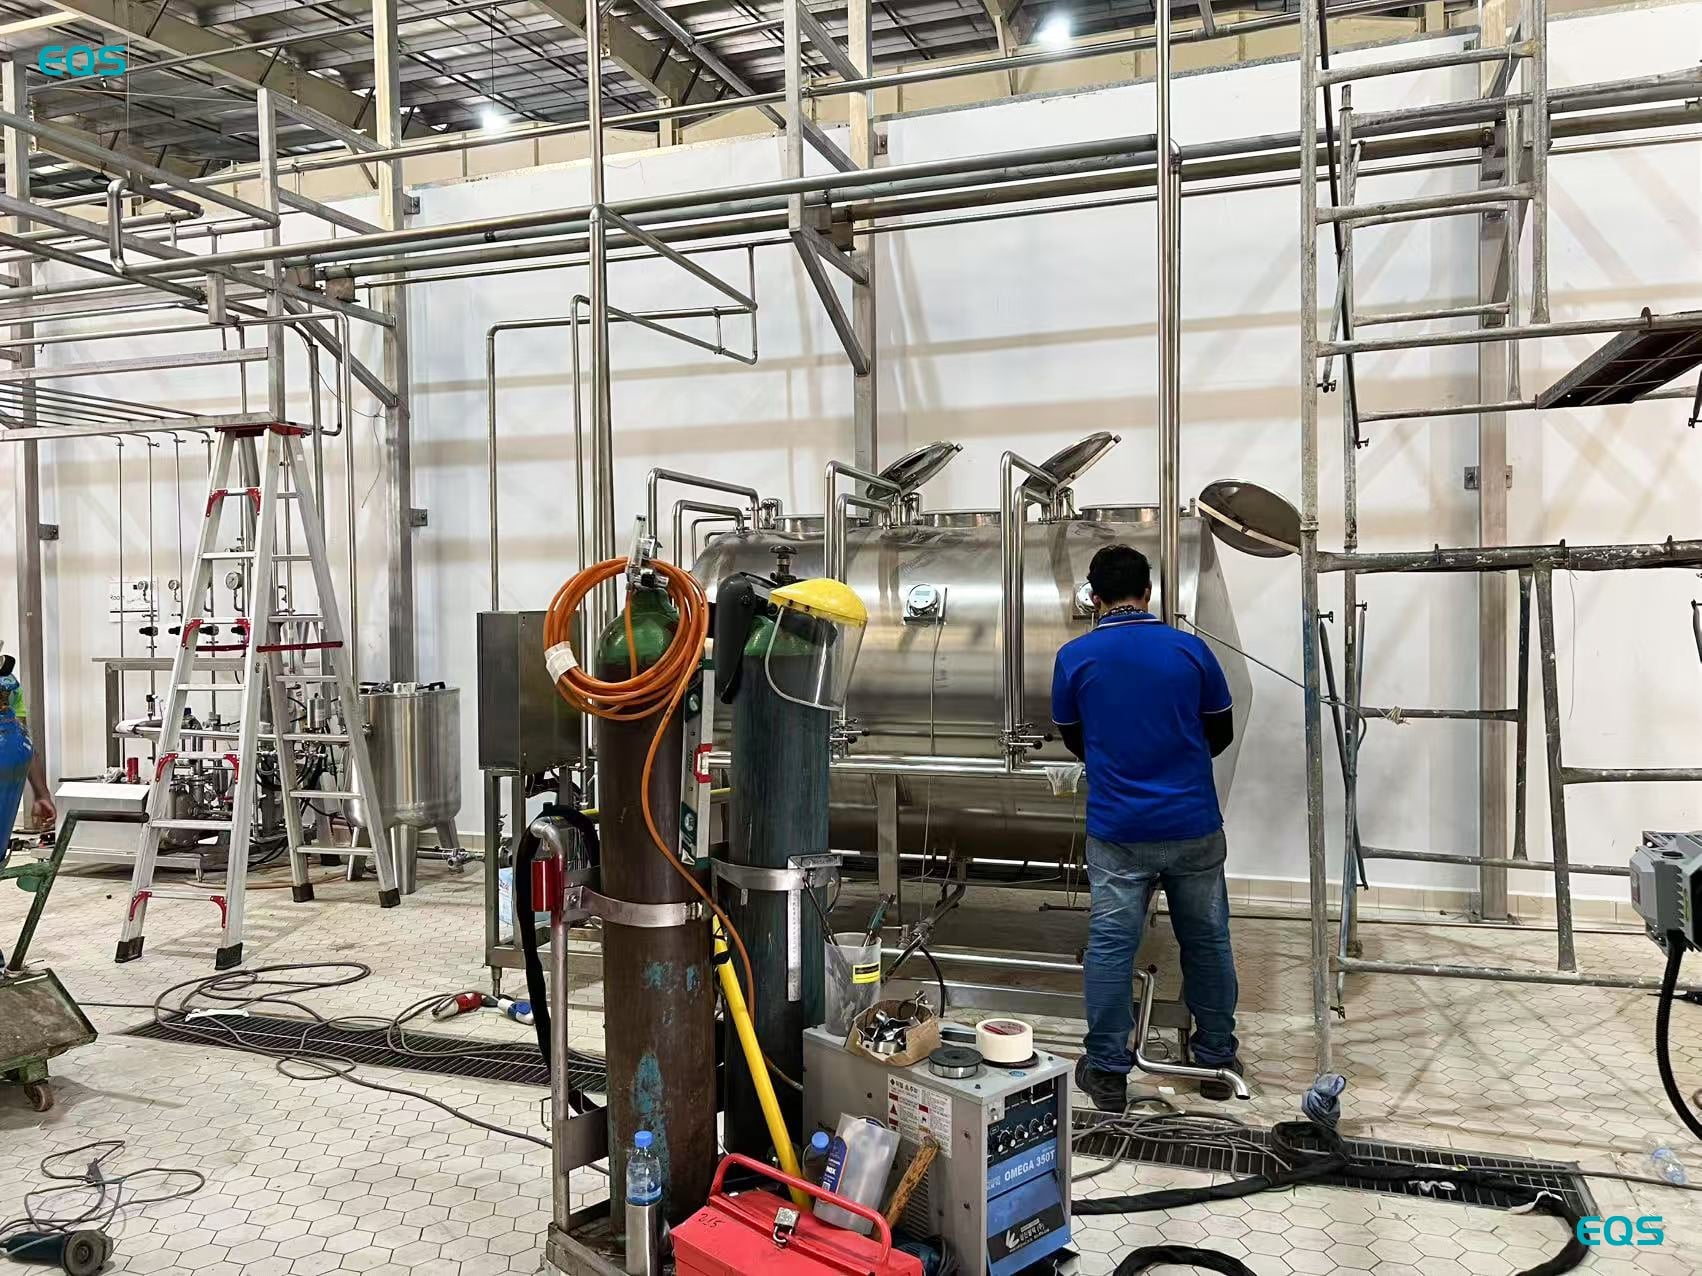
Sebuah pabrik bir baru di Kamboja memproses botol kaca pertamanya berukuran 330 ml melalui lini EQS BGF32-32-8 pada Juni 2025. Bir merupakan kategori baru bagi perusahaan ini, dan bangunan di sekitar lini tersebut juga baru dibangun. Tidak seorang pun di pihak pelanggan pernah mengemas bir dalam kotak sebelum insinyur EQS Machinery tiba.
Titik awal tersebut membentuk seluruh proses commissioning. Di sebuah pabrik bir dengan tim produksi yang berpengalaman, insinyur dapat fokus terutama pada penyetelan peralatan bersama operator yang sudah memahami bagaimana bir bereaksi di dalam filler. Namun, lokasi ini memerlukan penyesuaian mesin sekaligus instruksi bagi operator agar keduanya maju secara bersamaan. Produk yang diproses membuat hal ini menjadi sangat penting. Tekanan, pembuatan busa, dan tingkat pengisian saling terkait erat selama proses pengisian bir, sehingga penyesuaian yang tampak kecil pun dapat memengaruhi apa yang dilihat operator di dalam botol.
Oleh karena itu, proyek ini memiliki dua jalur praktis sejak awal. The garis pengembunan bir harus dipersiapkan untuk produksi, sementara orang-orang yang bertanggung jawab atas operasi harian harus mempelajari hubungan antara pengaturan mesin dan perilaku produk. Penunjukan BGF32-32-8 hanyalah referensi proyek untuk instalasi ini. Dalam istilah operasional, mesin utama merupakan mesin tiga-dalam-satu untuk pencucian, pengisian, dan penutupan botol kaca.
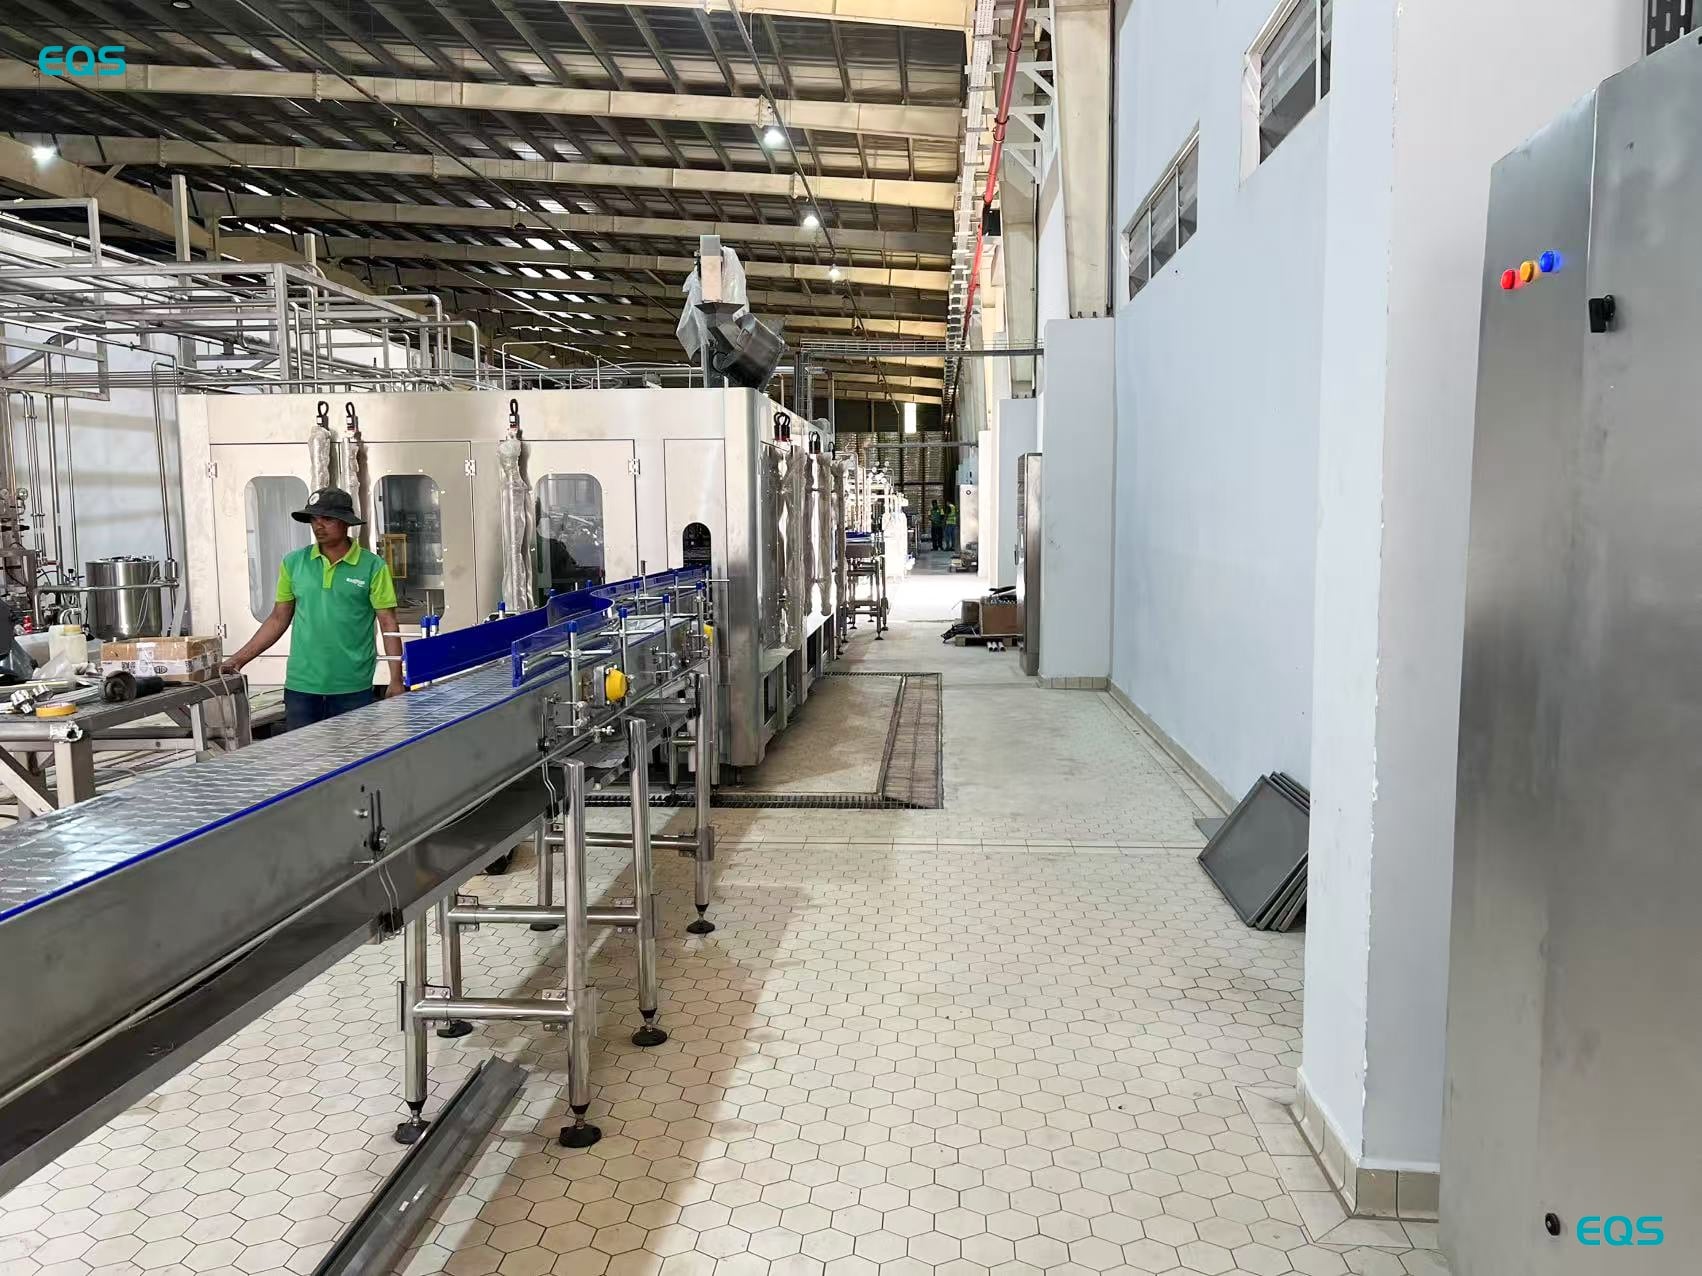
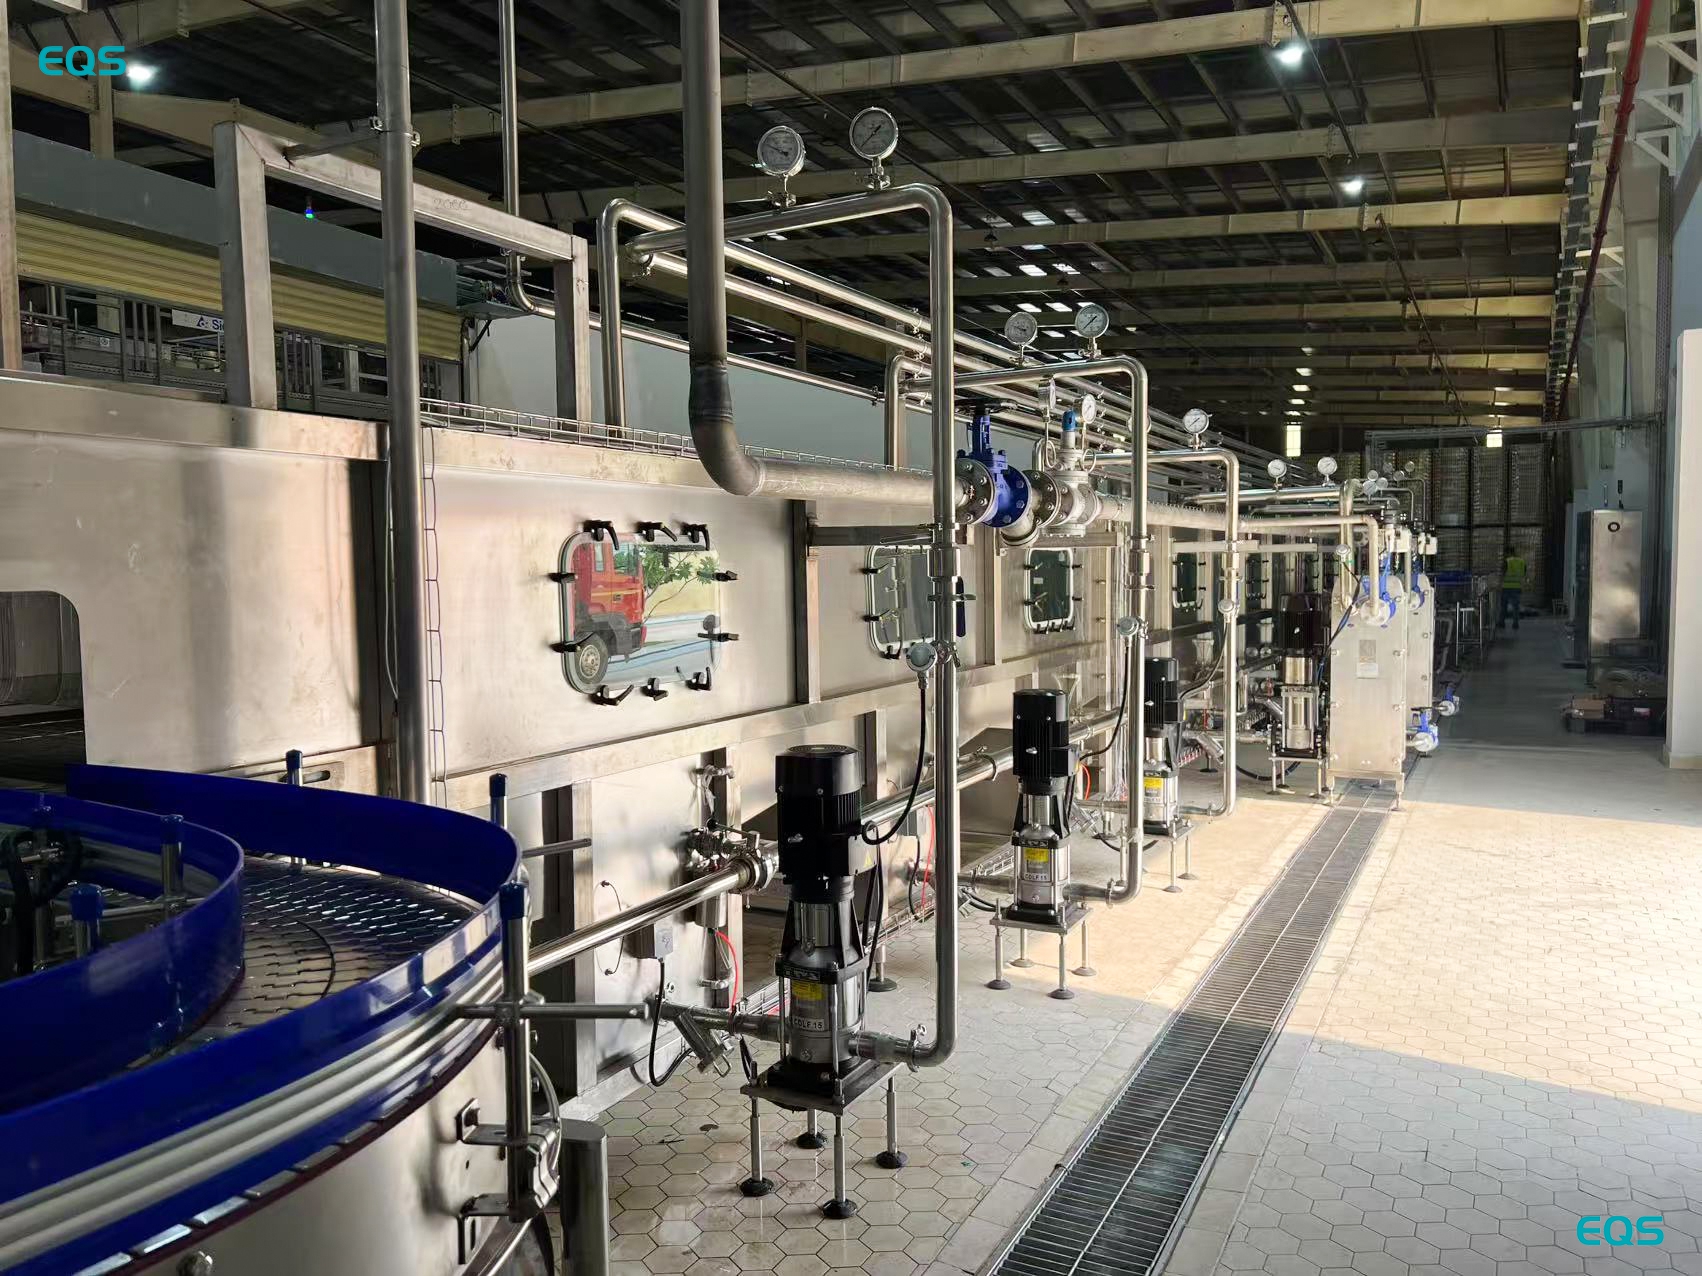
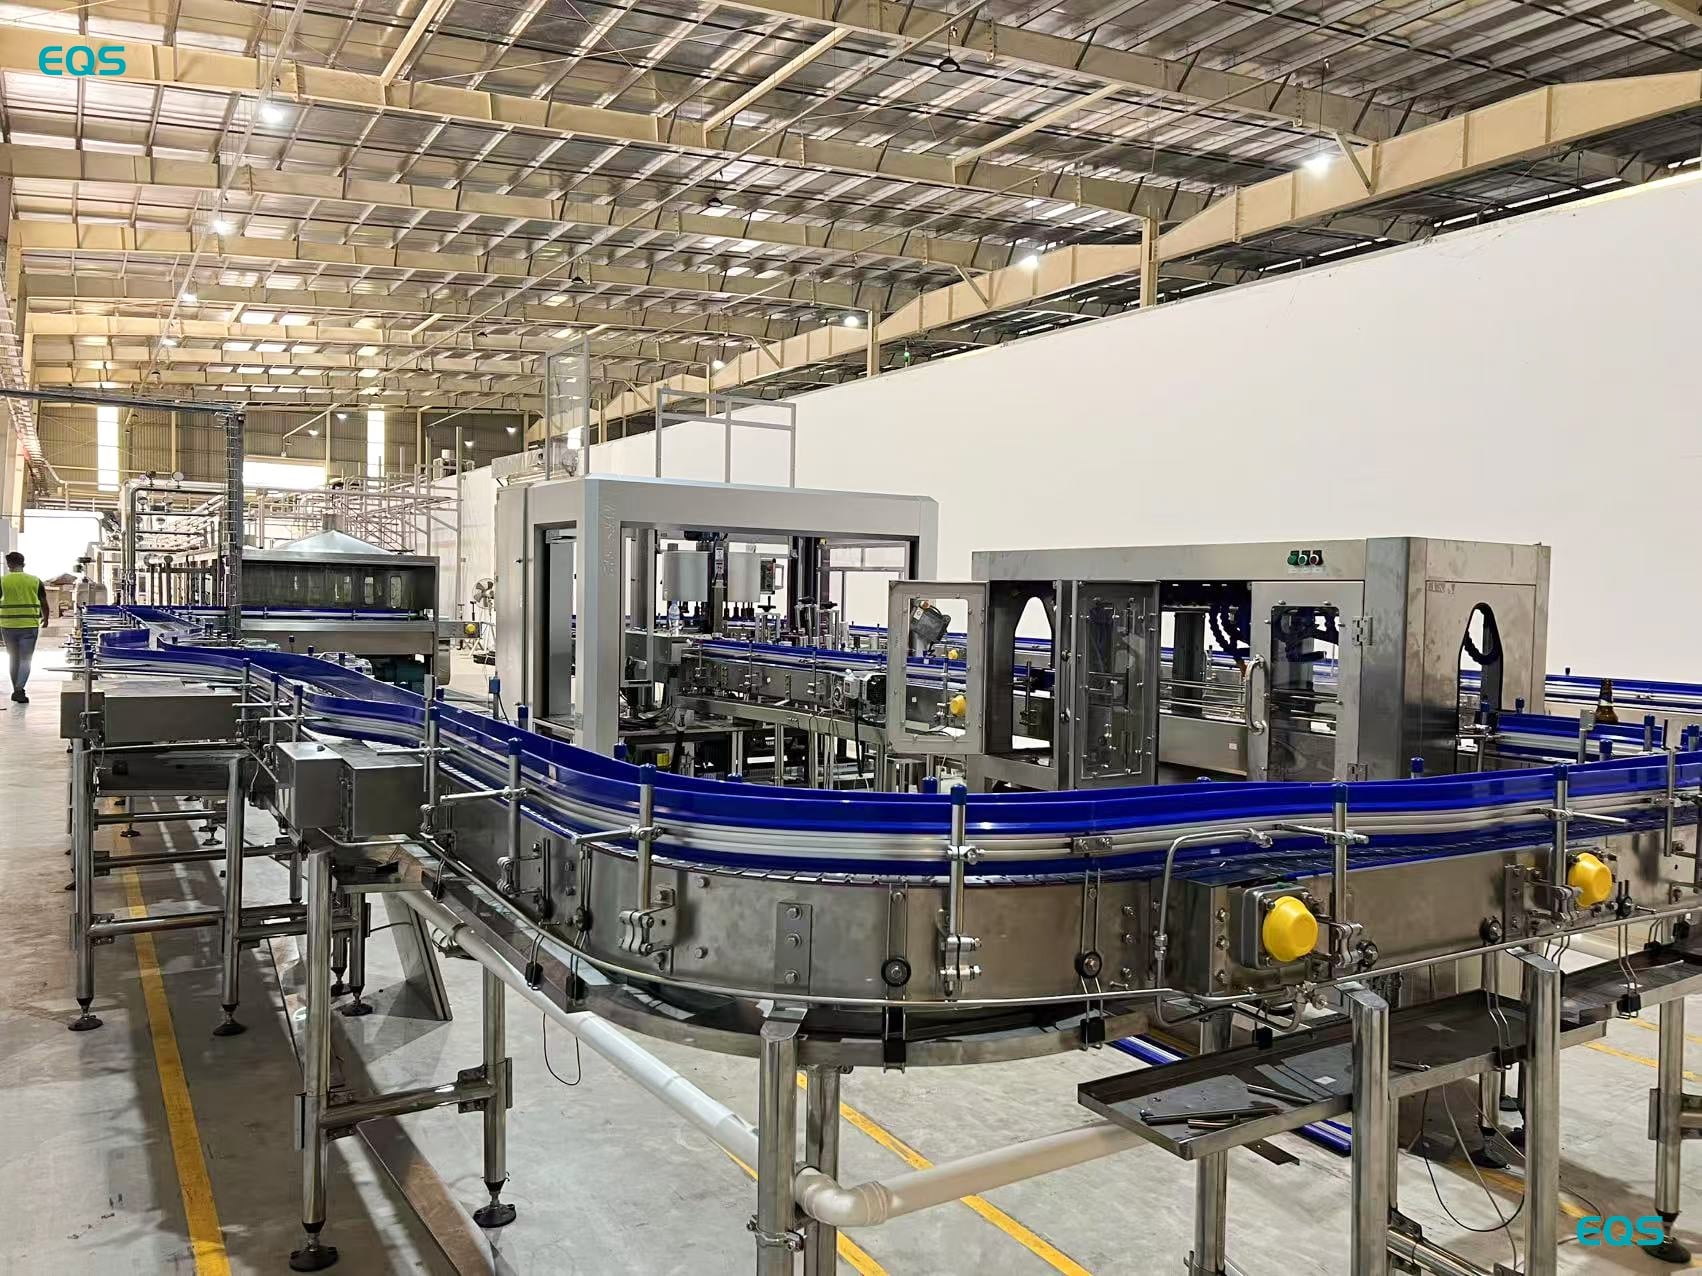
Botol bergerak sepanjang lini dalam urutan berikut: depalletiser, mesin pengisian tiga-dalam-satu BGF32-32-8, terowongan pasteurisasi, pengering botol, coder, pelabel. Kapasitas nominal untuk botol kaca 330 ml adalah 10.000 botol per jam.
Bagian pengisian menggunakan katup mekanis semi-elektronik. Akurasi pengisian bergantung pada perilaku keseluruhan set katup serta respons masing-masing katup pengisian. Bagi operator, artinya suatu lini yang stabil tidak dapat dinilai hanya dari satu botol saja. Tingkat pengisian harus diamati secara menyeluruh—baik di antara botol-botol maupun selama periode operasi—sehingga variasi apa pun dapat dikaitkan dengan tekanan, gas balik, atau waktu pembukaan katup.
Interlock penghentian otomatis saat pintu dibuka telah diintegrasikan ke dalam logika keselamatan. Membuka pintu terkunci akan menghentikan mesin, bukan membiarkan filler tetap beroperasi dengan titik akses terbuka. Aturan operasionalnya langsung: akses terkunci dan operasi mesin diperlakukan sebagai dua kondisi terpisah.
Pengisian bir masalah muncul pada botol, bukan hanya di HMI. Botol yang terisi setengah atau tumpah, serta perbedaan ketinggian cairan antar katup, menunjukkan interaksi antara tekanan dan waktu gas balik. Para insinyur menangani faktor-faktor ini secara bersamaan karena perubahan tekanan lawan memengaruhi perilaku busa, sementara perilaku busa mengubah tingkat pengisian yang tampak.
Pengendalian busa dianggap sebagai bagian dari pengendalian tingkat cairan. Kerah busa di atas tingkat cairan yang ditentukan dapat membuat botol tampak penuh saat pemeriksaan visual cepat. Hal ini menjadikan penting untuk membedakan antara tingkat cairan dan posisi busa ketika mengevaluasi botol yang telah terisi. Selama masa commissioning, tim membandingkan tampilan di outlet dengan pengaturan di dalam bagian pengisian. Perbandingan serupa juga menjadi bagian dari instruksi operator yang diberikan selama kunjungan ke lokasi.
Gas kembali memiliki peran penting alasan kedua. Udara yang terbawa selama proses pengisian dapat memperpendek masa simpan produk, dan sebuah pabrik bir yang meluncurkan produk pertamanya harus mengelola kadar oksigen terlarut sebagai salah satu tujuan operasional sejak awal. Tidak ada nilai pengukuran oksigen terlarut yang diberikan untuk proyek ini, sehingga penjelasan di sini hanya dimaksudkan untuk menjelaskan fungsi pengendalian gas kembali dalam proses pengisian—bukan hasil pengujian yang dilaporkan.
Tiga puluh dua katup pengisian juga harus berperilaku secara konsisten di seluruh set katup. Menyelaraskan kinerja semua katup tersebut memakan sebagian besar hari komisioning, dengan botol-botol yang telah terisi berfungsi sebagai acuan praktis selama penyesuaian. Catatan proyek mendukung pekerjaan dan durasi tersebut, namun tidak memberikan toleransi terpisah untuk masing-masing katup.
EQS Machinery mengirim lima insinyur selama 20 hari: 15 hari untuk pemasangan dan komisioning, 3 hari untuk pelatihan, lalu 2 hari bersama kru internal pelanggan selama produksi. Urutan ini menjaga keterkaitan antara instruksi formal dan operasi aktual lini produksi. Setelah pemasangan dan penyesuaian, periode pelatihan memperkenalkan tim operasional kepada peralatan. Dua hari terakhir menyerahkan kendali penuh atas jalannya lini produksi kepada kru pelanggan, sementara para insinyur tetap berada di samping mereka.
Produksi dimulai lima hari setelah penyelesaian commissioning. Peralatan sudah siap, tetapi pabrik bir kehabisan bahan kemasan dan harus menunggu pasokan dari rantai pasokannya sendiri. Pelanggan menggunakan botol, tutup crown, dan label yang dirancang oleh EQS untuk proyek ini. Detail ini penting bagi siapa pun yang merencanakan proyek bir pertama karena kesiapan lini produksi dan kesiapan bahan harus bersamaan. Botol kaca, tutup crown, dan label semuanya harus tiba dalam minggu yang sama dengan kedatangan insinyur jika produksi diharapkan langsung mengikuti commissioning tanpa penundaan terpisah.
Output stabil pada sekitar 10.000 BPH untuk botol 330 ml, sesuai spesifikasi awal. Kata “sekitar” penting karena angka ini menggambarkan output operasional yang dilaporkan, bukan jaminan produksi terus-menerus pada angka pasti.
Satu kesalahan muncul dalam empat belas bulan sejak produksi dimulai: tutup botol tidak dipasang cukup kencang. Tim layanan EQS Machinery menangani masalah ini bersama pabrik secara jarak jauh, dan masalah tersebut berhasil diperbaiki tanpa kunjungan ke lokasi. Selain itu, pabrik bir melaporkan tidak ada kegagalan besar selama empat belas bulan produksi. Kesalahan tutup yang longgar tetap dicantumkan dalam catatan proyek karena menunjukkan masalah spesifik yang terjadi serta cara penyelesaiannya.
"Kinerjanya jauh lebih baik daripada perkiraan, dan akurasi pengisian sangat stabil."
Dua hal dari proyek ini layak diterapkan dalam rencana pendirian pabrik bir pertama kali berikutnya. Pertama adalah pembagian antara pelatihan dan operasi yang didukung. Tiga hari digunakan untuk pelatihan di kelas dan praktik langsung, diikuti dua hari ketika para insinyur mengamati operator pelanggan menjalankan lini produksi—bukan menjalankannya untuk mereka. Pengaturan ini memindahkan tanggung jawab kepada tim produksi, sementara dukungan tetap hadir di samping peralatan.
Hal kedua adalah jadwal bahan baku. Satu-satunya keterlambatan dalam proyek ini berasal dari pasokan kemasan.
Saat menentukan jalur pengisian bir, kirimkan gambar botol, spesifikasi tutup botol (crown), dan target kadar oksigen terlarut bersama permintaan informasi. Data tersebut menjadi panduan konfigurasi mesin pengisi jauh sebelum angka botol per jam diperhitungkan. Dengan menyertakan data tersebut, pembahasan peralatan memiliki wadah, penutup, dan tujuan pengisian yang jelas. Bagi sebuah pabrik bir baru, informasi ini juga memperjelas hubungan antara keputusan kemasan dan cara proses pengisian harus diatur.
Berfokus pada Solusi Lengkap untuk Pengisian Cairan & Pengemasan Solusi Komprehensif & Proyek Kunci-di-Tangan
Hak Cipta © JIANGSU EQS MACHINERY CO.,LTD