 EN


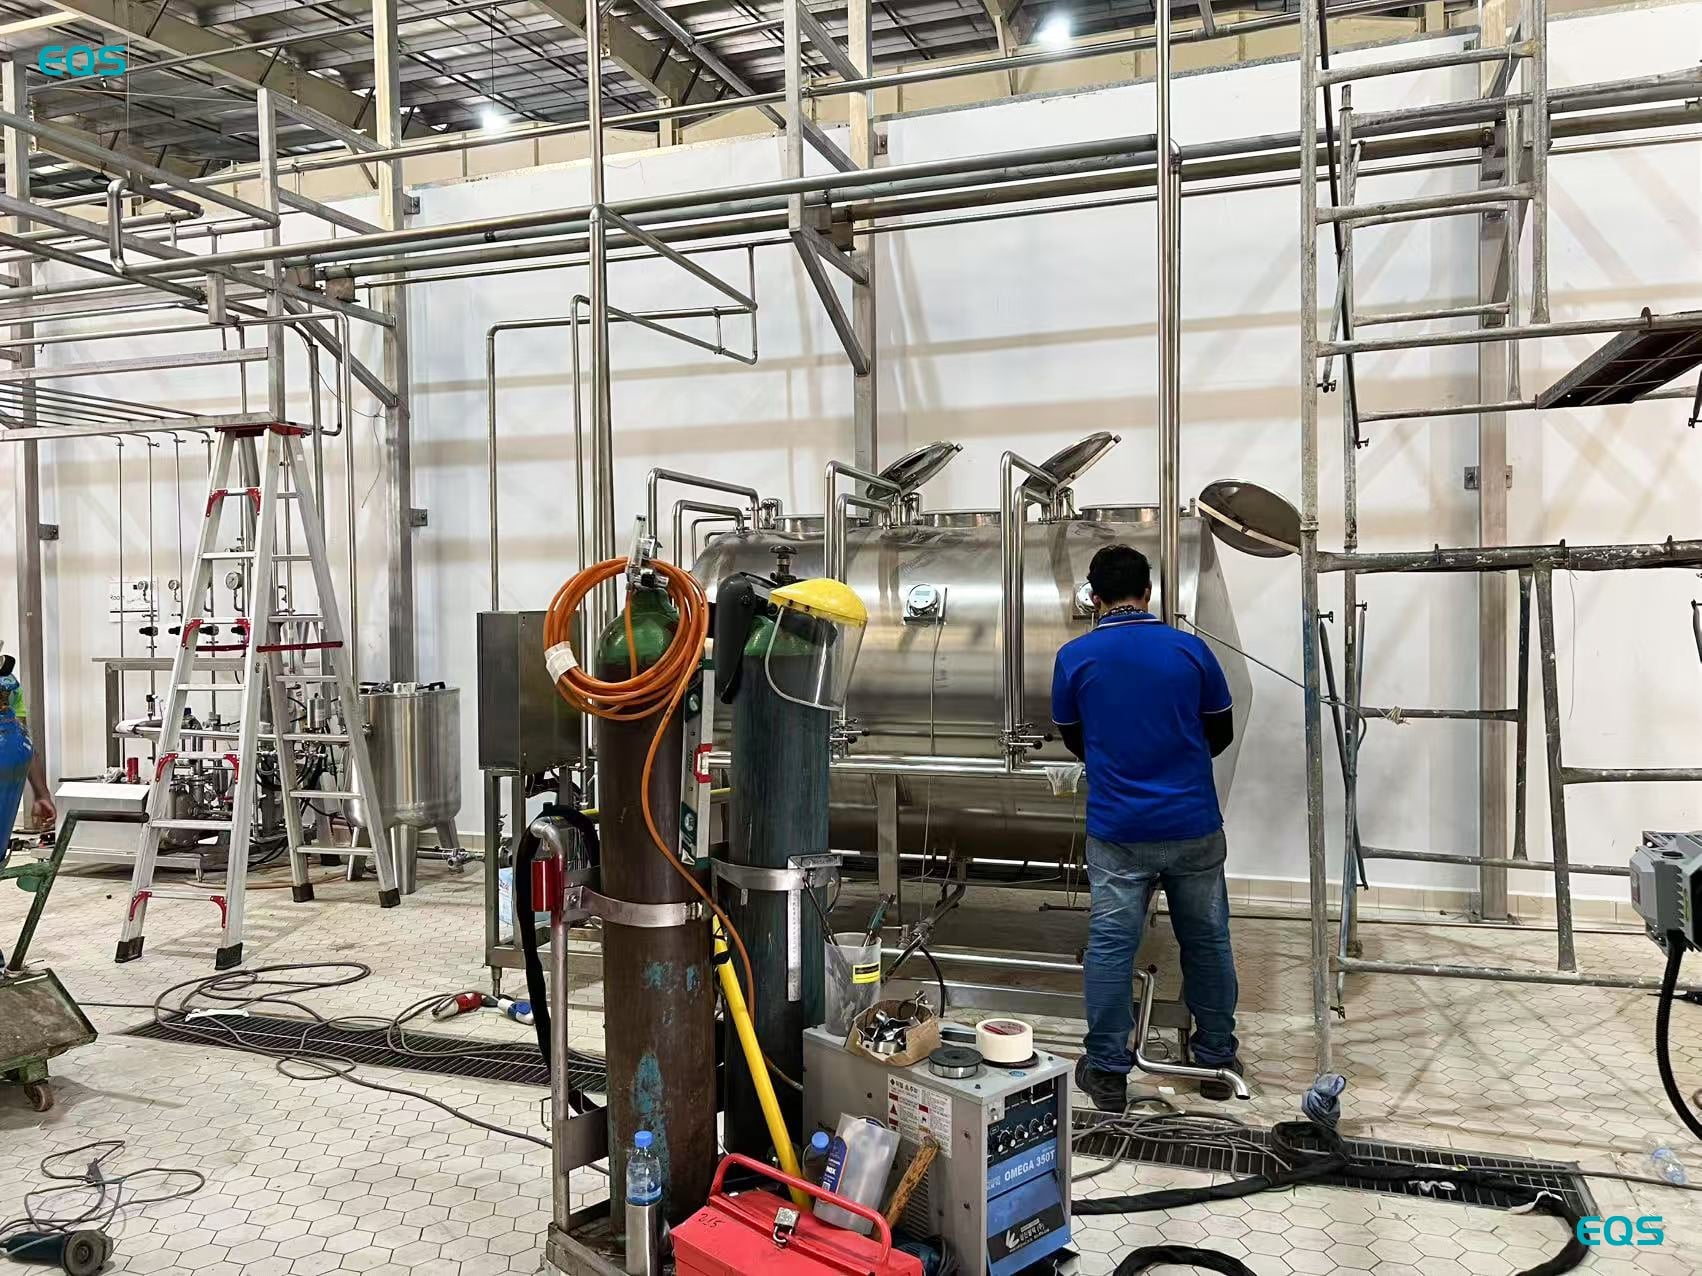
Новий пивоварний завод у Камбоджі запустив свою першу лінію EQS BGF32-32-8 для розливу пива в скляні пляшки об’ємом 330 мл у червні 2025 року. Пиво стало новою категорією продукції для цієї компанії, а будівля навколо лінії також була новою. Жодна з осіб із замовника раніше не розливало пиво в пляшки — навіть одного ящика — до приїзду інженерів EQS Machinery.
Цей початковий стан визначив увесь процес введення в експлуатацію. На пивоварному заводі з досвідченою виробничою командою інженери можуть зосередитися переважно на налаштуванні обладнання разом із операторами, які вже розуміють, як пиво поводиться всередині розливного агрегату. На цьому об’єкті потрібно було одночасно налаштовувати машину й навчати операторів, щоб рухатися вперед спільними зусиллями. Сам продукт робив це особливо важливим. Тиск, піна та рівень наповнення тісно пов’язані між собою під час розливу пива, тому навіть здаючеся незначним налаштування може вплинути на те, що оператор побачить у пляшці.
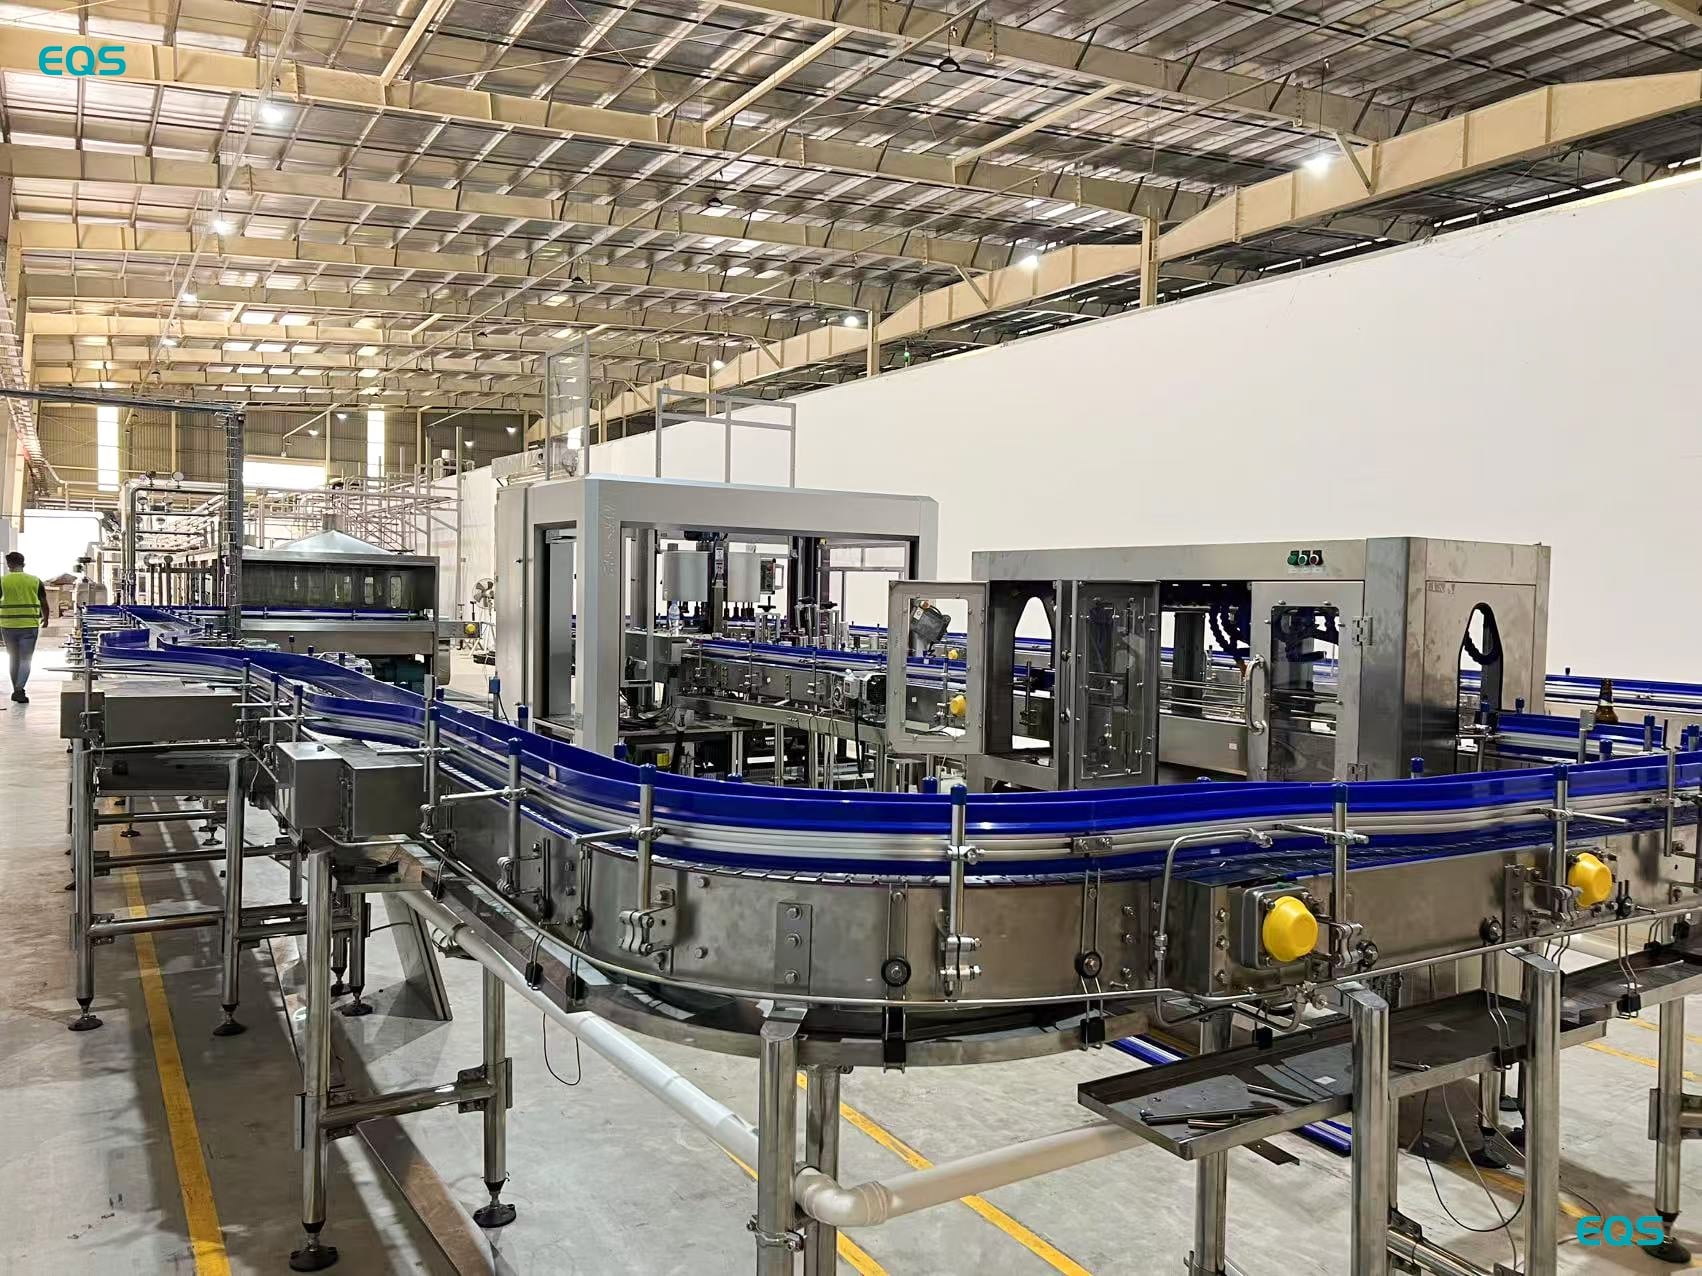
Тому проект із самого початку мав два практичні напрямки. лінія розливу пива мав бути підготовлений до виробництва, тоді як особи, відповідальні за щоденну експлуатацію, мали навчитися, як налаштування машини пов’язані з поведінкою продукту. Позначення BGF32-32-8 — це лише проектне посилання для цієї установки. З експлуатаційної точки зору головна машина — це трьохфункціональна машина для миття, розливу й закривання скляних пляшок.
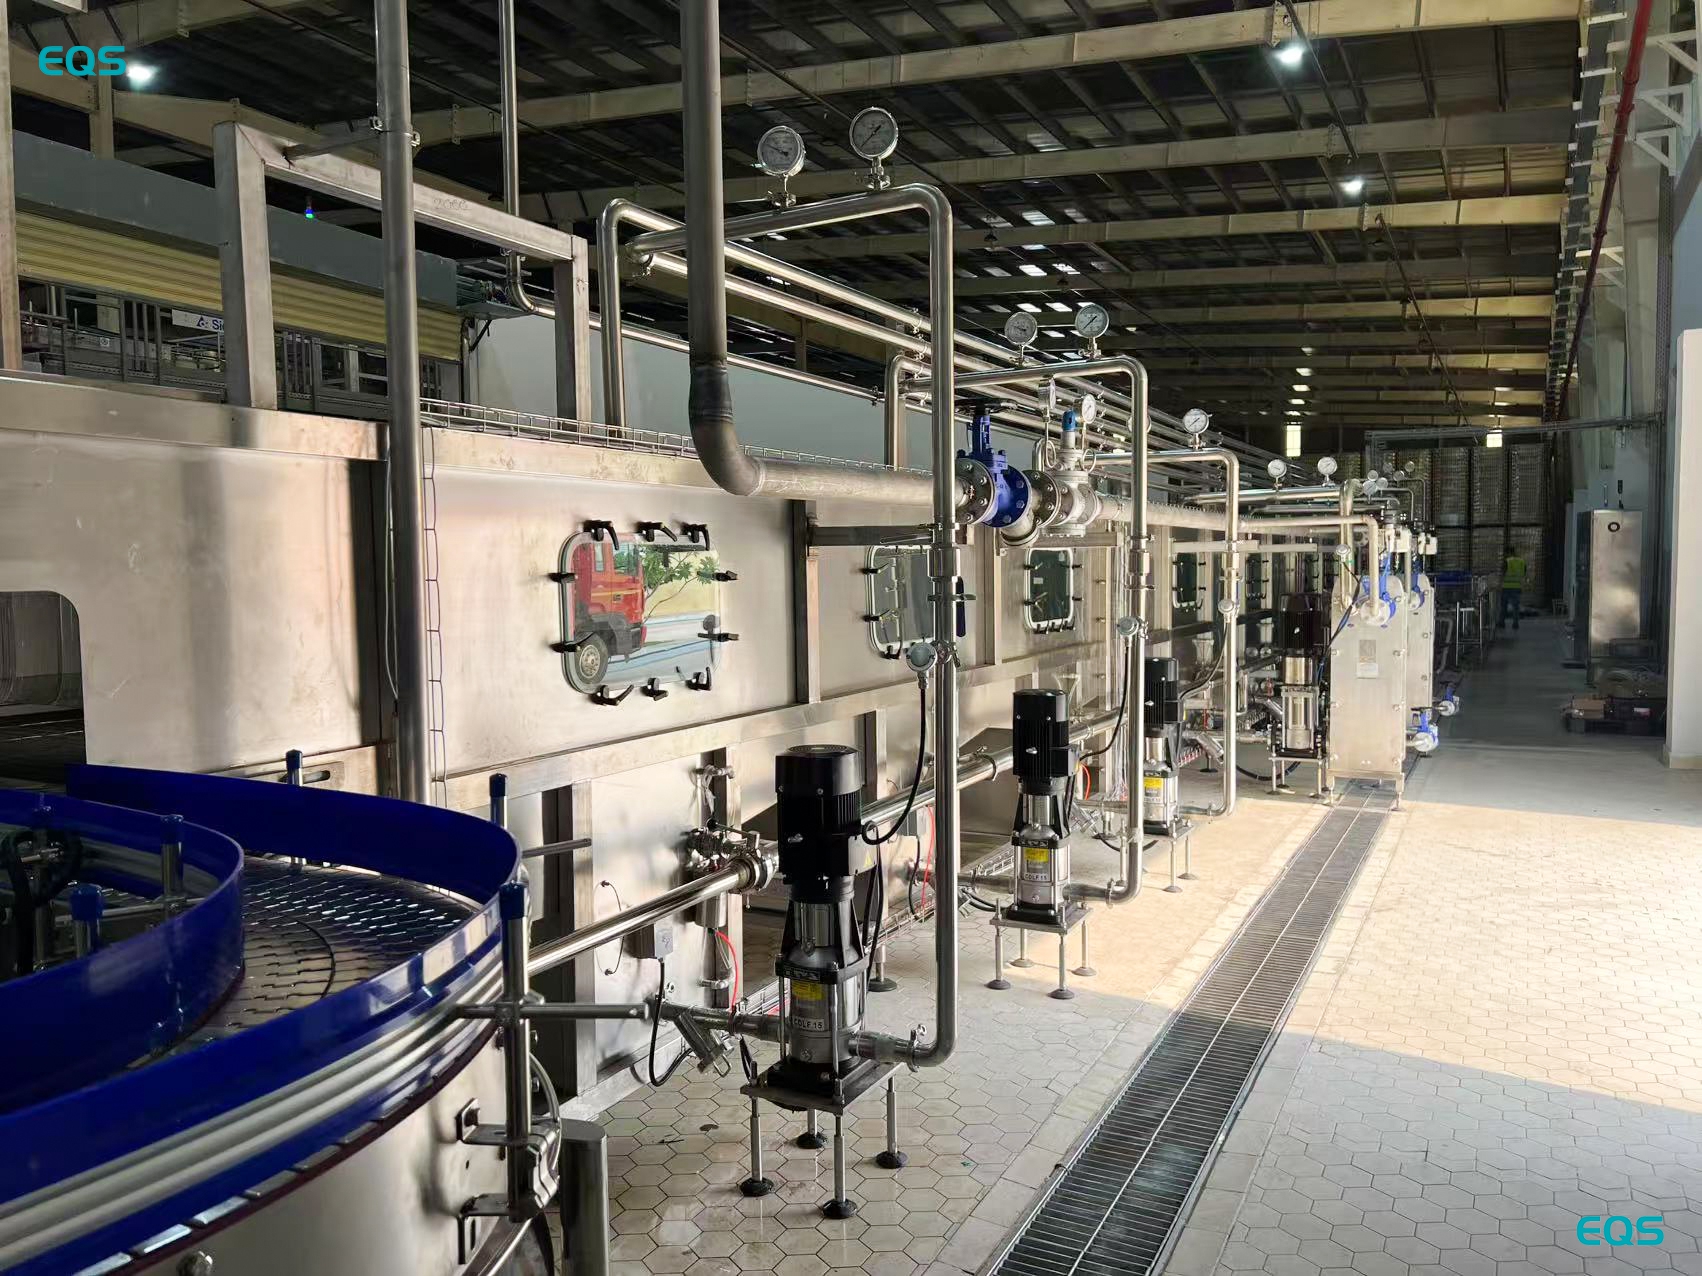
Пляшки проходять лінією в такому порядку: депалетизатор, трьохфункціональна машина для розливу BGF32-32-8, тунель пастеризації, сушильник пляшок, кодувальник, етикетувальник. Розрахункова потужність для скляних пляшок об’ємом 330 мл становить 10 000 пляшок на годину.
У секції розливу використовується напівелектронний механічний клапан. Точність розливу залежить від поведінки всього комплекту клапанів, а також від реакції кожного окремого клапана розливу. Для операторів це означає, що стабільність лінії не можна оцінити за однією пляшкою. Рівні розливу слід спостерігати серед кількох пляшок та протягом усього часу експлуатації, щоб будь-які відхилення можна було пов’язати з тиском, поверненим газом або часовими параметрами роботи клапанів.
Було вбудовано блокування вимкнення при відкритті дверей у логіку безпеки. Відкриття захищених дверей зупиняє обладнання замість того, щоб залишати розливач у роботі з відкритою точкою доступу. Принцип роботи є прямим: захищений доступ і робота обладнання розглядаються як окремі умови.
Розлив пива проблеми проявляються у пляшці, а не лише на HMI. Напівзаповнені або переповнені пляшки та нерівні рівні між клапанами вказують на взаємодію між тиском і часом повернення газу. Інженери одночасно враховували ці фактори, оскільки зміна протитиску впливає на поведінку піни, а поведінка піни, у свою чергу, змінює видимий рівень наповнення.
Контроль піни розглядався як частина контролю рівня. Пінний кільце над призначеним рівнем рідини може створювати враження повної пляшки під час швидкого візуального огляду. Тому, оцінюючи наповнену пляшку, необхідно чітко розрізняти рівень рідини та положення піни. Під час введення в експлуатацію команда порівнювала те, що спостерігалося на виході, із налаштуваннями у секції наповнення. Те саме порівняння увійшло до інструкцій для операторів, наданих під час візиту на місце.
Повернення газу мало значення й з другої причини. Повітря, що потрапляє під час наповнення, може скоротити термін придатності. Пивоварня, яка запускає свій перший продукт, повинна від самого початку керувати рівнем розчиненого кисню як одним із експлуатаційних завдань. Для цього проекту жодне виміряне значення розчиненого кисню не надавалося, тому тут йдеться про призначення контролю повернення газу в процесі наповнення. Це не слід сприймати як наведений результат випробування.
Тридцять два наповнювальних клапани також мали працювати узгоджено в межах набору клапанів. Їх налаштування на однакову роботу зайняло більшу частину днів пусконалагодження, а наповнені пляшки виступали практичним еталоном під час регулювання. Проектна документація підтверджує цю роботу та її тривалість, але не встановлює окремих допусків для окремих клапанів.
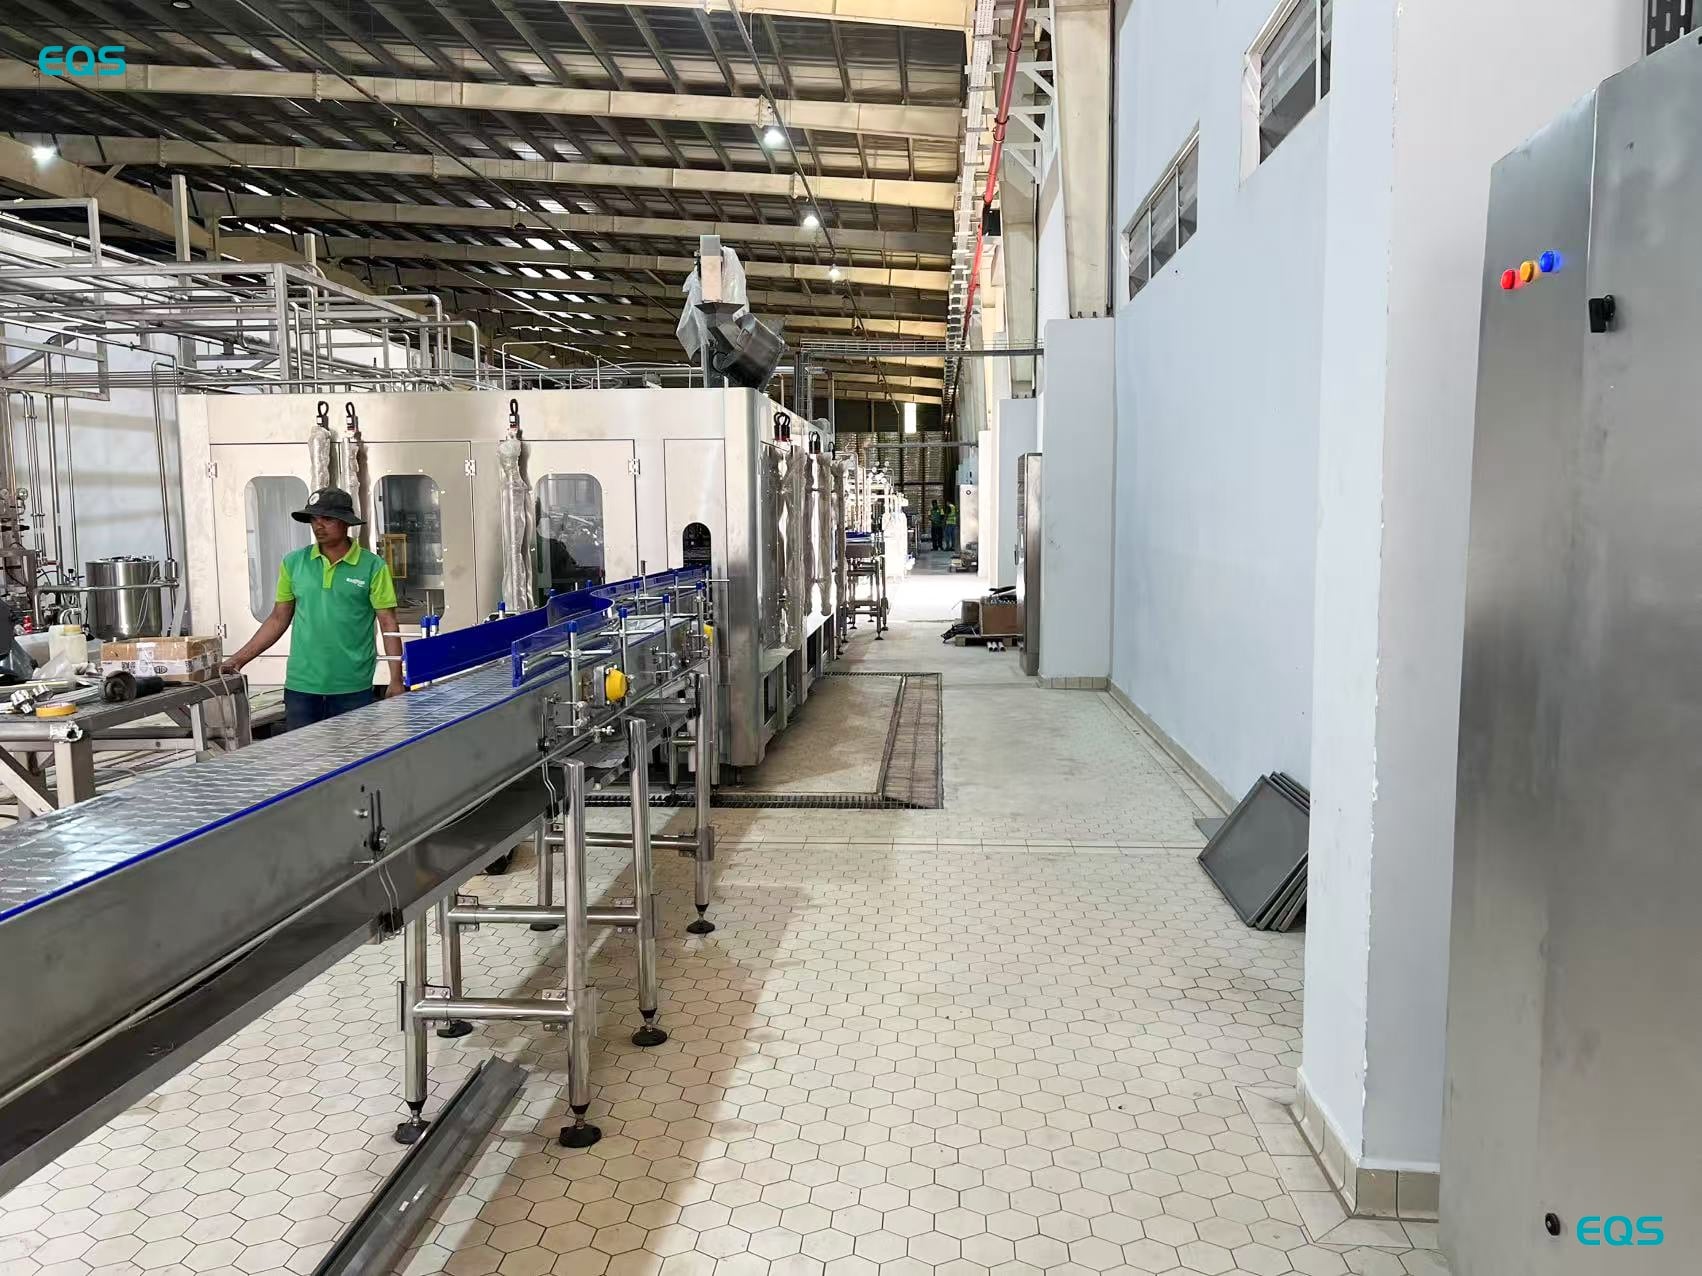
EQS Machinery направила п’ятьох інженерів на 20 днів: 15 — на монтаж і пусконалагодження, 3 — на навчання, а потім 2 — разом із власною командою замовника під час виробництва. Така послідовність забезпечувала тісний зв’язок між офіційним навчанням та реальною роботою лінії. Після завершення монтажу та налаштування розпочався період навчання, під час якого експлуатаційна команда ознайомилася з обладнанням. На останні два дні команда замовника самостійно керувала лінією, тоді як інженери залишалися поруч для підтримки.
Виробництво розпочалося через п’ять днів після завершення введення в експлуатацію. Обладнання було готове, але на пивоварні закінчилися матеріали для упаковки, і їй довелося чекати на власну ланцюг поставок. Клієнт використав пляшку, кришку та етикетку, розроблені EQS для цього проекту. Цей деталь має значення для будь-кого, хто планує перший проект пива, оскільки готовність лінії та готовність матеріалів повинні збігатися в один і той самий момент. Скляні пляшки, кришки та етикетки повинні надійти в тому самому тижні, що й інженери, якщо передбачається, що виробництво почнеться одразу після введення в експлуатацію без окремого очікування.
Виробнича потужність стабілізувалася на рівні приблизно 10 000 пляшок на годину для пляшок об’ємом 330 мл, що відповідає технічним вимогам. Слово «приблизно» є важливим, оскільки ця цифра описує заявлену потужність у робочому режимі й не є гарантією неперервного виробництва в точному обсязі.
Одна несправність виникла протягом чотирнадцяти місяців після початку виробництва: кришки накручували недостатньо щільно. Сервісна команда EQS Machinery вирішила цю проблему дистанційно разом із заводом, і її усунуто без виїзду на місце. Крім цього, пивоварня повідомила про відсутність будь-яких серйозних збоїв протягом чотирнадцяти місяців роботи. Несправність, пов’язана з неплотним накручуванням кришок, залишається в проектному звіті, оскільки вона демонструє конкретну проблему, яка виникла, та спосіб її усунення.
"Вона працювала значно краще, ніж очікувалося, а точність наповнення дуже стабільна."
Два аспекти цього проекту варто врахувати при плануванні іншого першого пивоварного заводу. Перший — розподіл між навчанням та підтримуваним експлуатуванням. Три дні було виділено на класне й практичне навчання, після чого йшли два дні, протягом яких інженери спостерігали, як оператори замовника керують лінією, а не керували нею самі. Такий підхід передав відповідальність виробничій бригаді, водночас забезпечуючи наявність технічної підтримки поруч обладнання.
Другий аспект — графік поставок матеріалів. Єдине зволікання в цьому проекті сталося через постачання упаковки.
При визначенні лінії для розливу пива надсилайте креслення пляшки, специфікацію кришок та бажане значення розчиненого кисню разом із запитом. Ці параметри визначають конфігурацію розливної машини набагато раніше, ніж показник пляшок на годину. Їх надання надає обговоренню обладнання чітко визначені контейнер, кришку та мету розливу. Для нової пивоварні ця інформація також забезпечує чіткіший зв’язок між рішеннями щодо упаковки та способом налаштування процесу розливу.
Спеціалізуємося на комплексних рішеннях для розливу та упаковки Рідин. Індивідуальні рішення та проекти «під ключ»
Усі права захищено © JIANGSU EQS MACHINERY CO.,LTD