 EN


Una nueva cervecería en Camboya puso sus primeras botellas de vidrio de 330 ml en una línea EQS BGF32-32-8 en junio de 2025. La cerveza era una categoría nueva para esta empresa, y el edificio que albergaba la línea también era nuevo. Nadie del lado del cliente había embotellado ni siquiera un caso de cerveza antes de que llegaran los ingenieros de EQS Machinery.
Ese punto de partida condicionó todo el proceso de puesta en marcha. En una cervecería con un equipo de producción experimentado, los ingenieros pueden concentrarse principalmente en ajustar el equipo junto con operadores que ya conocen cómo responde la cerveza dentro de una llenadora. En este sitio, fue necesario ajustar la máquina e instruir a los operadores simultáneamente para avanzar. El producto hacía esto especialmente importante. La presión, la espuma y el nivel de llenado están estrechamente vinculados durante el llenado de cerveza, por lo que un ajuste que parece pequeño puede afectar lo que el operador observa en la botella.
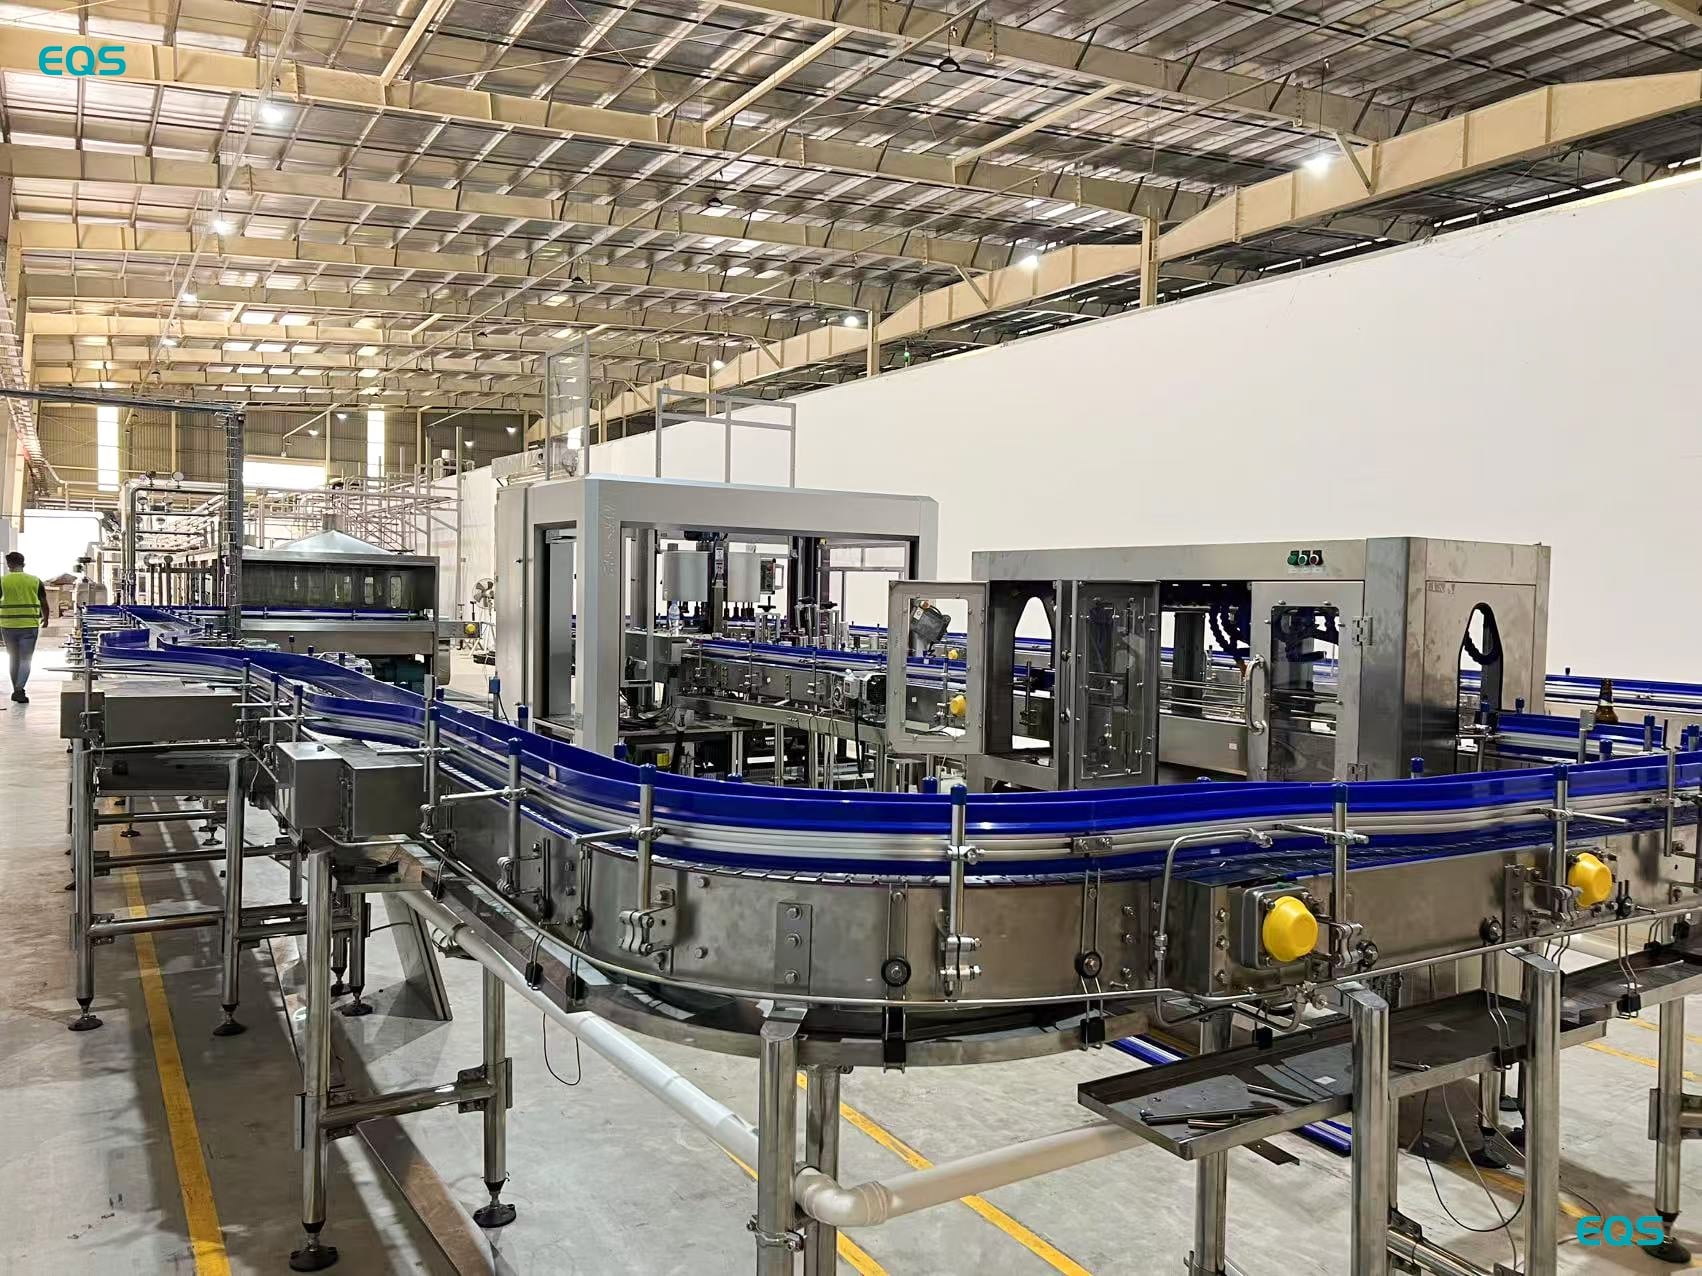
El proyecto tuvo, por tanto, dos líneas prácticas desde el principio. El línea de envasado de cerveza tuvo que prepararse para la producción, mientras que el personal responsable de la operación diaria tuvo que aprender cómo se relacionan los ajustes de la máquina y el comportamiento del producto. La designación BGF32-32-8 es únicamente la referencia del proyecto para esta instalación. En términos operativos, la máquina principal es una máquina combinada de lavado, llenado y tapado para botellas de vidrio.
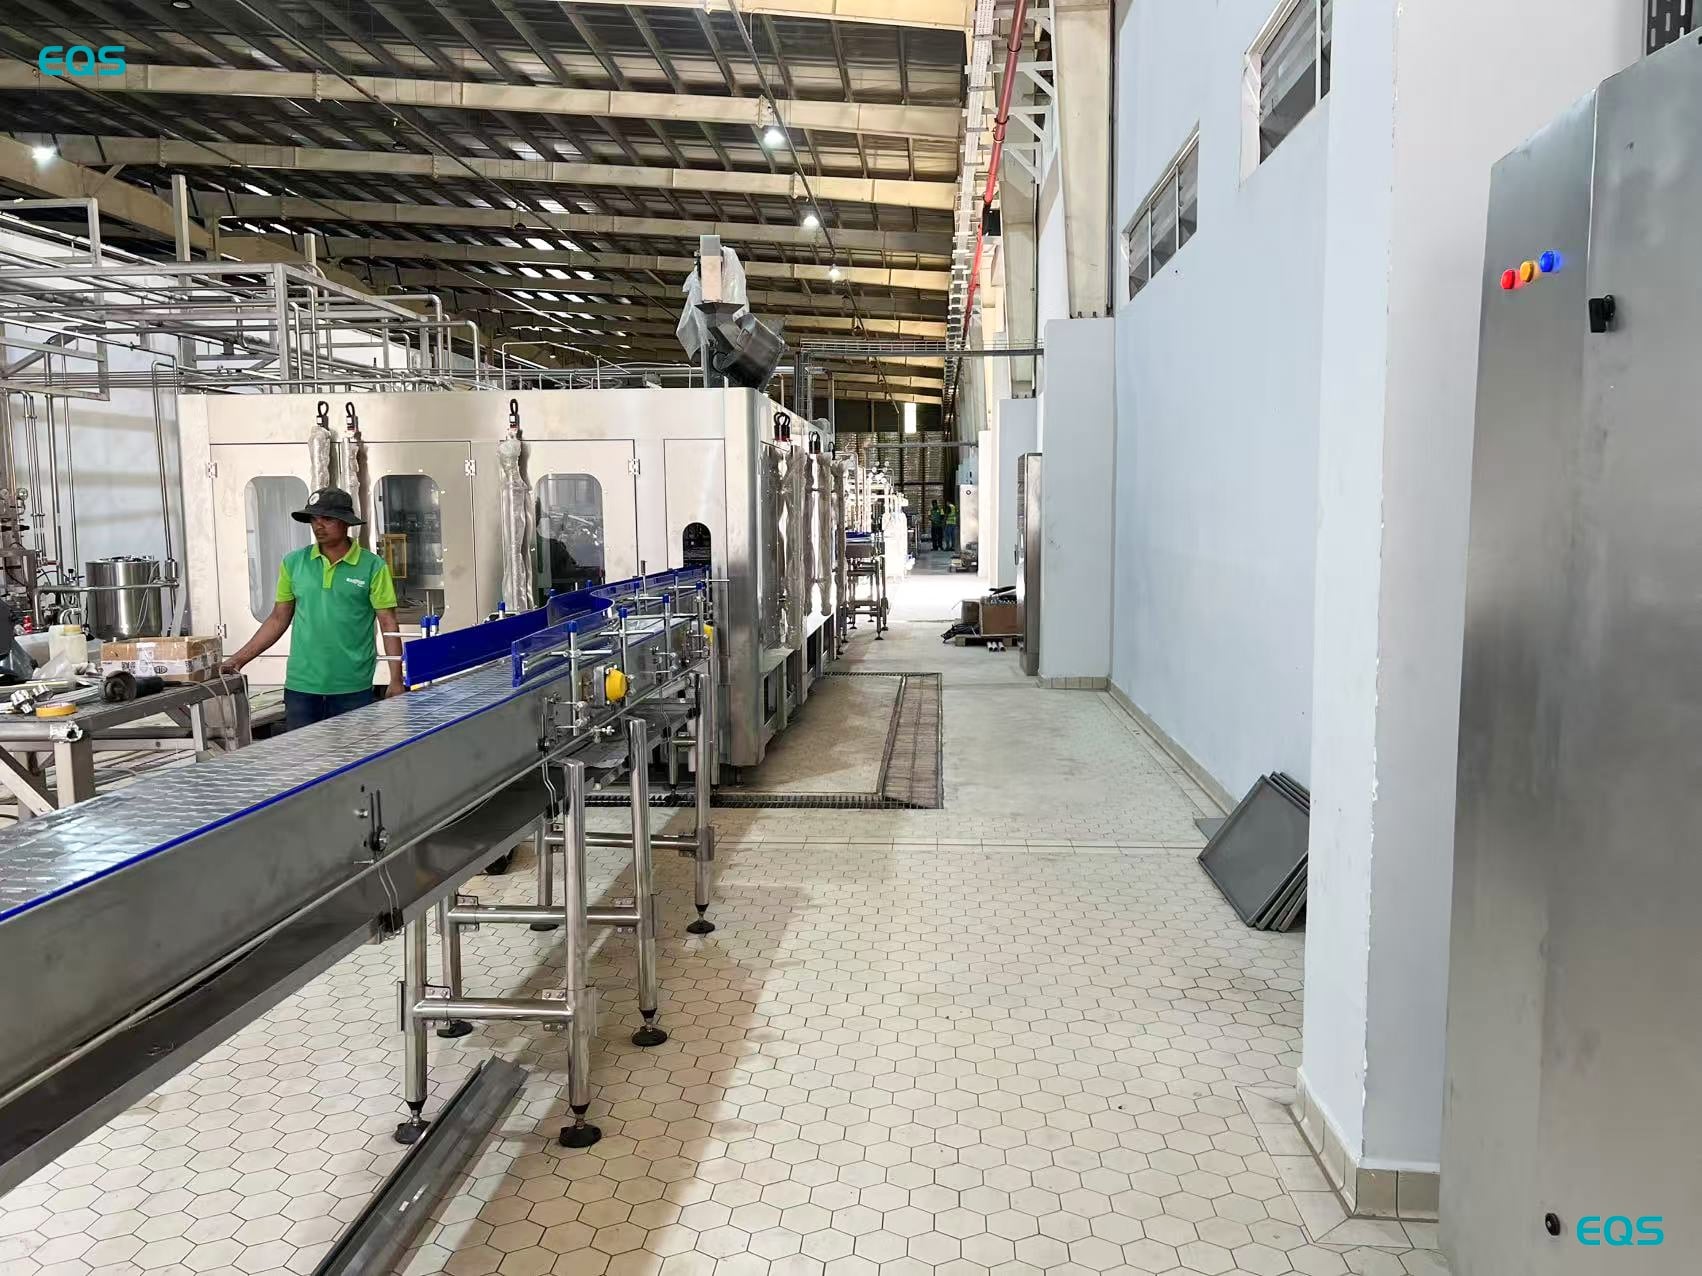
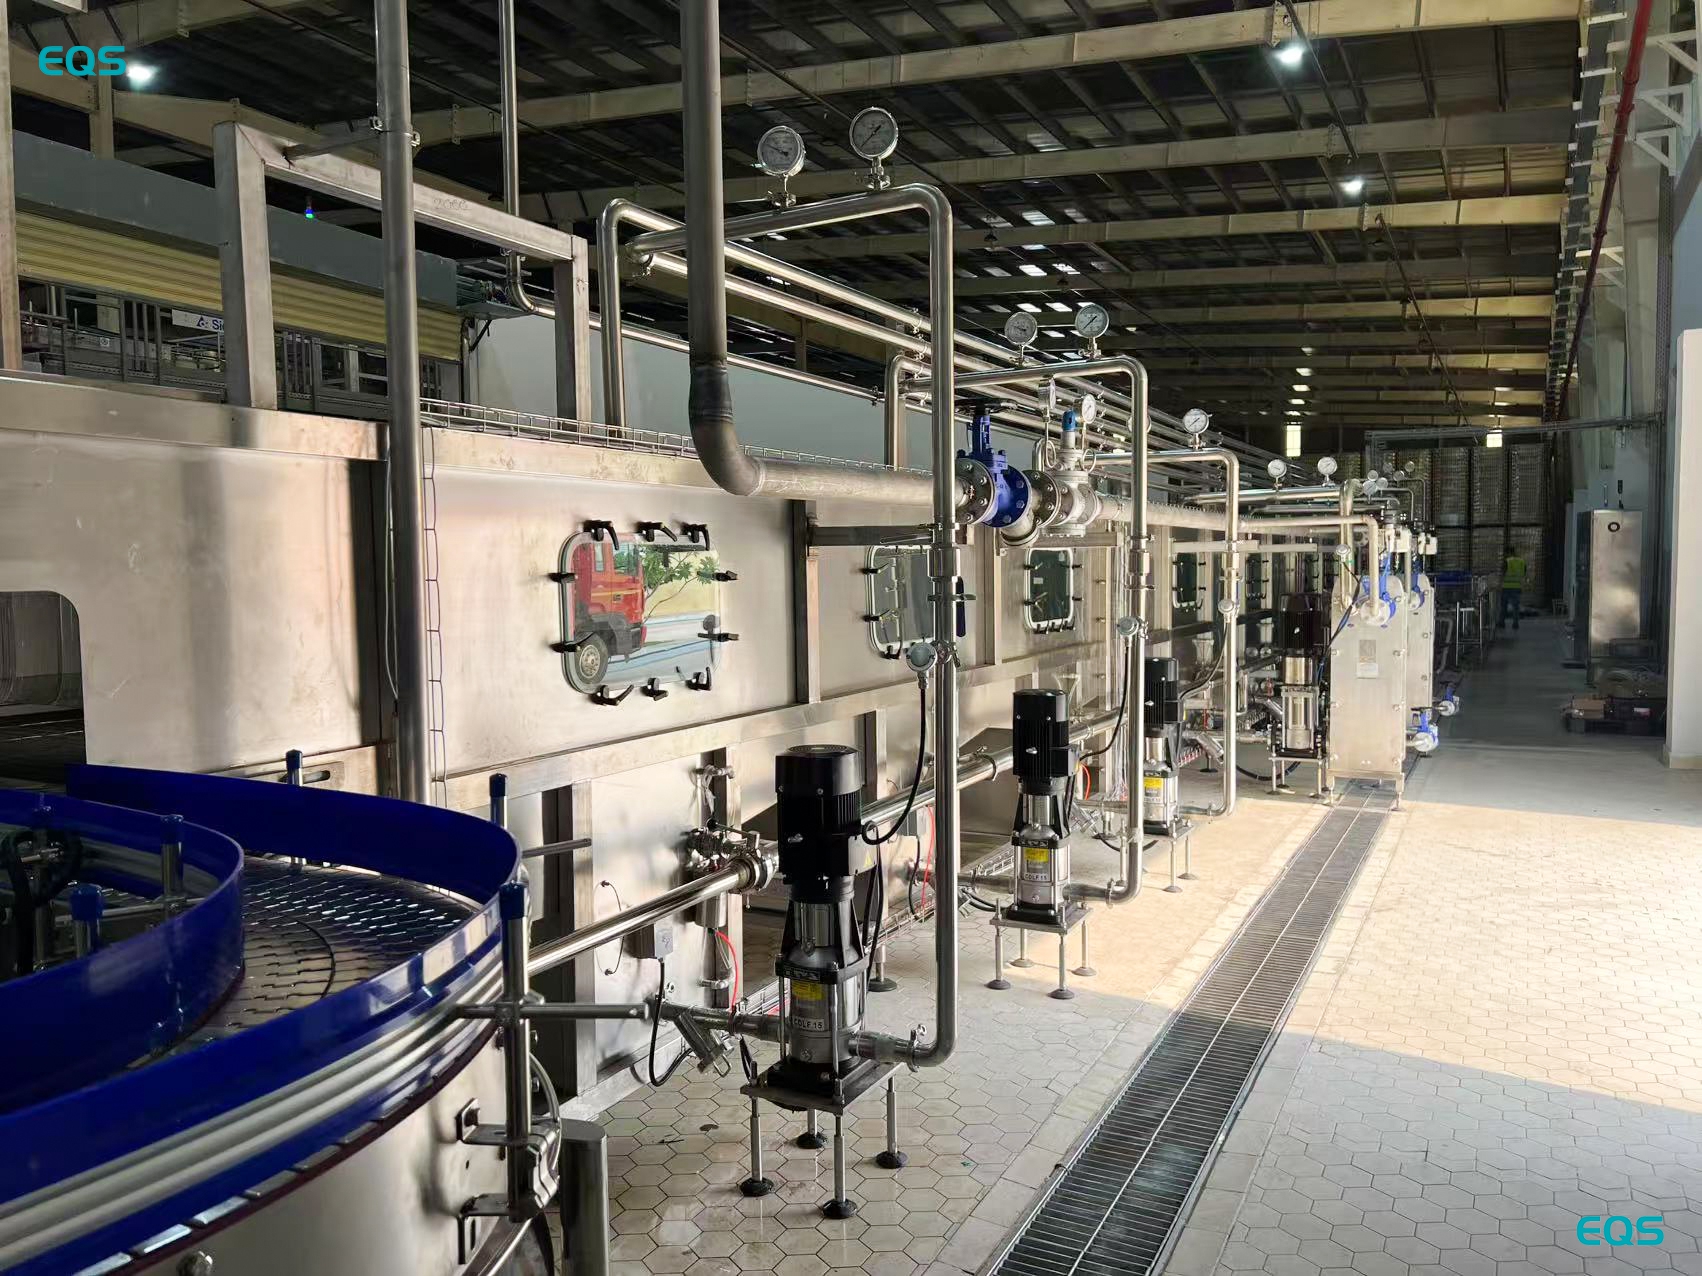
Las botellas recorren la línea en este orden: despaletizadora, máquina combinada de llenado BGF32-32-8, túnel de pasteurización, secador de botellas, codificador, etiquetadora. La capacidad nominal para botellas de vidrio de 330 ml es de 10 000 botellas por hora.
La sección de llenado utiliza una válvula mecánica semielectrónica. La precisión del llenado depende del comportamiento del conjunto completo de válvulas, así como de la respuesta de cada válvula individual de llenado. Para los operadores, esto significa que no se puede juzgar la estabilidad de la línea observando una sola botella. Los niveles de llenado deben evaluarse comparando distintas botellas y a lo largo del tiempo de operación, de modo que cualquier variación pueda asociarse con la presión, el gas de retorno o el sincronismo de las válvulas.
Se incorporó un interbloqueo de apagado al abrir una puerta en la lógica de seguridad. Abrir una puerta protegida detiene la máquina, en lugar de dejar funcionando el llenador con un punto de acceso abierto. La regla operativa es directa: el acceso protegido y la operación de la máquina se tratan como condiciones independientes.
Llenado de cerveza los problemas se manifiestan en la botella, no solo en la IHM. Botellas medio llenas o desbordadas, y niveles desiguales entre válvula y válvula, indican la interacción entre la presión y el momento del gas de retorno. Los ingenieros abordaron estos factores de forma conjunta, ya que un cambio en la contrapresión modifica el comportamiento de la espuma, mientras que el comportamiento de la espuma altera el nivel aparente de llenado.
El control de la espuma se trató como parte del control del nivel. Un collarín de espuma por encima del nivel de líquido previsto puede hacer que una botella parezca llena durante una inspección visual rápida. Por ello, es necesario distinguir entre el nivel del líquido y la posición de la espuma al evaluar la botella llenada. Durante la puesta en marcha, el equipo comparó lo que aparecía en la salida con los ajustes dentro de la sección de llenado. Dicha comparación formó parte también de las instrucciones para el operador impartidas durante la visita al sitio.
El gas de retorno tenía importancia por una segunda razón. El aire incorporado durante el llenado puede reducir la vida útil del producto, y una cervecería que lanza su primer producto debe gestionar el oxígeno disuelto como un objetivo operativo desde el inicio. No se proporcionó ningún valor medido de oxígeno disuelto para este proyecto, por lo que el punto aquí es la finalidad del control del gas de retorno dentro del proceso de llenado. No debe interpretarse como un resultado de ensayo informado.
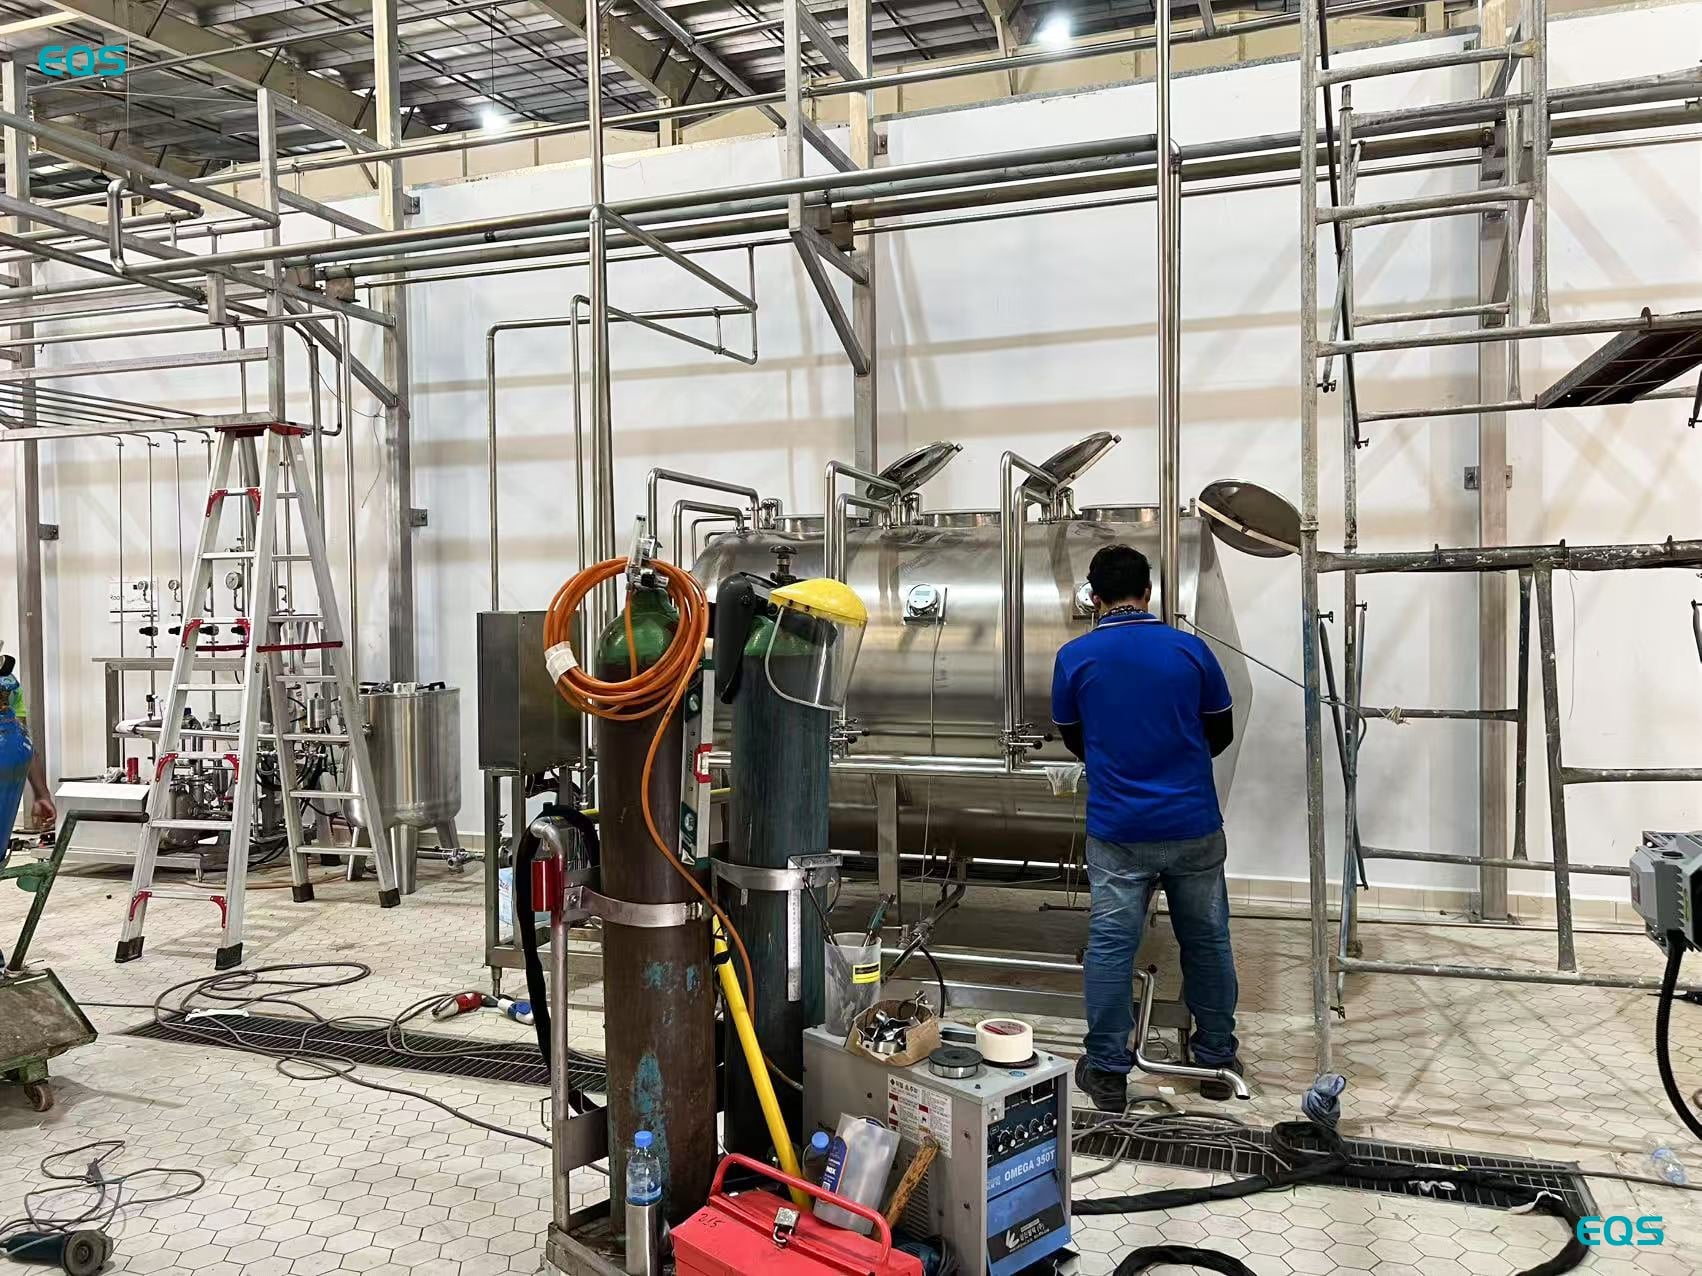
También treinta y dos válvulas de llenado debían comportarse de forma coherente en todo el conjunto de válvulas. Alinearlas requirió la mayor parte de los días de puesta en marcha, utilizando botellas llenas como referencia práctica durante los ajustes. El registro del proyecto respalda dicho trabajo y su duración, pero no especifica una tolerancia individual para cada válvula.
EQS Machinery envió cinco ingenieros durante veinte días: quince para instalación y puesta en marcha, tres para formación y, finalmente, dos junto al equipo propio del cliente durante la producción. Esta secuencia mantuvo la instrucción formal vinculada a la operación real de la línea. Tras concluir la instalación y los ajustes, el período de formación introdujo al equipo operativo en el equipo. Durante los dos últimos días, el equipo del cliente asumió la responsabilidad de operar la línea, mientras los ingenieros permanecieron a su lado.
La producción comenzó cinco días después de finalizar la puesta en marcha. El equipo estaba listo, pero la cervecería se había quedado sin material de embalaje y tuvo que esperar a su propia cadena de suministro. El cliente utilizó una botella, una corona y una etiqueta diseñadas por EQS para este proyecto. Este detalle es importante para cualquiera que planee su primer proyecto cervecero, porque la preparación de la línea y la disponibilidad de los materiales deben coincidir en el mismo momento. Las botellas de vidrio, las coronas y las etiquetas deben llegar todas en la misma semana que los ingenieros, si se espera que la producción siga inmediatamente a la puesta en marcha, sin una espera adicional.
La producción se estabilizó en aproximadamente 10 000 BPH en botellas de 330 ml, tal como se especificó. La palabra «aproximadamente» es importante, porque esta cifra describe la producción operativa reportada y no constituye una garantía de producción continua a un número exacto.
Un fallo surgió en los catorce meses transcurridos desde el inicio de la producción: las tapas no se aplicaban con suficiente firmeza. El equipo de servicio de EQS Machinery resolvió el problema de forma remota junto con la planta, y se corrigió sin necesidad de una visita in situ. Aparte de esto, la cervecería no reportó ninguna avería importante durante los catorce meses de producción. El fallo de tapado flojo permanece registrado en el expediente del proyecto porque ilustra concretamente el problema ocurrido y la forma en que se resolvió.
"Funcionó mucho mejor de lo esperado y la precisión del llenado es muy estable."
Dos aspectos de este proyecto merecen ser considerados en otro plan inicial de cervecería. El primero es la división entre formación y operación asistida. Se destinaron tres días a formación teórica y práctica, seguidos de dos días en los que los ingenieros observaron cómo los operarios del cliente gestionaban la línea, en lugar de hacerlo ellos mismos. Este acuerdo transfirió la responsabilidad al equipo de producción, manteniendo al mismo tiempo el apoyo presencial junto al equipo.
El segundo punto es el cronograma de materiales. El único retraso en este proyecto provino del suministro de embalajes.
Al especificar una línea para cerveza, envíe el dibujo de la botella, la especificación de la corona y la cifra objetivo de oxígeno disuelto junto con la consulta. Esos elementos orientan la configuración del llenador mucho antes de que lo haga el número de botellas por hora. Proporcionarlos da a la discusión sobre el equipo un contenedor, un cierre y un objetivo de llenado definidos. Para una cervecería nueva, esa información también establece una conexión más clara entre las decisiones de embalaje y la forma en que debe configurarse el proceso de llenado.
Enfoque en Solución Completa para Llenado y Envasado. Soluciones Personalizadas y Proyectos Llave en Mano
Derechos de autor © JIANGSU EQS MACHINERY CO.,LTD