 EN


En ny bryggeri i Cambodja satte sine første 330 ml glasflasker igennem en EQS BGF32-32-8-linje i juni 2025. Øl var en ny kategori for dette selskab, og bygningen omkring linjen var ligeledes ny. Ingen på kundens side havde indtil da fyldt én eneste kasse med øl, før ingeniørerne fra EQS Machinery ankom.
Det udgangspunkt prægede hele idriftsættelsesprocessen. På et bryggeri med et erfaret produktionshold kan ingeniørerne koncentrere sig primært om at afstemme udstyret sammen med operatører, der allerede forstår, hvordan øl opfører sig i en fyldemaskine. På denne lokalitet krævede det både maskinjustering og operatørinstruktion for at komme videre samtidigt. Produktet gjorde det særligt vigtigt. Tryk, skumdannelse og fyldniveau er tæt forbundne under ølfyldning, så en justering, der ser lille ud, kan påvirke, hvad operatøren ser i flasken.
Projektet havde derfor to praktiske spor fra begyndelsen. Det ølflaskelinje skulle forberedes til produktion, mens de ansvarlige for den daglige drift skulle lære, hvordan maskinindstillinger og produktadfærd hænger sammen. Betegnelsen BGF32-32-8 er kun referencen for dette projekt. Set ud fra driftsmæssig synsvinkel er hovedmaskinen en tre-i-et-maskine til rengøring, fyldning og lukning af glasflasker.
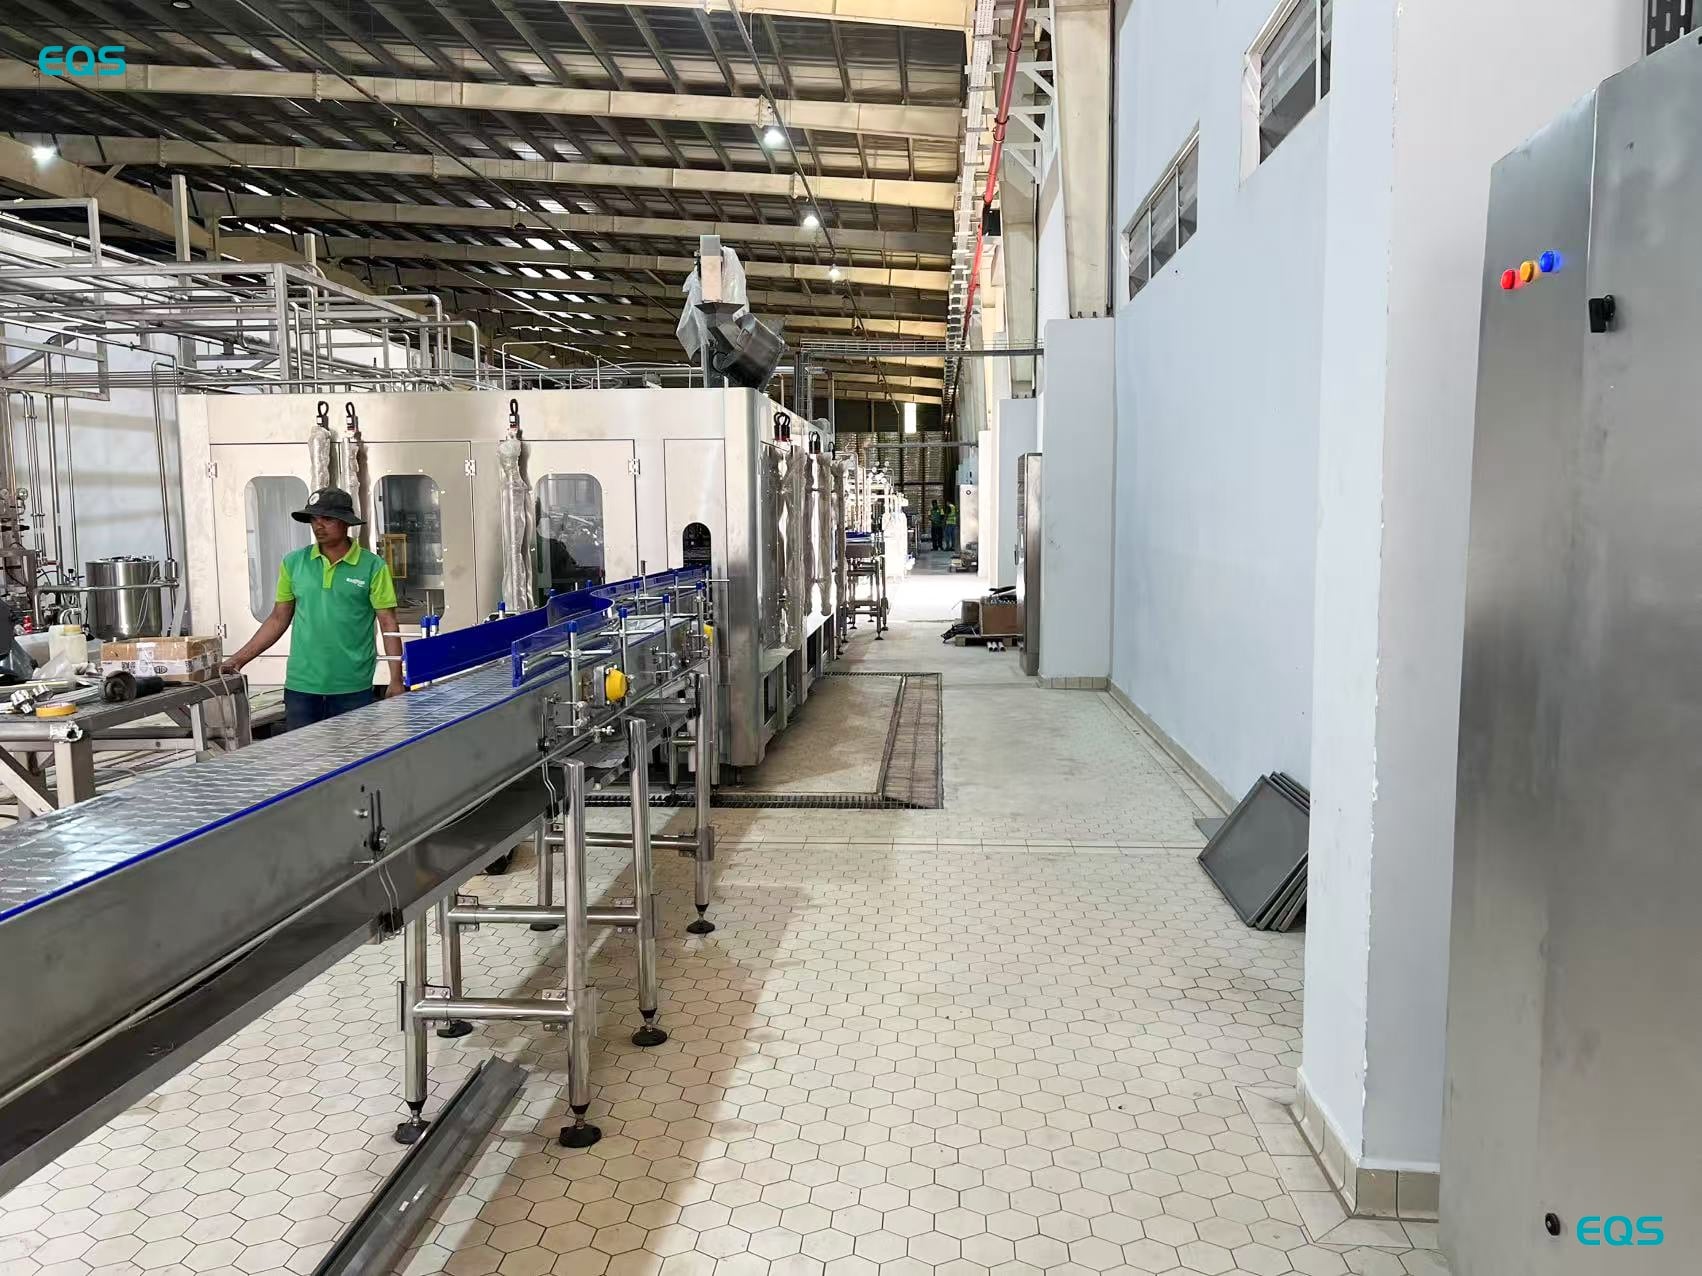
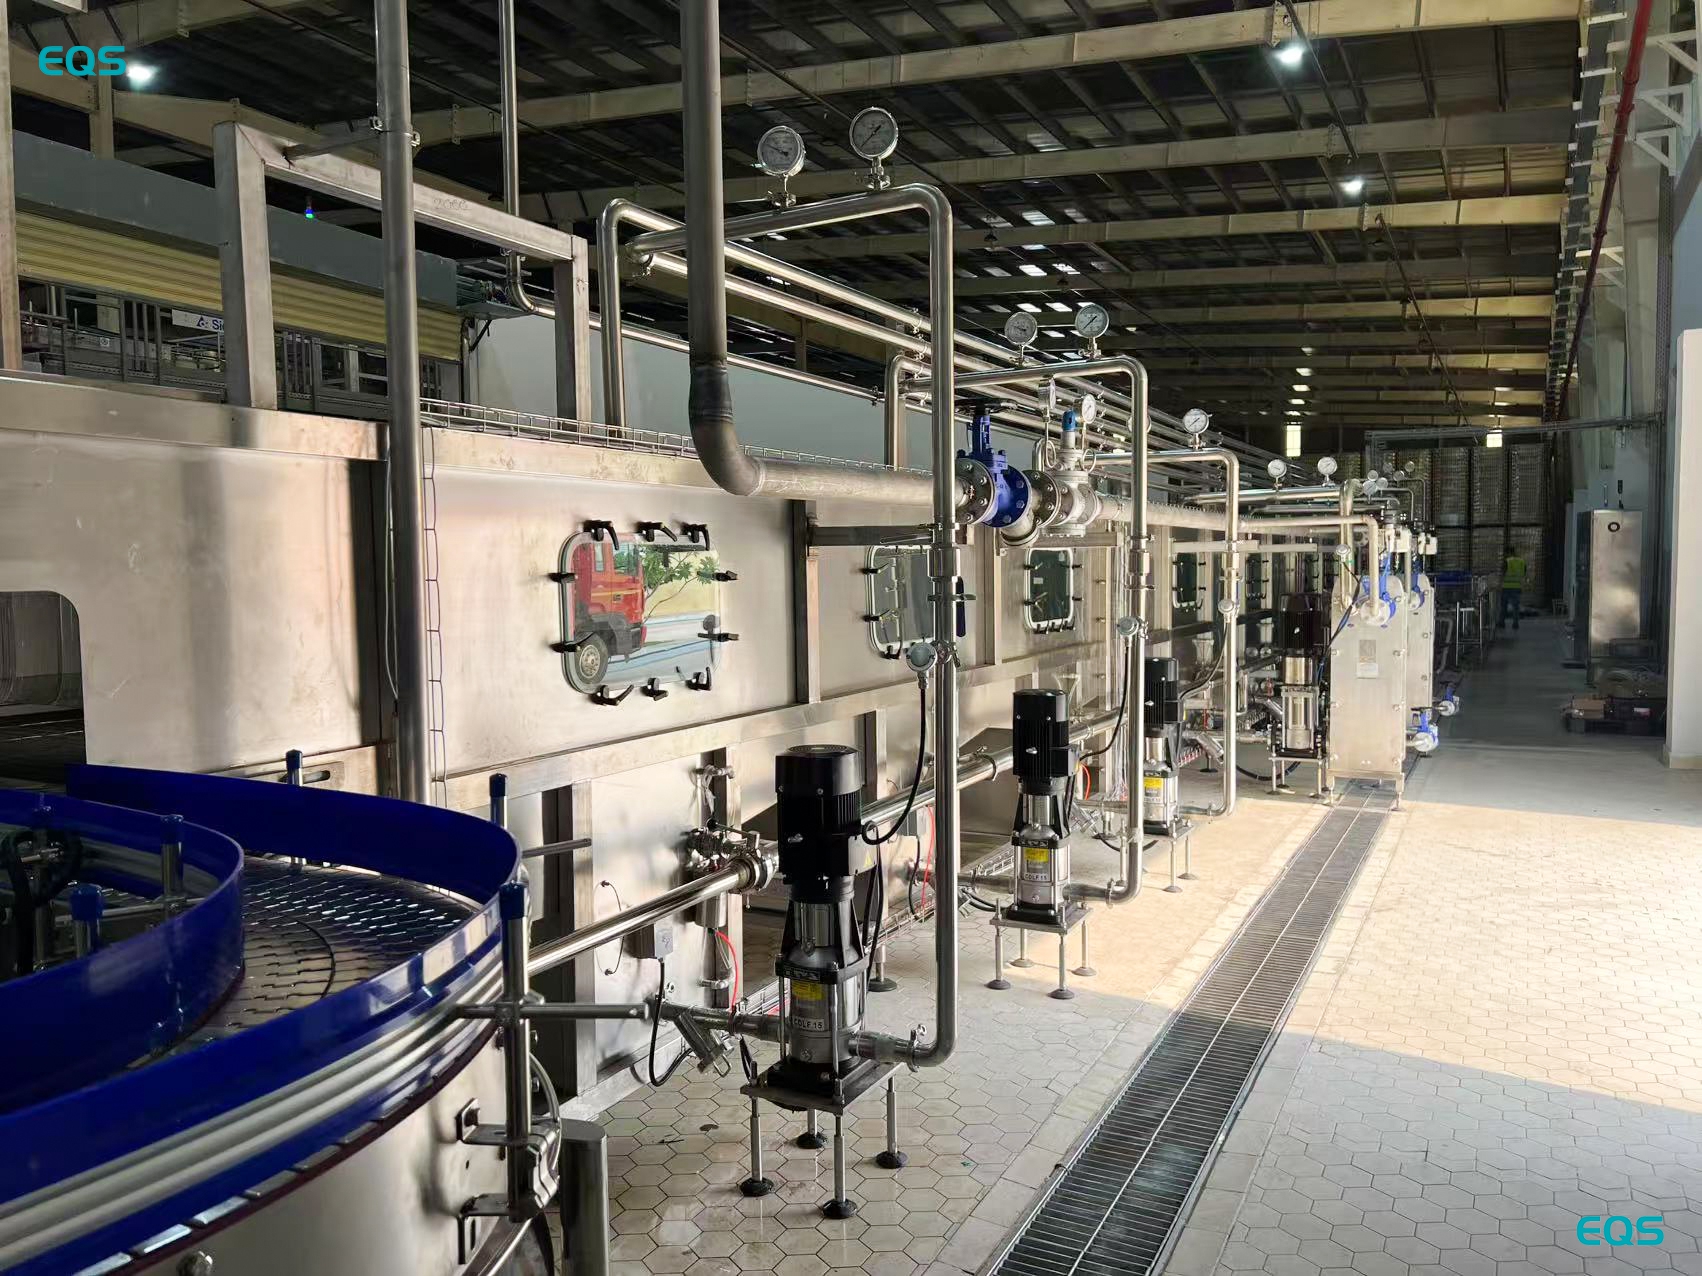
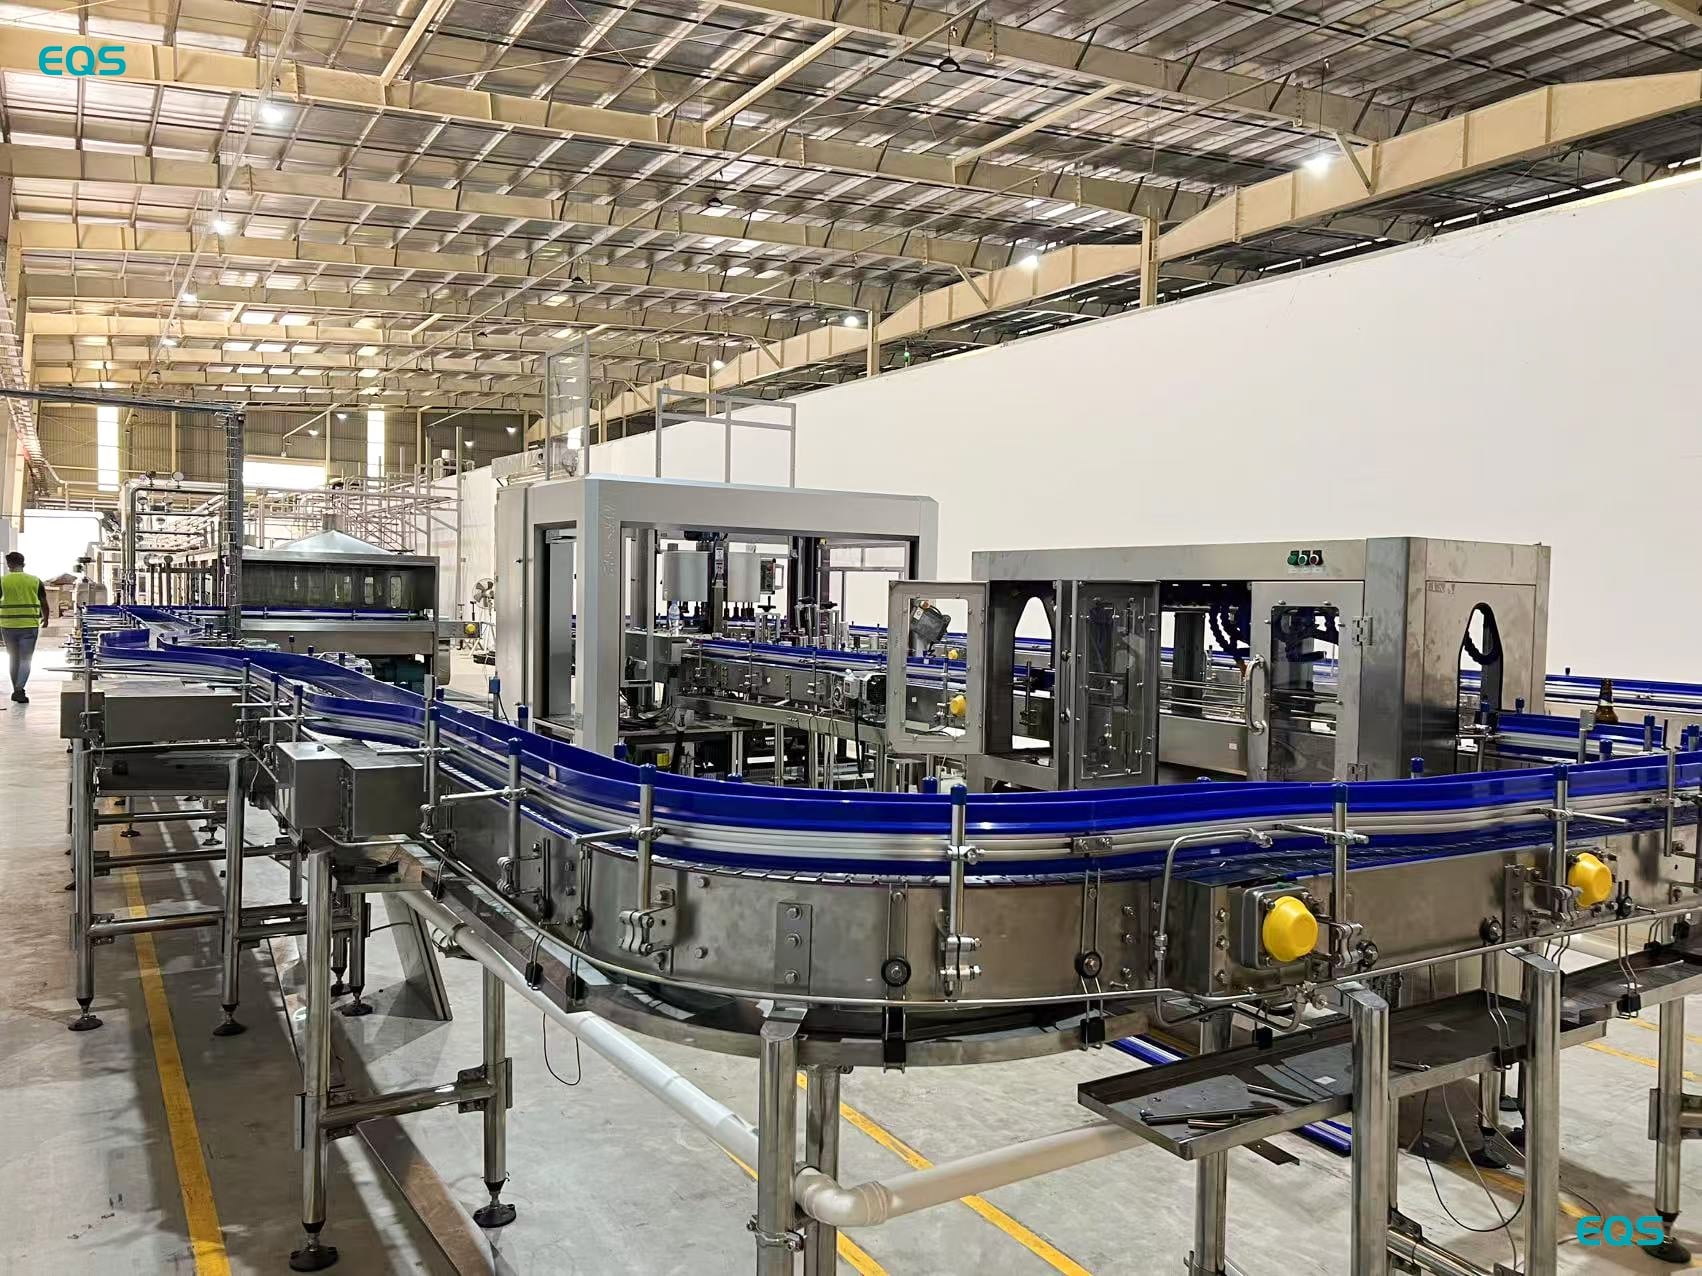
Flasker bevæger sig gennem linjen i denne rækkefølge: depalletiser, tre-i-et-fyldningsmaskine BGF32-32-8, pasteuriseringstunnel, flaskeovn, kodemaskine, etiketmaskine. Den nominelle kapacitet for 330 ml glasflasker er 10.000 flasker i timen.
Fyldningssektionen bruger en halvelektronisk mekanisk ventil. Fyldningsnøjagtigheden afhænger af adfærden for hele ventilsættet samt responsen fra hver enkelt fyldningsventil. For operatører betyder det, at en stabil linje ikke kan vurderes ud fra én enkelt flaske. Fyldningsniveauerne skal undersøges på tværs af flasker og over tid, så eventuelle variationer kan knyttes til tryk, returgas eller ventilstyring.
En sikkerhedslogik med lukkeafbryder for døren blev integreret. Åbning af en beskyttet dør standser maskinen i stedet for at lade fylderen køre med en åben adgang. Driftsreglen er direkte: Beskyttet adgang og maskindrift behandles som separate betingelser.
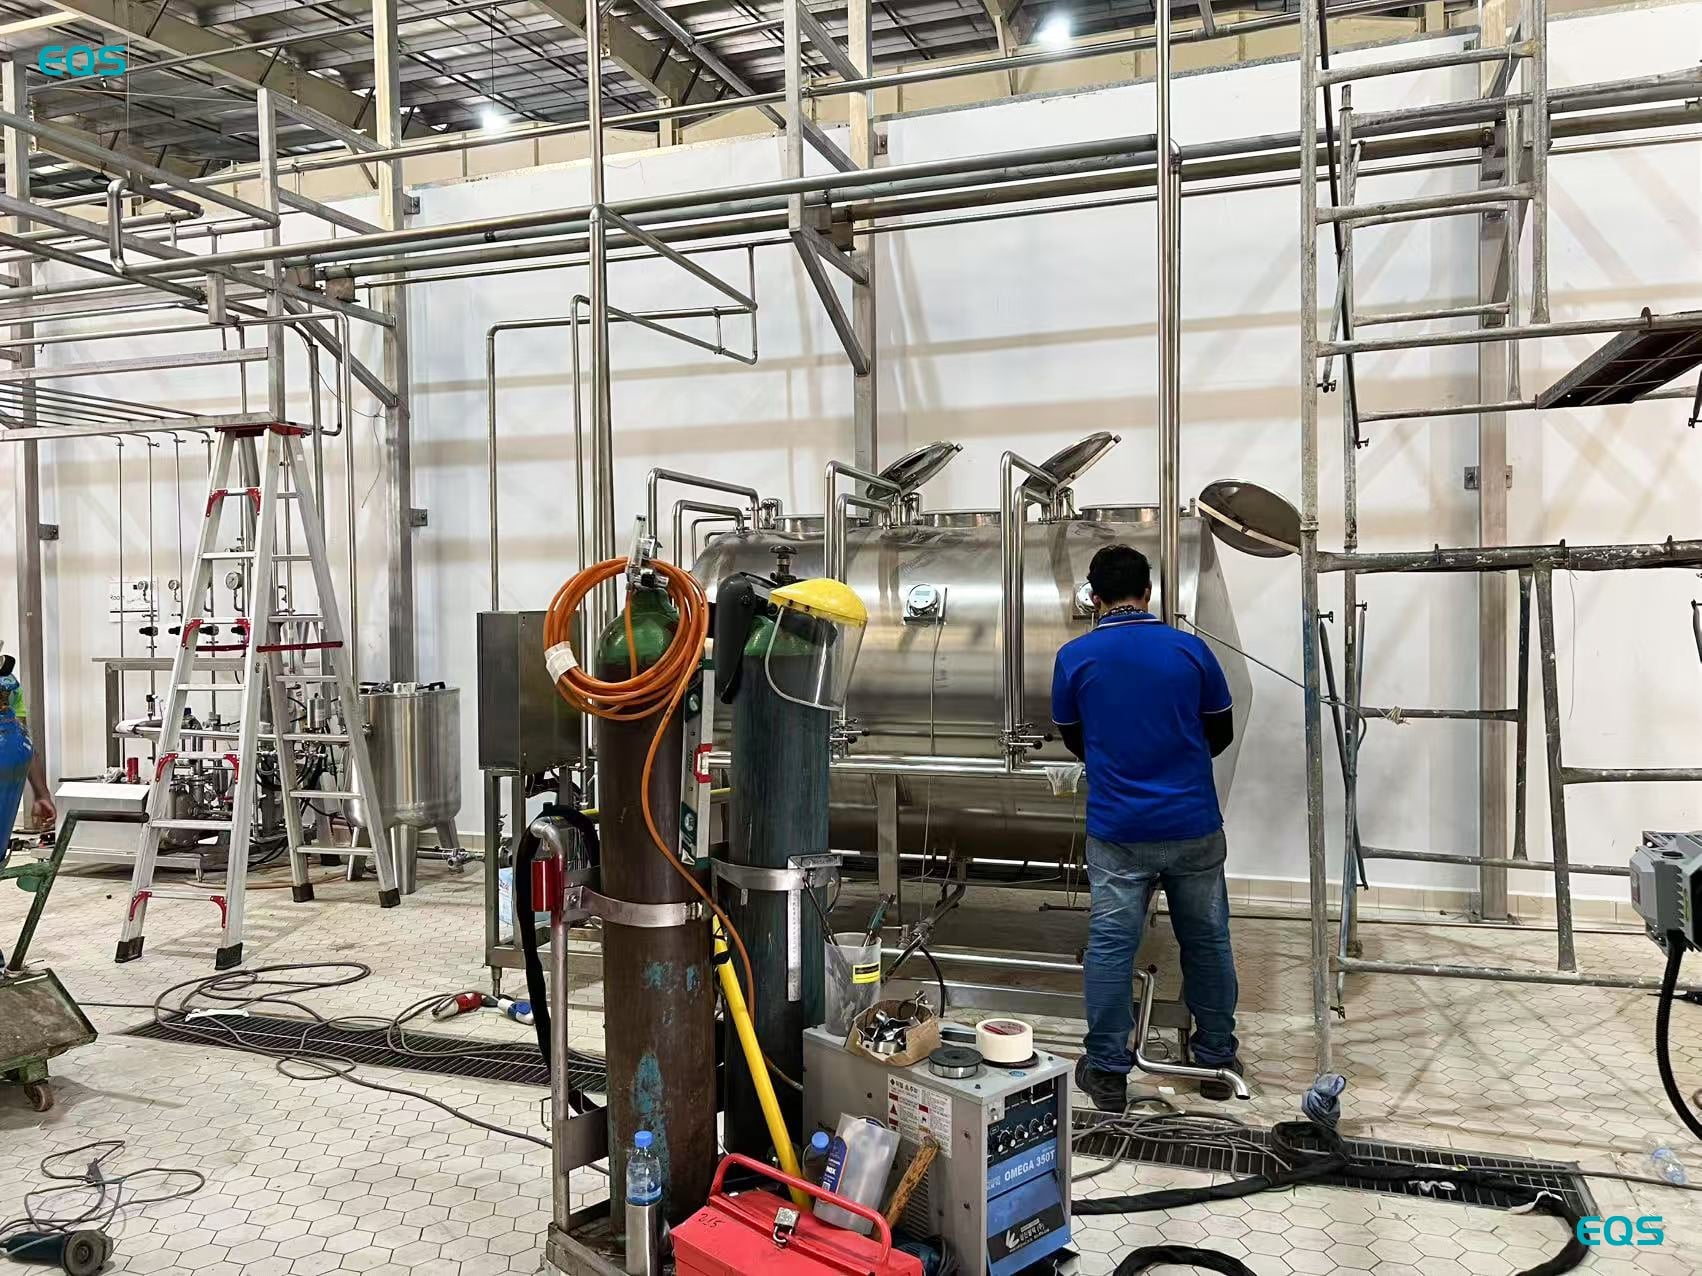
Ølfyldning problemer viser sig i flasken frem for kun på HMI’en. Halvfyldte eller overfyldte flasker samt ulige væskeniveauer mellem ventiler peger på samspillet mellem tryk og returgasens tidsstyring. Ingeniørerne håndterede disse faktorer sammen, fordi en ændring af modtrykket påvirker skumadfærd, mens skumadfærd igen påvirker den tilsyneladende fyldningshøjde.
Skumkontrol blev behandlet som en del af niveaukontrollen. En skumkrans over det ønskede væskeniveau kan få en flaske til at se fuld ud ved en hurtig visuel kontrol. Derfor er det nødvendigt at skelne mellem væskeniveau og skumniveau, når man vurderer den fyldte flaske. Under idrifttagningen sammenlignede teamet det, der så ud ved udløbet, med indstillingerne i fyldesektionen. Den samme sammenligning indgik i operatørinstruktionen, der blev leveret under besøget på stedet.
Returgassen havde betydning af en anden grund. Luft, der optages under fyldningen, kan reducere holdbarheden, og en bryggeri, der lancerer sit første produkt, skal styre opløst ilt som et driftsmål fra begyndelsen. Der blev ikke leveret nogen målt værdi for opløst ilt for dette projekt, så her drejer det sig om formålet med returgaskontrol i fyldningsprocessen. Det bør ikke fortolkes som en rapporteret testresultat.
Tredive to udfyldningsventiler skulle også opføre sig ensartet i hele ventilsættet. At bringe dem i overensstemmelse tog størstedelen af indkørselsdagen, hvor fyldte flasker fungerede som den praktiske reference under justeringen. Projektjournalen dokumenterer dette arbejde og dets varighed, men angiver ikke en separat tolerance for hver enkelt ventil.
EQS Machinery sendte fem ingeniører i 20 dage: 15 dage til installation og indkørsel, tre dage til træning og derefter to dage sammen med kundens eget hold under produktionen. Sekvensen sikrede, at formel undervisning forblev forbundet med den faktiske linieoperation. Efter installationen og justeringsarbejdet introducerede træningsperioden driftsholdet for udstyret. De sidste to dage gav kundens hold ansvaret for at køre linien, mens ingeniørerne forblev ved deres side.
Produktionen blev påbegyndt fem dage efter afslutningen af idriftsættelsen. Udstyret var klar, men bryggeriet havde løbet tør for emballagematerialer og måtte vente på sin egen leveringskæde. Kunden brugte en flaske, en kork og et etiket, som EQS havde designet til dette projekt. Denne detalje er afgørende for enhver, der planlægger sit første ølprojekt, fordi linjens klarhed og materialernes klarhed skal falde sammen på samme tidspunkt. Glasflasker, korker og etiketter skal alle ankomme i den samme uge som ingeniørerne, hvis produktionen skal følge umiddelbart efter idriftsættelsen uden en separat venteperiode.
Outputtet stabiliserede sig på ca. 10.000 flasker i timen for 330 ml-flasker, hvilket var den specificerede kapacitet. Ordet «ca.» er vigtigt, fordi dette tal beskriver det rapporterede driftsoutput og ikke præsenteres som en garanti for kontinuerlig produktion ved et præcist tal.
Én fejl opstod i de fjorten måneder siden produktionsstart: korkerne blev ikke påsat stramt nok. EQS Machinerys serviceteam løste problemet med anlægget på afstand, og det blev rettet uden et besøg på stedet. Ud over dette rapporterede bryggeriet ingen større fejl i fjorten måneder med produktion. Fejlen med løse korker er stadig en del af projektopgørelsen, fordi den viser det specifikke problem, der opstod, og hvordan det blev løst.
"Den fungerede langt bedre end forventet, og fyldningsnøjagtigheden er meget stabil."
To punkter fra dette projekt er værd at medtage i en anden første gang-bryggeri-plan. Det første er opdelingen mellem uddannelse og støttet drift. Tre dage blev brugt til klasserum- og praktisk uddannelse, efterfulgt af to dage, hvor ingeniørerne så på, mens kundens operatører kørte linjen i stedet for at køre den for dem. Denne ordning overførte ansvar til produktionsholdet, mens støtte stadig var til stede ved udstyret.
Det andet punkt er materialeplanlægningen. Den eneste forsinkelse på dette projekt skyldtes emballageforsyningen.
Når der specificeres en øllinje, skal flaske-tegningen, kork-specifikationen og det mål for opløst ilt, der ønskes opnået, sendes med henvendelsen. Disse elementer styrer udfyldningsanlæggets konfiguration langt før antallet af flasker pr. time gør det. Ved at angive dem fastlægges rammerne for udstyrsdiskussionen med hensyn til beholder, lukning og fyldemål. For en ny bryggeri skaber denne information også en tydeligere sammenhæng mellem emballagebeslutninger og den måde, hvorpå fyldningsprocessen skal indrettes.
Copyright © JIANGSU EQS MACHINERY CO.,LTD