 EN


Კამბოჯაში ახალი სასურნელების ქარხანა 2025 წლის ივნისში პირველად გამოიყენა EQS BGF32-32-8 ხაზს 330 მლ მინის ბოთლების დასატენიანებლად. პივო ამ კომპანიისთვის ახალი კატეგორია იყო, ხოლო ხაზის გარშემო აგებული შენობაც ახალი იყო. მომხმარებლის მხრიდან არ ჰქონდა ერთი ასევე პივოს ყუთი არ დაატენიანეს, სანამ EQS Machinery-ის ინჟინრები არ ჩამოვიდნენ.
Ეს საწყისი წერტილი მთლიანად განაპირობა მორგების მთელი პროცესი. გამოცდილი წარმოების გუნდით მომუშავე სასურნელების ქარხანაში ინჟინრებს შეიძლება ძირითადად მოწყობილობის მორგებაზე კონცენტრირება, ხოლო ოპერატორები უკვე იციან, თუ როგორ იქცევა პივო სავსების მეშვეობით. ამ საგარეო ადგილზე მოწყობილობის მორგება და ოპერატორების სწავლება ერთდროულად მოითხოვდა. პროდუქტი ამ საკითხს განსაკუთრებით მნიშვნელოვნად აქცია. პივოს სავსების დროს წნევა, ცხადება და სავსების დონე მჭიდროდ არის დაკავშირებული, ამიტომ მცირე მორგებაც შეიძლება გავლენა მოახდინოს იმაზე, რას ხედავს ოპერატორი ბოთლში.
Ამიტომ პროექტს საწყისიდან ერთდროულად ორი პრაქტიკული მიმართულება ჰქონდა. ლაგერის ბოტლირების ხაზი უნდა მომზადებულიყო წარმოებლად, ხოლო ყოველდღიური ექსპლუატაციის პასუხისმგებლებს უნდა შეესწავლათ, თუ როგორ ურთიერთდაკავშირდება მანქანის პარამეტრები და პროდუქტის ქცევა. BGF32-32-8 აღნიშვნა ამ ინსტალაციის პროექტის მხოლოდ სამიმართველო კოდია. ექსპლუატაციური პირობებში ძირეული მანქანა არის სამი ფუნქციის მოწყობილობა (გასუფთავება, ავსება და დახურვა) სასტუმრო ბოთლებისთვის.
Ბოთლები ხაზში ამ თანმიმდევრობით მოძრაობენ: დეპალეტიზატორი, BGF32-32-8 სამი ფუნქციის ავსების მანქანა, პასტერიზაციის ტუნელი, ბოთლების შემშრალი, კოდერი, ეტიკეტირების მანქანა. 330 მლ სასტუმრო ბოთლების საშუალო სიმძლავრე არის 10 000 ბოთლი საათში.
Ავსების სექციაში გამოყენებულია ნახევრადელექტრონული მექანიკური ვალვა. ავსების სიზუსტე დამოკიდებულია მთლიანი ვალვების კომპლექტის ქცევაზე და თითოეული ავსების ვალვის რეაგირებაზე. ოპერატორებისთვის ეს ნიშნავს, რომ სტაბილური ხაზის შეფასება ერთი ბოთლის მიხედვით შეუძლებელია. ავსების დონეების შეფასება სჭირდება როგორც ბოთლების გასწვრივ, ასევე ექსპლუატაციის დროს, რათა ნებისმიერი გადახრა დაკავშირდეს წნევას, უკან დაბრუნებულ აირს ან ვალვების დროის მორგებას.
Უსაფრთხოების ლოგიკაში ჩაშენებული იყო კონტროლი კარის გახსნის დროს მოწყობილობის გამორთვის შესახებ. დაცული კარის გახსნა მოწყობილობის გაჩერებას იწვევს, ხოლო არ ატოვებს სავსების მოწყობილობას მოქმედებაში ღელავის გახსნილი წერტილით. მოქმედების წესი პირდაპირია: დაცული წვდომა და მოწყობილობის მუშაობა ერთმანეთისგან დამოუკიდებლად ითვლება.
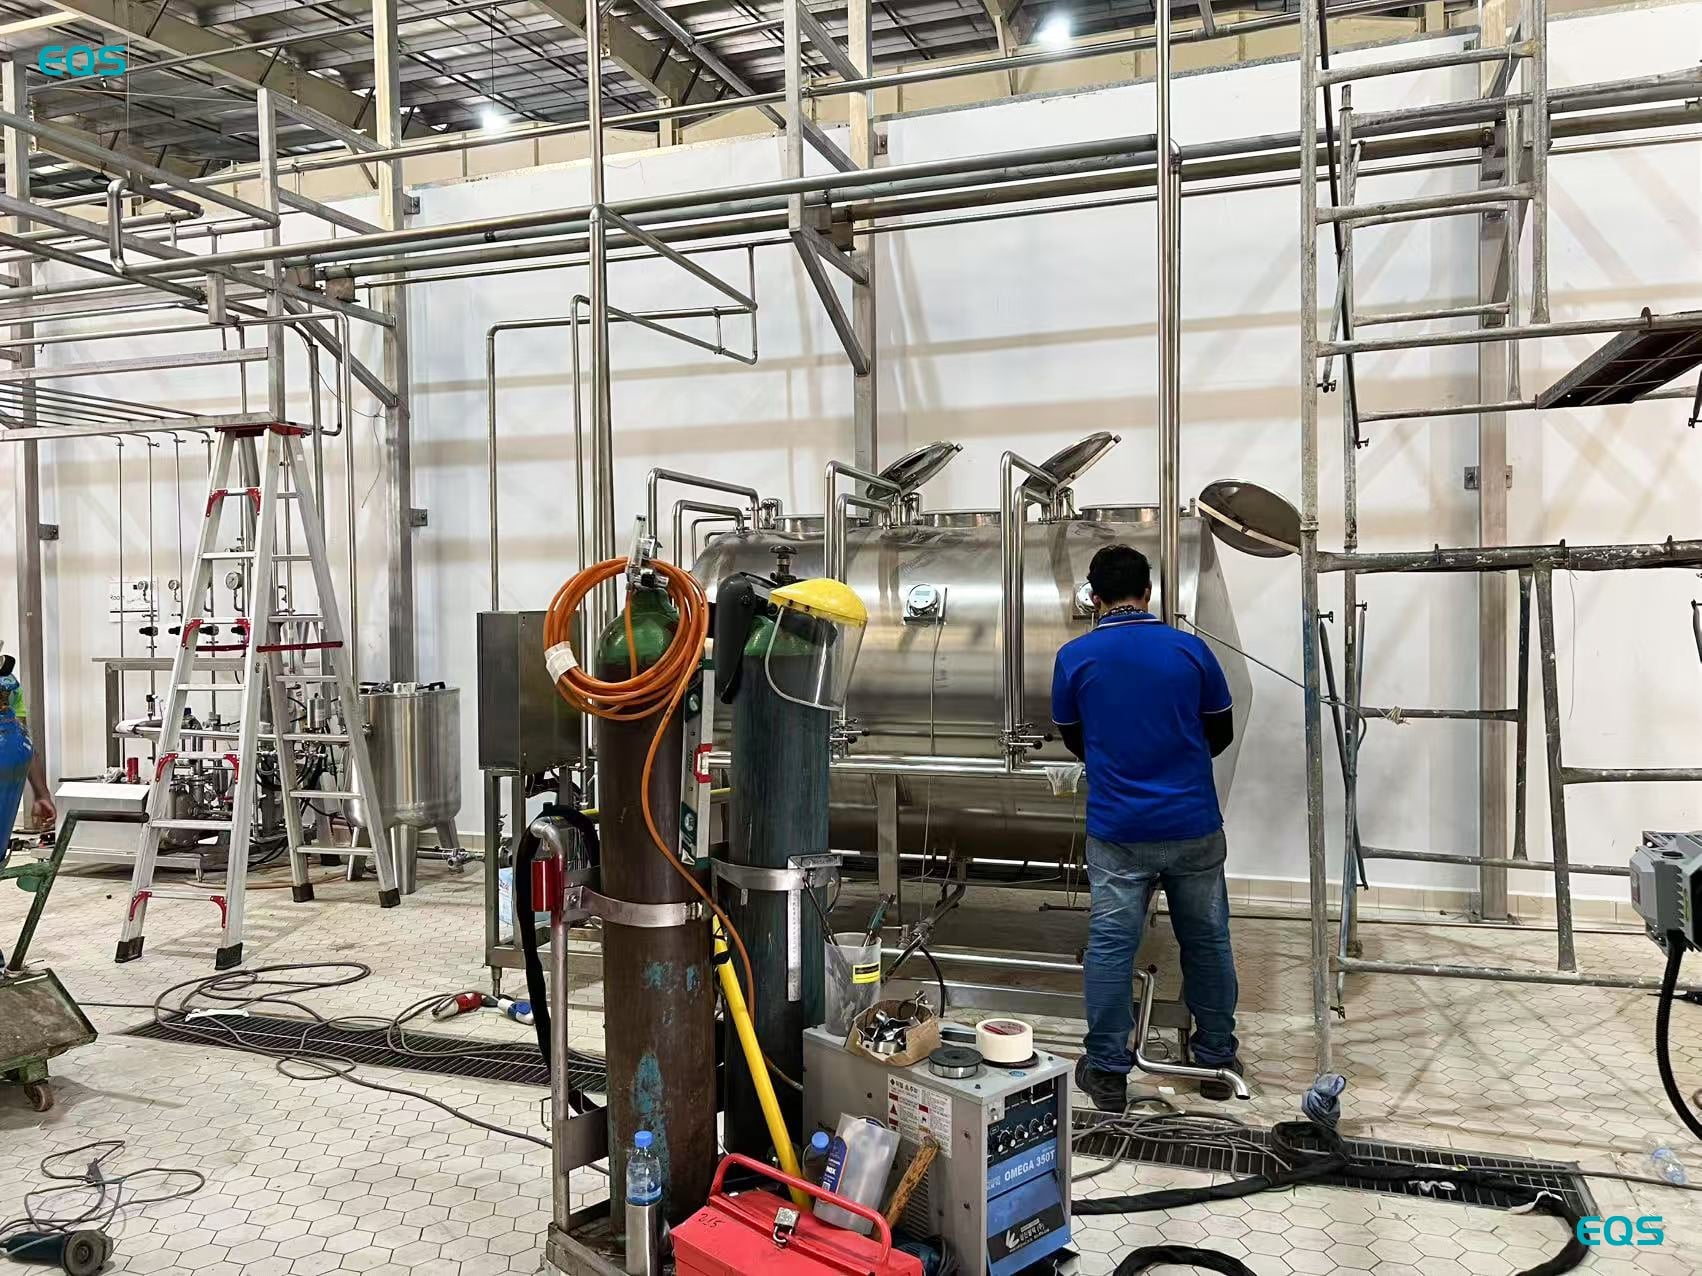
Ლუდის შევსება პრობლემები ჩნდება ბოთლში, არა მხოლოდ ჰუმანური მაშინური ინტერფეისზე (HMI). ნახევარად სავსე ან გადავსებული ბოთლები და სავსების ვალვებს შორის არათანაბარი დონეები მიუთითებს წნევასა და უკან დაბრუნებული აირის დროს მომხდარ ურთიერთქმედებაზე. ინჟინრები ამ ფაქტორებს ერთად ანალიზავდნენ, რადგან საწინააღმდეგო წნევის ცვლილება ცვლის სიცოცხლის ქცევას, ხოლო სიცოცხლის ქცევის ცვლილება ცვლის სავსების ჩანაძლევ დონეს.
Ფოამის კონტროლი განიხილებოდა დონის კონტროლის ნაკლებად მნიშვნელოვან ნაკრებად. სითხის გამოსაცხადებლად განკუთვნილი დონის ზემოთ მდებარე ფოამის ბარძიმი შეიძლება ბოთლს სწრაფი ვიზუალური შემოწმების დროს სრულად ჩანაჩენი გახადოს. ამიტომ სავსე ბოთლის შეფასების დროს სითხის დონის და ფოამის პოზიციის გამოყოფა აუცილებელია. დამონტაჟების პროცესში გუნდმა შეადარა გამოსავალში ჩანაჩენი საგნები სავსების სექციაში მოცემულ პარამეტრებს. იგივე შედარება შედის მომხმარებლის ინსტრუქციაში, რომელიც საიტზე მოსვლის დროს მიეწოდა.
Რეტურნ-გაზი მნიშვნელოვანი იყო მეორე მიზეზით. სავსების პროცესში შემოგროვებული ჰაერი შეიძლება შეამციროს შენახვის ვადა, ხოლო პირველი პროდუქტის გაშვების მომენტში მუშაობის მიზანი უნდა იყოს გახსნილი ჟანგბადის მართვა. ამ პროექტის შემთხვევაში გაზომილი გახსნილი ჟანგბადის მნიშვნელობა არ მიეწოდა, ამიტომ აქ მიზანია სავსების პროცესში რეტურნ-გაზის კონტროლის მიზნის ახსნა. ეს არ უნდა მიიღეს როგორც გამოცდის შედეგების ანგარიში.
Ოცდათხუთმეტი სავსების ვალვა ასევე უნდა ერთნაირად იყოს მოქმედების მიხედვით ვალვების კომპლექტში. მათი ერთნაირობის მისაღწევად დასჭირდა დამონტაჟების დღეების უმეტესობა, ხოლო სავსე ბოთლები გამოიყენებოდა როგორც პრაქტიკული საყრდენი მორგების დროს. პროექტის დოკუმენტაცია ამ სამუშაოს და მისი ხანგრძლივობის შესახებ მოწმობს, მაგრამ ის არ აწარმოებს ცალკე ტოლერანტობას ცალკეული ვალვებისთვის.
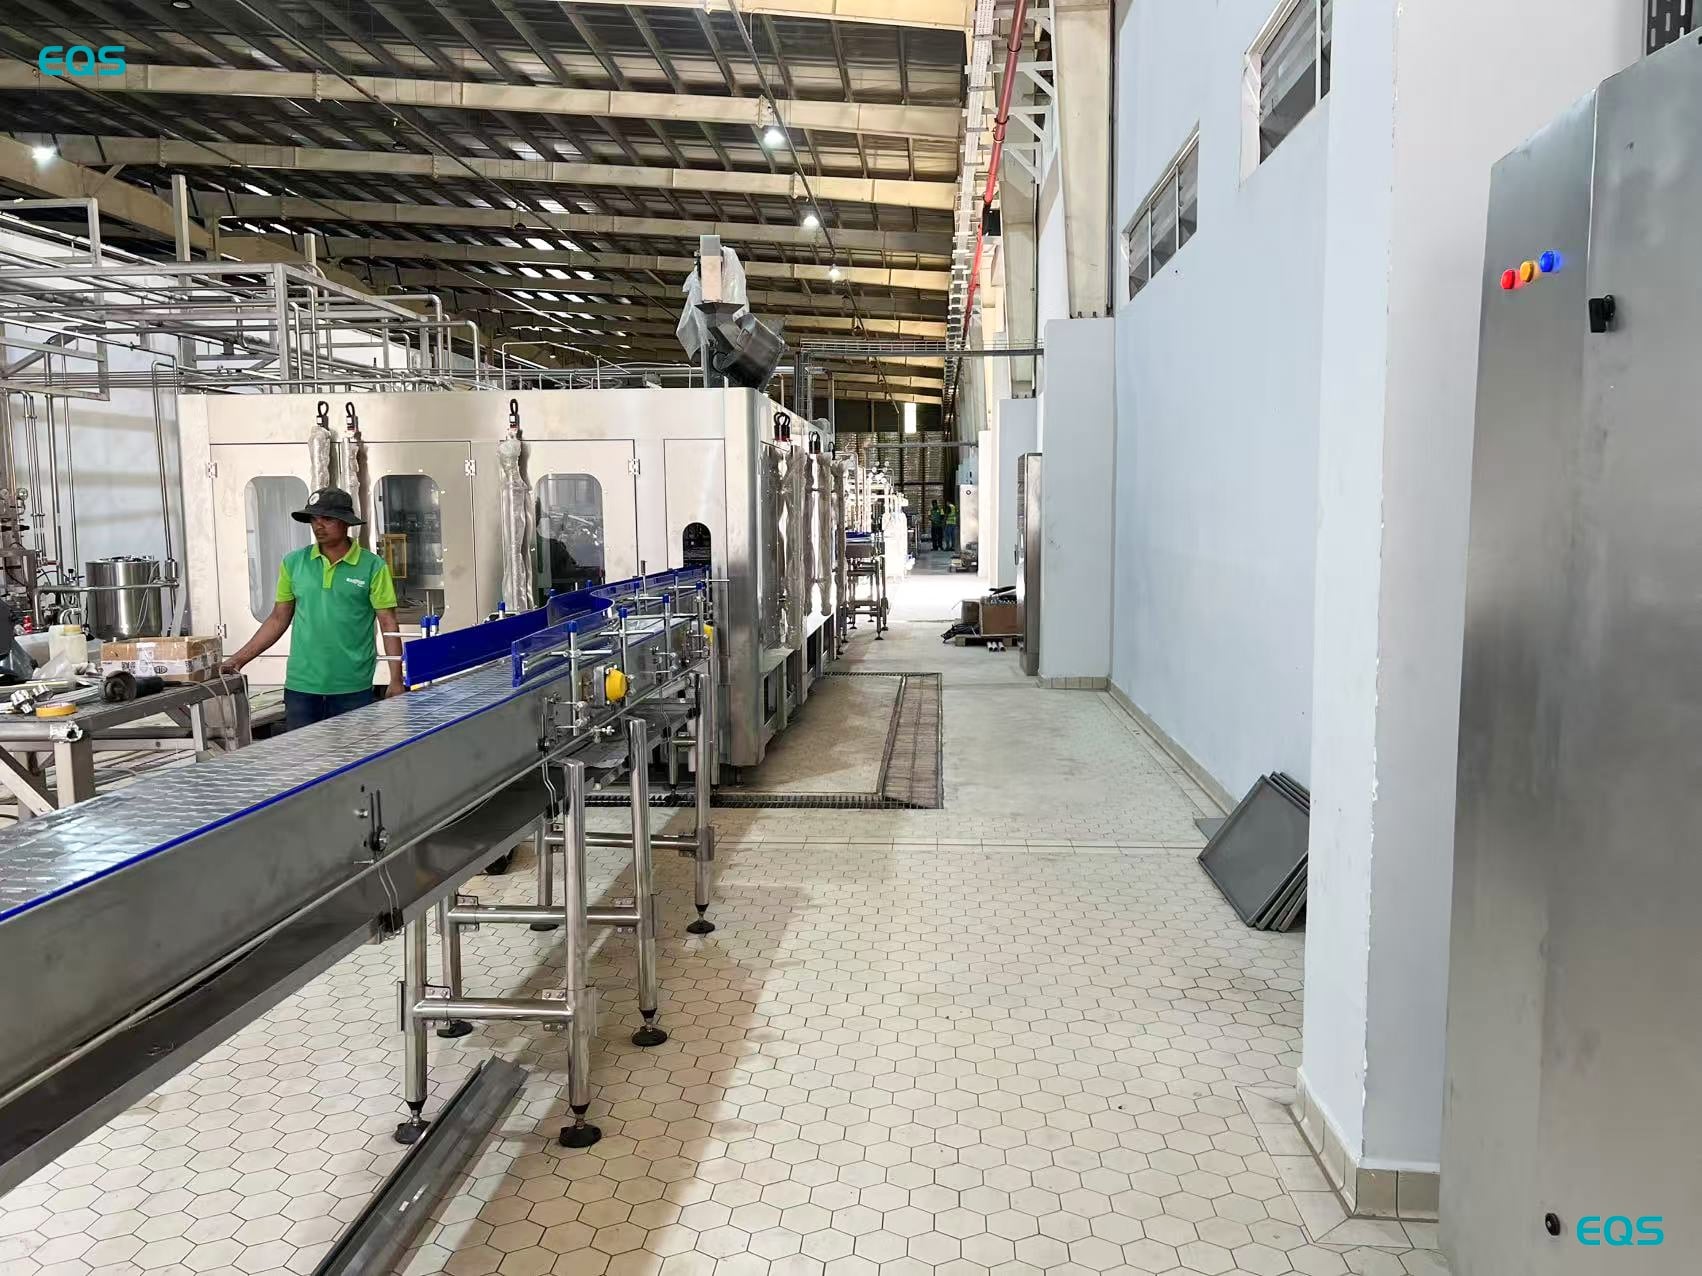
EQS Machinery გამოგზავნა ხუთი ინჟინერი 20 დღით: 15 დღე მონტაჟისა და დამონტაჟებისთვის, 3 დღე სწავლებისთვის და შემდეგ 2 დღე მომხმარებლის საკუთარი ჯგუფის მხარდაჭერით წარმოების დროს. ეს თანმიმდევრობა ფორმალურ ინსტრუქციას მიაკავშირა ფაქტობრივ ხაზზე მომხდარ მუშაობას. მონტაჟისა და მორგების სამუშაოს შემდეგ სწავლების პერიოდში ექსპლუატაციის ჯგუფი განაცნობიერდა აღჭურვილობის შესახებ. ბოლო ორი დღე მომხმარებლის ჯგუფს ხაზის მართვის პასუხისმგებლობა გადასცა, ხოლო ინჟინერები მათ გარშემო დარჩნენ.
Წარმოება დაიწყო კომისიონირების დასრულებიდან ხუთი დღის შემდეგ. აღჭურვილობა მზა იყო, მაგრამ მცხოვრებლობის საწარმოს გარეგნული მასალები ამოიწურა და მას საკუთარი მომარაგების ჯაჭვის მოლოდინი მოუწია. მომხმარებელმა ამ პროექტისთვის EQS-ის მიერ შემუშავებული ბოთლი, კრაუნი და ეტიკეტი გამოიყენა. ეს დეტალი მნიშვნელოვანია ნებისმიერი პირველი პროექტის გეგმვის დროს, რადგან ხაზის მზაობა და მასალების მზაობა უნდა ერთდროულად მოხდეს. მინის ბოთლები, კრაუნები და ეტიკეტები ყველა იმ კვირაში უნდა მივიდეს, როდესაც ინჟინრები მოვიდნენ, თუ კომისიონირების შემდეგ წარმოების დაწყება განსაკუთრებულად განსაზღვრულია.
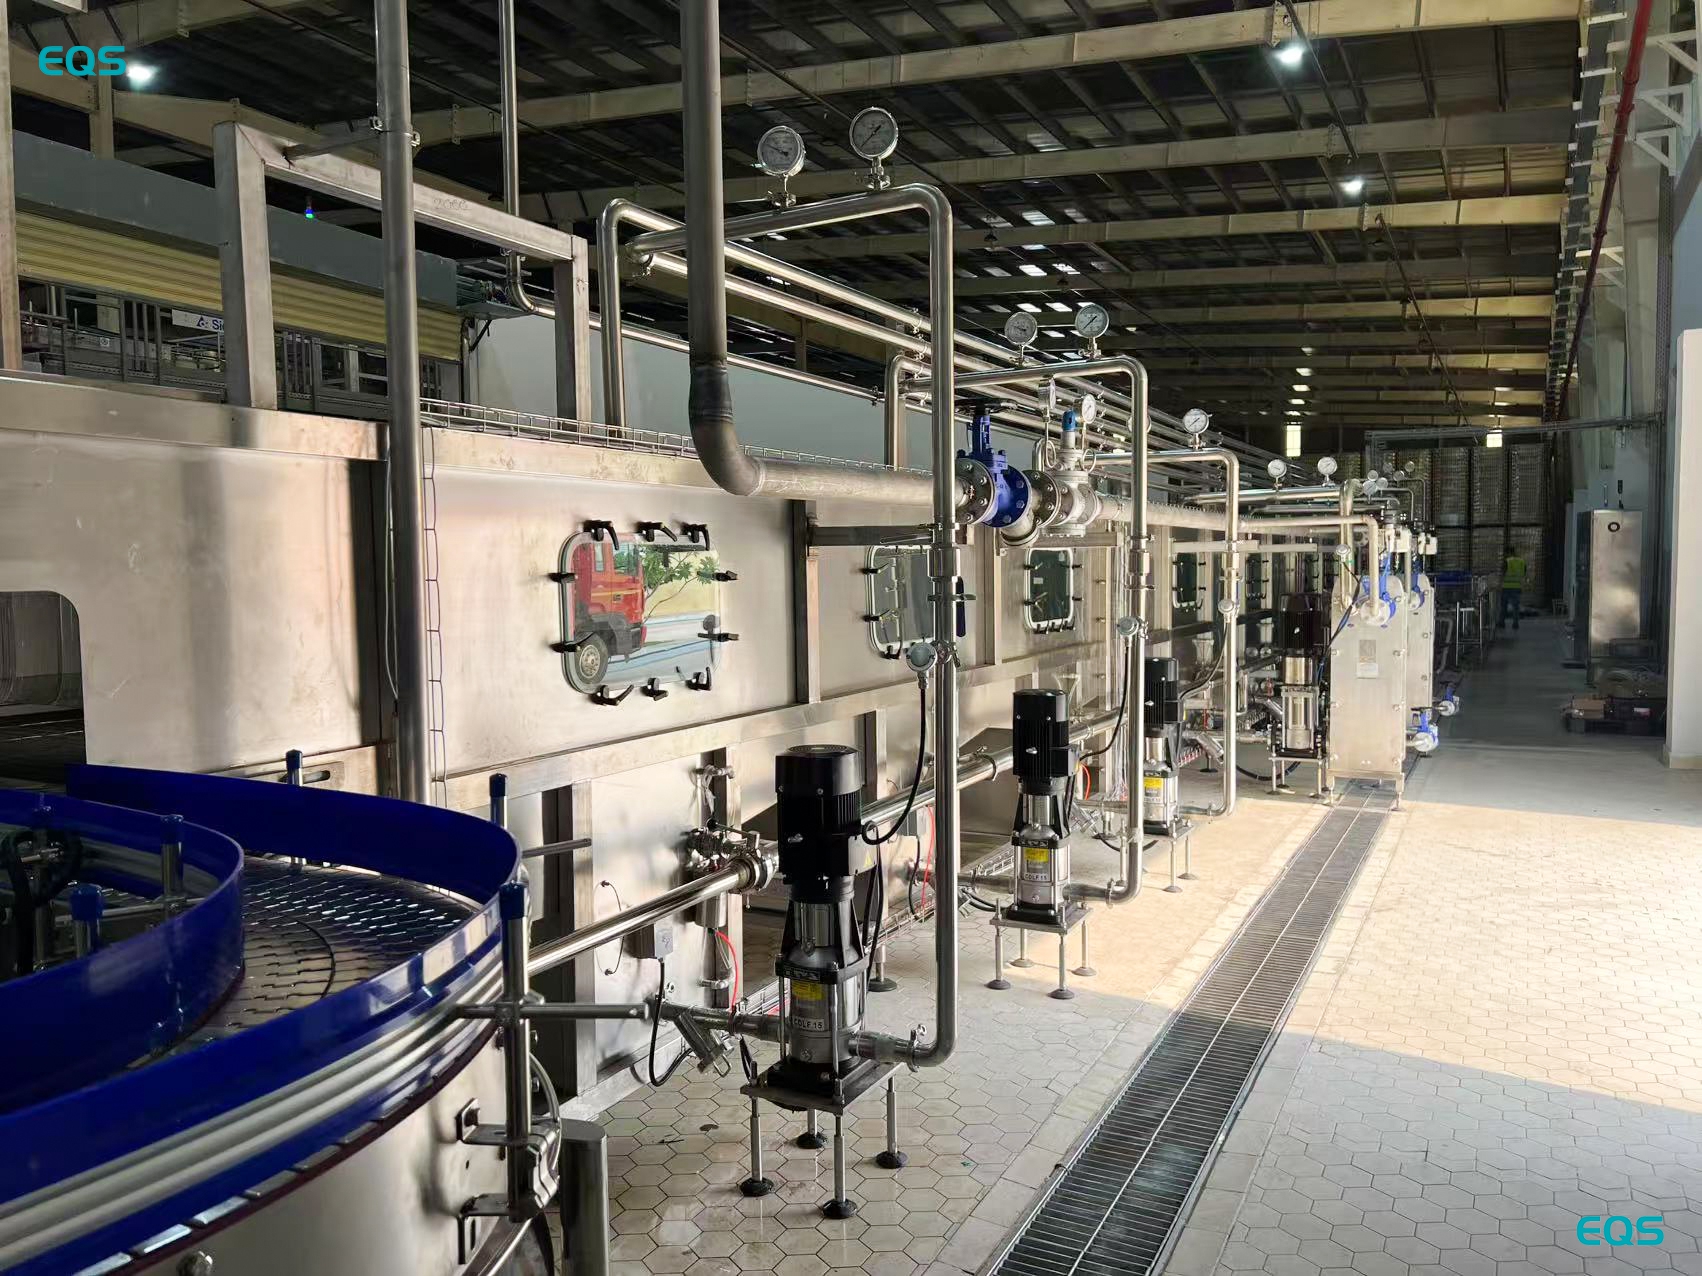
Გამომავალი მოცულობა 330 მლ-იან ბოთლებზე დასტაბილურდა დაახლოებით 10 000 ბოთლი საათში, რაც სადაც იყო მითითებული. სიტყვა „დაახლოებით“ მნიშვნელოვანია, რადგან ეს რიცხვი აღწერს ანგარიშში მოცემულ მუშაობის მოცულობას და არ წარმოადგენს უწყვეტი წარმოების ზუსტი რაოდენობის გარანტიას.
Წარმოების დაწყებიდან 14 თვეში ერთი შეცდომა მოხდა: კროუნები საკმარისად მჭიდროდ არ იყო დამაგრებული. EQS Machinery-ის სერვის გუნდმა ამ პრობლემას საწარმოს მონაცემების მეშვეობით მოგვარა და ამისთვის არ მოუხდა საწარმოში მოსვლა. ამ გარდა, მინდვრის საწარმომ 14 თვის განმავლობაში მნიშვნელოვანი გამოფიტვების შესახებ არ შეატყობინა. მოუმაგრებლობის შეცდომა პროექტის ჩანაწერებში დარჩა, რადგან ის აჩვენებს კონკრეტულ პრობლემას და მის გადაჭრის გზას.
"ის მოელოდებოდნენ ვიდრე მოელოდებოდნენ, ხოლო სავსების სიზუსტე ძალიან სტაბილურია."
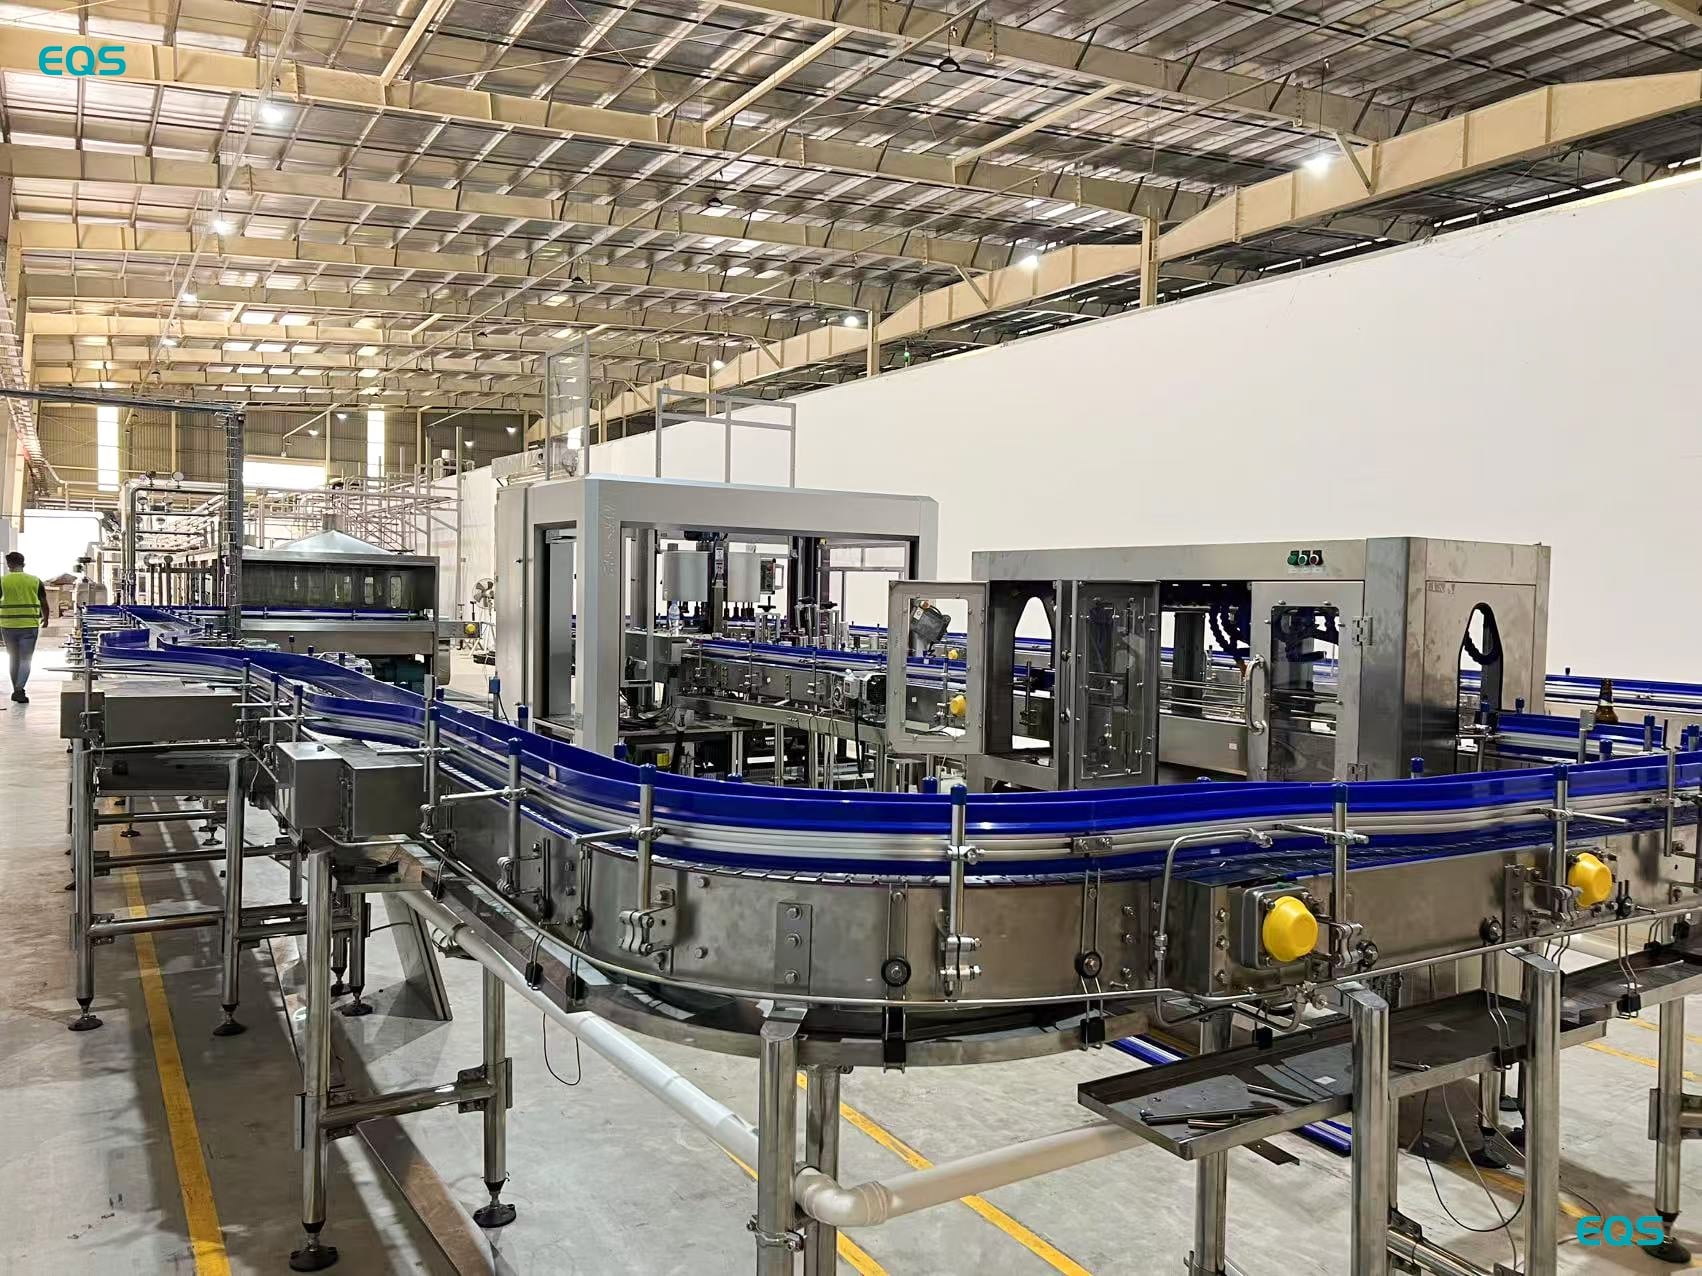
Ამ პროექტიდან ორი მნიშვნელოვანი მომენტი შეიძლება გადაიტანოს სხვა პირველად გაშენებულ მეთამაშეობაში. პირველი არის სწავლებისა და მხარდაჭერილი ექსპლუატაციის გამოყოფა. სასწავლო და პრაქტიკული სწავლებისთვის გამოყენებული იქნა სამი დღე, რის შემდეგ მოხდა ორი დღის განმავლობაში ინჟინრების მიერ მომხმარებლის ოპერატორების ხაზის მართვის დაკვირვება, ხაზის მართვის ნაცვლად მათ მიერ. ეს მოწყობილობა პასუხისმგებლობას გადაადგილა წარმოების ჯგუფზე, მაგრამ მხარდაჭერილობა მაინც იყო მოწყობილობის მოპირდაპირე მხარეს.
Მეორე მომენტი არის მასალების განრიგი. ამ პროექტზე ერთადერთი დაყოვნება მოხდა შეფუთვის მასალების მიწოდების გამო.
Ბირთვის ხაზის მითითების შემთხვევაში, მოგვაწოდეთ ბოთლის ნახაზი, კრონის სპეციფიკაცია და მიზნად დასახული გახსნილი ჟანგბადის მაჩვენებელი მოთხოვნის დროს. ეს ელემენტები მართავენ ფილტრის კონფიგურაციას ბოთლების საათში რაოდენობის განსაზღვრამდე ბევრად ადრე. მათი მოწოდება აძლევს აღჭურვილობის განხილვას განსაზღვრულ ტაროს, დახურვას და სავსების მიზანს. ახალი ბრევერიის შემთხვევაში ეს ინფორმაცია ასევე ქმნის უფრო გასაგებ კავშირს შეფუთვის გადაწყვეტილებებსა და სავსების პროცესის მოწყობის სახეს.
Სითხის სავსე ამანათის და დამატებითი პროექტების მთლიანი ამოხსნის მიმართულებით და საკვანძო პროექტებზე დაყრდნობით
Copyright © JIANGSU EQS MACHINERY CO.,LTD