 EN


ເບີ່ງເບີ່ງໃໝ່ໃນກຳປູເຈຍໄດ້ນຳເອົາຂວດແກ້ວ 330 ມລ. ຂອງມັນອອກມາໃຊ້ເປັນຄັ້ງທຳອິດຜ່ານແຖວ EQS BGF32-32-8 ໃນເດືອນມິຖຸນາ 2025. ເບີ່ງເບີ່ງເປັນປະເພດຜະລິດຕະພັນໃໝ່ສຳລັບບໍລິສັດນີ້, ແລະ ອາຄານທີ່ຢູ່ອ້ອມຮອບແຖວກໍຍັງເປັນໃໝ່ດ້ວຍ. ບໍ່ມີໃຜເລີຍບັນຈຸເບີ່ງເບີ່ງເຂົ້າໃນກ່ອງເລີຍເຖິງແຕ່ຈະມີວິສະວະກອນຈາກ EQS Machinery ມາຮອດ.
ຈຸດເລີ່ມຕົ້ນນີ້ໄດ້ກຳນົດຂະບວນການທັງໝົດໃນການຕິດຕັ້ງແລະທົດສອບ. ໃນເບີ່ງເບີ່ງທີ່ມີທີມງານຜະລິດທີ່ມີປະສົບການ, ວິສະວະກອນສາມາດເນັ້ນໃສ່ການປັບຕັ້ງອຸປະກອນເທົ່ານັ້ນ ຮ່ວມກັບຜູ້ປະຕິບັດທີ່ເຂົ້າໃຈດີວ່າເບີ່ງເບີ່ງປະຕິບັດຕົວແນວໃດເມື່ອຢູ່ໃນເຄື່ອງບັນຈຸ. ແຕ່ສະຖານທີ່ນີ້ຕ້ອງການທັງການປັບຕັ້ງເຄື່ອງ ແລະ ການຝຶກອົບຮົມຜູ້ປະຕິບັດເພື່ອເຄື່ອນໄຫວໄປຮ່ວມກັນ. ຜະລິດຕະພັນນີ້ເຮັດໃຫ້ເລື່ອງນີ້ສຳຄັນເປັນພິເສດ. ຄວາມກົດດັນ, ການເກີດຟອງ, ແລະ ລະດັບການບັນຈຸ ມີຄວາມສຳພັນກັນຢ່າງໃກ້ຊິດໃນຂະບວນການບັນຈຸເບີ່ງເບີ່ງ, ສະນັ້ນການປັບຕັ້ງທີ່ເບິ່ງເປັນເລື່ອງນ້ອຍໆ ອາດຈະສົ່ງຜົນຕໍ່ສິ່ງທີ່ຜູ້ປະຕິບັດເຫັນຢູ່ໃນຂວດ.
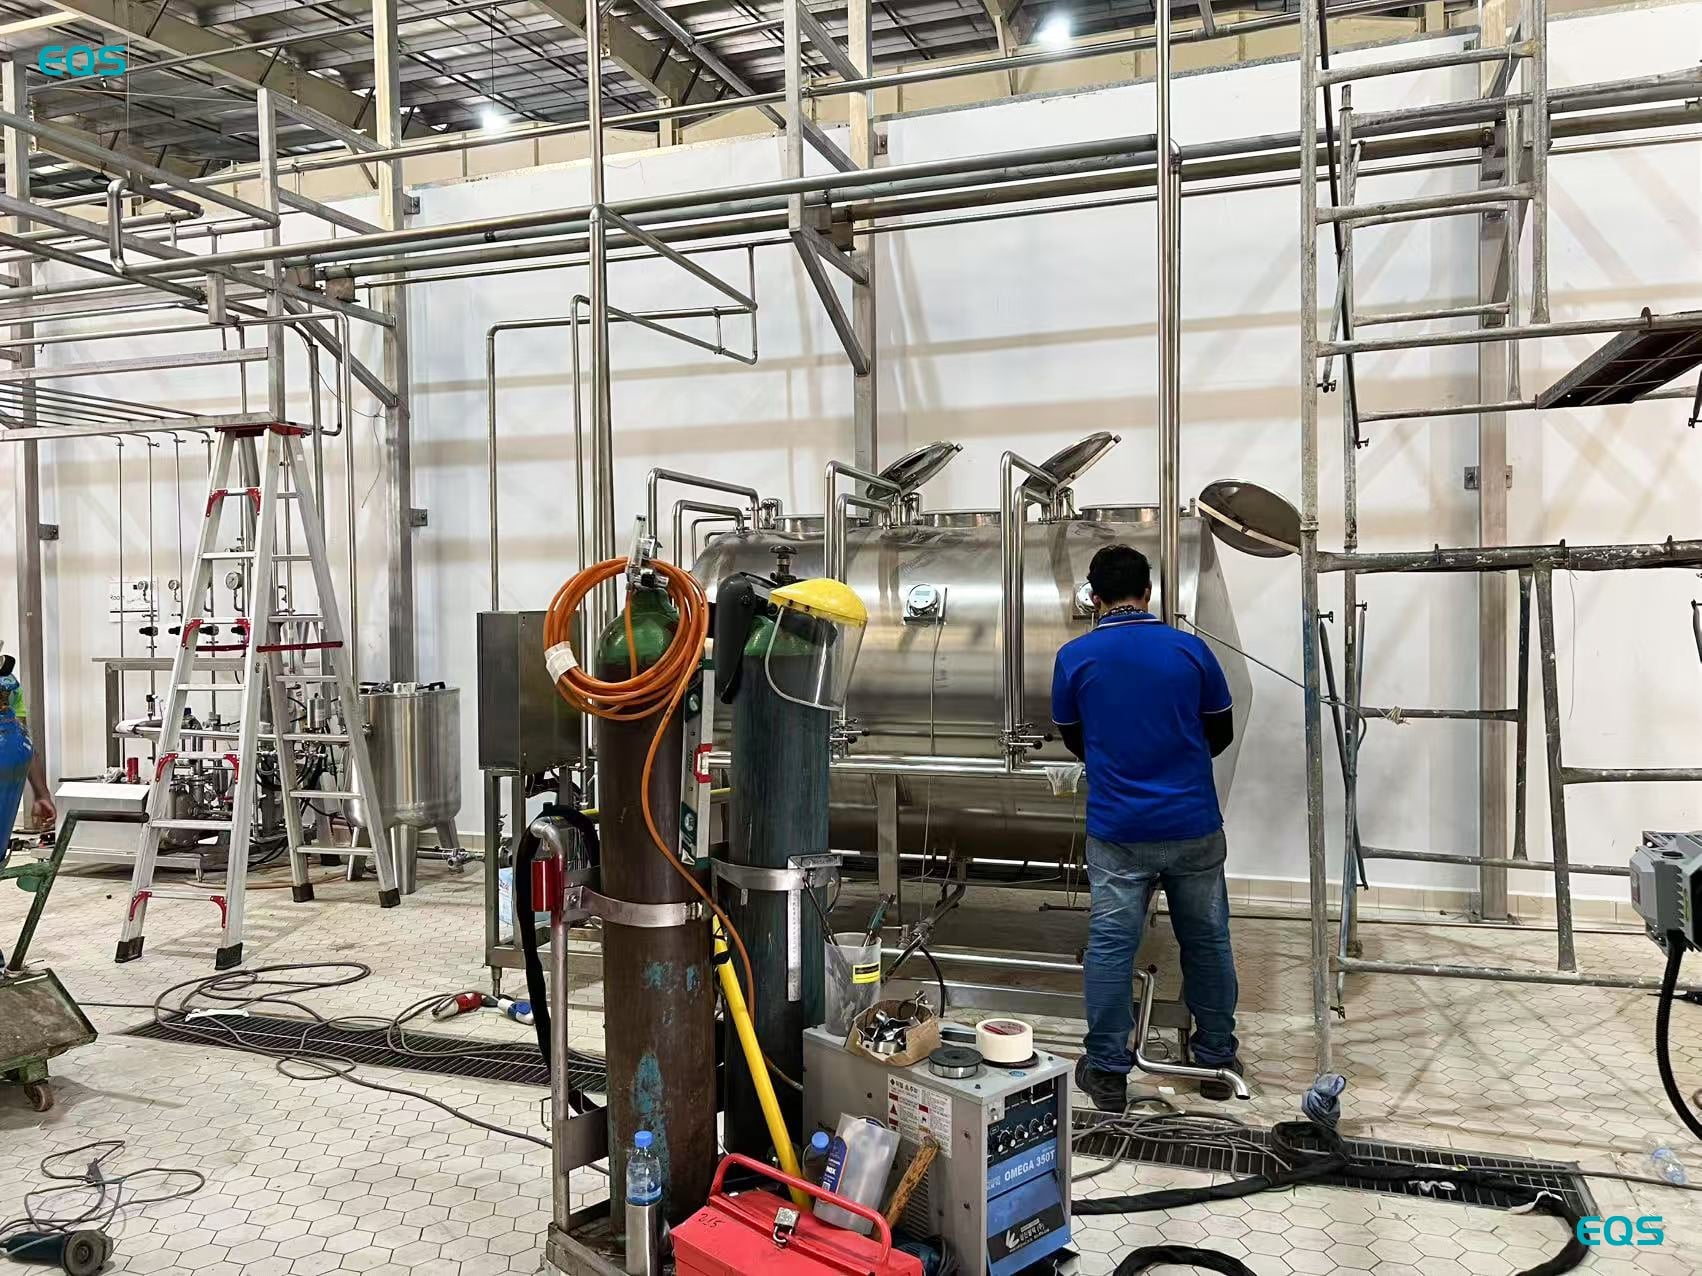
ດັ່ງນັ້ນ ໂຄງການນີ້ຈຶ່ງມີສອງເສັ້ນທາງດ້ານການປະຕິບັດຕັ້ງແຕ່ເລີ່ມຕົ້ນ. ຂອງ ເສັ້ນທາງການແປກະດາຍເຫຼືອ ຕ້ອງເພີ່ມການຈັດຕັ້ງການຜະລິດ, ໃນຂະນະທີ່ບຸກຄົນທີ່ຮັບຜິດຊອບການດຳເນີນງານປະຈຳວັນຕ້ອງຮຽນຮູ້ວ່າການຕັ້ງຄ່າເຄື່ອງຈັກ ແລະ ພຶດຕິກຳຂອງຜະລິດຕະພັນເຊື່ອມໂຍງກັນແນວໃດ. ຊື່ BGF32-32-8 ແມ່ນເປັນເພີ່ງເທົ່ານັ້ນທີ່ໃຊ້ເປັນເລກອ້າງອີງຂອງໂຄງການສຳລັບການຕິດຕັ້ງນີ້. ໃນດ້ານການດຳເນີນງານ, ເຄື່ອງຈັກຫຼັກແມ່ນເຄື່ອງລ້າງ-ເຕີມ-ປິດຝາຂວດແກ້ວທີ່ປະກອບດ້ວຍສາມໆໜ້າທີ່ໃນເຄື່ອງດຽວ.
ຂວດເຄື່ອນໄປຕາມແຖວຕາມລຳດັບນີ້: ເຄື່ອງຖອນຂວດຈາກບັນຈຸພາຊັ້ນ, ເຄື່ອງເຕີມ-ລ້າງ-ປິດຝາຂວດແກ້ວ BGF32-32-8, ໂທລີ່ເຄື່ອງເຮັດໃຫ້ຮ້ອນ (pasteurisation tunnel), ເຄື່ອງແຫ້ງຂວດ, ເຄື່ອງພິມລະຫັດ, ແລະ ເຄື່ອງຕິດສະແຕັກ. ຄວາມສາມາດໃນການຜະລິດທີ່ກຳນົດໄວ້ສຳລັບຂວດແກ້ວ 330 ມີລີລິດແມ່ນ 10,000 ຂວດຕໍ່ຊົ່ວໂມງ.
ສ່ວນເຕີມໃຊ້ວາວເຄື່ອງຈັກເຄິ່ງອີເລັກໂຕຣນິກ. ຄວາມຖືກຕ້ອງໃນການເຕີມຂຶ້ນກັບພຶດຕິກຳຂອງຊุดວາວທັງໝົດ ແລະ ຄວາມໄວໃນການຕອບສະ້ອນຂອງວາວເຕີມແຕ່ລະຕົວ. ສຳລັບຜູ້ດຳເນີນງານ, ນີ້ໝາຍຄວາມວ່າ ບໍ່ສາມາດປະເມີນຄວາມສະຖຽນຂອງແຖວຜະລິດໄດ້ຈາກຂວດເດີ່ยวໆ. ຕ້ອງສັງເກດລະດັບການເຕີມທັງໃນຂວດແຕ່ລະອັນ ແລະ ໃນໄລຍະເວລາດຳເນີນງານເພື່ອເຊື່ອມโยງການປ່ຽນແປງໃດໆກັບຄວາມກົດດັນ, ກາຊທີ່ກັບຄືນ, ຫຼື ເວລາທີ່ວາວເປີດ-ປິດ.
ໄດ້ຕິດຕັ້ງລະບົບປ້ອງກັນການປິດເຄື່ອງເມື່ອເປີດປະຕູເຂົ້າໃນເຫດຜົນດ້ານຄວາມປອດໄພ. ການເປີດປະຕູທີ່ມີການປ້ອງກັນຈະເຮັດໃຫ້ເຄື່ອງຈັກຢຸດເຮັດວຽກ ແທນທີ່ຈະໃຫ້ເຄື່ອງຈັກສືບຕໍ່ເຮັດວຽກໃນເວລາທີ່ມີຈຸດເຂົ້າເຖິງທີ່ເປີດ. ກົດເກນການເຮັດວຽກແມ່ນຊັດເຈນ: ການເຂົ້າເຖິງທີ່ມີການປ້ອງກັນ ແລະ ການເຮັດວຽກຂອງເຄື່ອງຈັກຖືວ່າເປັນສະພາບການທີ່ແຍກຕ່າງກັນ.
ການເຕີມເບຍ ບັນຫາເກີດຂຶ້ນໃນຂວດ ແທນທີ່ຈະເກີດຂຶ້ນເທິງ HMI ເທົ່ານັ້ນ. ຂວດທີ່ເຕີມບໍ່ເຕັມເຖິງຄົວເຮືອນ ຫຼື ເຕີມລົ້ນ ແລະ ລະດັບຂອງຂວດທີ່ບໍ່ເທົ່າກັນລະຫວ່າງວາວແຕ່ລະຕົວ ສະແດງເຖິງການປະສານງານລະຫວ່າງຄວາມກົດດັນ ແລະ ເວລາທີ່ກາຊ ສົ່ງຄືນ. ວິສະວະກອນໄດ້ຈັດການປັດໄຈເຫຼົ່ານີ້ຮ່ວມກັນ ເນື່ອງຈາກການປ່ຽນຄວາມກົດດັນຕ້ານຈະສົ່ງຜົນຕໍ່ການປະພຶດຕິຂອງຟອມ ແລະ ການປະພຶດຕິຂອງຟອມກໍຈະປ່ຽນລະດັບການເຕີມທີ່ເຫັນໄດ້.
ການຄວບຄຸມຟອງຖືກປະຕິບັດເປັນສ່ວນໜຶ່ງຂອງການຄວບຄຸມລະດັບ. ຟອງທີ່ຢູ່ເທິງລະດັບຂອງແວ່ນທີ່ຕັ້ງໄວ້ອາດເຮັດໃຫ້ຂວດເບິ່ງຄືວ່າເຕັມເມື່ອກວດສອບຢ່າງໄວວ່າ. ສິ່ງນີ້ເຮັດໃຫ້ຈຳເປັນຕ້ອງແຍກແຍະລະດັບຂອງແວ່ນອອກຈາກຕຳແໜ່ງຂອງຟອງເວລາປະເມີນຂວດທີ່ຖືກເຕີມແລ້ວ. ໃນຂະນະທີ່ກຳລັງຕິດຕັ້ງ, ທີມງານໄດ້ເປີຽບเทີບສິ່ງທີ່ປາກົດຢູ່ທີ່ທາງອອກກັບການຕັ້ງຄ່າພາຍໃນສ່ວນການເຕີມ. ການເປີຽບເທີບດຽວກັນນີ້ກໍຖືກປະກອບເຂົ້າໃນຄຳແນະນຳຜູ້ປະຕິບັດງານທີ່ໃຫ້ໃນເວລາຢ້ຽມຢາມສະຖານທີ່.
ກາຊທີ່ສົ່ງຄືນມີຄວາມສຳຄັນເຖິງສອງເຫດ. ອາກາດທີ່ຖືກດຶງເຂົ້າມາໃນຂະນະທີ່ເຕີມອາດຫຼຸດທອນອາຍຸການເກັບຮັກສາ, ແລະເບີຣ໌ຣີ່ທີ່ກຳລັງເປີດຕົວຜະລິດຕະພັນຄັ້ງທຳອິດຈຳເປັນຕ້ອງຈັດການກາຊອົກຊີເຈັນທີ່ຖືກລະລາຍເປັນເປົ້າໝາຍການດຳເນີນງານຕັ້ງແຕ່ເລີ່ມຕົ້ນ. ບໍ່ມີຄ່າກາຊອົກຊີເຈັນທີ່ຖືກວັດແທກໃຫ້ສຳລັບໂຄງການນີ້, ດັ່ງນັ້ນຈຸດທີ່ນີ້ແມ່ນເພື່ອອະທິບາຍຈຸດປະສົງຂອງການຄວບຄຸມກາຊທີ່ສົ່ງຄືນໃນຂະບວນການເຕີມ. ມັນບໍ່ຄວນຖືກເຂົ້າໃຈວ່າເປັນຜົນໄດ້ຮັບຈາກການທົດສອບທີ່ຖືກລາຍງານ.
ວາວທີ່ເຕີມໄຟລະ 32 ອັນຍັງຈະຕ້ອງປະພຶດຢ່າງສອດຄ່ອງກັບຊຸດວາວທັງໝົດ. ການປັບໃຫ້ເຂົ້າກັນໄດ້ໃຊ້ເວລາສ່ວນໃຫຍ່ຂອງວັນທີ່ດຳເນີນການ, ໂດຍຂວດທີ່ຖືກເຕີມແລ້ວເປັນເຄື່ອງອ້າງອີງທີ່ເປັນຮູບປະທຳໃນການປັບ. ບັນທຶກໂຄງການສະໜັບສະໜູນວຽກງານນີ້ ແລະ ເວລາທີ່ໃຊ້, ແຕ່ບໍ່ໄດ້ໃຫ້ຄ່າຄວາມເປັນໄປໄດ້ທີ່ແຍກຕ່າງຫາກສຳລັບວາວແຕ່ລະອັນ.
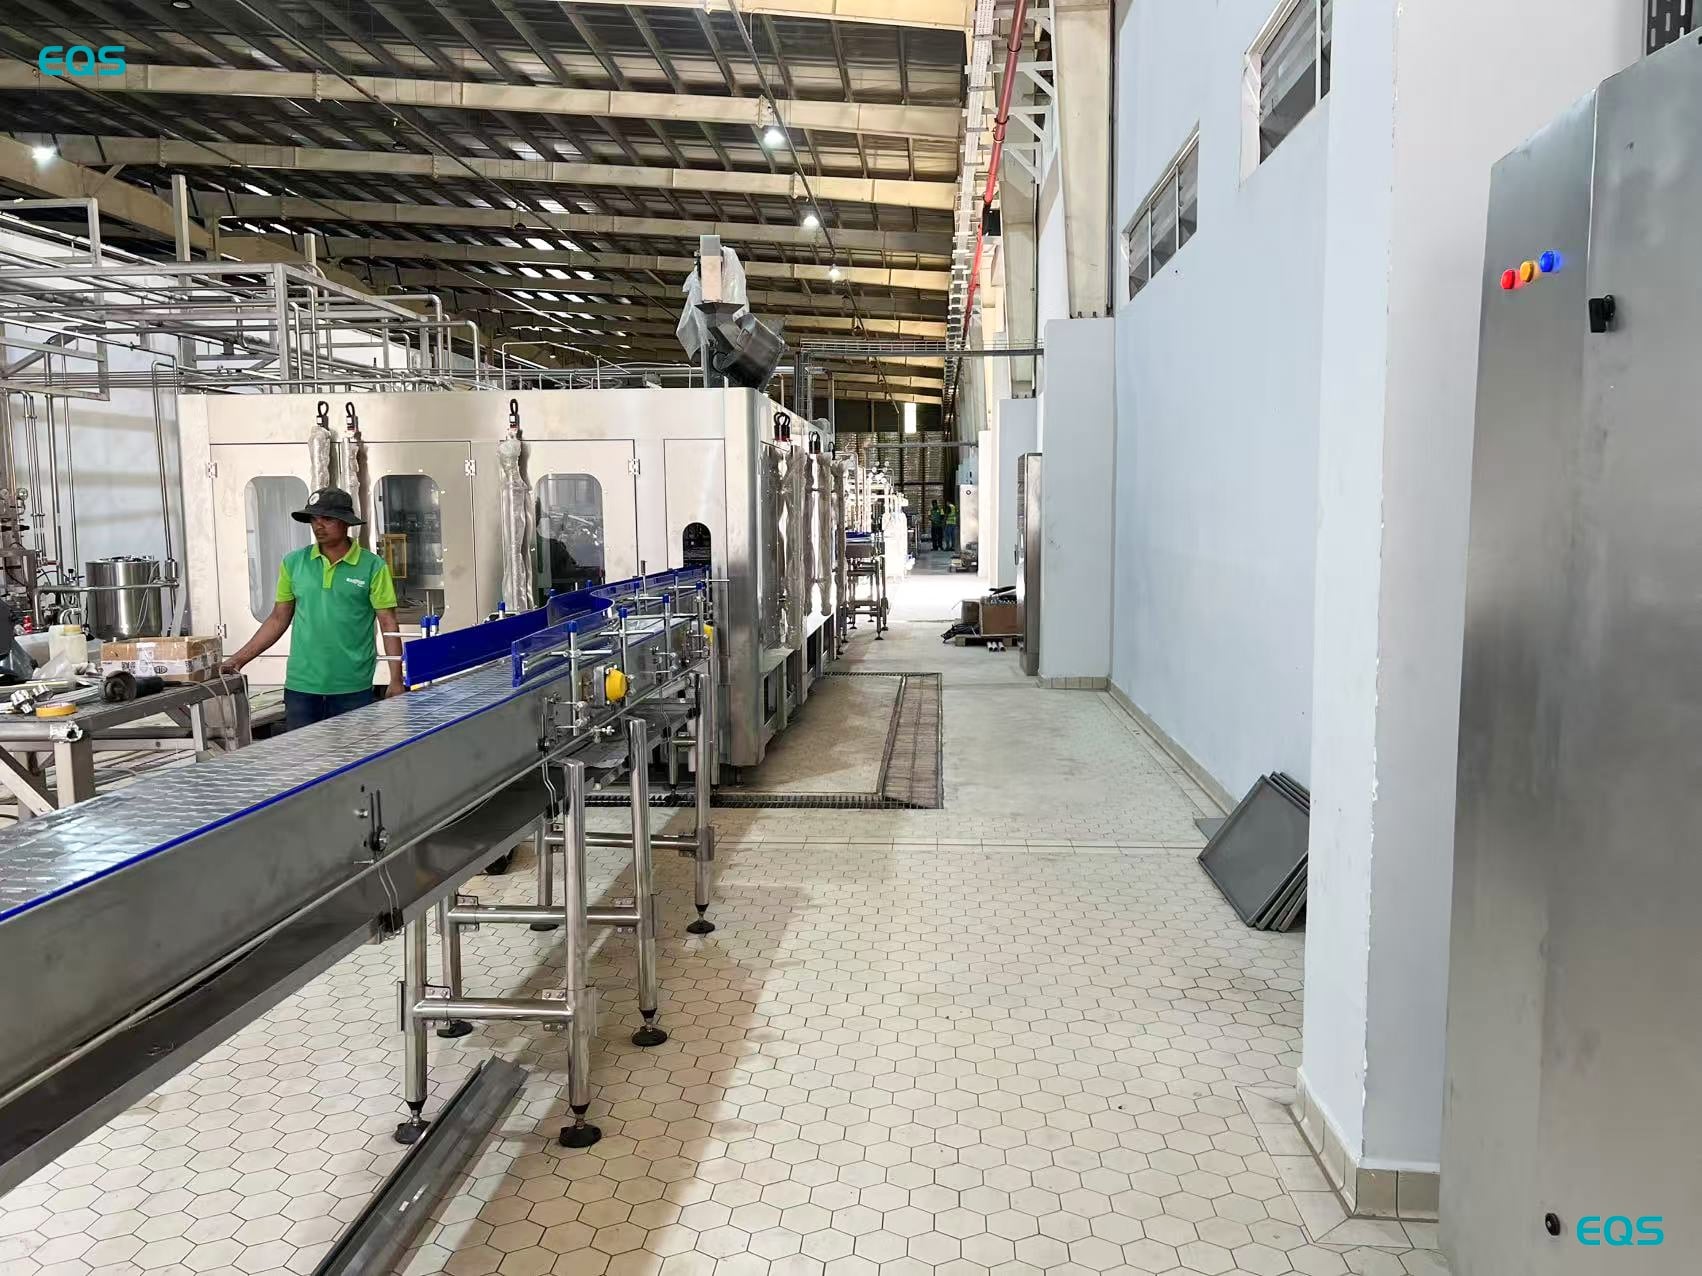
EQS Machinery ໄດ້ສົ່ງວິສະວະກອນ 5 ຄົນເປັນເວລາ 20 ມື້: 15 ມື້ສຳລັບການຕິດຕັ້ງ ແລະ ດຳເນີນການ, 3 ມື້ສຳລັບການຝຶກອົບຮົມ, ແລ້ວ 2 ມື້ຢູ່ຮ່ວມກັບທີມງານຂອງລູກຄ້າໃນເວລາຜະລິດ. ລຳດັບນີ້ຮັກສາການສອນທາງການໃຫ້ເຊື່ອມຕໍ່ກັບການດຳເນີນງານຂອງແຖວຢ່າງຈິງຈັງ. ຫຼັງຈາກການຕິດຕັ້ງ ແລະ ການປັບ, ຊ່ວງເວລາຝຶກອົບຮົມໄດ້ນຳເອົາທີມງານດຳເນີນງານມາຮູ້ຈັກກັບອຸປະກອນ. ສອງມື້ສຸດທ້າຍໄດ້ໃຫ້ທີມງານຂອງລູກຄ້າເປັນຜູ້ຄວບຄຸມການດຳເນີນງານຂອງແຖວ ໃນຂະນະທີ່ວິສະວະກອນຢູ່ເບື້ອງຂ້າງເພື່ອຊ່ວຍເຫຼືອ.
ການຜະລິດເລີ່ມຕົ້ນຫຼັງຈາກການຕິດຕັ້ງເສັ້ນທາງສຳເລັດໄດ້ຫ້າວັນ. ອຸປະກອນແມ່ນພ້ອມແລ້ວ, ແຕ່ໂຮງເບຍບໍ່ມີວັດຖຸຫຸ້ມຫໍ່ພຽງພໍ ແລະ ຈຶ່ງຕ້ອງລໍຄອຍຫຼັກສູດຈັດສົ່ງຂອງຕົນເອງ. ລູກຄ້າໃຊ້ຂວດ, ຝາປິດຂວດ ແລະ ປ້າຍຊື່ທີ່ EQS ອອກແບບໃຫ້ສຳລັບໂຄງການນີ້. ລາຍລະອຽດນີ້ມີຄວາມສຳຄັນຕໍ່ຜູ້ທີ່ກຳລັງວາງແຜນໂຄງການເບຍຄັ້ງທຳອິດ ເນື່ອງຈາກຄວາມພ້ອມຂອງເສັ້ນທາງການຜະລິດ ແລະ ຄວາມພ້ອມຂອງວັດຖຸຕ້ອງເກີດຂຶ້ນໃນເວລາດຽວກັນ. ຂວດແກ້ວ, ຝາປິດຂວດ ແລະ ປ້າຍຊື່ທັງໝົດຈຳເປັນຕ້ອງມາຮອດໃນອາທິດດຽວກັນກັບວິສະວະກອນ ຖ້າຕ້ອງການໃຫ້ການຜະລິດເລີ່ມຕົ້ນທັນທີຫຼັງຈາກການຕິດຕັ້ງເສັ້ນທາງ ໂດຍບໍ່ຕ້ອງລໍຄອຍເພີ່ມເຕີມ.
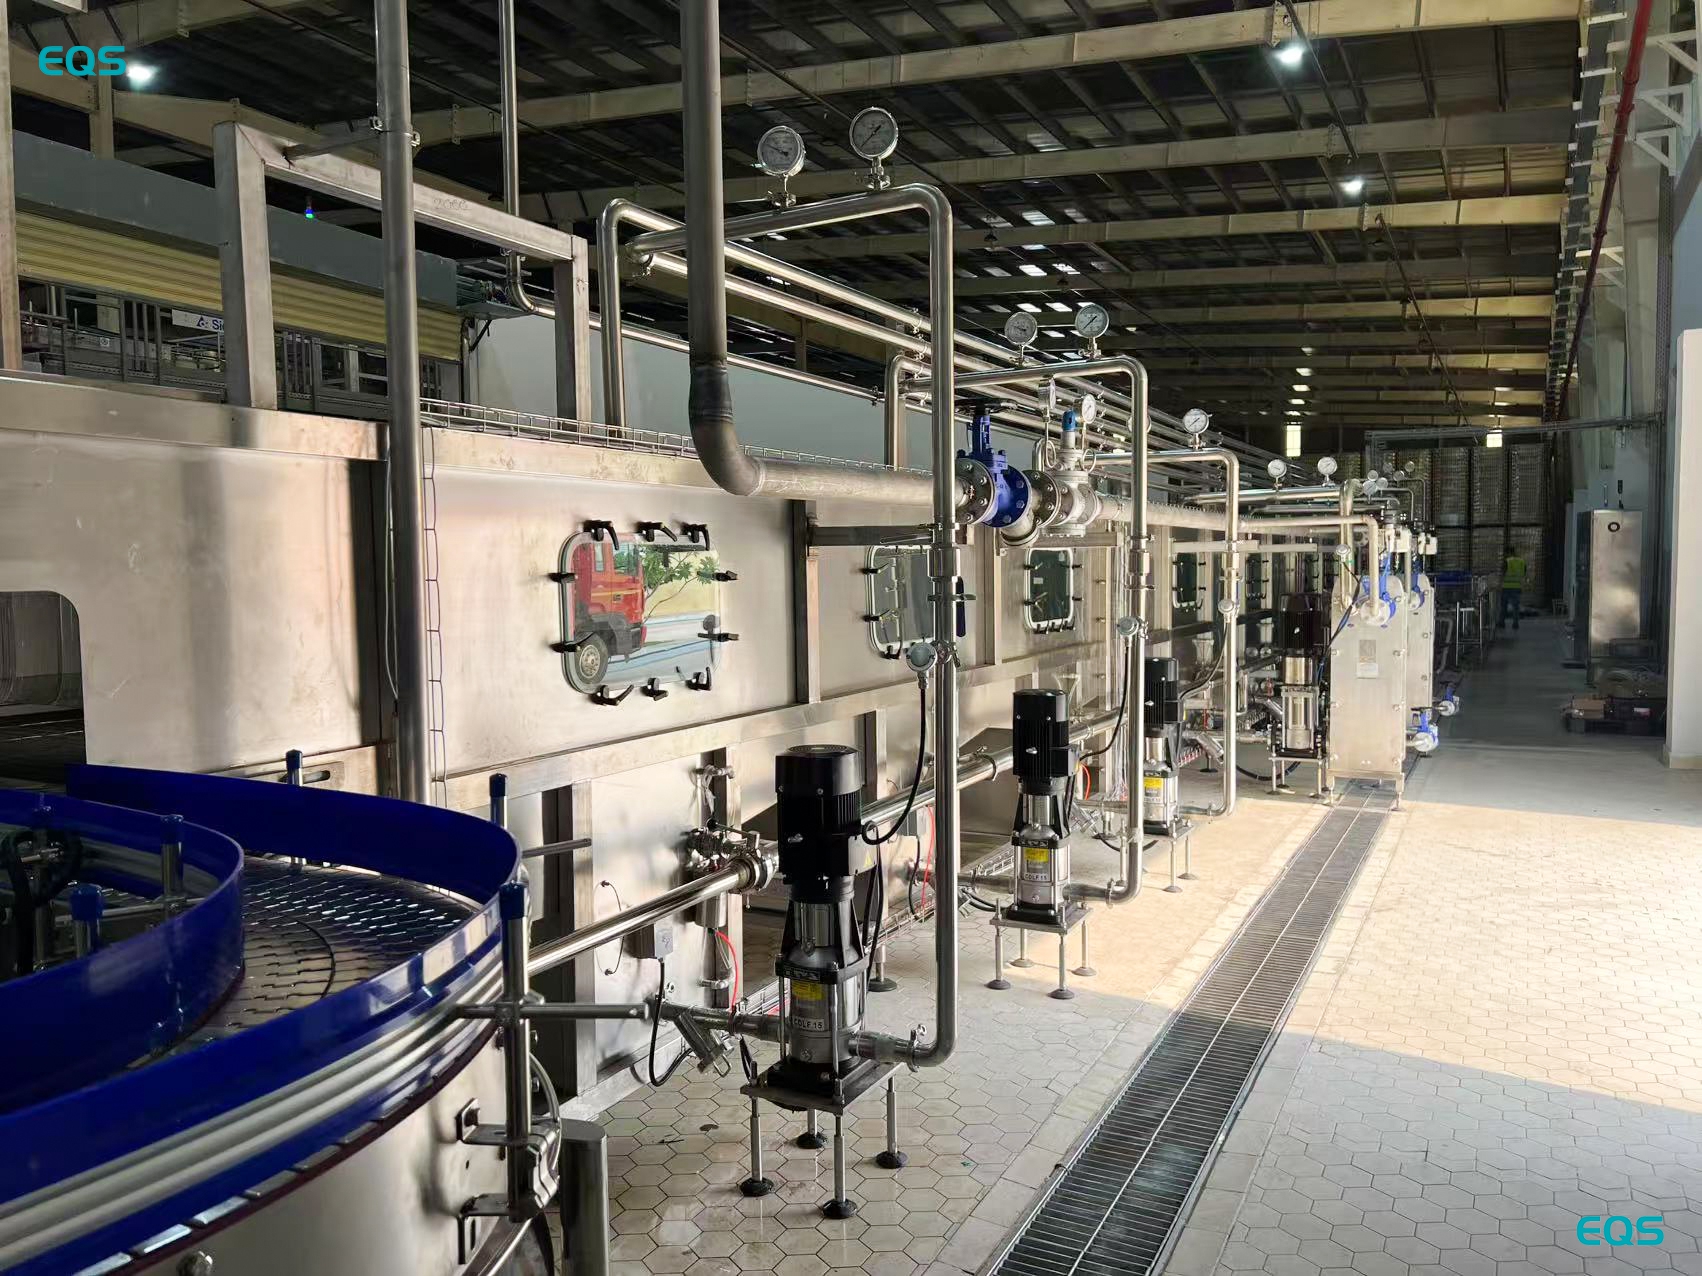
ຜົນຜະລິດຢູ່ທີ່ປະມານ 10,000 ຂວດຕໍ່ຊົ່ວໂມງ ສຳລັບຂວດ 330 ມລ. ເຊິ່ງເປັນຈຸດທີ່ກຳນົດໄວ້. ຄຳວ່າ “ປະມານ” ມີຄວາມສຳຄັນ ເນື່ອງຈາກຕົວເລກນີ້ສະແດງຜົນຜະລິດທີ່ລາຍງານຈາກການດຳເນີນງານ ແລະ ບໍ່ໄດ້ຖືກນຳເອົາເປັນການຮັບປະກັນວ່າຈະສາມາດຜະລິດຢ່າງຕໍ່ເນື່ອງໄດ້ທີ່ຈຳນວນທີ່ແນ່ນອນ.
ບັນຫາໜຶ່ງເກີດຂື້ນໃນໄລຍະເວລາ 14 ເດືອນນັບຕັ້ງແຕ່ເລີ່ມຜະລິດ: ການຕິດຕັ້ງຝາປິດບໍ່ແນ່ນພໍ. ທີມບໍລິການຂອງ EQS Machinery ໄດ້ຮ່ວມມືກັບໂຮງງານຢ່າງໄກ້ເຄິ່ງຜ່ານທາງໄລຍະທາງ, ແລະບັນຫາດັ່ງກ່າວໄດ້ຖືກແກ້ໄຂໂດຍບໍ່ຈຳເປັນຕ້ອງໄປຢ້ຽມຢາມເຖິງສະຖານທີ່. ນອກຈາກນີ້, ໂຮງງານເບຍບໍ່ໄດ້ລາຍງານບັນຫາໃຫຍ່ໃດໆໃນໄລຍະເວລາ 14 ເດືອນທີ່ຜ່ານມາ. ບັນຫາຝາປິດທີ່ບໍ່ແນ່ນພໍຍັງຄົງຖືກບັນທຶກໄວ້ໃນບັນທຶກໂຄງການ ເພາະວ່າມັນສະແດງໃຫ້ເຫັນເຖິງບັນຫາທີ່ເກີດຂື້ນຢ່າງເຈາະຈົງ ແລະວິທີທີ່ມັນຖືກແກ້ໄຂ.
"ມັນປະຕິບັດໄດ້ດີກວ່າທີ່ຄາດໄວ້ຫຼາຍ, ແລະຄວາມຖືກຕ້ອງໃນການເຕີມນ້ຳໆມີຄວາມສະຖຽນຢູ່ຫຼາຍ."
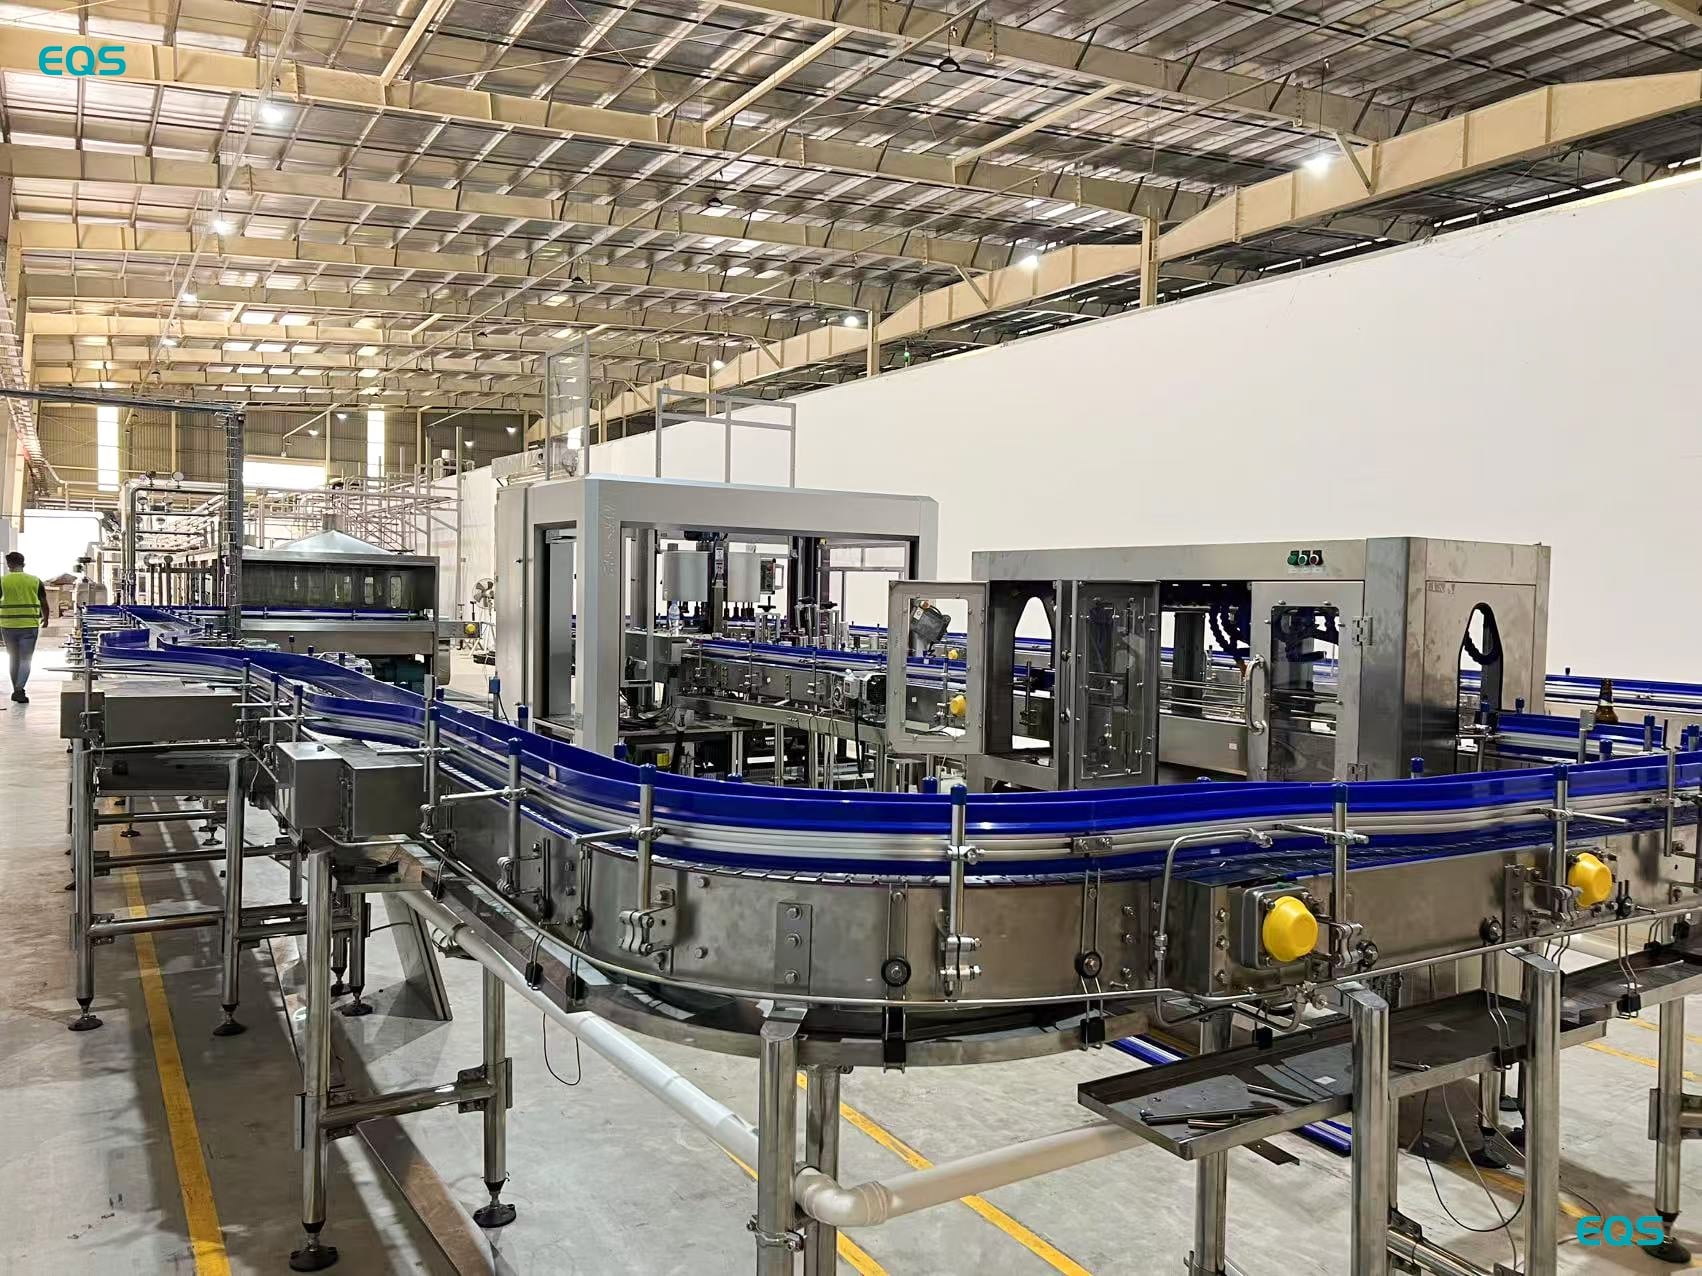
ມີສອງຈຸດຈາກໂຄງການນີ້ທີ່ຄວນນຳໄປໃຊ້ໃນແຜນເບີ່ງເບື້ອງທຳອິດຂອງເບີ່ງເບື້ອງອື່ນ. ຈຸດທຳອິດແມ່ນການແບ່ງການຝຶກອົບຮົມ ແລະ ການດຳເນີນງານທີ່ໄດ້ຮັບການສະໜັບສະໜູນ. ມີການໃຊ້ເວລາສາມວັນສຳລັບການຝຶກອົບຮົມໃນຫ້ອງຮຽນ ແລະ ການຝຶກອົບຮົມທີ່ເຮັດດ້ວຍຕົວເອງ, ຕາມດ້ວຍສອງວັນທີ່ວິສະວະກອນສັງເກດເບິ່ງບຸກຄະລາກອນຂອງລູກຄ້າເຮັດວຽກໃສ່ແຖວການຜະລິດ ແທນທີ່ຈະເຮັດວຽກໃສ່ແຖວດັ່ງກ່າວໃຫ້ເຂົາ. ການຈັດຕັ້ງນີ້ໄດ້ຖ່າຍໂອນຄວາມຮັບຜິດຊອບໄປຫາທີມງານຜະລິດ ໃນເວລາທີ່ຍັງມີການສະໜັບສະໜູນຢູ່ເບື້ອງຂ້າງອຸປະກອນ.
ຈຸດທີສອງແມ່ນການຈັດຕັ້ງເວລາຂອງວັດຖຸດິບ. ຄວາມເລື່ອນເວລາດຽວທີ່ເກີດຂຶ້ນໃນໂຄງການນີ້ເກີດຈາກການຈັດສົ່ງອຸປະກອນຫໍ່ຫຸ້ມ.
ເມື່ອກຳນົດແຖວເບຍ ກະລຸນາສົ່ງຮູບຮ່າງຂອງຂວດ ຂໍ້ກຳນົດຂອງຝາປິດ ແລະ ຈຳນວນອົກຊີເຈນທີ່ລະລາຍໃນເບຍທີ່ຕ້ອງການມາພ້ອມກັບການສອບຖາມ. ສິ່ງເຫຼົ່ານີ້ຈະຊ່ວຍກຳນົດການຕັ້ງຄ່າຂອງເຄື່ອງເຕີມຂວດກ່ອນທີ່ຈະຮູ້ຈຳນວນຂວດຕໍ່ຊົ່ວໂມງ. ການໃຫ້ຂໍ້ມູນເຫຼົ່ານີ້ຈະເຮັດໃຫ້ການສົນທະນາກ່ຽວກັບອຸປະກອນມີເປົ້າໝາຍທີ່ຊັດເຈນເຖິງປະເພດຂວດ ປະເພດຝາປິດ ແລະ ເປົ້າໝາຍການເຕີມ. ສຳລັບເບຍເຮືອງໃໝ່ ຂໍ້ມູນເຫຼົ່ານີ້ຍັງຊ່ວຍໃຫ້ເຫັນຄວາມເຊື່ອມໂຍງຢ່າງຈະແຈ້ງລະຫວ່າງການμຕັດສິນໃຈດ້ານການຫຸ້ມຫໍ່ ແລະ ວິທີການທີ່ຕ້ອງຈັດຕັ້ງຂະບວນການເຕີມ.
ໃຫ້ຄວາມສຳເລັດກັບການແກ້ໄຂບັນຫາທັງໝົດສຳລັບການຕື່ມ ແລະ ການຫຸ້ມຫໍ່ຂອງແຫຼວ ສະເໜີການແກ້ໄຂບັນຫາແບບຄົບຊຸດ ແລະ ໂຄງການສຳເລັດຮູບ
Copyright © JIANGSU EQS MACHINERY CO.,LTD