 EN


Một nhà máy bia mới tại Campuchia đã đưa những chai thủy tinh 330 ml đầu tiên qua dây chuyền EQS BGF32-32-8 vào tháng Sáu năm 2025. Bia là một danh mục sản phẩm hoàn toàn mới đối với công ty này, và cả tòa nhà bao quanh dây chuyền cũng mới xây dựng. Không ai trong đội ngũ khách hàng từng đóng chai một thùng bia nào trước khi các kỹ sư của EQS Machinery đến hiện trường.
Điểm khởi đầu đó đã định hình toàn bộ quy trình vận hành thử nghiệm. Tại một nhà máy bia có đội ngũ sản xuất giàu kinh nghiệm, các kỹ sư có thể tập trung chủ yếu vào hiệu chỉnh thiết bị cùng các vận hành viên — những người vốn đã hiểu rõ cách bia phản ứng bên trong máy chiết. Còn tại cơ sở này, việc hiệu chỉnh máy và đào tạo vận hành viên phải được thực hiện song song để tiến triển đồng bộ. Sản phẩm cụ thể khiến yêu cầu này trở nên đặc biệt quan trọng. Áp suất, hiện tượng tạo bọt và mức độ chiết đầy có mối liên hệ mật thiết trong quá trình chiết bia, do đó một điều chỉnh dù nhỏ cũng có thể ảnh hưởng trực tiếp đến những gì vận hành viên quan sát thấy trong chai.
Do đó, dự án này ngay từ đầu đã theo hai hướng thực tiễn song song. đường dây đóng chai bia phải được chuẩn bị để đưa vào sản xuất, trong khi những người phụ trách vận hành hàng ngày phải học cách các thiết lập máy và hành vi của sản phẩm liên hệ với nhau. Ký hiệu BGF32-32-8 chỉ là mã tham chiếu dự án cho hệ thống lắp đặt này. Về mặt vận hành, máy chính là một máy ba trong một (rửa – chiết – đóng nắp) dành cho chai thủy tinh.
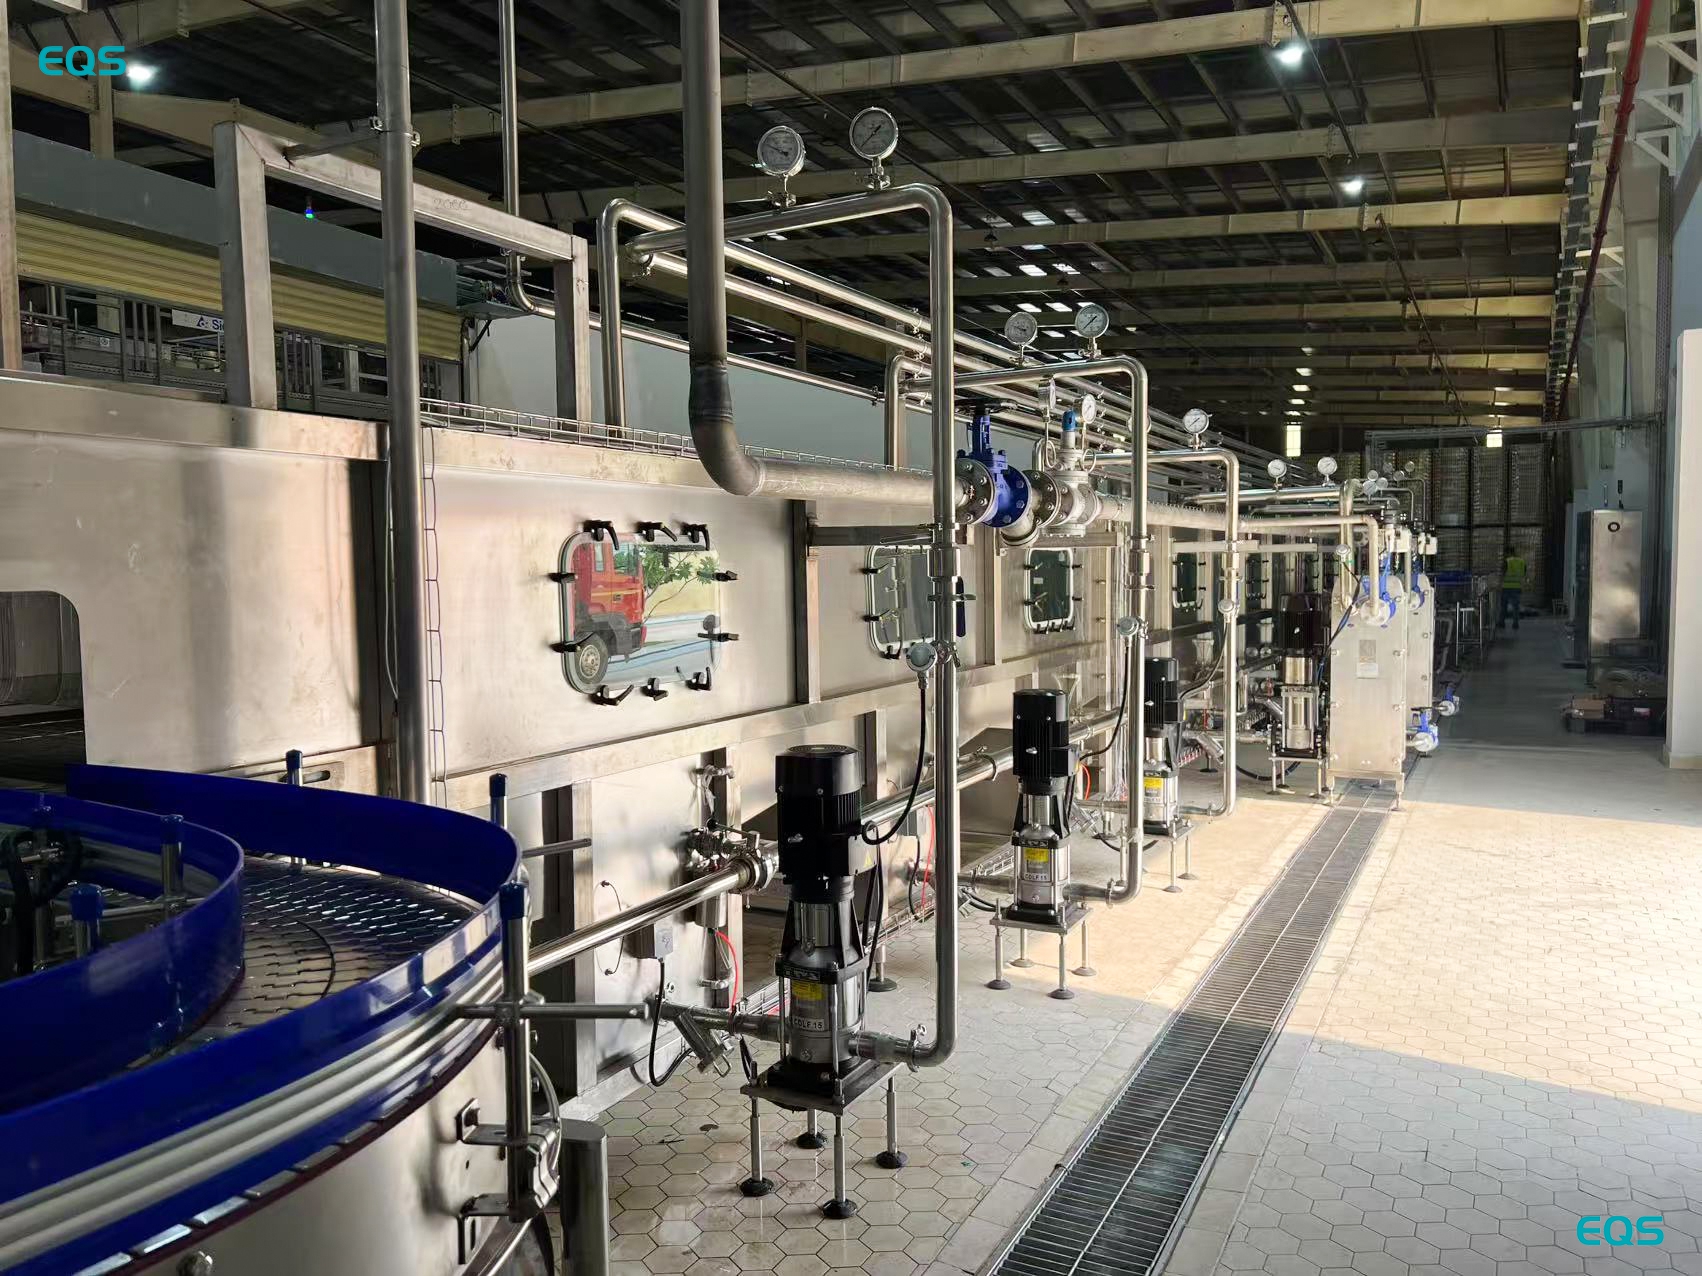
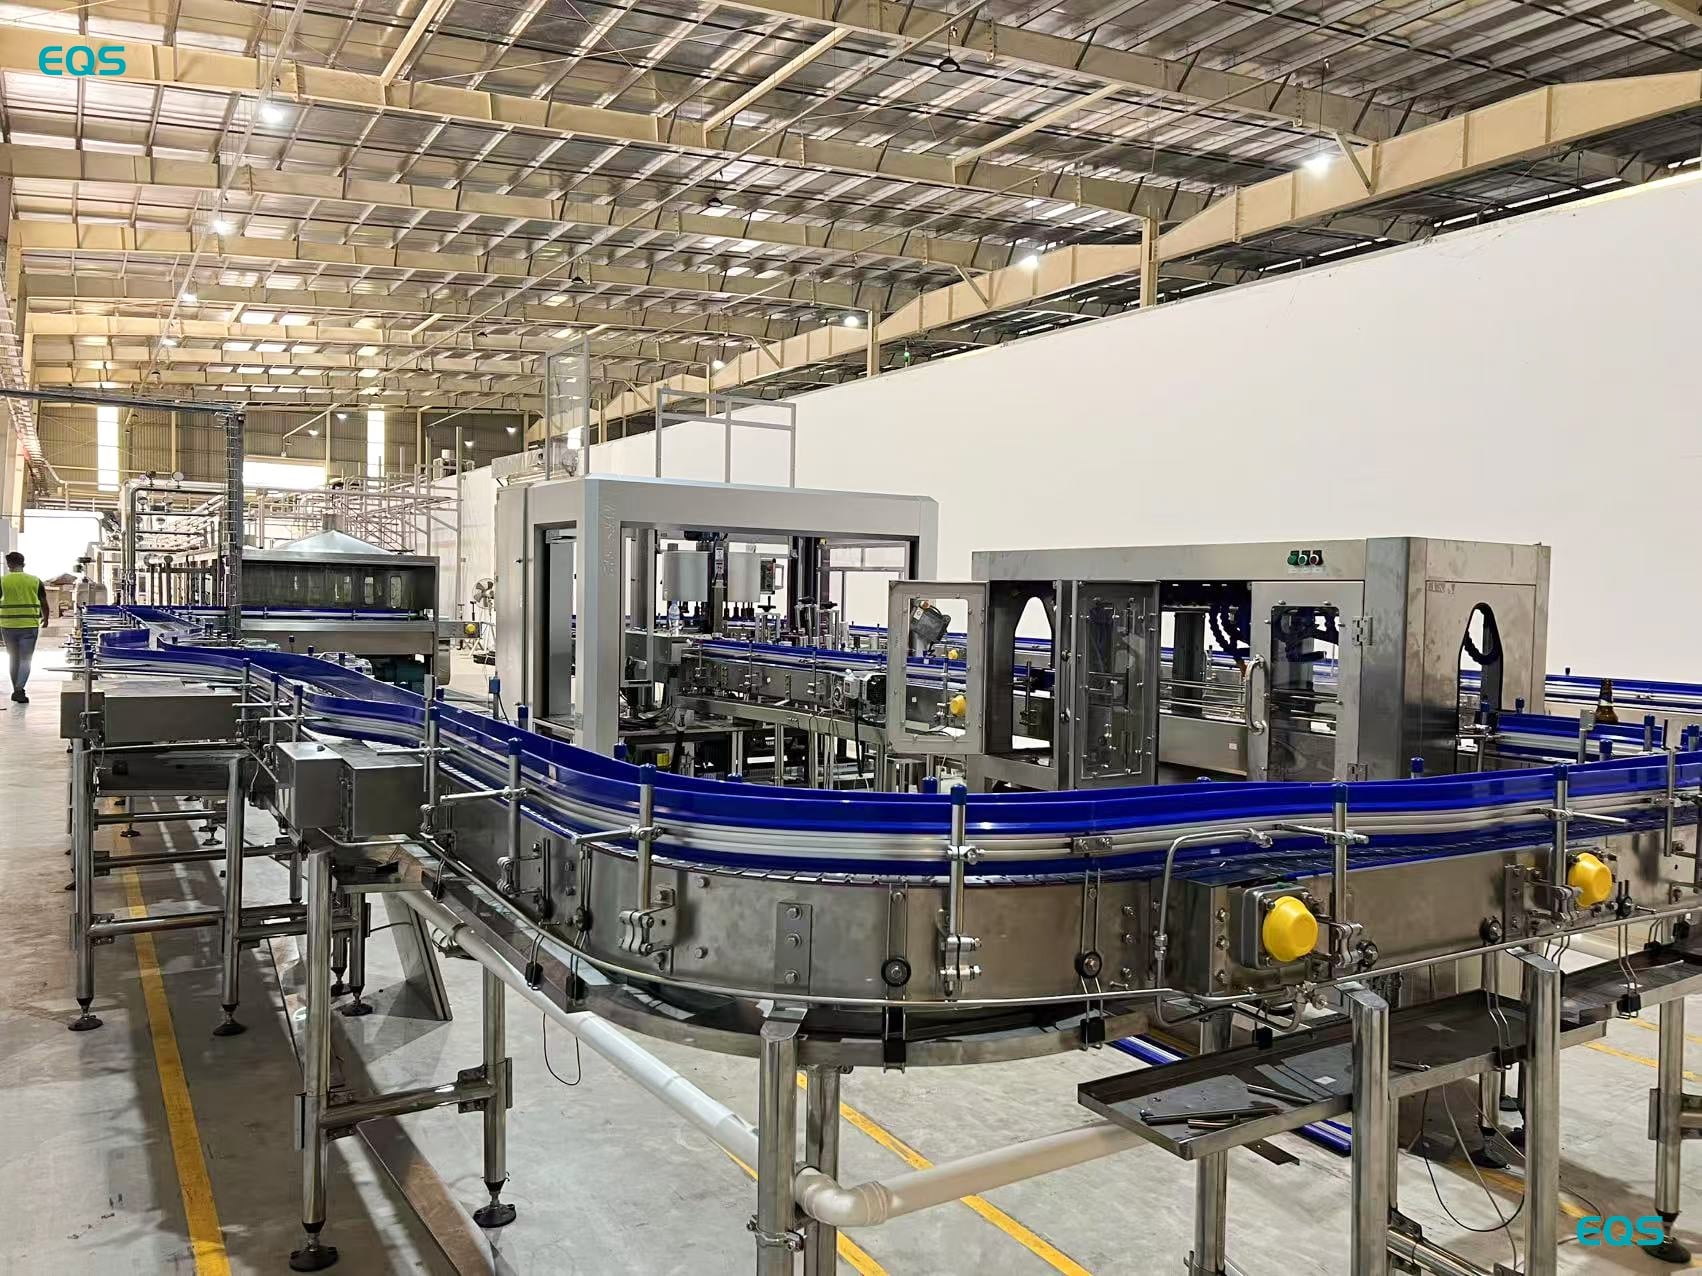
Chai di chuyển dọc theo dây chuyền theo thứ tự sau: máy gỡ pallet, máy chiết rót ba trong một BGF32-32-8, đường hầm tiệt trùng nhiệt, máy sấy chai, máy in mã, máy dán nhãn. Công suất định mức đối với chai thủy tinh dung tích 330 ml là 10.000 chai mỗi giờ.
Phần chiết rót sử dụng van cơ khí bán điện tử. Độ chính xác khi chiết rót phụ thuộc vào hành vi của toàn bộ cụm van cũng như phản ứng của từng van chiết rót riêng lẻ. Đối với nhân viên vận hành, điều đó có nghĩa là không thể đánh giá độ ổn định của dây chuyền chỉ dựa trên một chai duy nhất. Mức chiết rót cần được quan sát trên nhiều chai và trong suốt thời gian vận hành để bất kỳ sai lệch nào cũng có thể được liên hệ với áp lực, khí hồi lưu hoặc thời điểm mở van.
Một cơ chế liên động tắt máy khi mở cửa đã được tích hợp vào logic an toàn. Việc mở một cánh cửa được bảo vệ sẽ dừng máy thay vì để máy chiết tiếp tục hoạt động trong khi vẫn còn điểm truy cập mở. Quy tắc vận hành rất rõ ràng: việc bảo vệ điểm truy cập và việc vận hành máy được coi là hai điều kiện riêng biệt.
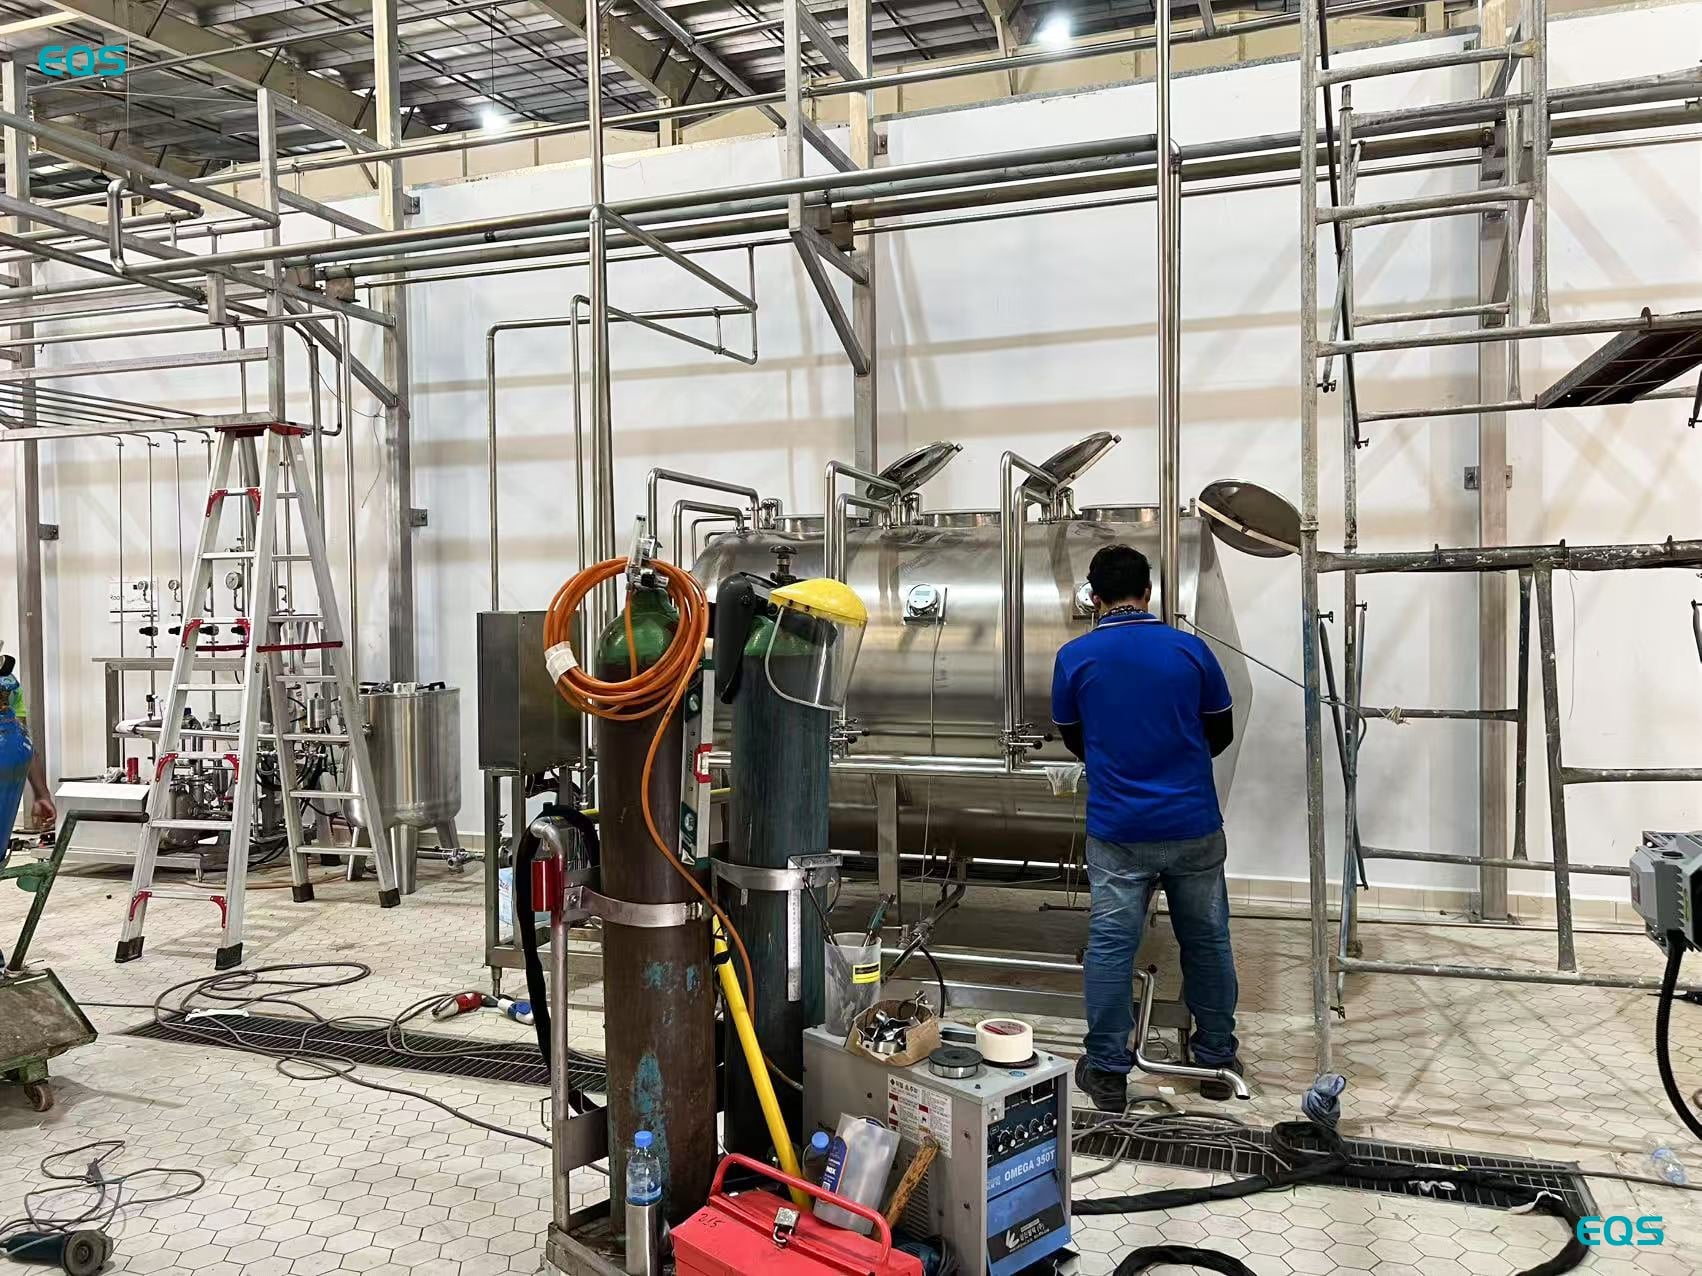
Chiết rót bia các vấn đề xuất hiện ở chai thay vì chỉ trên giao diện người-máy (HMI). Chai được chiết nửa đầy hoặc tràn, cùng với sự chênh lệch mức chất lỏng giữa các van, cho thấy sự tương tác giữa áp suất và thời điểm xả khí trở lại. Các kỹ sư xử lý đồng thời các yếu tố này vì một thay đổi về áp suất đối kháng sẽ làm thay đổi hành vi tạo bọt, trong khi hành vi tạo bọt lại ảnh hưởng đến mức độ chiết thực tế quan sát được.
Việc kiểm soát bọt được xử lý như một phần của việc kiểm soát mức chất lỏng. Một lớp bọt bao quanh phía trên mức chất lỏng dự kiến có thể khiến chai trông đầy trong quá trình kiểm tra trực quan nhanh. Điều này làm phát sinh nhu cầu phân biệt rõ vị trí mức chất lỏng với vị trí lớp bọt khi đánh giá chai đã được chiết rót. Trong giai đoạn vận hành thử, đội ngũ kỹ thuật so sánh hình ảnh quan sát được tại đầu ra với các thông số cài đặt bên trong khu vực chiết rót. Việc so sánh tương tự cũng được đưa vào hướng dẫn vận hành dành cho nhân viên, được truyền đạt trực tiếp trong chuyến thăm hiện trường.
Khí hồi lưu còn quan trọng vì một lý do thứ hai. Không khí bị hút vào trong quá trình chiết rót có thể làm giảm thời hạn sử dụng sản phẩm; do đó, một nhà máy bia lần đầu tiên ra mắt sản phẩm mới cần quản lý lượng oxy hòa tan ngay từ giai đoạn khởi động vận hành. Dự án này không cung cấp giá trị đo lường cụ thể nào về lượng oxy hòa tan, nên mục đích nêu ở đây chỉ là làm rõ vai trò của việc kiểm soát khí hồi lưu trong quy trình chiết rót — chứ không phải là kết quả thử nghiệm được báo cáo.
Ba mươi hai van nạp liệu cũng phải hoạt động nhất quán trên toàn bộ bộ van. Việc hiệu chỉnh chúng cho phù hợp chiếm phần lớn thời gian chạy thử, trong đó các chai đã được nạp đầy đóng vai trò làm chuẩn thực tế trong quá trình điều chỉnh. Hồ sơ dự án ghi nhận công việc và thời lượng thực hiện này, nhưng không quy định dung sai riêng biệt cho từng van.
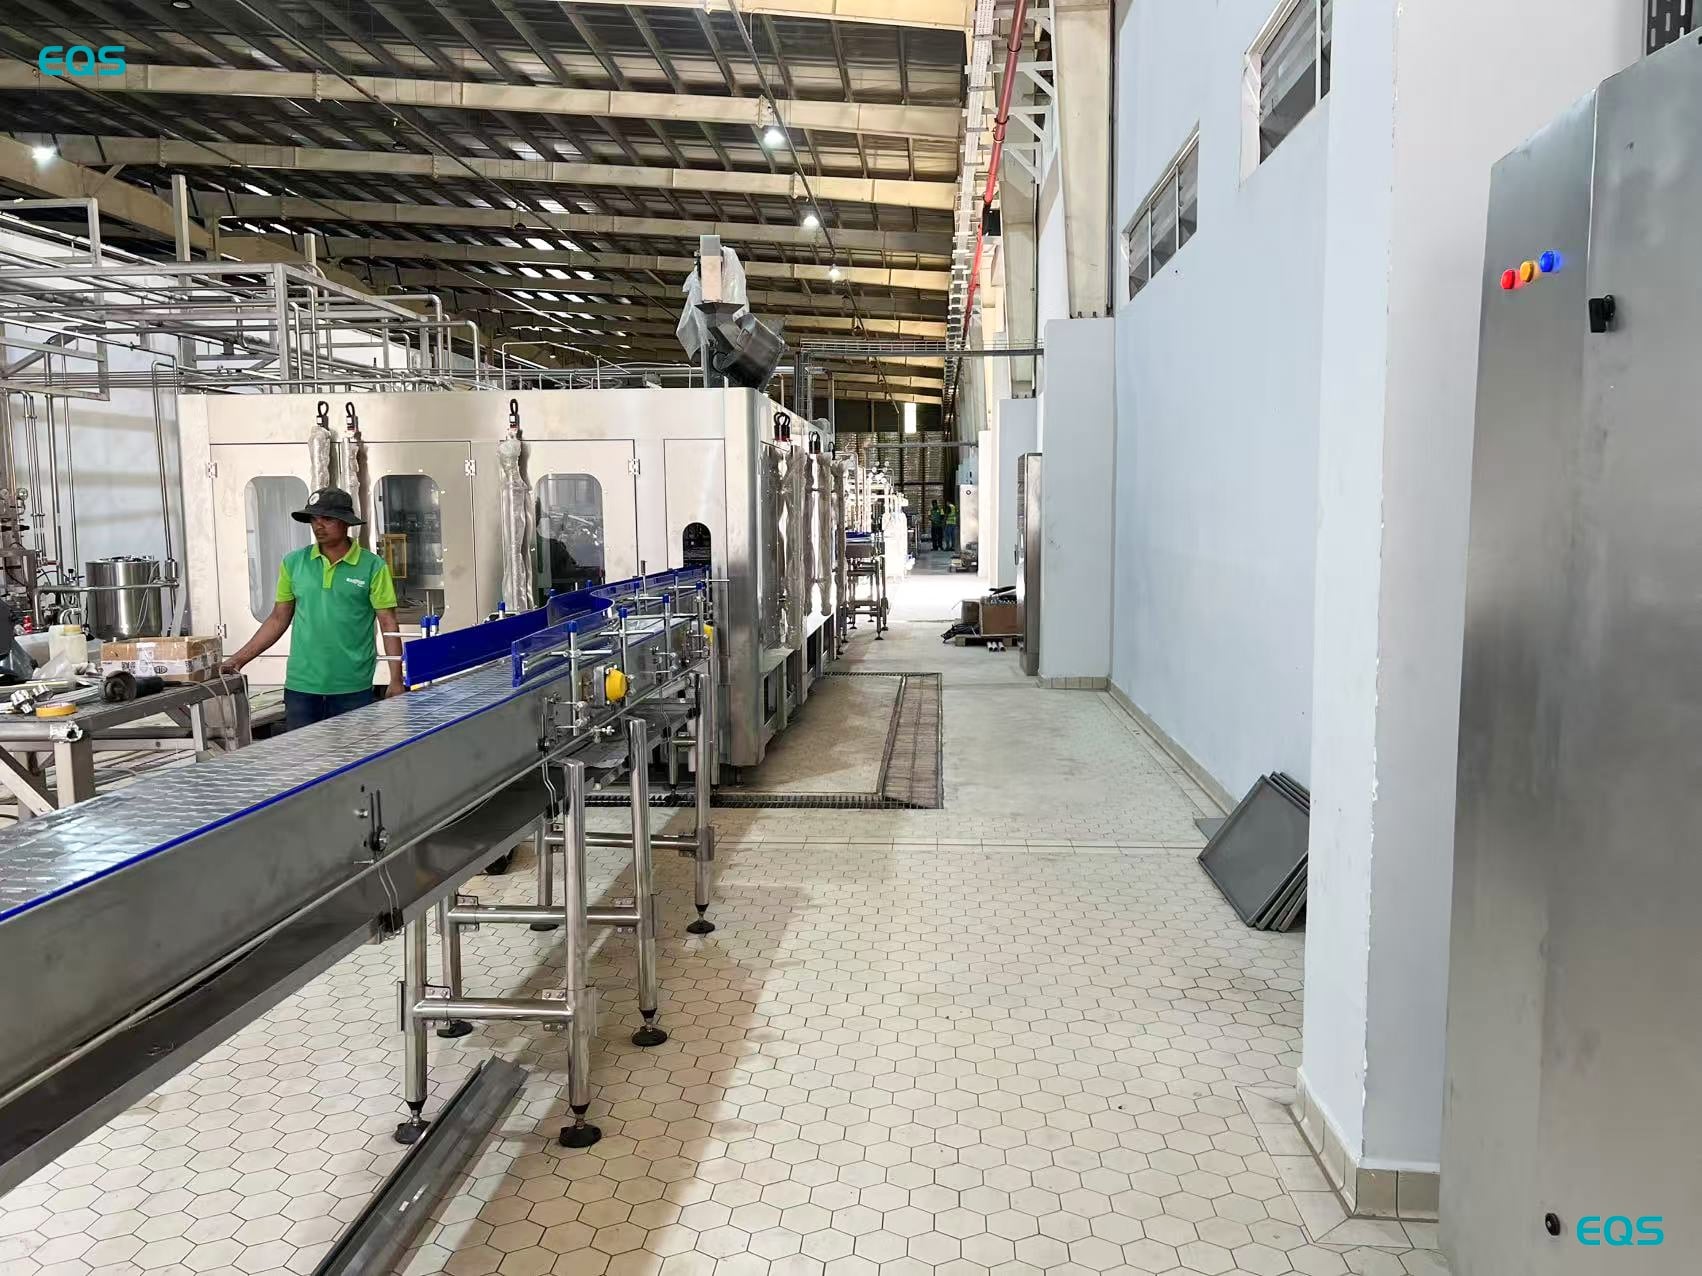
EQS Machinery cử năm kỹ sư trong vòng hai mươi ngày: mười lăm ngày dành cho lắp đặt và chạy thử, ba ngày đào tạo, sau đó hai ngày đồng hành cùng đội ngũ nhân sự nội bộ của khách hàng trong quá trình sản xuất. Trình tự này đảm bảo việc hướng dẫn chính thức luôn gắn liền với vận hành thực tế trên dây chuyền. Sau khi hoàn tất lắp đặt và hiệu chỉnh, giai đoạn đào tạo giúp đội vận hành làm quen với thiết bị. Hai ngày cuối cùng, đội ngũ nhân sự của khách hàng tự chủ vận hành dây chuyền trong khi các kỹ sư vẫn đồng hành hỗ trợ.
Việc sản xuất bắt đầu sau năm ngày kể từ khi hoàn tất công tác vận hành thử nghiệm. Thiết bị đã sẵn sàng, trong khi nhà máy bia lại thiếu vật liệu đóng gói và phải chờ chuỗi cung ứng nội bộ của mình. Khách hàng sử dụng chai, nắp chai kim loại (crown) và nhãn do EQS thiết kế riêng cho dự án này. Chi tiết này rất quan trọng đối với bất kỳ ai đang lên kế hoạch triển khai dự án bia đầu tiên, bởi vì trạng thái sẵn sàng của dây chuyền và trạng thái sẵn sàng của vật liệu phải đồng bộ tại cùng một thời điểm. Chai thủy tinh, nắp chai kim loại (crowns) và nhãn đều cần được giao đến cùng tuần với đội kỹ sư nếu muốn sản xuất bắt đầu ngay sau công tác vận hành thử nghiệm, không cần chờ thêm lần nào khác.
Năng suất ổn định ở mức khoảng 10.000 chai/giờ đối với chai 330 ml — đúng như thông số kỹ thuật đã nêu. Từ ‘khoảng’ mang tính quan trọng vì con số này phản ánh năng suất vận hành thực tế được báo cáo, chứ không phải cam kết về khả năng duy trì sản xuất liên tục ở một mức chính xác tuyệt đối.
Một sự cố đã xảy ra trong mười bốn tháng kể từ khi bắt đầu sản xuất: nắp chai không được siết chặt đủ. Đội dịch vụ EQS Machinery đã phối hợp xử lý sự cố này từ xa cùng nhà máy, và vấn đề đã được khắc phục mà không cần cử nhân viên đến hiện trường. Ngoài ra, nhà máy bia báo cáo không có sự cố nghiêm trọng nào trong suốt mười bốn tháng vận hành sản xuất. Sự cố siết nắp lỏng vẫn được lưu trong hồ sơ dự án vì nó phản ánh rõ ràng vấn đề cụ thể đã phát sinh cũng như cách thức giải quyết triệt để.
"Nó hoạt động tốt hơn nhiều so với kỳ vọng, và độ chính xác khi đổ đầy rất ổn định."
Hai điểm từ dự án này đáng được áp dụng cho kế hoạch triển khai nhà máy bia lần đầu tiên khác. Điểm thứ nhất là việc phân chia giữa đào tạo và vận hành có hỗ trợ. Ba ngày được dành cho đào tạo trong lớp học và thực hành, sau đó là hai ngày các kỹ sư quan sát đội vận hành của khách hàng tự vận hành dây chuyền thay vì tự vận hành giúp họ. Mô hình này chuyển trách nhiệm sang đội sản xuất trong khi vẫn duy trì sự hỗ trợ ngay bên cạnh thiết bị.
Điểm thứ hai là lịch trình cung ứng vật tư. Sự chậm trễ duy nhất trong dự án này bắt nguồn từ nguồn cung bao bì.
Khi xác định dây chuyền chiết bia, hãy gửi bản vẽ chai, thông số kỹ thuật nắp chai và chỉ tiêu mục tiêu về oxy hòa tan cùng với yêu cầu. Những yếu tố này định hướng cấu hình máy chiết sớm hơn nhiều so với việc chỉ cung cấp số lượng chai/giờ. Việc cung cấp đầy đủ các thông tin này giúp cuộc thảo luận về thiết bị có cơ sở rõ ràng về bao bì, nắp đậy và mục tiêu chiết rót. Đối với một nhà máy bia mới, thông tin này còn tạo ra mối liên hệ rõ ràng hơn giữa các quyết định đóng gói và cách thức thiết lập quy trình chiết rót.
Chuyên cung cấp giải pháp trọn gói cho hệ thống chiết rót & đóng gói Chuyên nghiệp Giải pháp tùy chỉnh & Dự án trọn gói
Bản quyền © JIANGSU EQS MACHINERY CO.,LTD