 EN


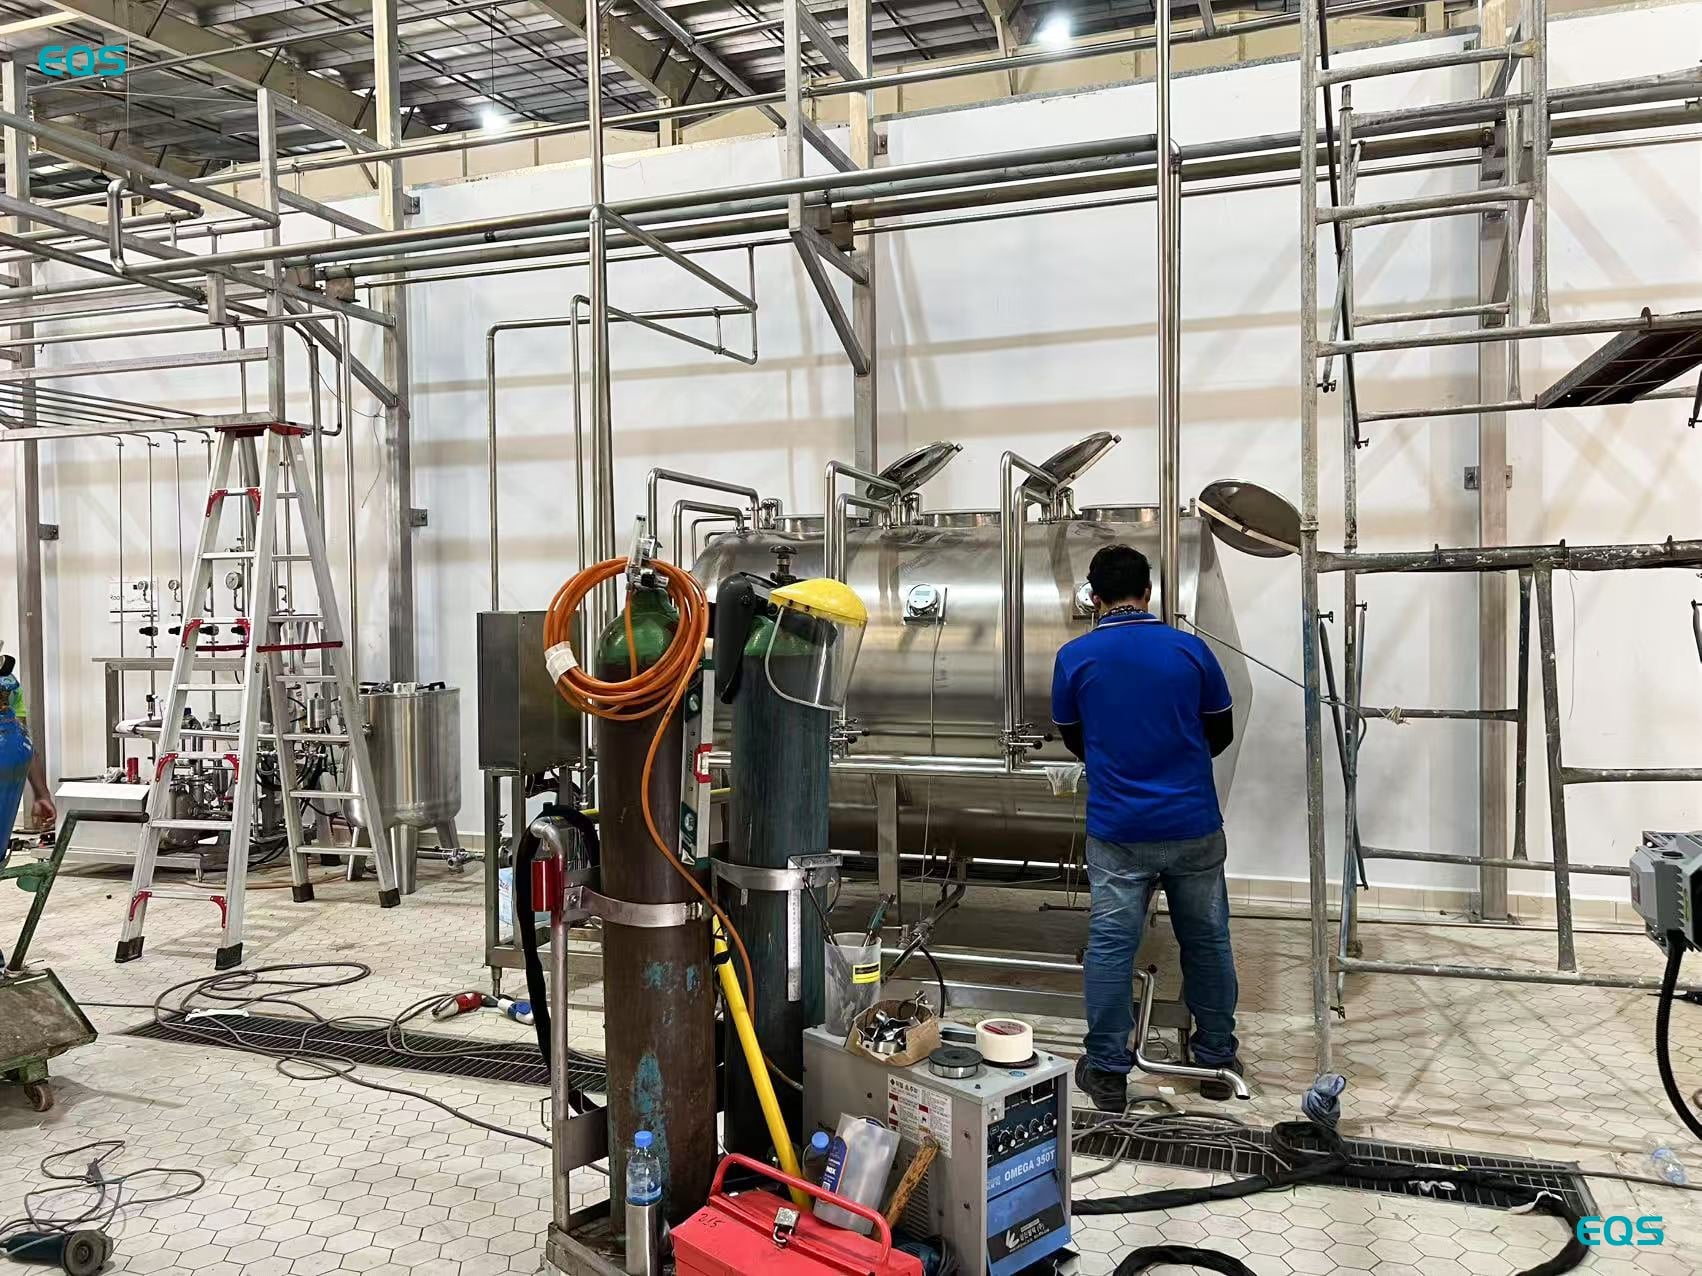
Sebuah kilang bir baharu di Kemboja memasukkan botol kaca 330 ml pertamanya melalui talian EQS BGF32-32-8 pada Jun 2025. Bir merupakan kategori baharu bagi syarikat ini, dan bangunan di sekitar talian itu juga baharu. Tiada seorang pun pihak pelanggan pernah membotolkan satu kotak bir pun sebelum jurutera EQS Machinery tiba.
Titik permulaan itu membentuk keseluruhan proses penyerahan sistem. Di sebuah kilang bir dengan pasukan pengeluaran yang berpengalaman, jurutera boleh memberi tumpuan terutamanya kepada penyesuaian peralatan bersama operator yang sudah memahami bagaimana bir bertindak balas di dalam pengisi. Tapak ini memerlukan penyesuaian mesin dan arahan kepada operator agar kedua-duanya bergerak maju secara serentak. Produk itu menjadikan aspek ini terutamanya penting. Tekanan, pembuatan buih, dan paras isian saling berkait rapat semasa proses pengisian bir, jadi penyesuaian yang kelihatan kecil pun boleh mempengaruhi apa yang dilihat operator di dalam botol.
Oleh sebab itu, projek ini mempunyai dua landasan praktikal sejak permulaan. garis pengenapan bir perlu disediakan untuk pengeluaran, manakala orang yang bertanggungjawab terhadap operasi harian perlu belajar bagaimana tetapan mesin dan tingkah laku produk saling berkaitan. Kod BGF32-32-8 hanyalah rujukan projek bagi pemasangan ini. Dari segi operasi, mesin utama ialah mesin tiga-dalam-satu untuk mencuci, mengisi dan menutup botol kaca.
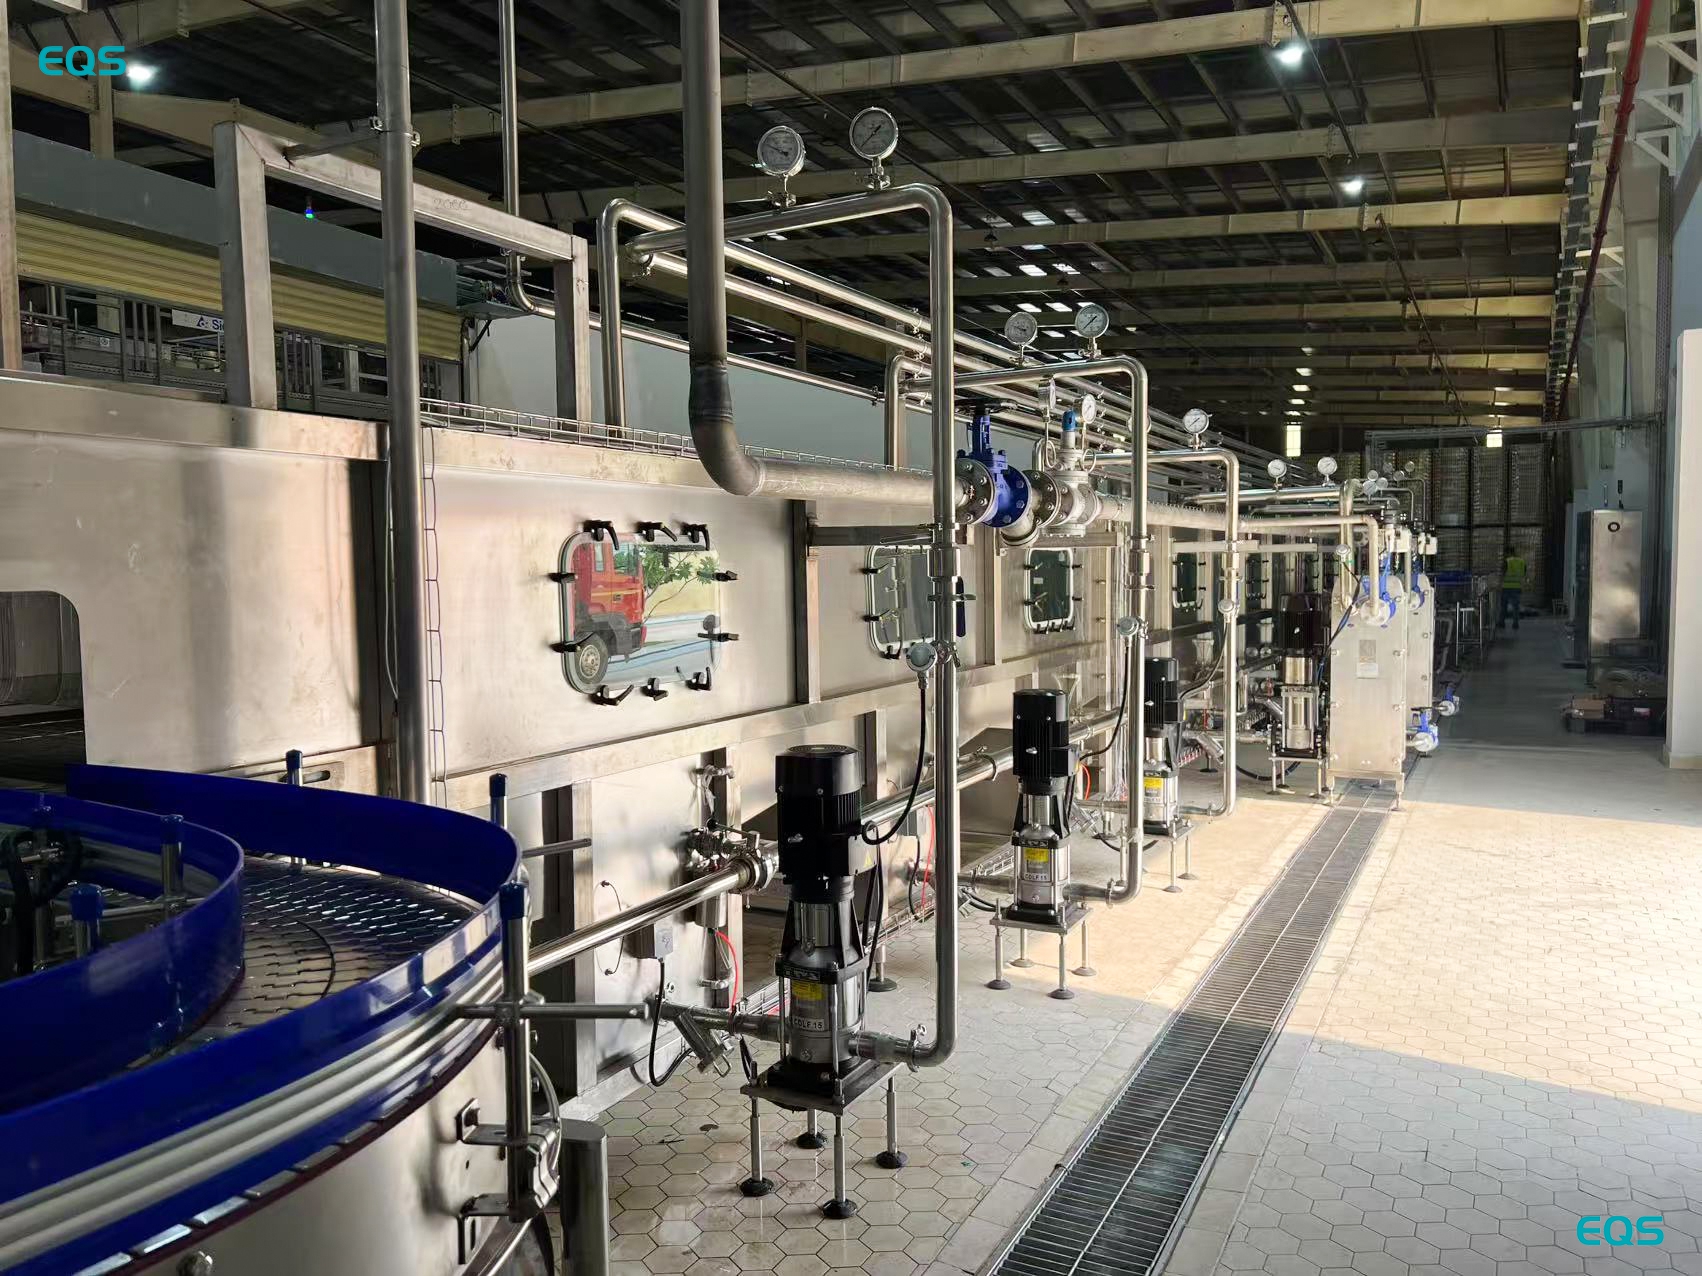
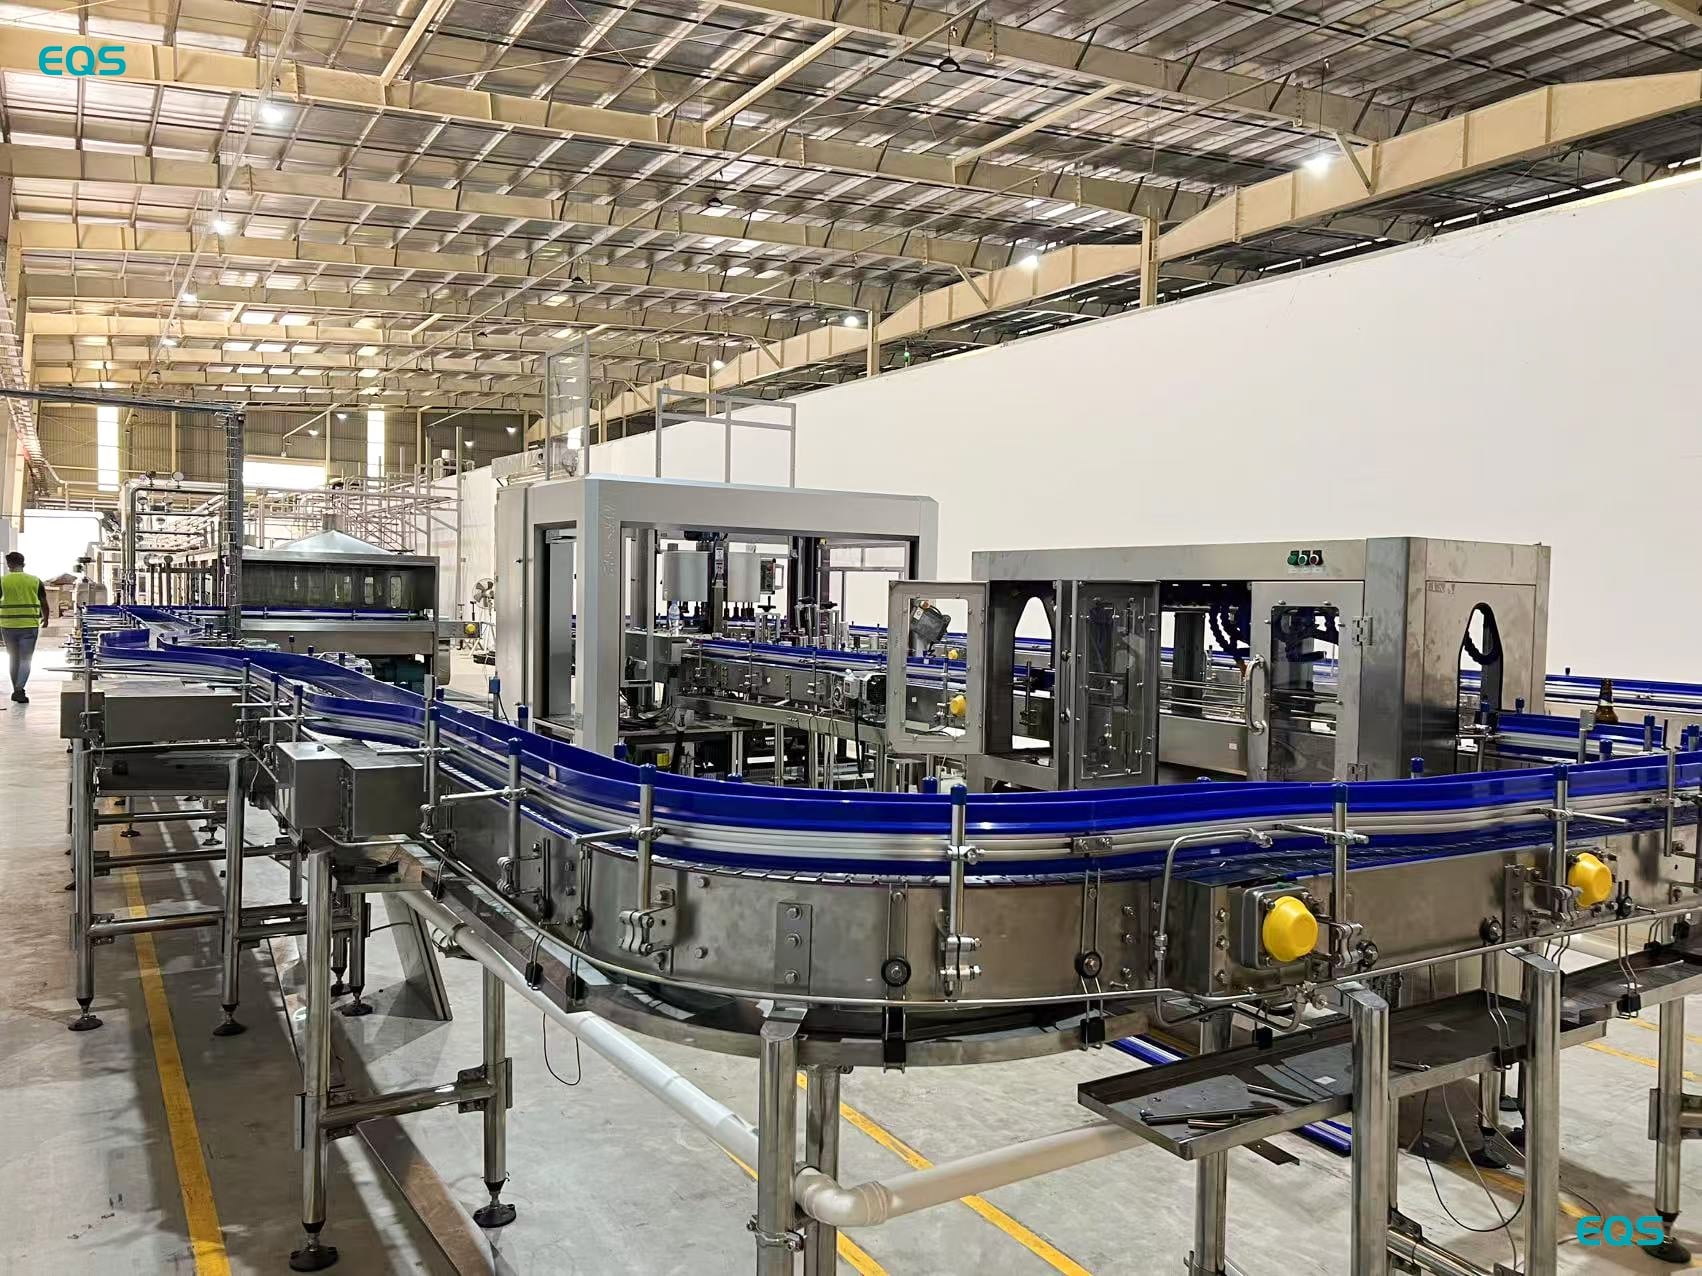
Botol bergerak melalui talian dalam turutan berikut: penyingkir palet, mesin mengisi tiga-dalam-satu BGF32-32-8, terowong pasterisasi, pengering botol, pengekod, pelabel. Keluaran kadar untuk botol kaca 330 ml ialah 10,000 botol sejam.
Bahagian mengisi menggunakan injap mekanikal separa-elektronik. Ketepatan mengisi bergantung kepada tingkah laku keseluruhan set injap serta tindak balas setiap injap mengisi secara individu. Bagi operator, talian yang stabil tidak boleh dinilai hanya daripada satu botol sahaja. Paras isian perlu diperhatikan merentasi botol-botol dan merentasi masa operasi supaya sebarang variasi dapat dikaitkan dengan tekanan, gas pulangan, atau masa injap.
Suatu interlok pemadaman apabila pintu dibuka telah diintegrasikan ke dalam logik keselamatan. Membuka pintu terlindung akan menghentikan jentera, bukannya membiarkan pengisi beroperasi dengan titik akses terbuka. Peraturan operasi adalah langsung: akses terlindung dan operasi jentera dikendalikan sebagai dua keadaan berasingan.
Pengisian bir masalah muncul pada botol, bukan hanya pada HMI. Botol yang separuh penuh atau melimpah serta aras cecair yang tidak sekata antara injap ke injap menunjukkan interaksi antara tekanan dan masa gas balik. Jurutera menguruskan faktor-faktor ini secara serentak kerana perubahan tekanan lawan akan mengubah kelakuan buih, manakala kelakuan buih pula mengubah aras isian yang kelihatan.
Kawalan buih dianggap sebagai sebahagian daripada kawalan aras. Kolar buih di atas aras cecair yang dikehendaki boleh membuat botol kelihatan penuh semasa pemeriksaan visual pantas. Oleh itu, adalah perlu membezakan aras cecair daripada kedudukan buih ketika menilai botol yang telah diisi. Semasa penyesuaian awal, pasukan membandingkan apa yang kelihatan di saluran keluar dengan tetapan di dalam bahagian pengisian. Perbandingan yang sama juga dimasukkan dalam arahan operator yang diberikan semasa lawatan tapak.
Gas balik penting juga untuk sebab kedua. Udara yang terperangkap semasa proses pengisian boleh mengurangkan jangka hayat simpan, dan sebuah kilang bir yang melancarkan produk pertamanya perlu menguruskan oksigen terlarut sebagai objektif operasi sejak dari permulaan. Tiada nilai oksigen terlarut yang diukur dibekalkan untuk projek ini, jadi maksud di sini ialah tujuan kawalan gas balik dalam proses pengisian. Ia tidak boleh ditafsirkan sebagai keputusan ujian yang dilaporkan.
Tiga puluh dua injap pengisian juga perlu berkelakuan secara konsisten di seluruh set injap. Menyatukan kelakuan mereka mengambil kebanyakan hari penyesuaian, dengan botol-botol yang telah diisi menjadi rujukan praktikal semasa pelarasan. Rekod projek menyokong kerja tersebut dan tempoh pelaksanaannya, tetapi tidak memberikan toleransi berasingan untuk setiap injap.
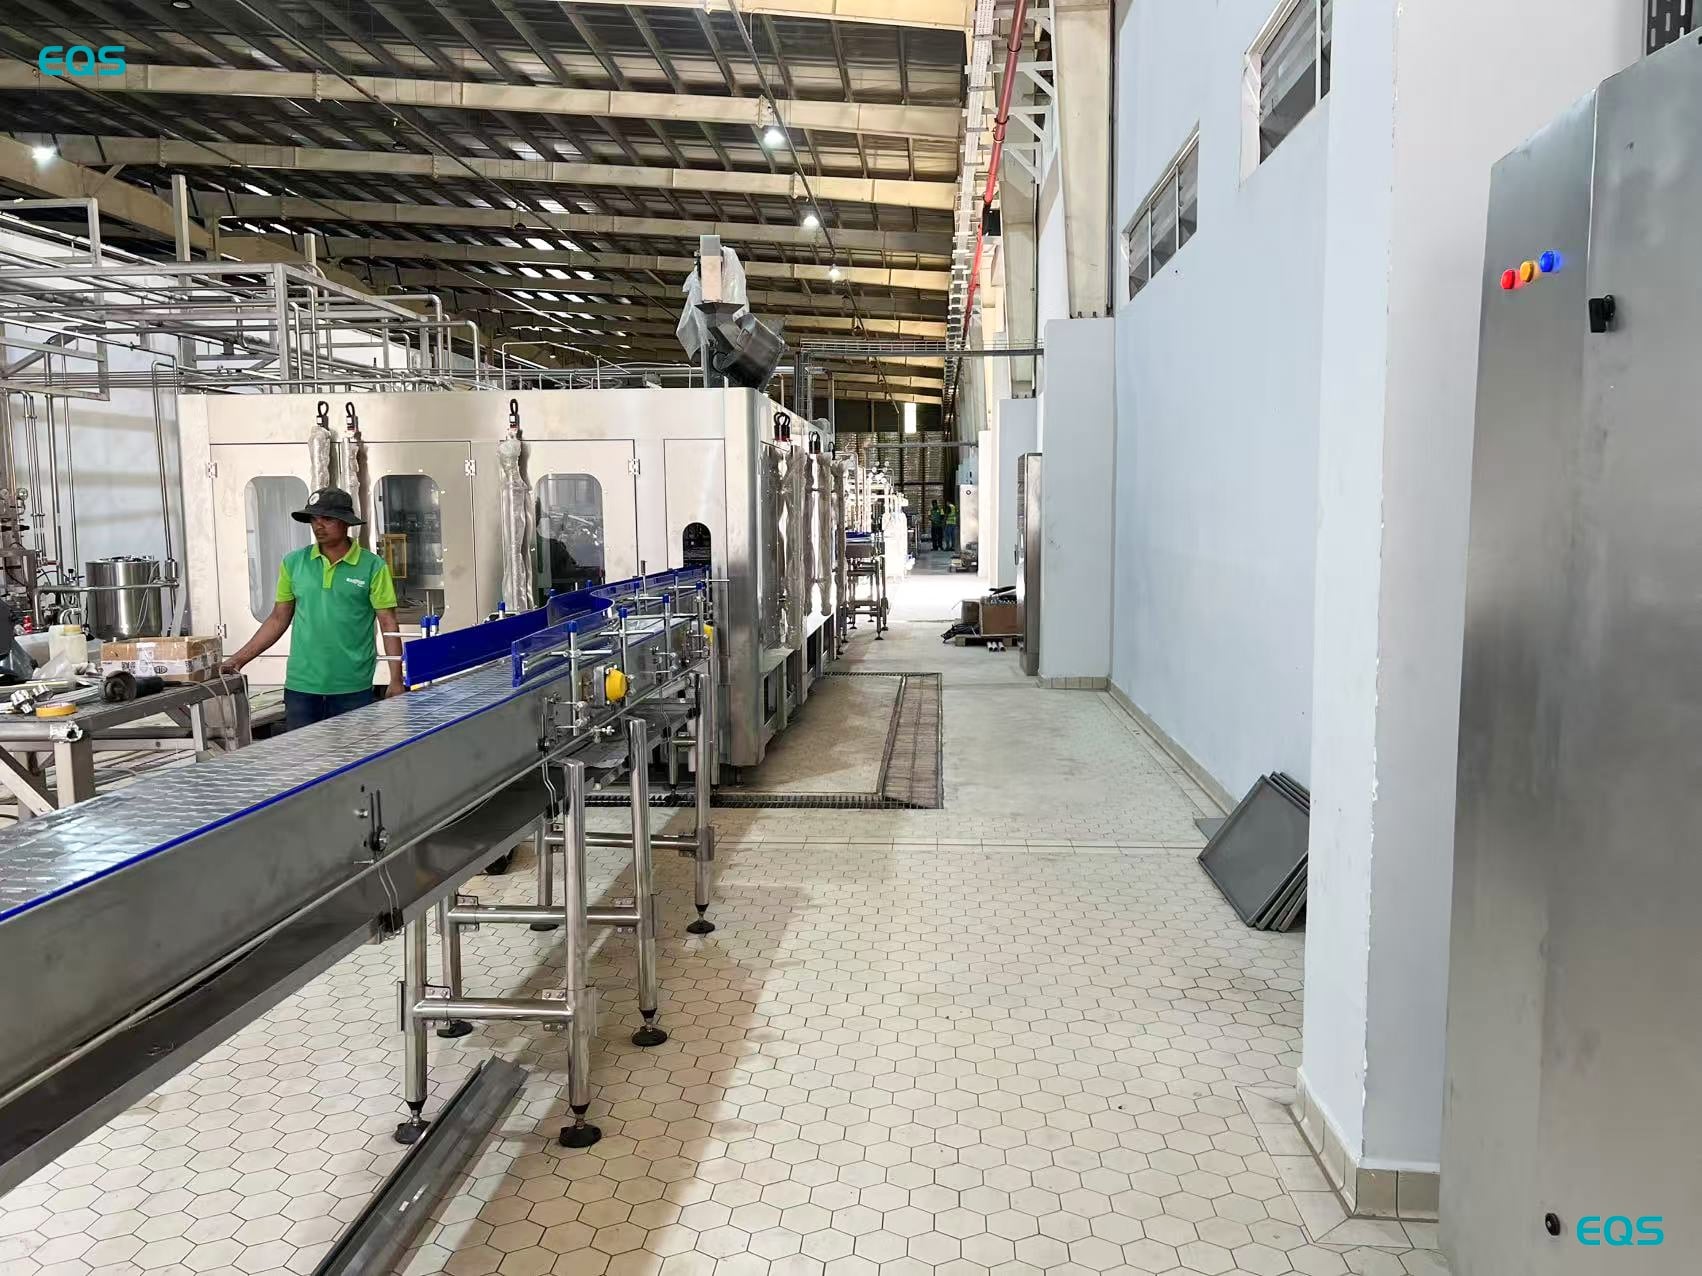
EQS Machinery menghantar lima jurutera selama 20 hari: 15 hari untuk pemasangan dan penyesuaian, 3 hari untuk latihan, kemudian 2 hari bersama pasukan pelanggan semasa pengeluaran. Urutan ini memastikan arahan formal tetap berkait rapat dengan operasi garis sebenar. Selepas kerja pemasangan dan pelarasan, tempoh latihan memperkenalkan pasukan operasi kepada peralatan tersebut. Dua hari terakhir menyerahkan tanggungjawab menjalankan garis sepenuhnya kepada pasukan pelanggan, sementara jurutera-jurutera tetap berada di sisi mereka.
Pengeluaran bermula lima hari selepas penyelesaian pemasangan. Peralatan sudah sedia, manakala kilang bir tersebut kehabisan bahan pembungkusan dan terpaksa menunggu bekalan daripada rantaian bekalan sendiri. Pelanggan menggunakan botol, tutup botol, dan label yang direka oleh EQS untuk projek ini. Butiran ini penting bagi sesiapa yang merancang projek bir pertama kerana kesediaan talian dan kesediaan bahan mesti berlaku pada masa yang sama. Botol kaca, tutup botol, dan label semuanya perlu tiba dalam minggu yang sama dengan jurutera jika pengeluaran dijangka bermula sebaik sahaja pemasangan tamat tanpa jeda tambahan.
Output stabil pada kira-kira 10,000 BPH untuk botol 330 ml, iaitu seperti yang dinyatakan dalam spesifikasi. Perkataan “kira-kira” adalah penting kerana angka ini menggambarkan output operasi yang dilaporkan dan bukan jaminan bahawa pengeluaran akan berterusan pada nombor tepat tersebut.
Satu kegagalan berlaku dalam tempoh empat belas bulan sejak pengeluaran bermula: mahkota tidak dipasang dengan cukup ketat. Pasukan perkhidmatan EQS Machinery menyelesaikan isu tersebut bersama kilang secara jarak jauh, dan ia diperbaiki tanpa lawatan tapak. Selain itu, kilang bir melaporkan tiada kegagalan utama dalam tempoh empat belas bulan pengeluaran. Kegagalan penutupan longgar kekal sebagai sebahagian daripada rekod projek kerana ia menunjukkan isu khusus yang berlaku dan cara penyelesaiannya.
"Ia berprestasi jauh lebih baik daripada jangkaan, dan ketepatan pengisian sangat stabil."
Dua perkara daripada projek ini patut dibawa ke dalam rancangan kilang bir baharu yang pertama kali. Perkara pertama ialah pembahagian antara latihan dan operasi berbantuan. Tiga hari digunakan untuk latihan di bilik darjah dan latihan amali, diikuti dengan dua hari apabila jurutera memerhatikan operator pelanggan menjalankan talian, bukan menjalankannya bagi pihak mereka. Susunan ini memindahkan tanggungjawab kepada pasukan pengeluaran sambil sokongan masih hadir di sisi peralatan.
Perkara kedua ialah jadual bahan. Kelengkapan sahaja yang menyebabkan kelengahan dalam projek ini, iaitu bekalan bungkusan.
Apabila menentukan saluran bir, hantar lukisan botol, spesifikasi mahkota, dan angka oksigen terlarut sasaran bersama permohonan. Item-item tersebut membimbing konfigurasi pengisi jauh sebelum nombor botol per jam diberikan. Memberikannya memberikan perbincangan peralatan dengan bekas, penutup, dan objektif pengisian yang jelas. Bagi sebuah tapak bir baharu, maklumat tersebut juga mencipta hubungan yang lebih jelas antara keputusan pembungkusan dan cara proses pengisian perlu disediakan.
Memberi Tumpuan kepada Penyelesaian Lengkap untuk Pengisian & Pembungkusan Penyelesaian Lengkap & Projek Turn-key
Hak Cipta © JIANGSU EQS MACHINERY CO.,LTD