 EN


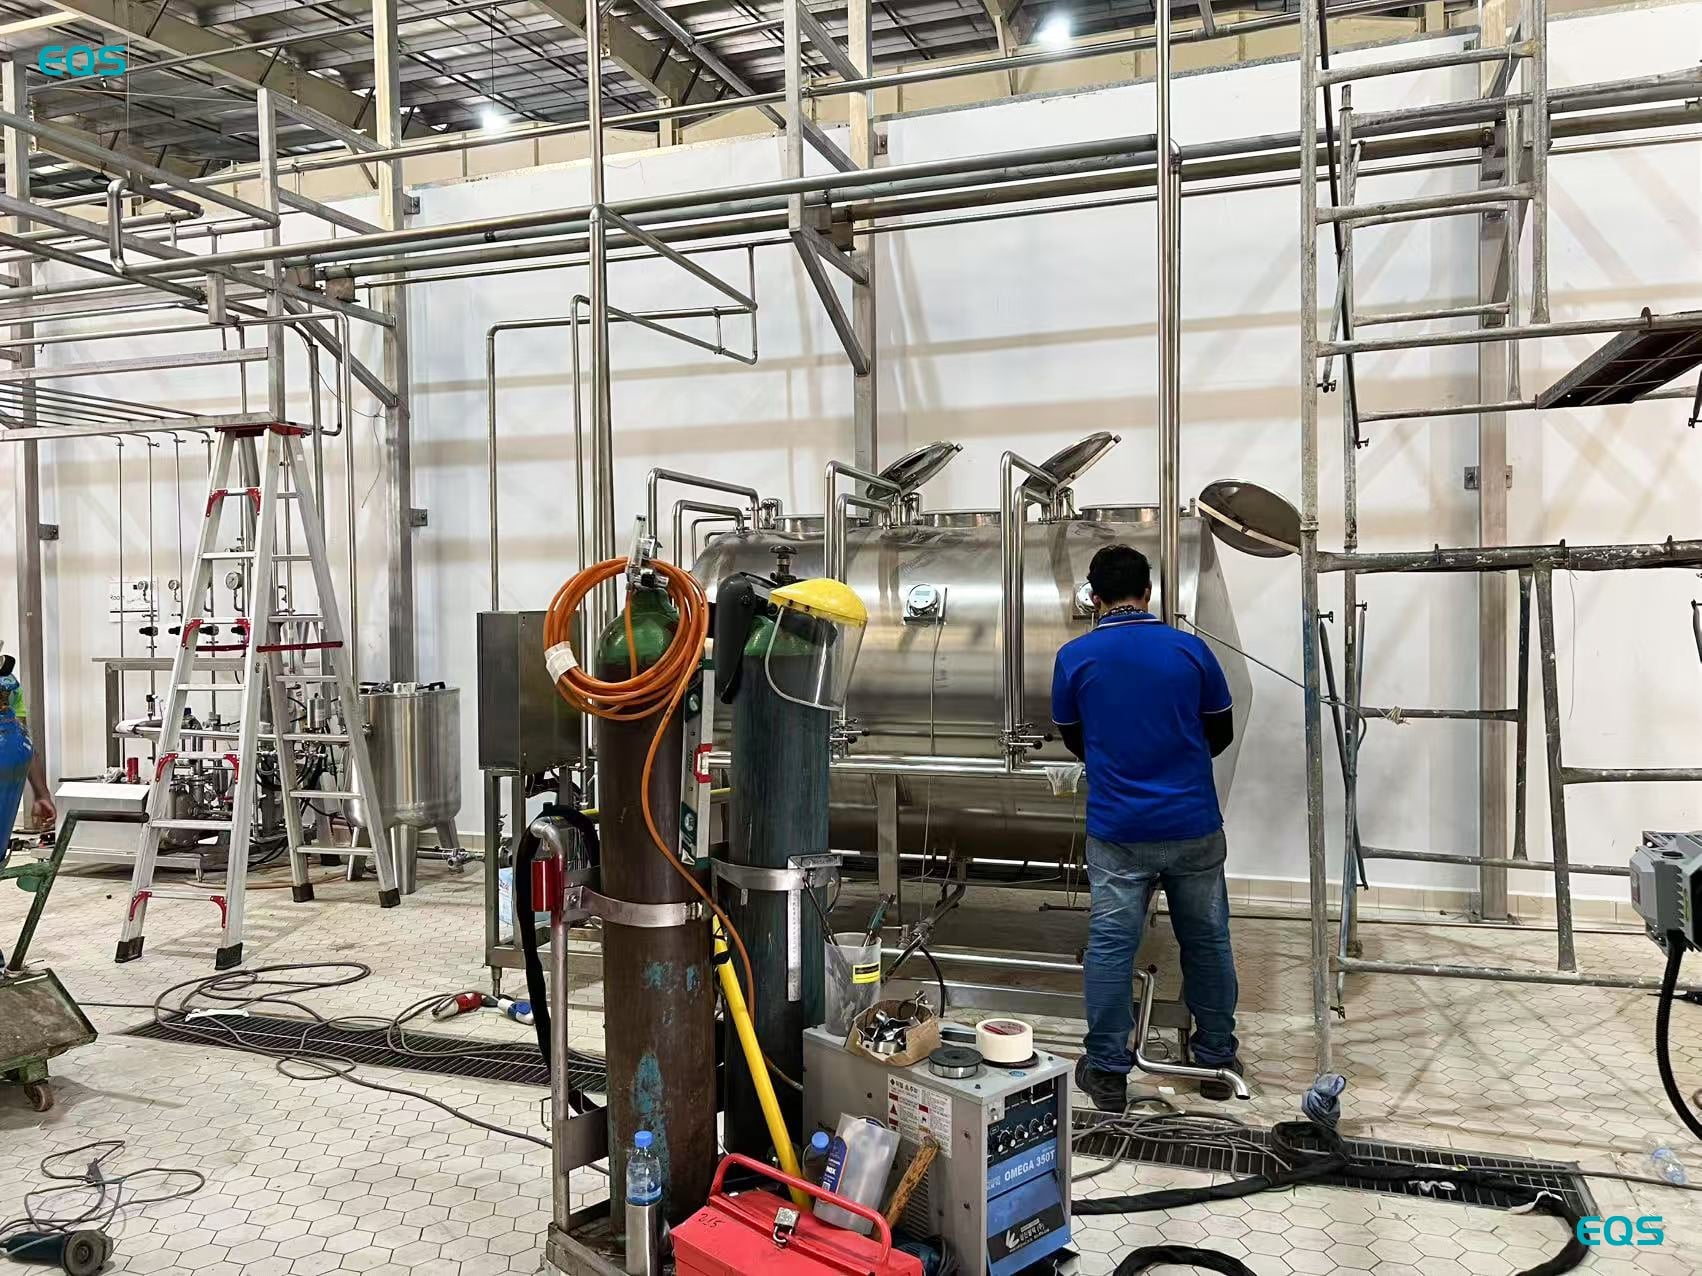
Nowa browarnia w Kambodży wprowadziła swoje pierwsze butelki szklane o pojemności 330 ml do linii EQS BGF32-32-8 w czerwcu 2025 r. Piwo było nową kategorią dla tej firmy, a także budynek otaczający linię był nowy. Żadna osoba po stronie klienta nie butelkowała wcześniej ani jednej skrzynki piwa, zanim inżynierowie EQS Machinery przybyli na miejsce.
Ten punkt wyjścia ukształtował cały proces uruchamiania. W browarni z doświadczoną drużyną produkcyjną inżynierowie mogą skupić się głównie na dostrajaniu sprzętu wraz z operatorami, którzy już rozumieją, jak piwo zachowuje się w napełniaczu. Na tym obiekcie konieczne było jednoczesne dostosowanie maszyny i szkolenie operatorów, aby postępować razem. Produkt sprawił, że to było szczególnie ważne. Ciśnienie, pianowanie i poziom napełnienia są ze sobą ściśle powiązane podczas napełniania piwa, więc nawet pozornie drobna regulacja może wpływać na to, co operator widzi w butelce.
Projekt miał więc od samego początku dwa praktyczne toru. linia butelkowania piwa musiano być przygotowane do produkcji, podczas gdy osoby odpowiedzialne za codzienną eksploatację musiały nauczyć się, jak ustawienia maszyny wpływają na zachowanie produktu. Oznaczenie BGF32-32-8 to wyłącznie oznaczenie projektowe tej instalacji. W warunkach eksploatacji główna maszyna to trzyfunkcyjna maszyna do mycia, napełniania i zakręcania butelek szklanych.
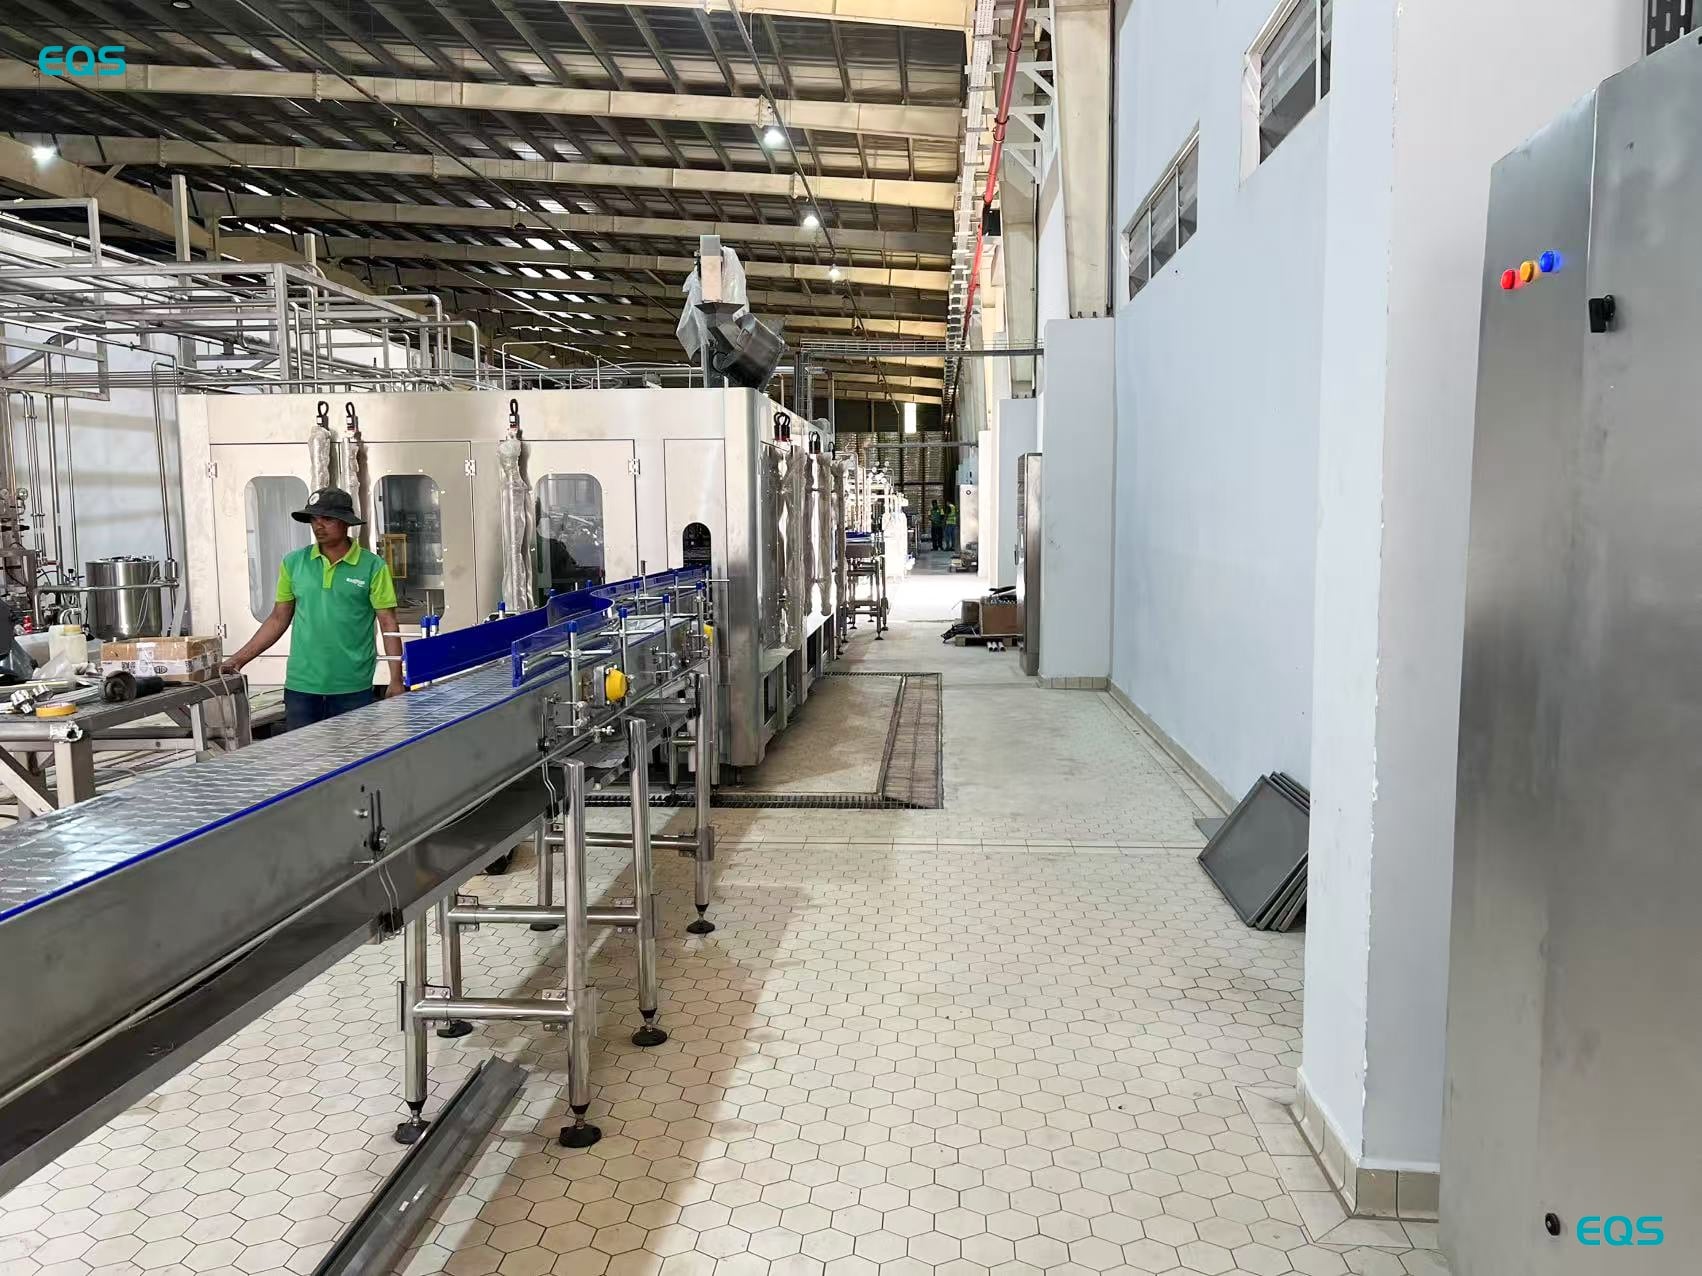
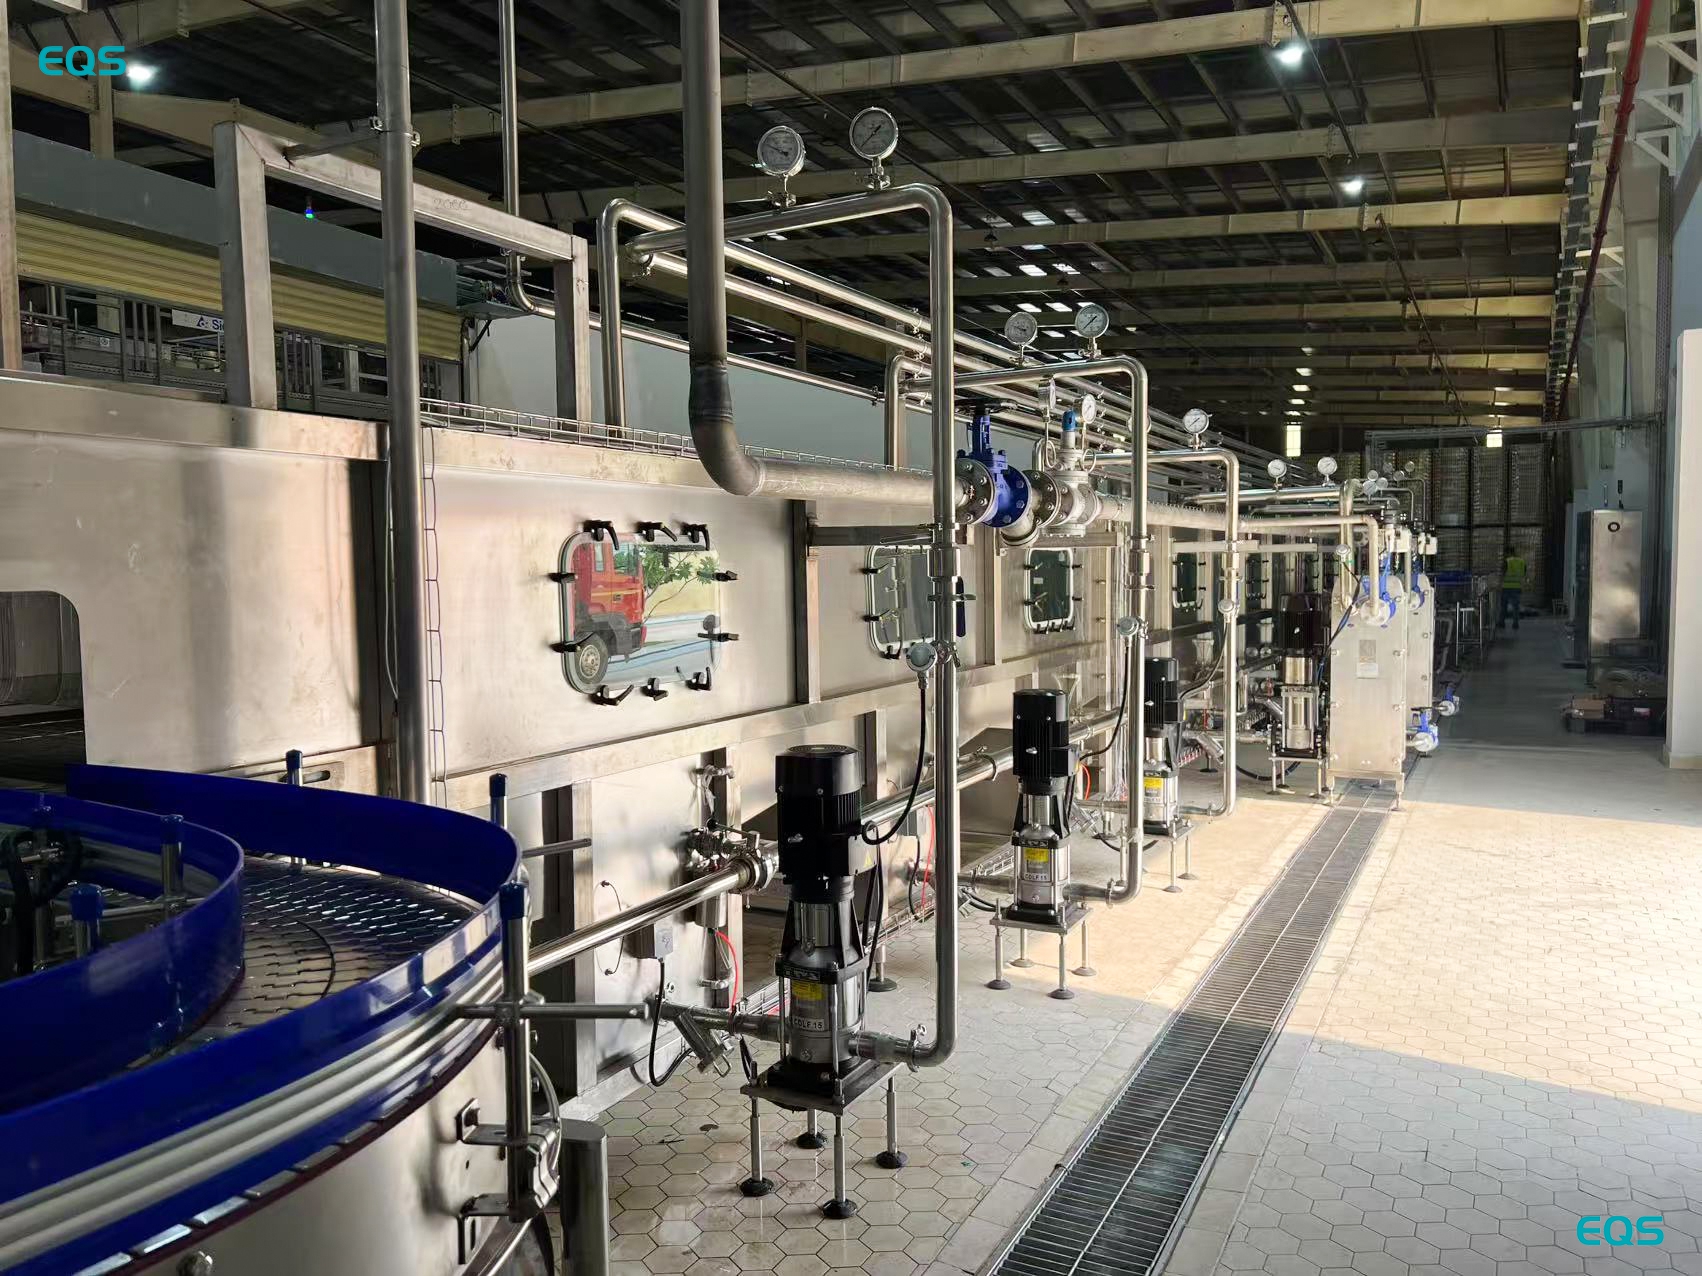
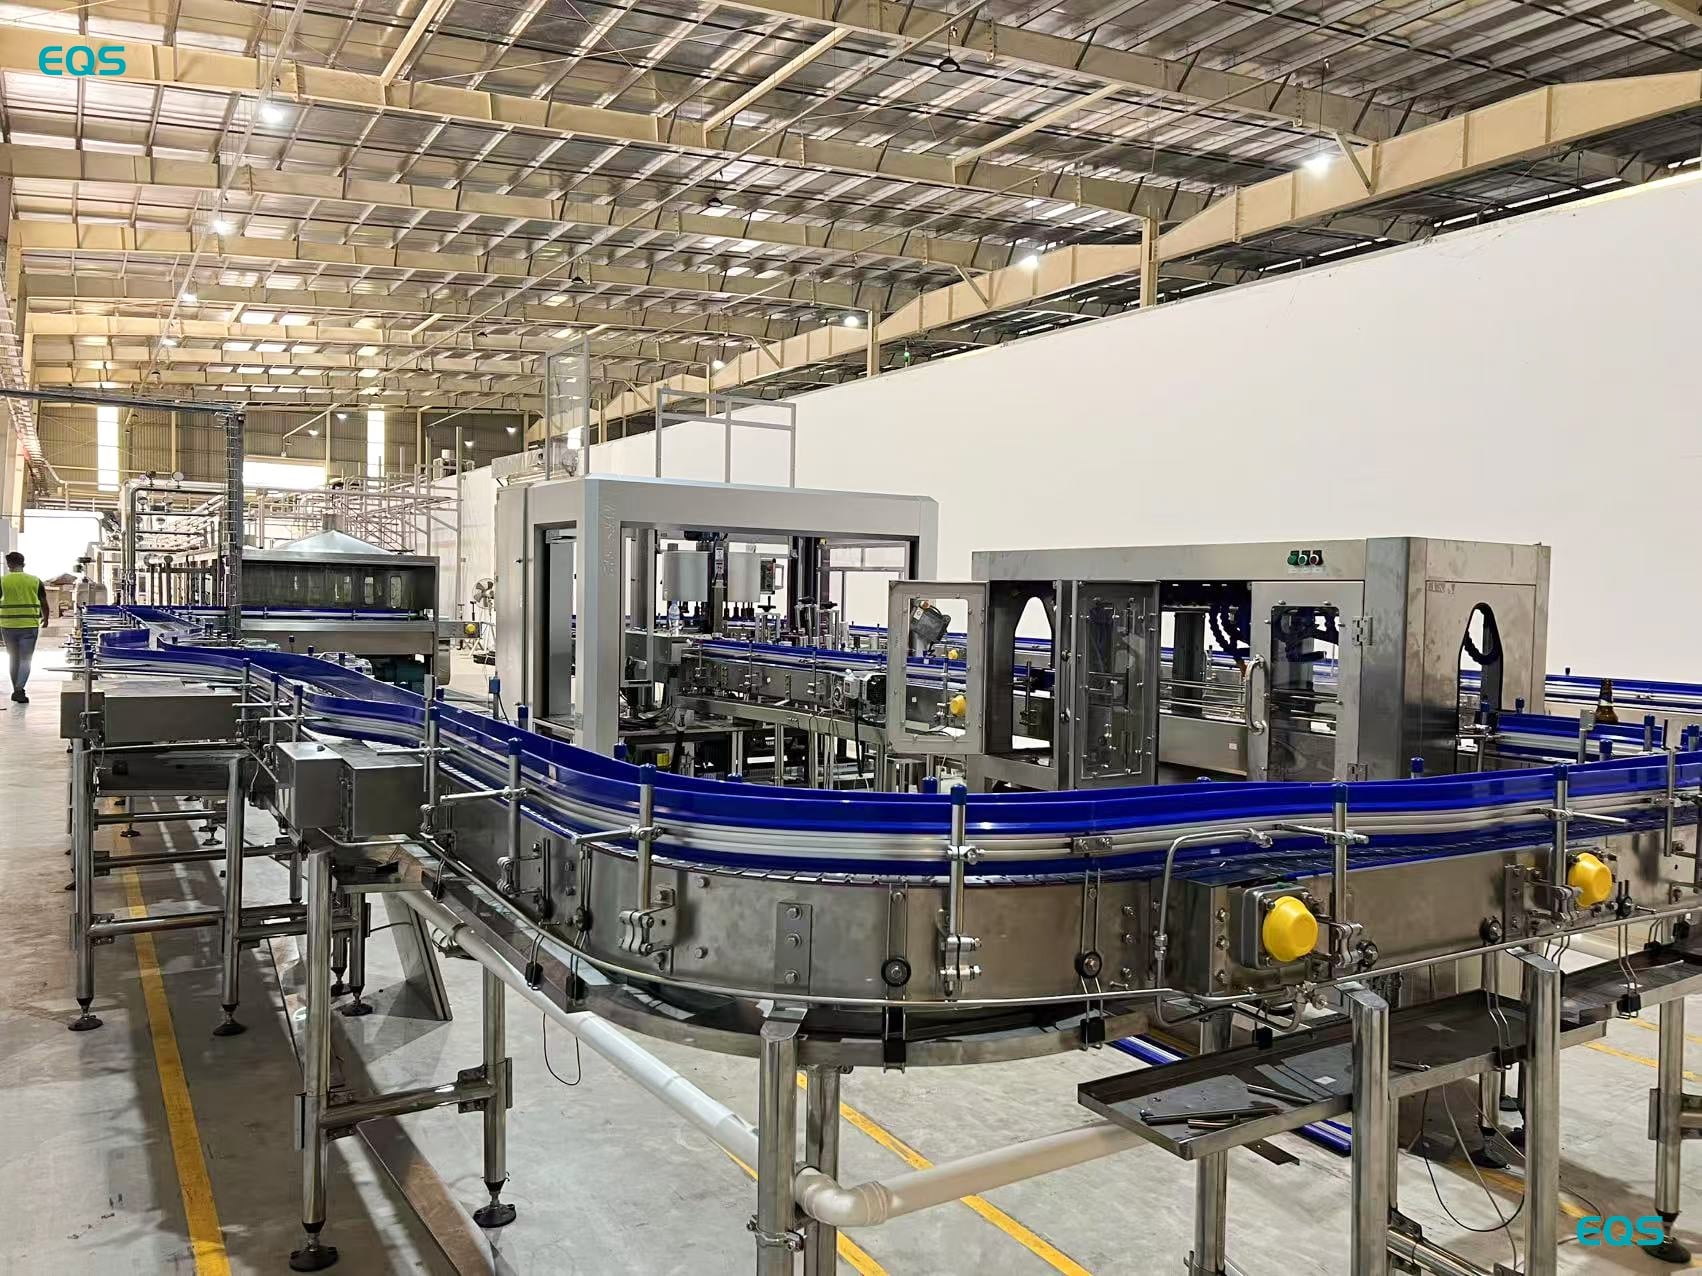
Butelki przemieszczają się wzdłuż linii w następującej kolejności: depaletyzator, trzyfunkcyjna maszyna do napełniania BGF32-32-8, tunel pasteryzacyjny, suszarka do butelek, kodowarka, etykietarka. Nominalna wydajność dla butelek szklanych o pojemności 330 ml wynosi 10 000 butelek na godzinę.
Sekcja napełniania wykorzystuje półelektroniczny zawór mechaniczny. Dokładność napełniania zależy od zachowania całego zestawu zaworów oraz od reakcji poszczególnych zaworów napełniających. Dla operatorów oznacza to, że stabilność linii nie może być oceniana na podstawie jednej tylko butelki. Poziomy napełnienia należy analizować zarówno między butelkami, jak i w czasie eksploatacji, aby móc powiązać wszelkie odchylenia z ciśnieniem, gazem zwrotnym lub czasem otwierania/zamykania zaworów.
Wbudowano blokadę wyłączenia przy otwartych drzwiczkach w logice bezpieczeństwa. Otwarcie zabezpieczonych drzwiczek powoduje zatrzymanie maszyny zamiast pozostawienia napełniacza w trybie pracy przy otwartym punkcie dostępu. Zasada działania jest prosta: zabezpieczony dostęp i działanie maszyny traktowane są jako oddzielne warunki.
Napełnianie piwa problemy ujawniają się w butelkach, a nie tylko na interfejsie HMI. Butelki napełnione w połowie lub przepełnione oraz nierówny poziom płynu między zaworami wskazują na interakcję między ciśnieniem a momentem odprowadzania gazu zwrotnego. Inżynierowie rozpatrywali te czynniki łącznie, ponieważ zmiana ciśnienia przeciwnego wpływa na zachowanie piany, a zachowanie piany zmienia pozorny poziom napełnienia.
Kontrola piany była traktowana jako część kontroli poziomu. Piana tworząca pierścień nad zamierzonym poziomem cieczy może sprawić, że butelka wyda się pełna podczas szybkiej wizualnej kontroli. Dlatego konieczne jest rozróżnienie poziomu cieczy od położenia piany przy ocenie napełnionej butelki. Podczas uruchamiania zespół porównywał to, co było widoczne na wylocie, z ustawieniami w sekcji napełniania. To samo porównanie stanowiło część instrukcji dla operatorów przekazanej podczas wizyty na miejscu.
Powietrze powrotne miało znaczenie również z drugiego powodu. Powietrze pobrane podczas napełniania może skrócić termin przydatności do spożycia, a browar wprowadzający swój pierwszy produkt musi od samego początku kontrolować zawartość rozpuszczonego tlenu jako jeden z celów operacyjnych. Dla tego projektu nie dostarczono żadnej zmierzonej wartości rozpuszczonego tlenu, więc w tym miejscu chodzi o cel kontroli powietrza powrotnego w procesie napełniania. Nie należy tego traktować jako zgłoszonego wyniku testu.
Trzydzieści dwa zawory napełniające musiały również zachowywać się spójnie w całym zestawie zaworów. Wyrównanie ich działania zajęło większość dni uruchomieniowych, przy czym napełnione butelki stanowiły praktyczny punkt odniesienia podczas regulacji. Dokumentacja projektu potwierdza te prace i ich czas trwania, ale nie określa osobnej tolerancji dla poszczególnych zaworów.
EQS Machinery wysłała pięciu inżynierów na 20 dni: 15 dni na montaż i uruchomienie, 3 dni na szkolenie oraz kolejne 2 dni wraz z własnym zespołem klienta podczas produkcji. Takie ułożenie etapów zapewniło ściśle powiązanie formalnej instrukcji z rzeczywistą pracą linii. Po zakończeniu montażu i regulacji przyszedł okres szkolenia, podczas którego zespół eksploatacyjny zapoznał się z obsługą sprzętu. W ostatnie dwa dni zespół klienta przejął pełną odpowiedzialność za prowadzenie linii, podczas gdy inżynierowie pozostali przy nich jako wsparcie.
Produkcja rozpoczęła się pięć dni po zakończeniu uruchomienia. Sprzęt był gotowy, ale browar wykorzystał zapasy materiałów opakowaniowych i musiał czekać na dostawę od własnego łańcucha dostaw. Klient użył butelki, korka metalowego i etykiety zaprojektowanych przez EQS w ramach tego projektu. Ten szczegół ma znaczenie dla każdego, kto planuje pierwszy projekt piwa, ponieważ gotowość linii produkcyjnej i gotowość materiałów muszą pokrywać się w tym samym momencie. Butelki szklane, korki metalowe i etykiety muszą dotrzeć w tym samym tygodniu co inżynierowie, jeśli produkcja ma rozpocząć się bezpośrednio po uruchomieniu bez dodatkowego okresu oczekiwania.
Wydajność ustabilizowała się na poziomie około 10 000 butelek na godzinę (BPH) dla butelek o pojemności 330 ml, co było zgodne z założeniami projektowymi. Słowo „około” jest istotne, ponieważ ta wartość odnosi się do zgłoszonej wydajności operacyjnej i nie stanowi gwarancji ciągłej produkcji przy dokładnie określonej liczbie.
W ciągu czternastu miesięcy od rozpoczęcia produkcji wystąpił jeden błąd: korki nie były nakładane wystarczająco mocno. Zespół serwisowy EQS Machinery rozwiązał ten problem zdalnie, wraz z zakładem, bez konieczności wizyty na miejscu. Poza tym browar nie zgłosił żadnych poważnych awarii w ciągu czternastu miesięcy produkcji. Błąd luźnego zakręcania pozostaje częścią dokumentacji projektu, ponieważ ilustruje konkretny problem, który wystąpił, oraz sposób jego rozwiązania.
„Działa znacznie lepiej niż się spodziewano, a dokładność napełniania jest bardzo stabilna.”
Dwa aspekty tego projektu warto przenieść do kolejnego planu budowy pierwszej browaru. Pierwszy to podział czasu między szkoleniem a obsługą techniczną w trakcie uruchamiania. Trzy dni poświęcono na szkolenie teoretyczne i praktyczne, po czym nastąpiły dwa dni, podczas których inżynierowie obserwowali operatorów klienta uruchamiających linię, zamiast robić to za nich. Takie ułożenie przekazało odpowiedzialność za produkcję zespołowi operacyjnemu, zachowując przy tym wsparcie techniczne przy sprzęcie.
Drugi aspekt dotyczy harmonogramu dostaw materiałów. Jedynym opóźnieniem w tym projekcie była dostawa opakowań.
Przy określaniu linii do butelkowania piwa należy przesłać rysunek butelki, specyfikację korka oraz docelową wartość rozpuszczonego tlenu wraz z zapytaniem. Te elementy kierują konfiguracją napełniacza znacznie wcześniej niż liczba butelek na godzinę. Ich podanie zapewnia wyraźne ramy dyskusji dotyczącej sprzętu – w zakresie pojemnika, zamykania oraz celu napełniania. Dla nowej browarni te informacje umożliwiają również lepsze powiązanie decyzji związanych z opakowaniami z wymaganiami dotyczącymi konfiguracji procesu napełniania.
Specjalizujemy się w kompleksowych rozwiązaniach dla napełniania i pakowania cieczy – indywidualne rozwiązania i projekty kluczowe
Copyright © JIANGSU EQS MACHINERY CO.,LTD