 EN


Egy új sörfőzde Kambodzsában június 2025-ben indította el első 330 ml-es üvegpalackjait egy EQS BGF32-32-8 soron. A sör új termékkategóriát jelentett a vállalat számára, és a sor körül épült épület is új volt. Az ügyfél oldalán senki sem töltött még egyetlen doboz sört sem, mielőtt az EQS Machinery mérnökei megérkeztek.
Ez a kiindulási pont alakította az egész üzembeállítási folyamatot. Egy tapasztalt gyártási csapattal rendelkező sörfőzdében a mérnökök főként a berendezés finomhangolására koncentrálhatnak olyan üzemeltetőkkel együtt, akik már értik, hogyan viselkedik a sör egy töltőgép belsejében. Ezen a helyszínen azonban gépbeállítás és üzemeltetők képzése egyidejűleg szükséges volt a haladáshoz. A termék ezt különösen fontossá tette. A nyomás, a habzás és a töltési szint szorosan összefüggnek a sör töltése során, így egy látszólag apró beállítás is hatással lehet arra, amit az üzemeltető a palackban lát.
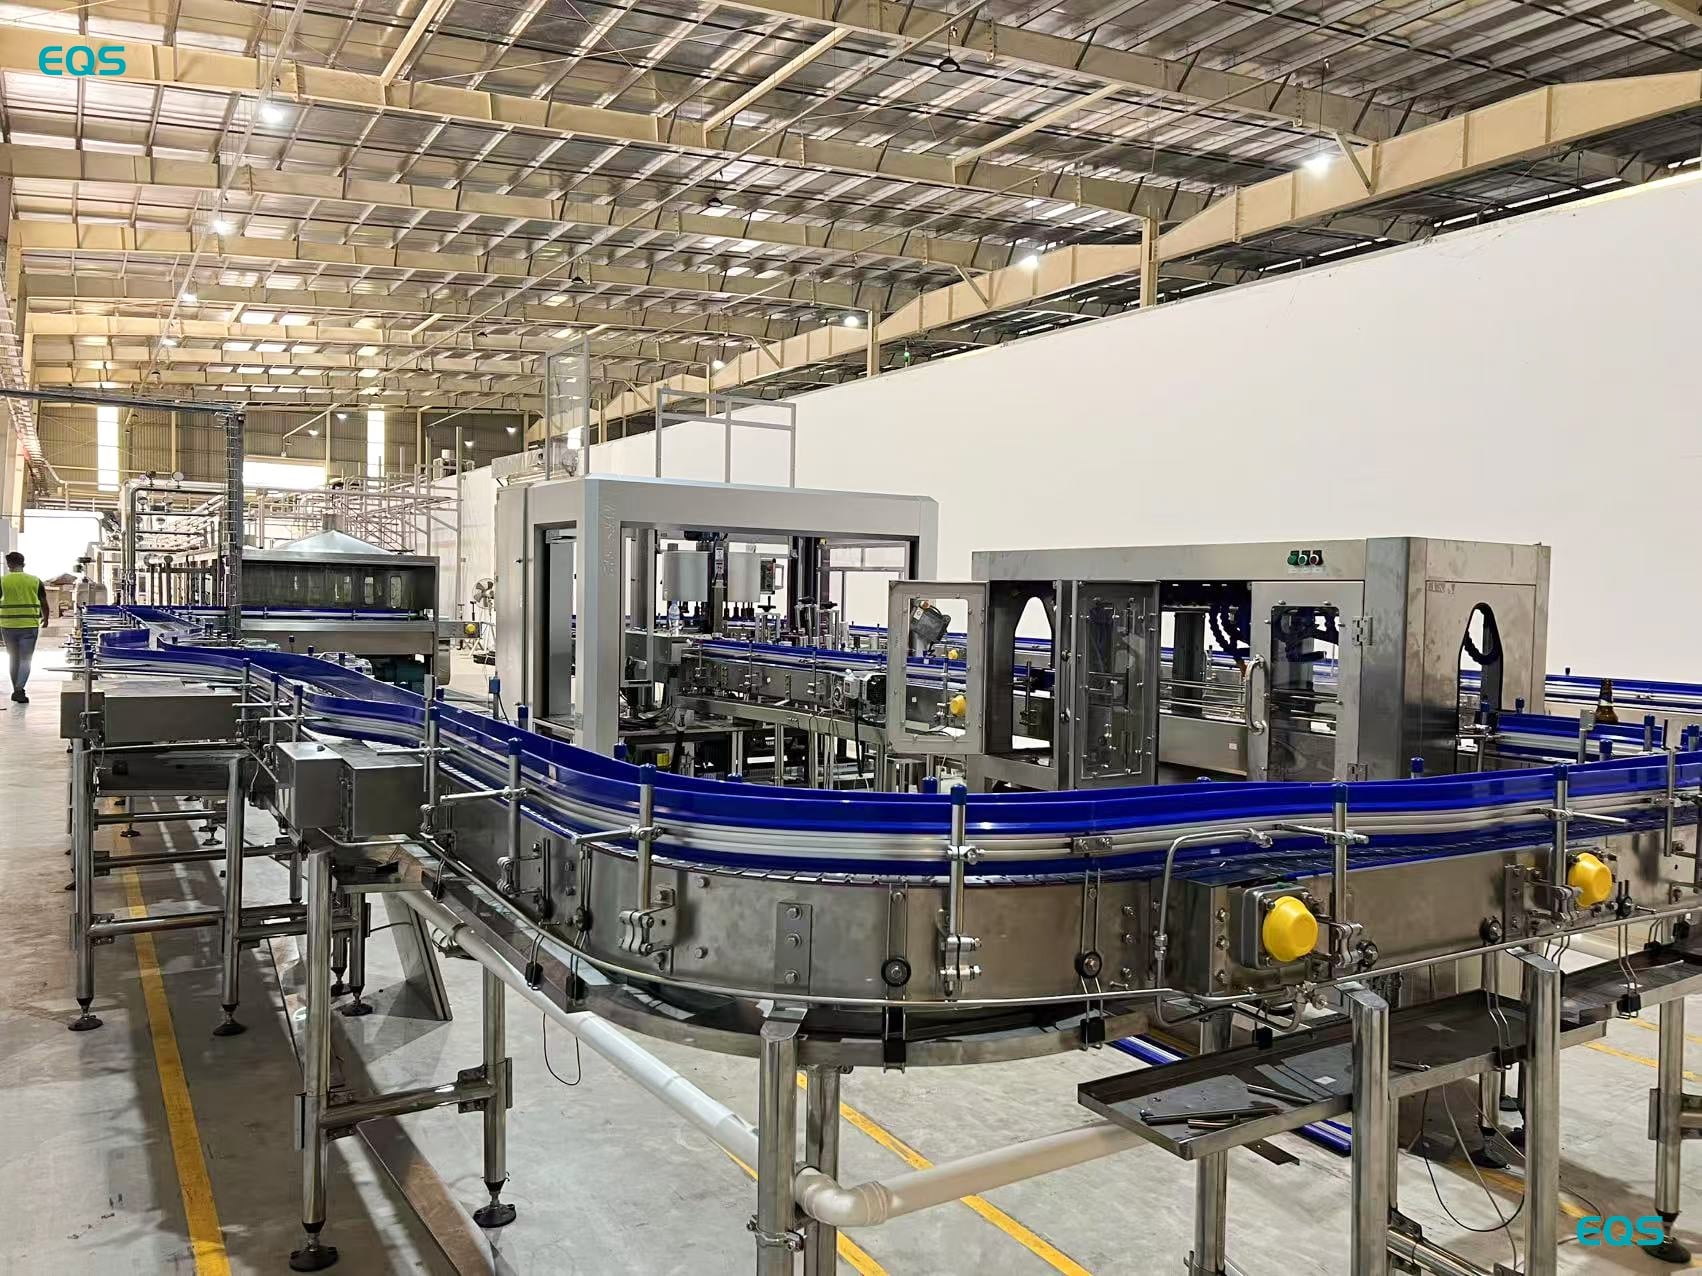
A projekt ezért két gyakorlati irányban indult el kezdettől fogva. A sörödítési sor készen kellett állnia a gyártásra, miközben a napi üzemeltetésért felelős személyzetnek meg kellett tanulnia, hogyan kapcsolódik össze a gép beállítása a termék viselkedésével. A BGF32-32-8 megnevezés csupán a projekt hivatkozási száma ezen a telepítésen. Üzemelési szempontból a fő gép egy háromfunkciós mosó-, töltő- és zárógép üvegpalackokhoz.
A palackok a soron így haladnak végig: depalletizáló, BGF32-32-8 háromfunkciós töltőgép, pasztörizáló alagút, palackszárító, kódoló, címkéző. A névleges teljesítmény 330 ml-es üvegpalackok esetén 10 000 palack óránként.
A töltőszakasz félig elektronikus mechanikus szelepet használ. A töltés pontossága a teljes szeleprendszer viselkedésétől és az egyes töltőszelepek reakciójától is függ. Az üzemeltetők számára ez azt jelenti, hogy egy stabil sort nem lehet egyetlen palack alapján megítélni. A töltésszinteket palackról palackra és az üzemelési idő folyamán is figyelni kell, hogy bármely eltérés összekapcsolható legyen a nyomással, a visszatérő gázzal vagy a szelepek időzítésével.
A biztonsági logikába beépítették a nyitott ajtó leállítási zárolását. A védett ajtó kinyitása leállítja a gépet, nem pedig tovább működteti a töltőt nyitott hozzáférési pont mellett. Az üzemeltetési szabály közvetlen: a védett hozzáférés és a gép működése különálló feltételeként kerül kezelésre.
Sörtöltés a problémák a palackban jelentkeznek, nem csupán az HMI-n. A félig megtöltött vagy túlfolyó palackok, valamint az egyes szelepek közötti szintkülönbségek a nyomás és a visszagáz időzítésének kölcsönhatására utalnak. A mérnökök ezen tényezőket együttesen kezelték, mivel a ellenynyomás módosítása befolyásolja a habviselkedést, ugyanakkor a habviselkedés megváltoztatja a látszólagos töltésszintet.
A habszabályozást a szintszabályozás részeként kezelték. A kívánt folyadékszint felett elhelyezkedő habgallér miatt egy palack vizuális ellenőrzés során hamis telítettségi érzetet kelthet. Ezért a megtöltött palackok értékelésekor meg kell különböztetni a folyadékszintet a hab helyzetétől. A bevezetési fázisban a csapat összehasonlította a töltőszakasz kimenetén megjelenő képet a töltőszakasz belső beállításaival. Ugyanez az összehasonlítás része volt az üzemelőknek a helyszíni látogatás során átadott üzemeltetési utasításnak.
A visszatérő gáz egy második okból is fontos. A töltés során felvett levegő csökkentheti a termék eltarthatóságát, és egy sörgyár, amely első termékét indítja, már a kezdettől fogva kezelnie kell a feloldott oxigén mennyiségét működési célnak. Ebben a projektben nem szolgáltattak mért feloldott-oxigén-értékeket, ezért itt a visszatérő gáz szabályozásának célját hangsúlyozzuk a töltési folyamatban. Ne értelmezzük ezt jelentett teszteredményként.
Harminckettő töltőszelepnek is konzisztensen kellett viselkednie az egész szelepcsoporton belül. A beállításuk egységesítése a beüzemelési napok nagy részét vette igénybe, a megtöltött palackok pedig gyakorlati referencia pontként szolgáltak a beállítás során. A projekt dokumentáció rögzíti ezt a munkát és időtartamát, de nem határoz meg külön tűréshatárt az egyes szelepek számára.
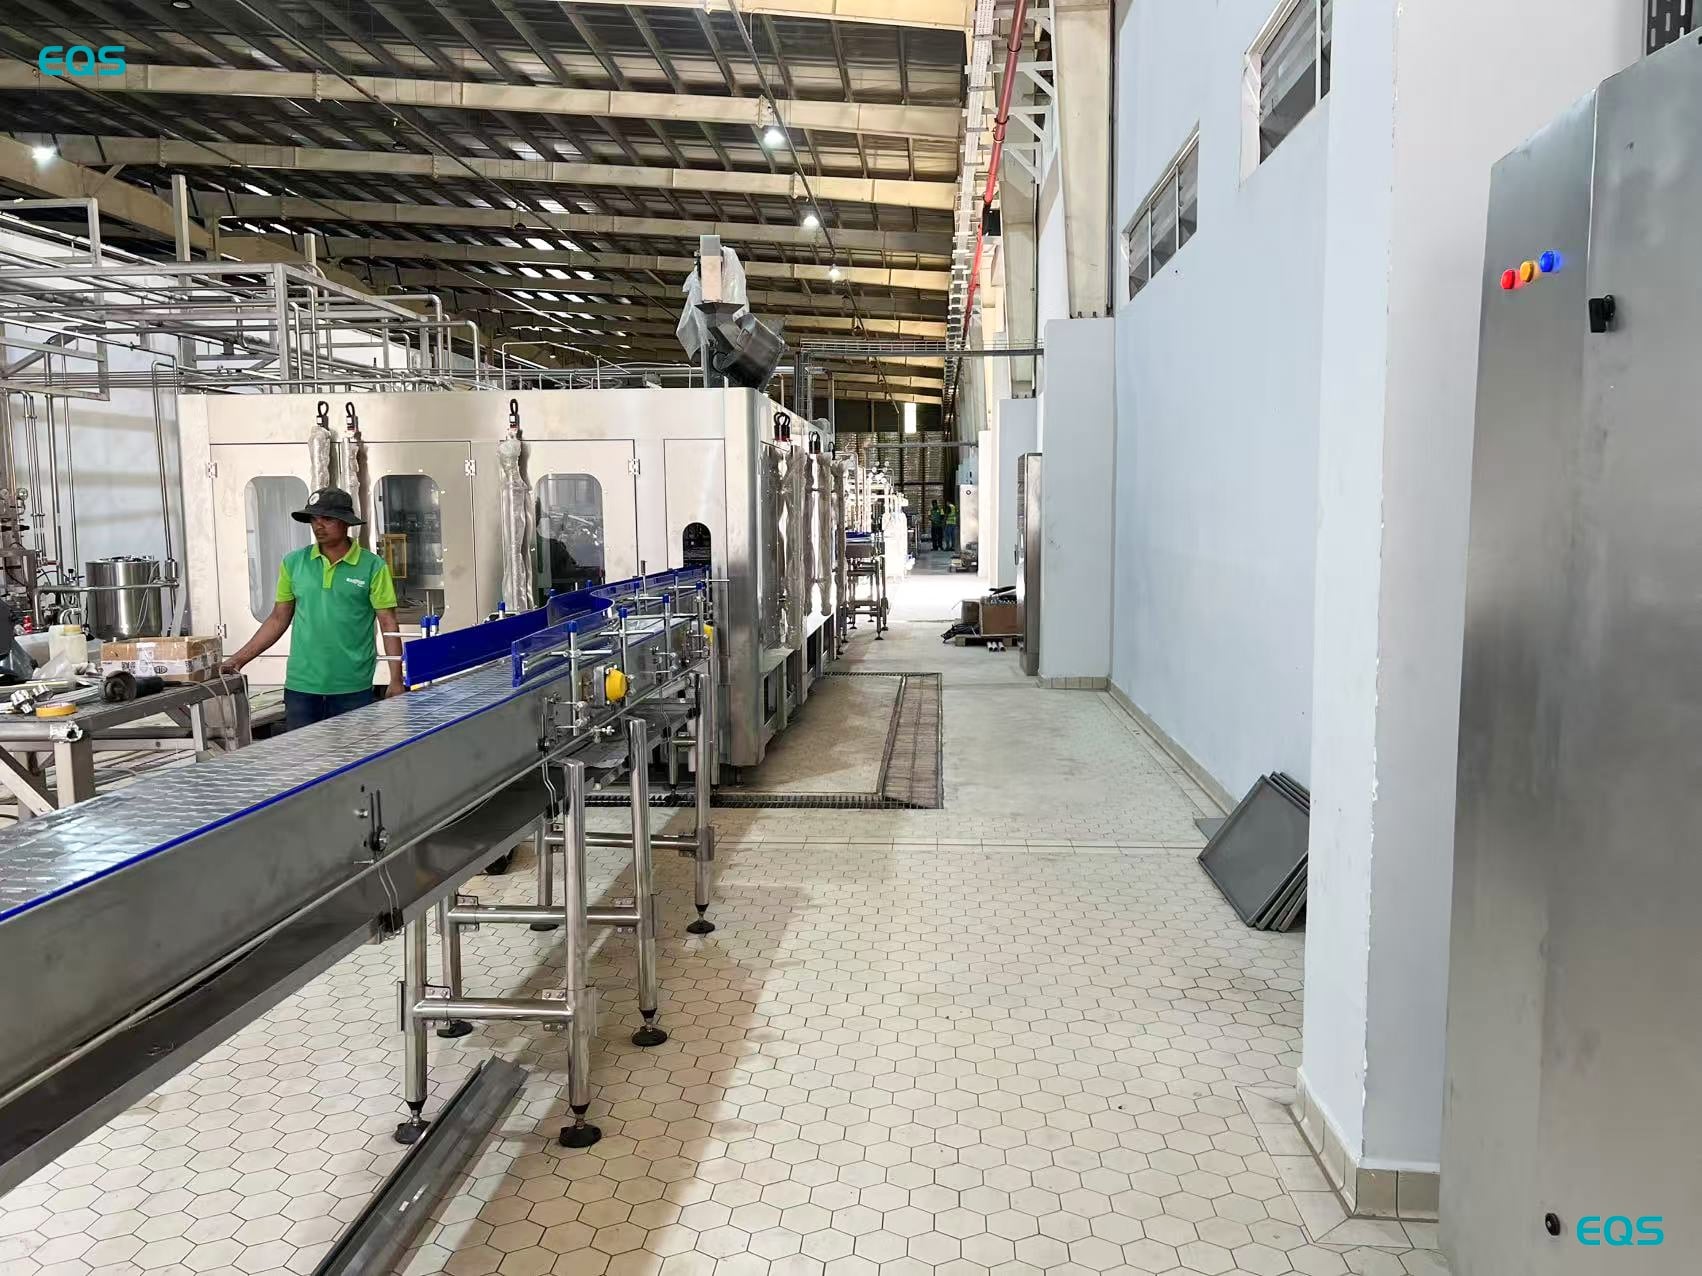
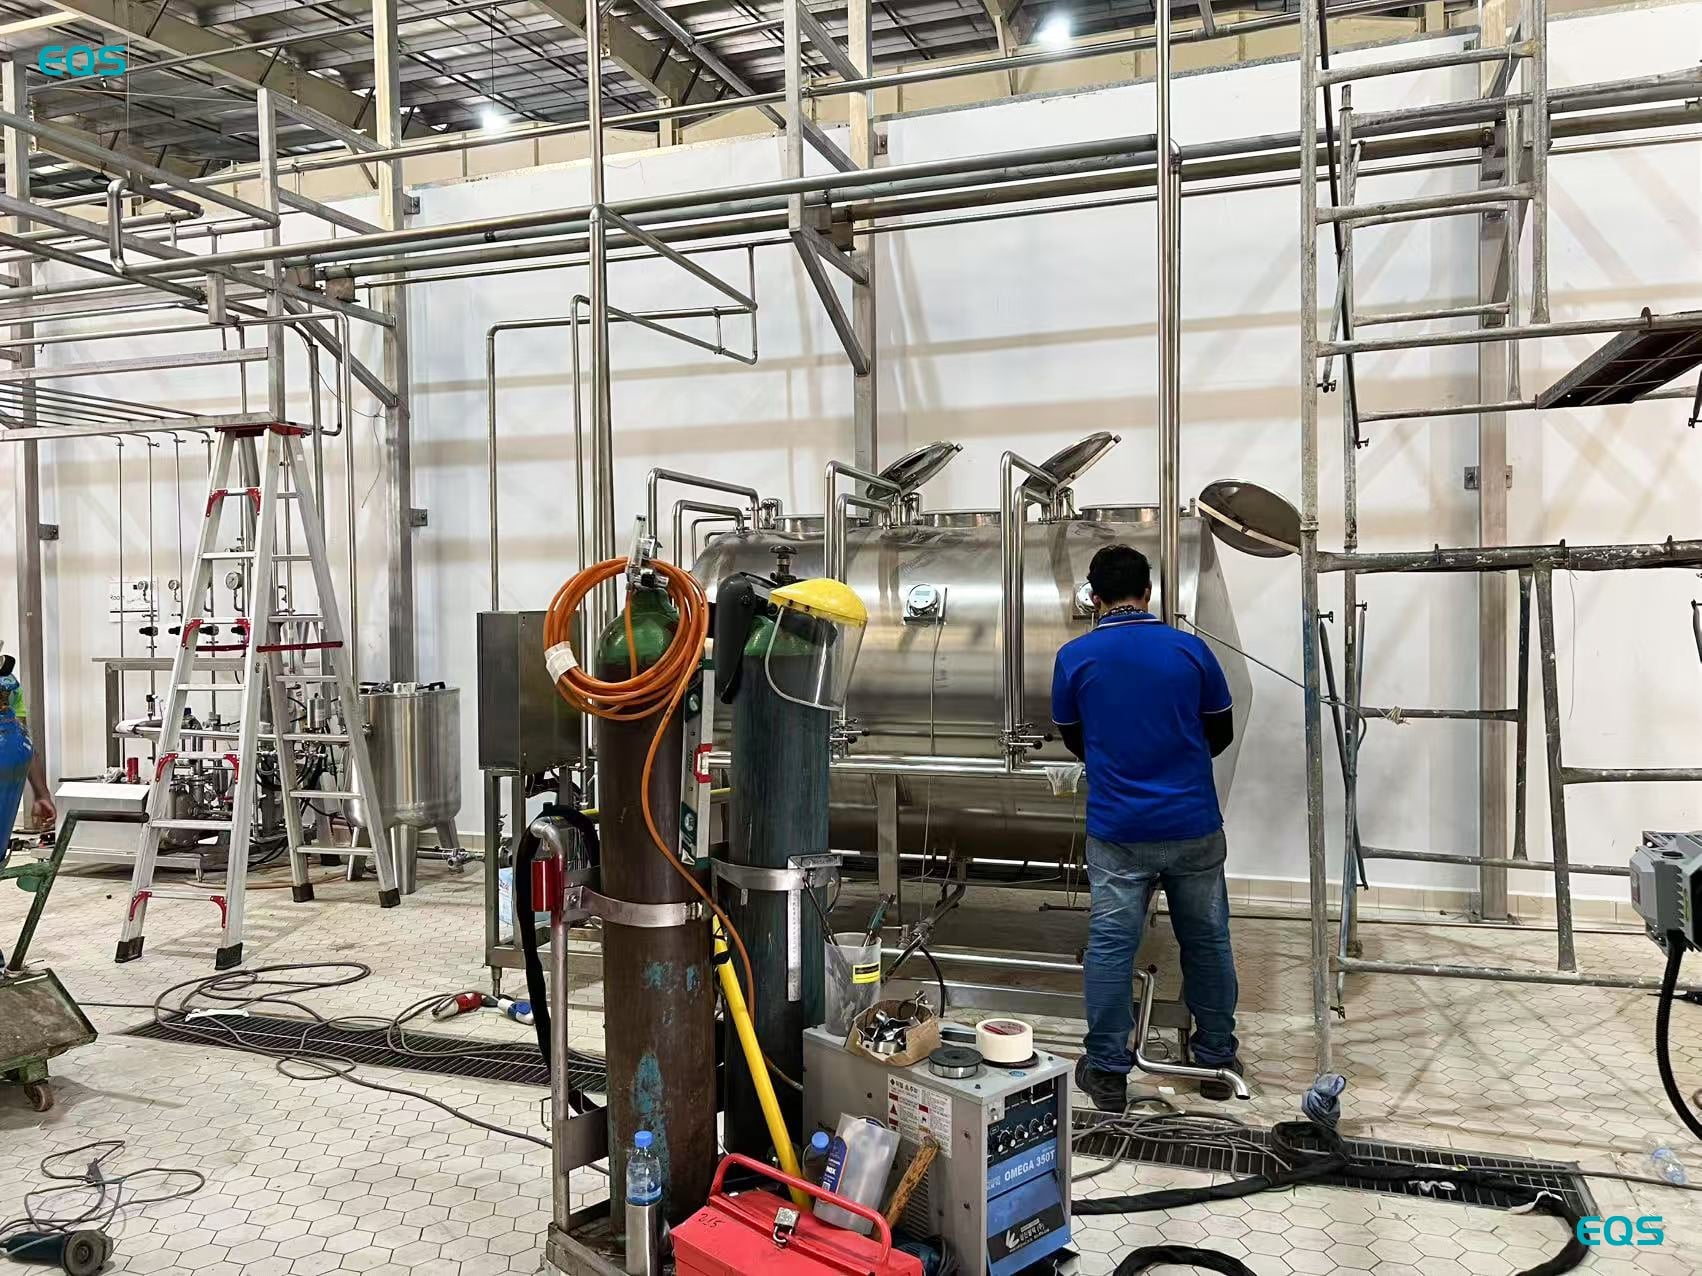
Az EQS Machinery öt mérnököt küldött 20 napra: 15 napot a telepítésre és beüzemelésre, 3 napot a képzésre, majd 2 napot a vevő saját személyzetével együtt a termelés során. Ez a sorrend biztosította, hogy a formális oktatás összefüggésben maradjon a gyakorlati gyártósori működéssel. A telepítés és beállítás után a képzési időszak során ismertette a működtető csapatot a berendezésekkel. Az utolsó két napon a vevő személyzete vette át a gyártósor üzemeltetését, miközben a mérnökök továbbra is mellettük álltak.
Az üzembe helyezés befejezését követő ötödik napon kezdődött a gyártás. A berendezés készen állt, de a söröző csomagolóanyagban akadt hiány, és saját ellátási láncára kellett várnia. A megrendelő ebben a projektben egy EQS által tervezett palackot, kupakot és címkét használt. Ez a részlet fontos minden olyan személy számára, aki első sörprojektet tervez, mert az üzemvonal-készség és az anyagkészség ugyanabban a pillanatban kell, hogy teljesüljön. Az üvegpalackok, a kupakok és a címkék mind ugyanabban a héten érkeznek meg, mint a mérnökök, ha a gyártásnak az üzembe helyezés után azonnal el kell kezdődnie, külön várakozás nélkül.
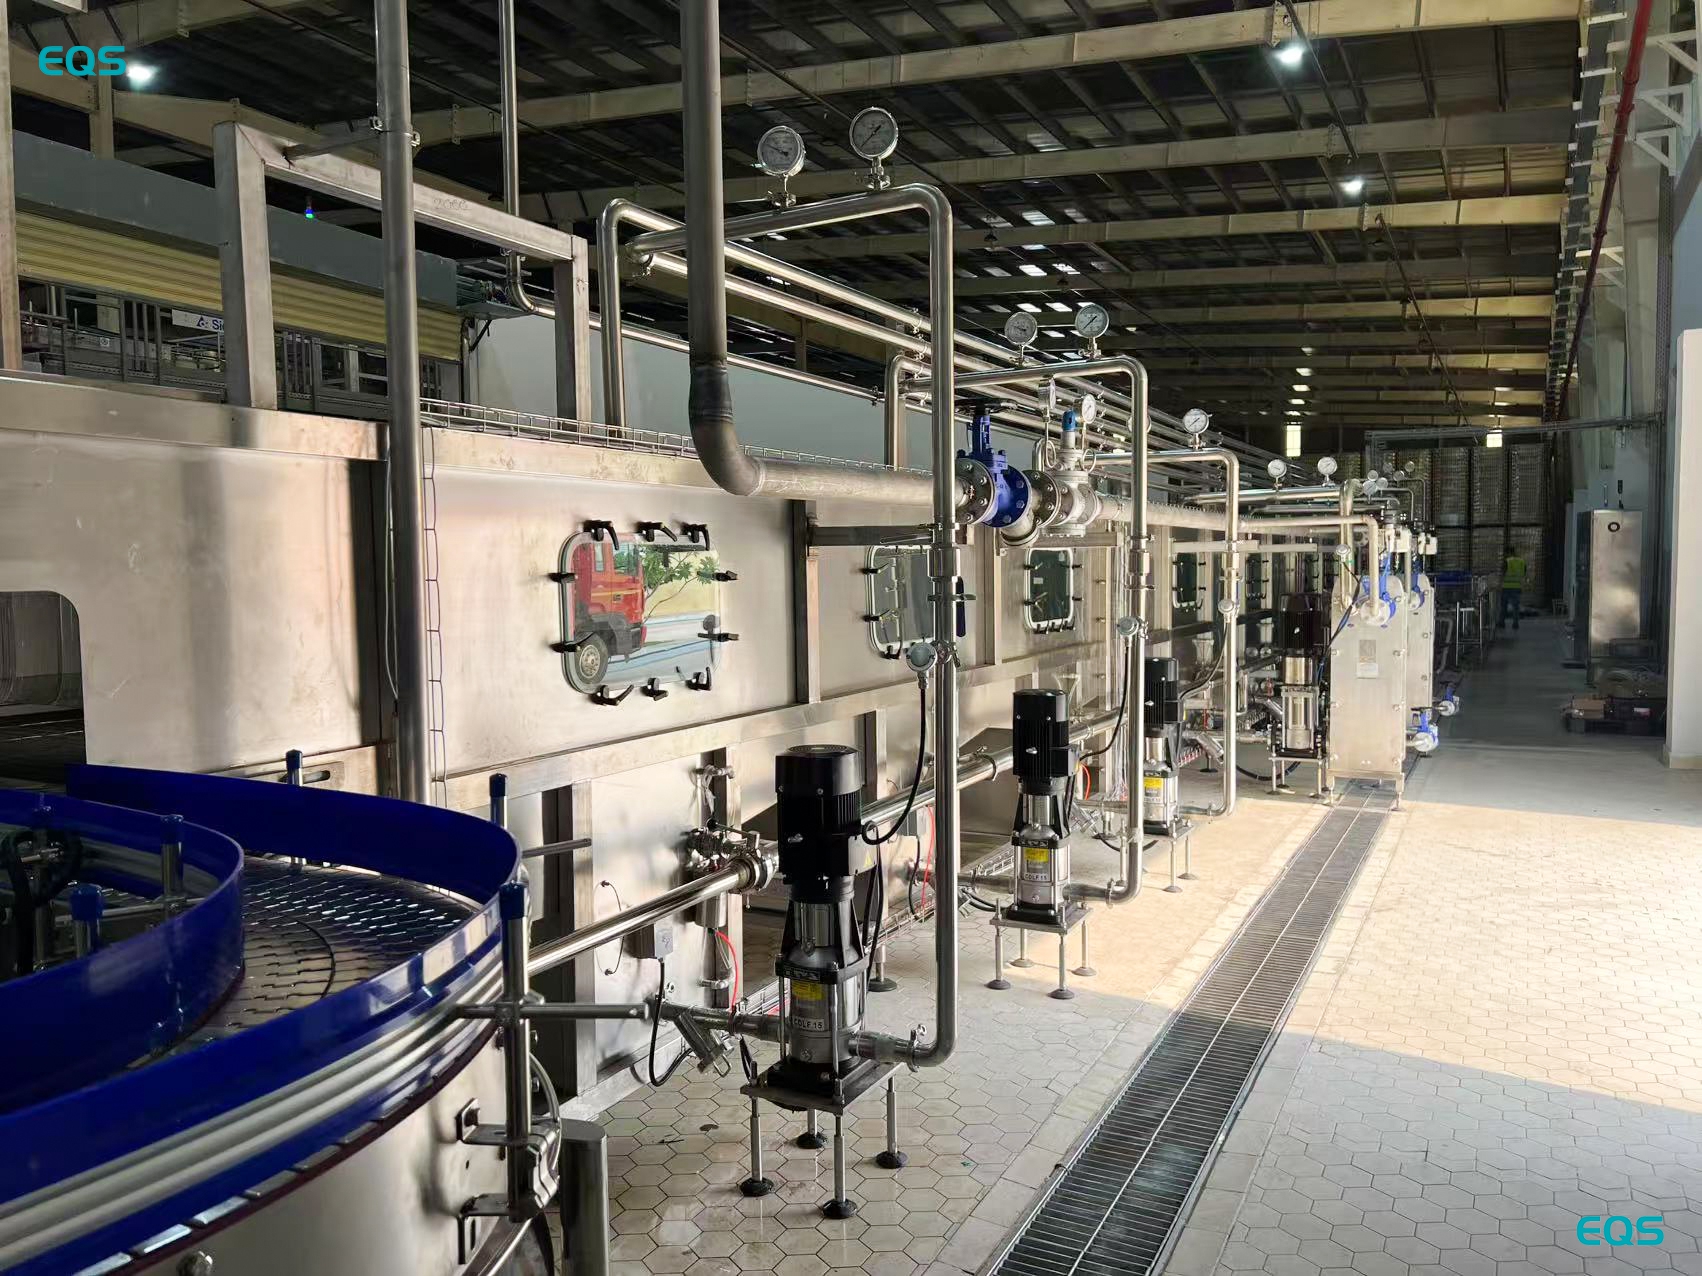
A kimenet kb. 10 000 palack/óra (BPH) szinten stabilizálódott 330 ml-es palackok esetén, ami pontosan a megadott érték volt. A „kb.” szó itt fontos, mert ez a szám a jelentett üzemi kimenetet írja le, és nem garancia arra, hogy a termelés folyamatosan pontosan ezen a számon fog futni.
Tizennégy hónap telt el a gyártás megkezdése óta, és csak egy hiba jelentkezett: a kupakokat nem szorították elég erősen a palackokra. Az EQS Machinery szervizcsapata távolról együttműködött a gyárral a probléma megoldásában, és a hibát úgy javították, hogy nem volt szükség helyszíni látogatásra. Ezen felül a sörgyár tizennégy hónapos üzemelés alatt nem jelentett egyetlen nagyobb meghibásodást sem. A laza kupakolási hiba továbbra is része a projekt dokumentációjának, mivel azt mutatja, hogy milyen konkrét probléma merült fel, és hogyan oldották meg.
„Sokkal jobban teljesített, mint amire számítottunk, és a töltési pontosság nagyon stabil.”
Ez a projekt két pontját érdemes átvenni egy másik, első alkalommal üzembe helyezett söröző tervezésébe. Az első a képzés és a támogatott üzemeltetés közötti megosztás. Három napot osztottak be osztálytermi és gyakorlati képzésre, majd két napig az üzemeltető mérnökök figyelték a vevő operátorainak a sor üzemeltetését, nem pedig ők vezették azt. Ez a megoldás áthelyezte a felelősséget a gyártó személyzetre, miközben a támogatás továbbra is jelen volt a berendezés mellett.
A második pont a nyersanyag-ütemterv. Ennek a projektnek az egyetlen késése a csomagolóanyag-kínálatból eredt.
Sörös csatorna megadásakor küldje el a palackrajzot, a kupakspecifikációt és a céloldott-oxigén-értéket a lekérdezéssel együtt. Ezek az adatok sokkal korábban irányítják a töltő berendezés konfigurációját, mint a palack/óra száma. Az ilyen információk biztosítása meghatározott tárolóedényt, záróelemet és töltési célt ad a felszerelésről folyó tárgyalásnak. Új sörfőzdék esetében ez az információ továbbá világosabb kapcsolatot teremt a csomagolási döntések és a töltési folyamat beállítási módja között.
Kiemelt Teljes Megoldás Folyadéktöltés & Csomagolásban Egyedi Megoldások & Csúcsprojektek
Copyright © JIANGSU EQS MACHINERY CO.,LTD