 EN


أدخلت مَصْنَع جَديد لِصُنْع البيرة في كمبوديا زجاجاتِه الزُّجاجيَّة الأولى سعة ٣٣٠ مل عبر خطّ EQS BGF32-32-8 في يونيو ٢٠٢٥. وكانت البيرة فئةً جديدةً تمامًا لهذه الشركة، كما كان المبنى المحيط بالخطّ جديدًا أيضًا. ولم يسبق لأيٍّ من طرف العميل أن قام بتعبئة علبة واحدة من البيرة قبل وصول مهندسي شركة EQS Machinery.
وقد شكَّل ذلك الوضع الابتدائيُّ بأكمله عمليةَ التشغيل الأوليَّة. ففي مصانع البيرة التي تمتلك فرق إنتاجٍ خبيرة، يستطيع المهندسون التركيزَ أساسًا على ضبط المعدات مع مشغِّلين يفهمون بالفعل كيف تتصرَّف البيرة داخل ماكينة التعبئة. أما في هذا الموقع، فقد تطلَّب الأمر ضبطَ الماكينات وتوفيرَ التدريب العملي للمشغِّلين معًا للانتقال إلى المرحلة التالية. وقد جعل المنتجُ هذه الحاجة أكثر أهميةً. فخلال تعبئة البيرة، ترتبط الضغوط والرغوة ومستوى التعبئة ارتباطًا وثيقًا ببعضها، لذا فإن أي تعديلٍ يبدو صغيرًا قد يؤثِّر في ما يراه المشغِّل داخل الزجاجة.
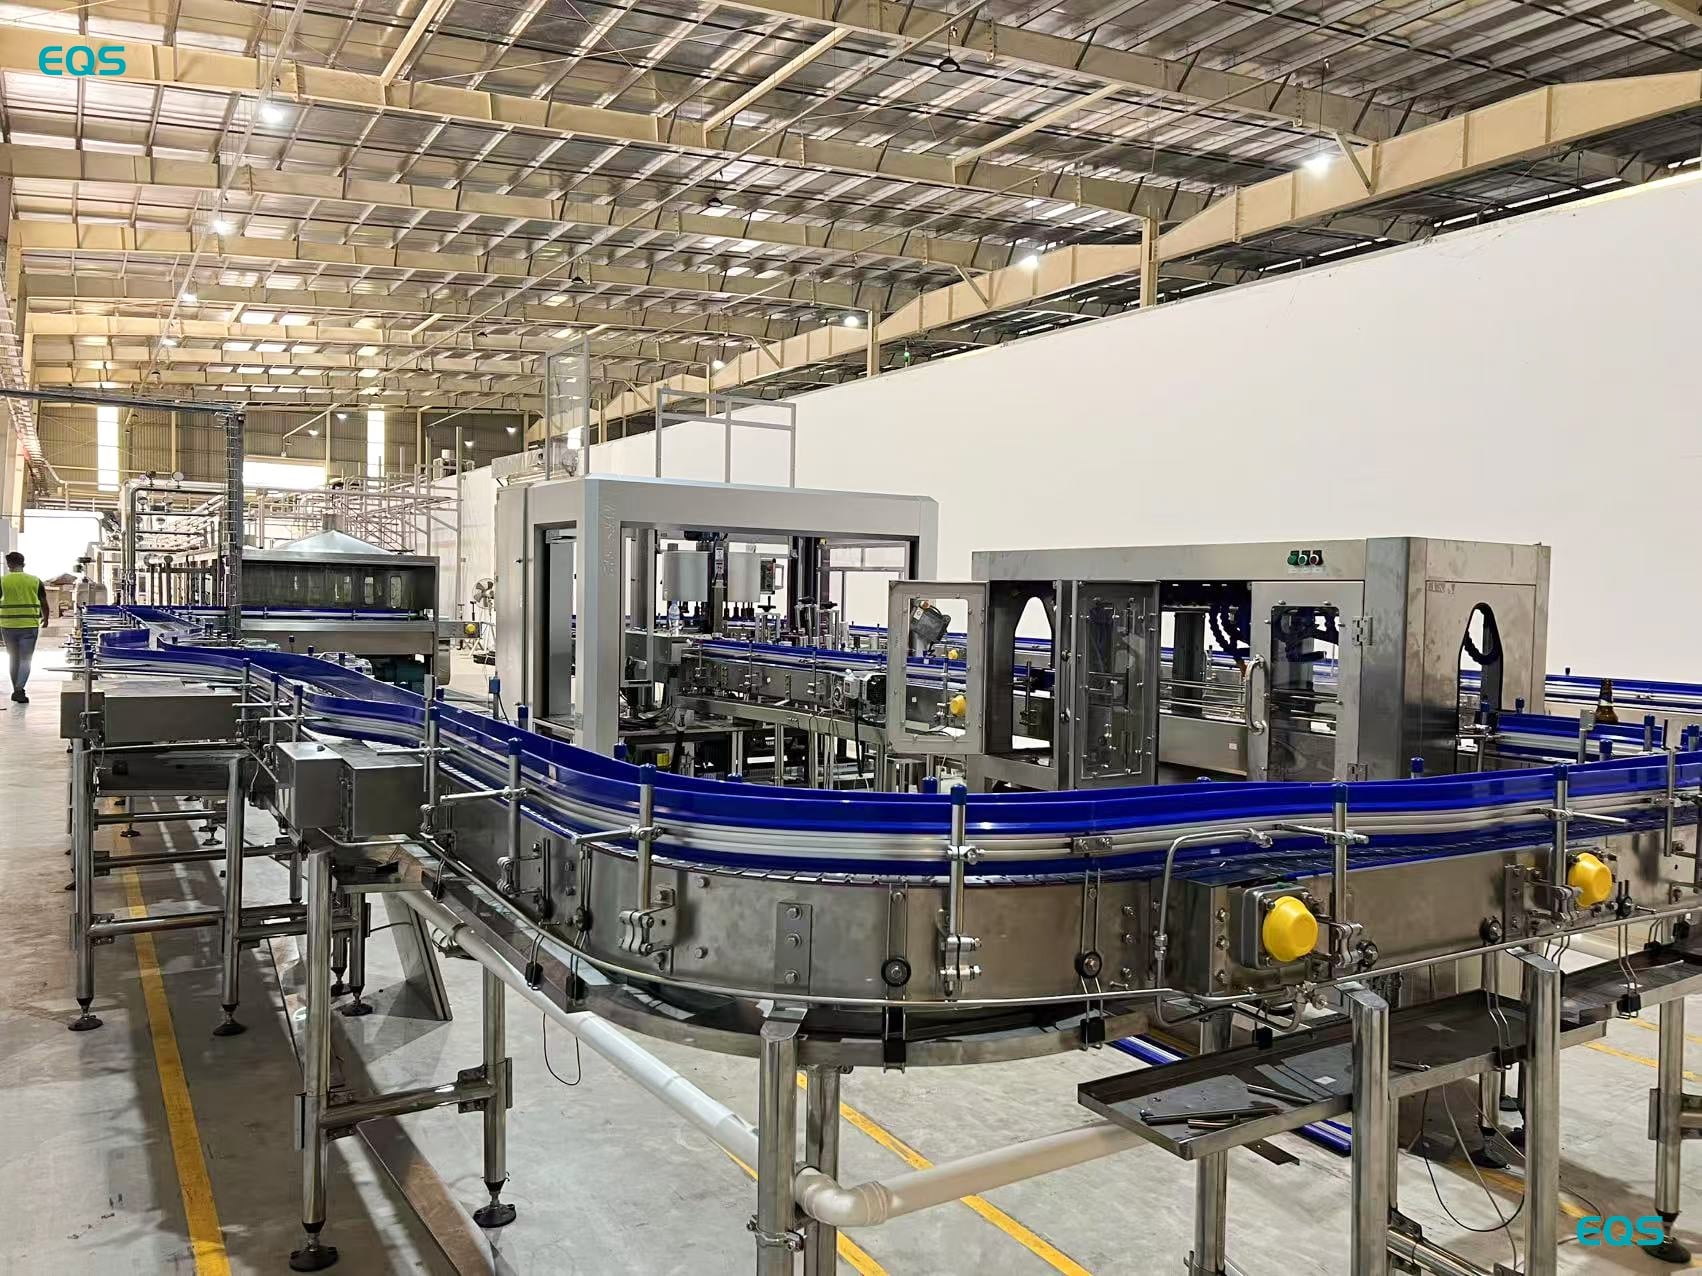
ولذلك، اتَّبع المشروع مسارين عمليَّين منذ بدايته. خط تعبئة البيرة كان لا بد من إعدادها للإنتاج، بينما كان على الأشخاص المسؤولين عن التشغيل اليومي أن يتعلّموا العلاقة بين إعدادات الماكينة وسلوك المنتج. وليست التسمية BGF32-32-8 سوى مرجع مشروعٍ لهذا التثبيت. ومن الناحية التشغيلية، تُعَدُّ الماكينة الرئيسية ماكينة ثلاثية الوظائف (غسلٌ، تعبئةٌ، وإغلاقٌ) للزجاجات الزجاجية.
تمرُّ الزجاجات عبر الخط بهذا الترتيب: آلة فك التحميل من الباليتات، ماكينة التعبئة الثلاثية الوظائف BGF32-32-8، نفق البسترة، مجفِّف الزجاجات، آلة الترميز، آلة وضع الملصقات. والطاقة الإنتاجية المُعلَّنة للزجاجات الزجاجية سعة ٣٣٠ مل هي ١٠٠٠٠ زجاجة في الساعة.
تستخدم قسم التعبئة صمامًا ميكانيكيًّا شبه إلكترونيًّا. ويعتمد دقة التعبئة على سلوك مجموعة الصمامات بكاملها وكذلك على استجابة كل صمام تعبئةٍ على حدة. وللمشغلين، هذا يعني أنه لا يمكن الحكم على استقرار الخط من زجاجة واحدة فقط. بل يجب مراقبة مستويات التعبئة عبر الزجاجات المختلفة وعلى امتداد فترة التشغيل، كي يتسنّى ربط أي تنوُّعٍ محتملٍ بالضغط أو غاز الإرجاع أو توقيت عمل الصمامات.
وُضِعَ توصيلٌ تلقائيٌّ لإيقاف التشغيل عند فتح الباب ضمن منطق السلامة. ويؤدي فتح الباب المحمي إلى إيقاف الجهاز بدلًا من ترك جهاز التعبئة يعمل مع وجود نقطة وصول مفتوحة. والقاعدة التشغيلية واضحةٌ مباشرةً: يُعامل الوصول المحمي وتشغيل الجهاز كشرطين منفصلين.
تعبئة البيرة تظهر المشكلات في الزجاجة بدلًا من ظهورها فقط على واجهة المستخدم البشرية (HMI). فالزجاجات نصف الممتلئة أو الممتلئة بشكل زائد، وكذلك اختلاف مستويات السوائل بين الصمامات، تشير كلُّها إلى التفاعل بين الضغط وتوقيت غاز الإرجاع. وقد تعامَل المهندسون مع هذه العوامل معًا، لأن أي تغيير في ضغط التقابل يؤثِّر في سلوك الرغوة، بينما يؤثِّر سلوك الرغوة بدوره في المستوى الظاهري للتعبئة.
عُومِلَ التحكُّم في الرغوة كجزءٍ من التحكُّم في مستوى السائل. فقد تجعل الحلقة الرغوية الظاهرة فوق مستوى السائل المقصود الزجاجة تبدو ممتلئةً أثناء الفحص البصري السريع. ولذلك، يصبح من الضروري التمييز بين مستوى السائل وموضع الرغوة عند تقييم الزجاجة المملوءة. وخلال مرحلة التشغيل الأولي، قارن الفريق ما يظهر عند المخرج بالإعدادات الموجودة داخل قسم التعبئة. وشكَّلت هذه المقارنة نفسها جزءًا من تعليمات التشغيل التي قدَّمتها الفرق خلال الزيارة الميدانية.
كان لغاز الإرجاع سببٌ ثانٍ للأهمية. فما يلتقطه الهواء أثناء عملية التعبئة قد يقلِّل من مدة صلاحية المنتج، كما أن المصنع الذي يطلق منتجه الأول يجب أن يُدرِك إدارة الأكسجين المذاب كهدف تشغيلي منذ البداية. ولم تُقدَّم أي قيمة مقاسة للأكسجين المذاب في هذا المشروع، وبالتالي فإن الغرض من هذه الفقرة هو توضيح هدف التحكُّم في غاز الإرجاع ضمن عملية التعبئة، وليس تفسيرها على أنها نتيجة اختبار مبلَّغ عنها.
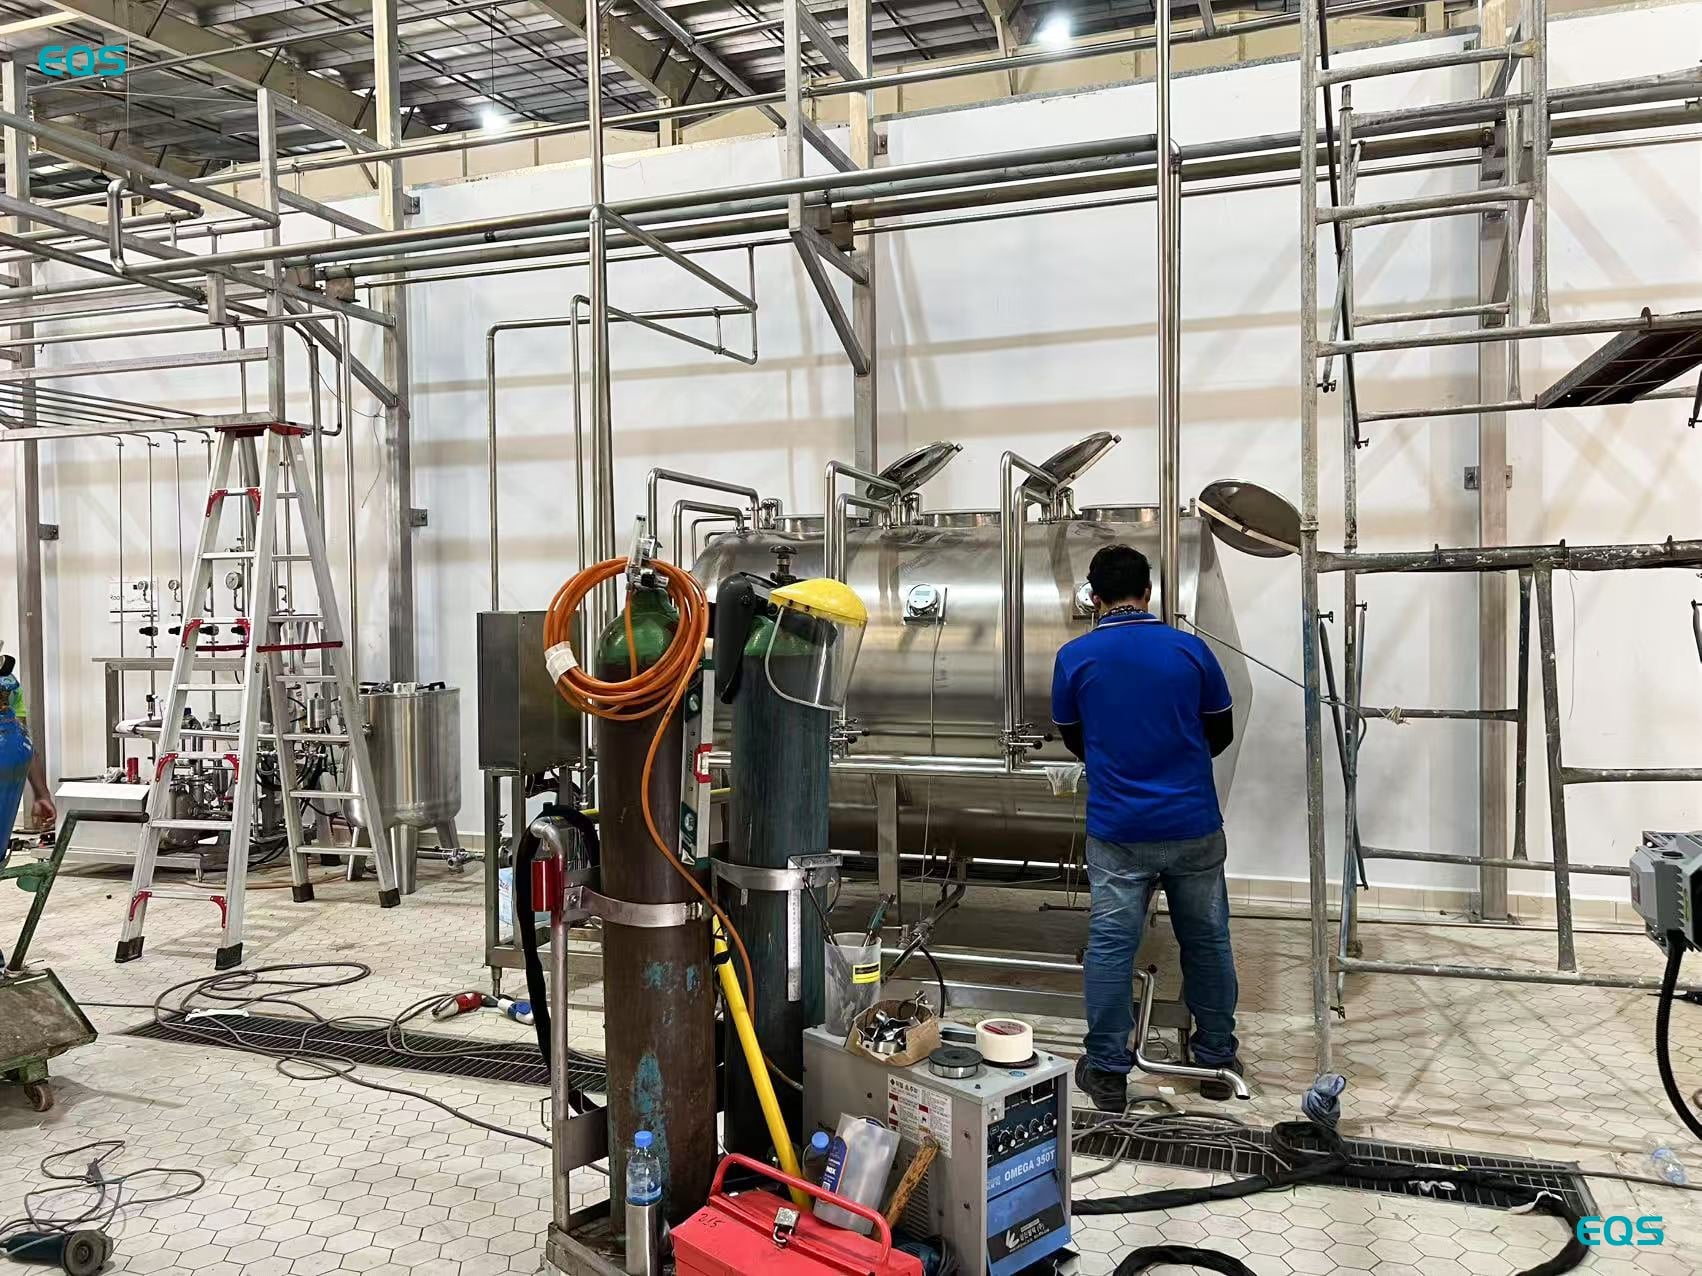
كانت هناك حاجة أيضًا إلى أن تتصرف ثلاثٌ وثلاثون صمامَ تعبئة بشكلٍ متسقٍ عبر مجموعة الصمامات. واستغرق تحقيق هذا التناسق معظم أيام التشغيل الأولي، حيث استُخدمت الزجاجات المملوءة كمرجع عملي أثناء عملية الضبط. وتدعم سجلات المشروع هذه الأعمال ومدتها، لكنها لا تحدد هامش تسامح منفصلًا لكل صمامٍ على حدة.
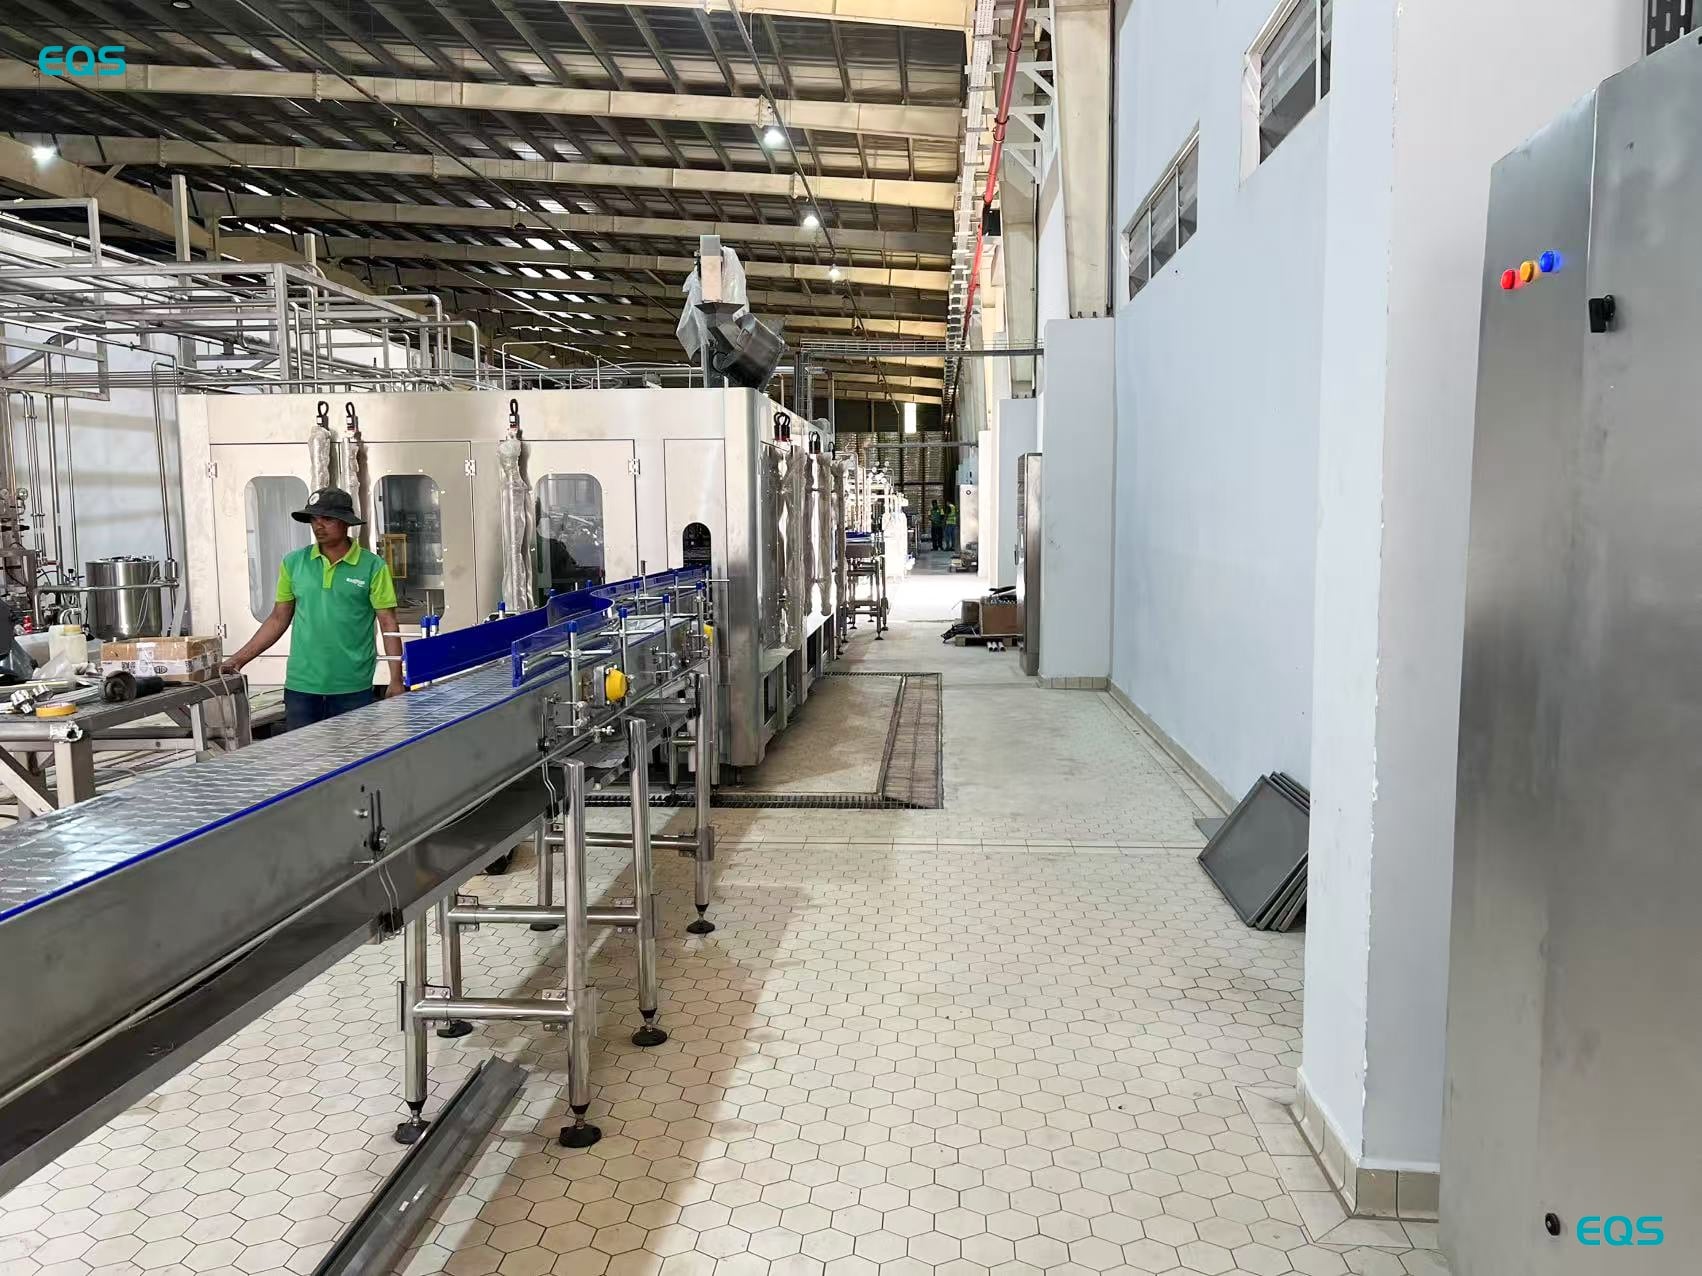
أرسلت شركة إي كيو إس ماشينري خمسة مهندسين لمدة عشرين يومًا: خمسة عشر يومًا للتركيب والتشغيل الأولي، وثلاثة أيام للتدريب، ثم يومان مع طاقم العميل الخاص أثناء الإنتاج. وحافظ هذا الترتيب على الارتباط بين التعليم الرسمي وتشغيل الخط الفعلي. وبعد الانتهاء من أعمال التركيب والضبط، بدأ فترة التدريب التي عرّفت فريق التشغيل بالمعدات. وفي اليومين الأخيرين، تولى طاقم العميل مسؤولية تشغيل الخط بينما بقي المهندسون بجانبهم.
بدأ الإنتاج بعد خمسة أيام من اكتمال التأهيل. وكانت المعدات جاهزة، بينما نفد من مصنع الجعة مواد التغليف، فاضطر إلى الانتظار حتى تصله من سلسلة التوريد الخاصة به. واستخدم العميل زجاجاتٍ وأغطيةً وملصقاتٍ صمَّمتها شركة إي كيو إس لهذا المشروع. وهذه التفاصيل بالغة الأهمية لأي شخص يخطط لمشروع بيرة أولي، لأن جاهزية الخط وإمداد المواد يجب أن تتزامنا تمامًا. فالزجاجات الزجاجية والأغطية والملصقات كلُّها يجب أن تصل في الأسبوع نفسه الذي يصل فيه المهندسون، إذا كان من المتوقع أن يبدأ الإنتاج مباشرةً بعد التأهيل دون فترة انتظار منفصلة.
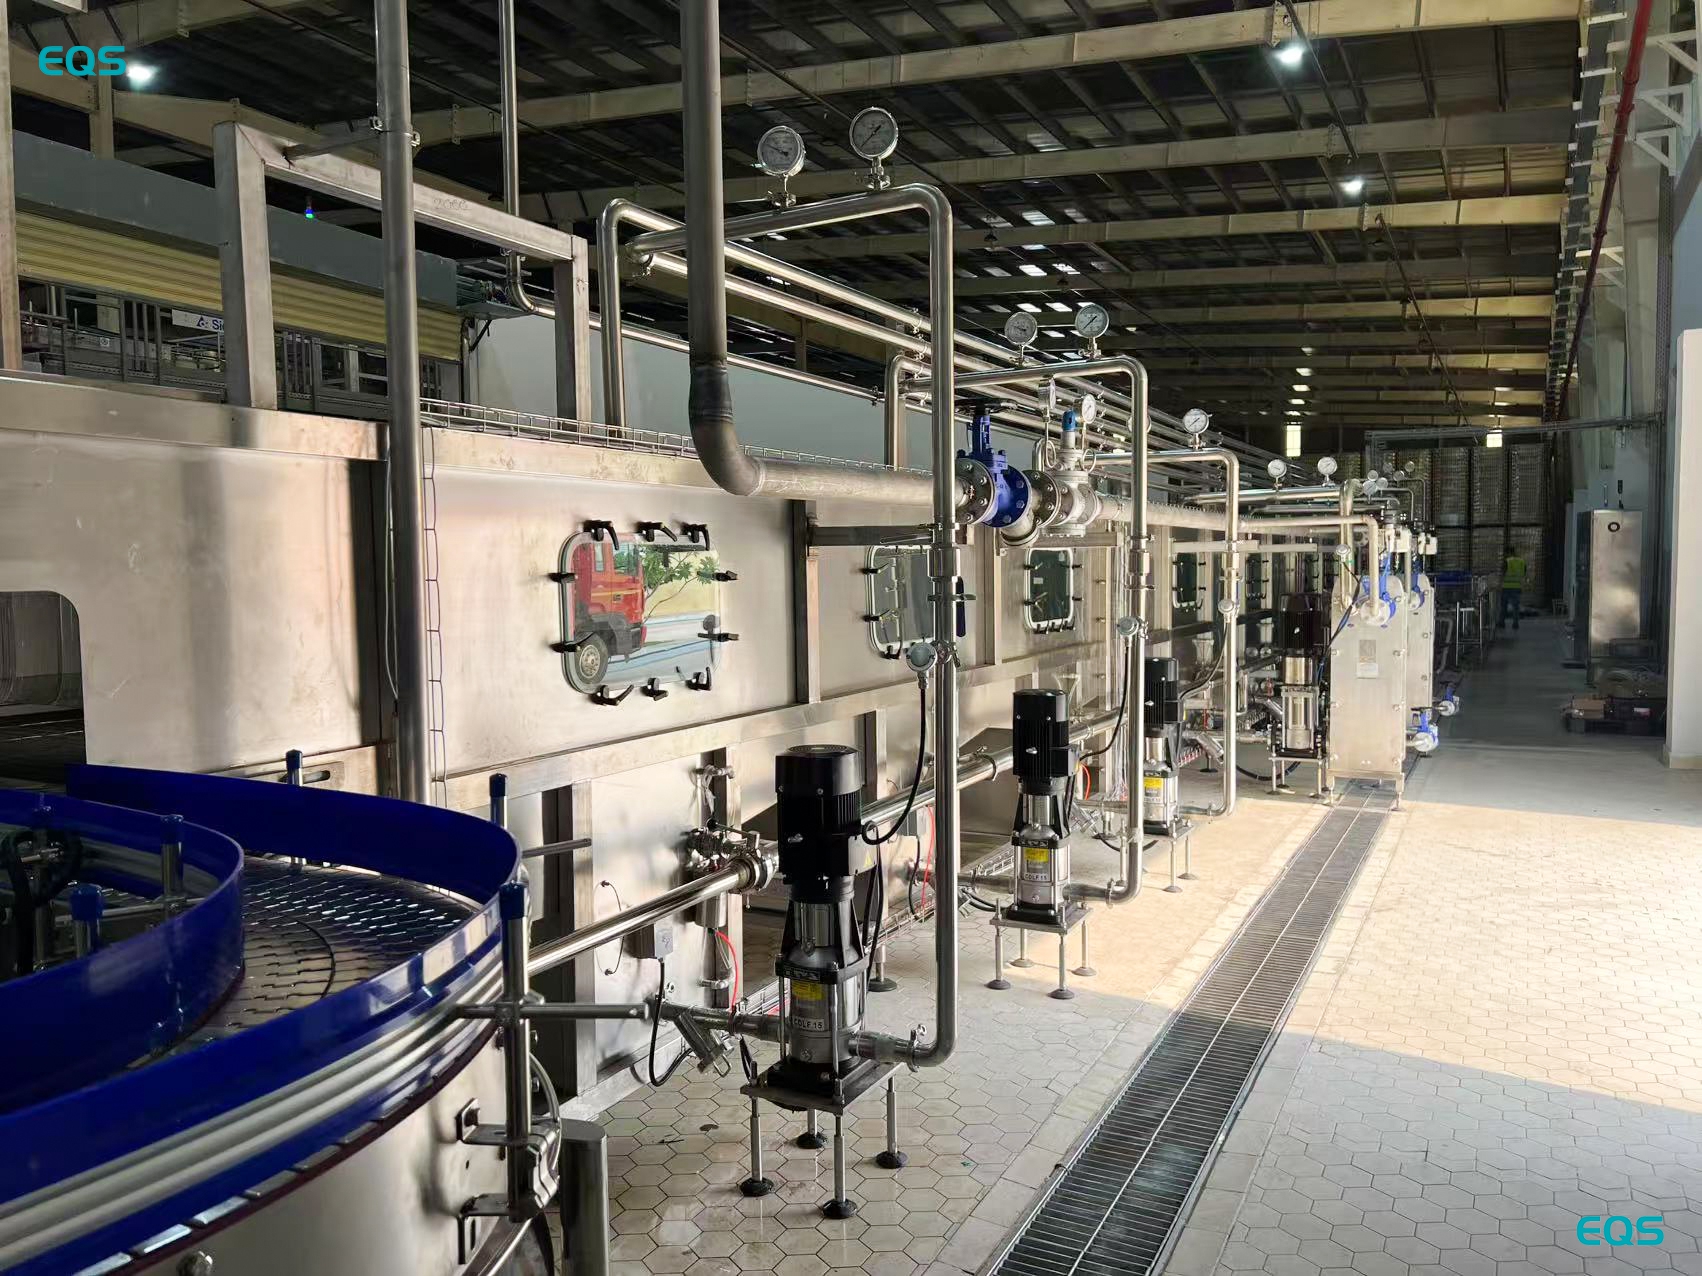
استقر الإنتاج عند نحو ١٠٠٠٠ زجاجة في الساعة بالنسبة للزجاجات السعة ٣٣٠ مل، وهي النسبة المحددة مسبقًا. وكلمة «نحو» ذات أهمية بالغة، لأن هذا الرقم يعبِّر عن الإنتاج التشغيلي المبلغ عنه، وليس ضمانًا لإنتاجٍ مستمرٍ بعددٍ دقيقٍ ثابت.
ظهر عيبٌ واحد خلال الأشهر الأربعة عشر التي تلت بدء الإنتاج: لم تُثبَّت الغطاءات بإحكام كافٍ. وعمل فريق خدمة شركة إي كيو إس ماشينري عن بُعد مع المصنع لمعالجة هذه المسألة، وتم إصلاحها دون الحاجة إلى زيارة ميدانية. وباستثناء ذلك، أفاد المصنع بعدم حدوث أي عطل جسيم خلال الأشهر الأربعة عشر من التشغيل. ويظل عيب الغطاءات الفضفاضة مسجَّلاً في سجل المشروع لأنه يوضح العيب المحدَّد الذي ظهر والطريقة التي تم بها حله.
«لقد أدى أداءُهُ أفضلَ بكثيرٍ ممّا كان متوقَّعًا، ودِقَّة التعبئة مستقرّةٌ جدًّا.»
هناك نقطتان من هذه المشروع تستحقان أن تُدمجان في خطة مصنع جعة جديد لأول مرة. النقطة الأولى هي تقسيم المهام بين التدريب والتشغيل المدعوم. فقد استُخدم ثلاثة أيام للتدريب النظري والعملي، ثم يليها يومان راقب خلالهما المهندسون مشغّلي العميل أثناء تشغيل الخط بدلًا من تشغيله بأنفسهم. وقد أدى هذا الترتيب إلى نقل المسؤولية إلى طاقم الإنتاج مع بقاء الدعم متاحًا بجانب المعدات.
أما النقطة الثانية فهي جدول توريد المواد. وكان التأخير الوحيد في هذا المشروع ناتجًا عن توريد مواد التغليف.
عند تحديد خط تعبئة البيرة، أرسل رسم الزجاجة ومواصفات الغطاء والرقم المستهدف للأكسجين المذاب مع الاستفسار. فهذه العناصر تُرشد تكوين جهاز التعبئة قبل أن يُحدد عدد الزجاجات في الساعة بوقتٍ طويل. وتوفير هذه المعلومات يمنح مناقشة المعدات حاويةً ومغلقًا وأهداف تعبئةً محددةً بوضوح. أما بالنسبة لمصنع جعة جديد، فإن هذه المعلومات تُنشئ أيضًا اتصالًا أوضح بين قرارات التغليف وكيفية إعداد عملية التعبئة.
تركز على حلول متكاملة لتعبئة السوائل وإغلاقها مع حلول مخصصة ومشاريع مفتاحية
حقوق النشر © JIANGSU EQS MACHINERY CO.,LTD