 EN


Een nieuwe brouwerij in Cambodja liet in juni 2025 haar eerste glazen flessen van 330 ml door een EQS BGF32-32-8-lijn lopen. Bier was een nieuwe categorie voor dit bedrijf, en ook het gebouw rondom de lijn was nieuw. Niemand aan kant van de klant had ooit eerder een enkel krat bier afgevuld voordat de ingenieurs van EQS Machinery arriveerden.
Dat uitgangspunt vormde het gehele inbedrijfstellingproces. Bij een brouwerij met een ervaren productieteam kunnen ingenieurs zich voornamelijk concentreren op het afstemmen van de apparatuur samen met operators die al begrijpen hoe bier reageert in een vulmachine. Op deze locatie waren zowel machineafstelling als operatorinstructie nodig om gezamenlijk vooruit te komen. Het product maakte dat bijzonder belangrijk. Druk, schuimvorming en vulniveau zijn tijdens het vullen van bier nauw met elkaar verbonden, dus een aanpassing die klein lijkt, kan van invloed zijn op wat de operator in de fles ziet.
Het project had daarom vanaf het begin twee praktische trajecten. De bier flessenlijn moest worden voorbereid op productie, terwijl de mensen verantwoordelijk voor de dagelijkse bediening moesten leren hoe machine-instellingen en productgedrag met elkaar samenhangen. De aanduiding BGF32-32-8 is slechts de projectreferentie voor deze installatie. In bedrijfszekerheidstermen is de hoofdmachine een drie-in-één-wasmachine, vulmachine en afdekmasjien voor glazen flessen.
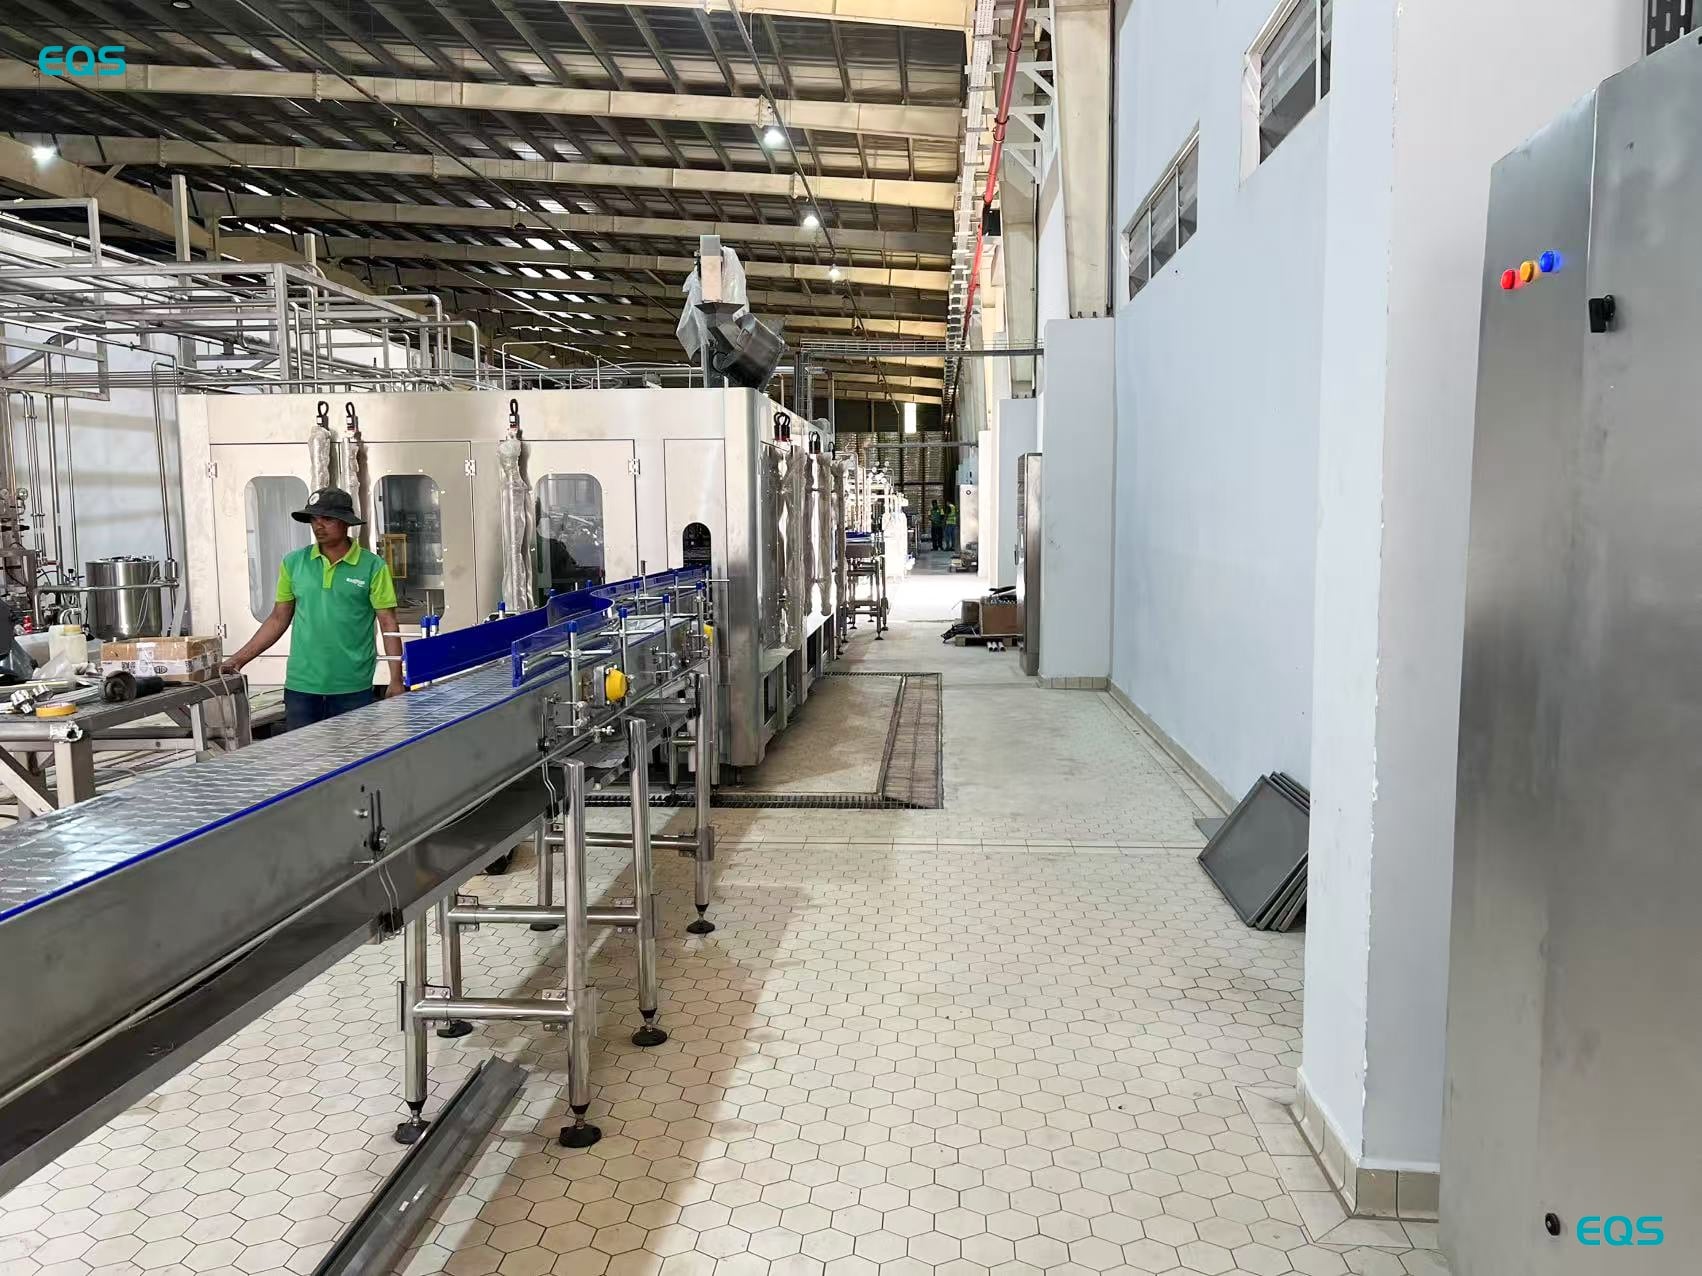
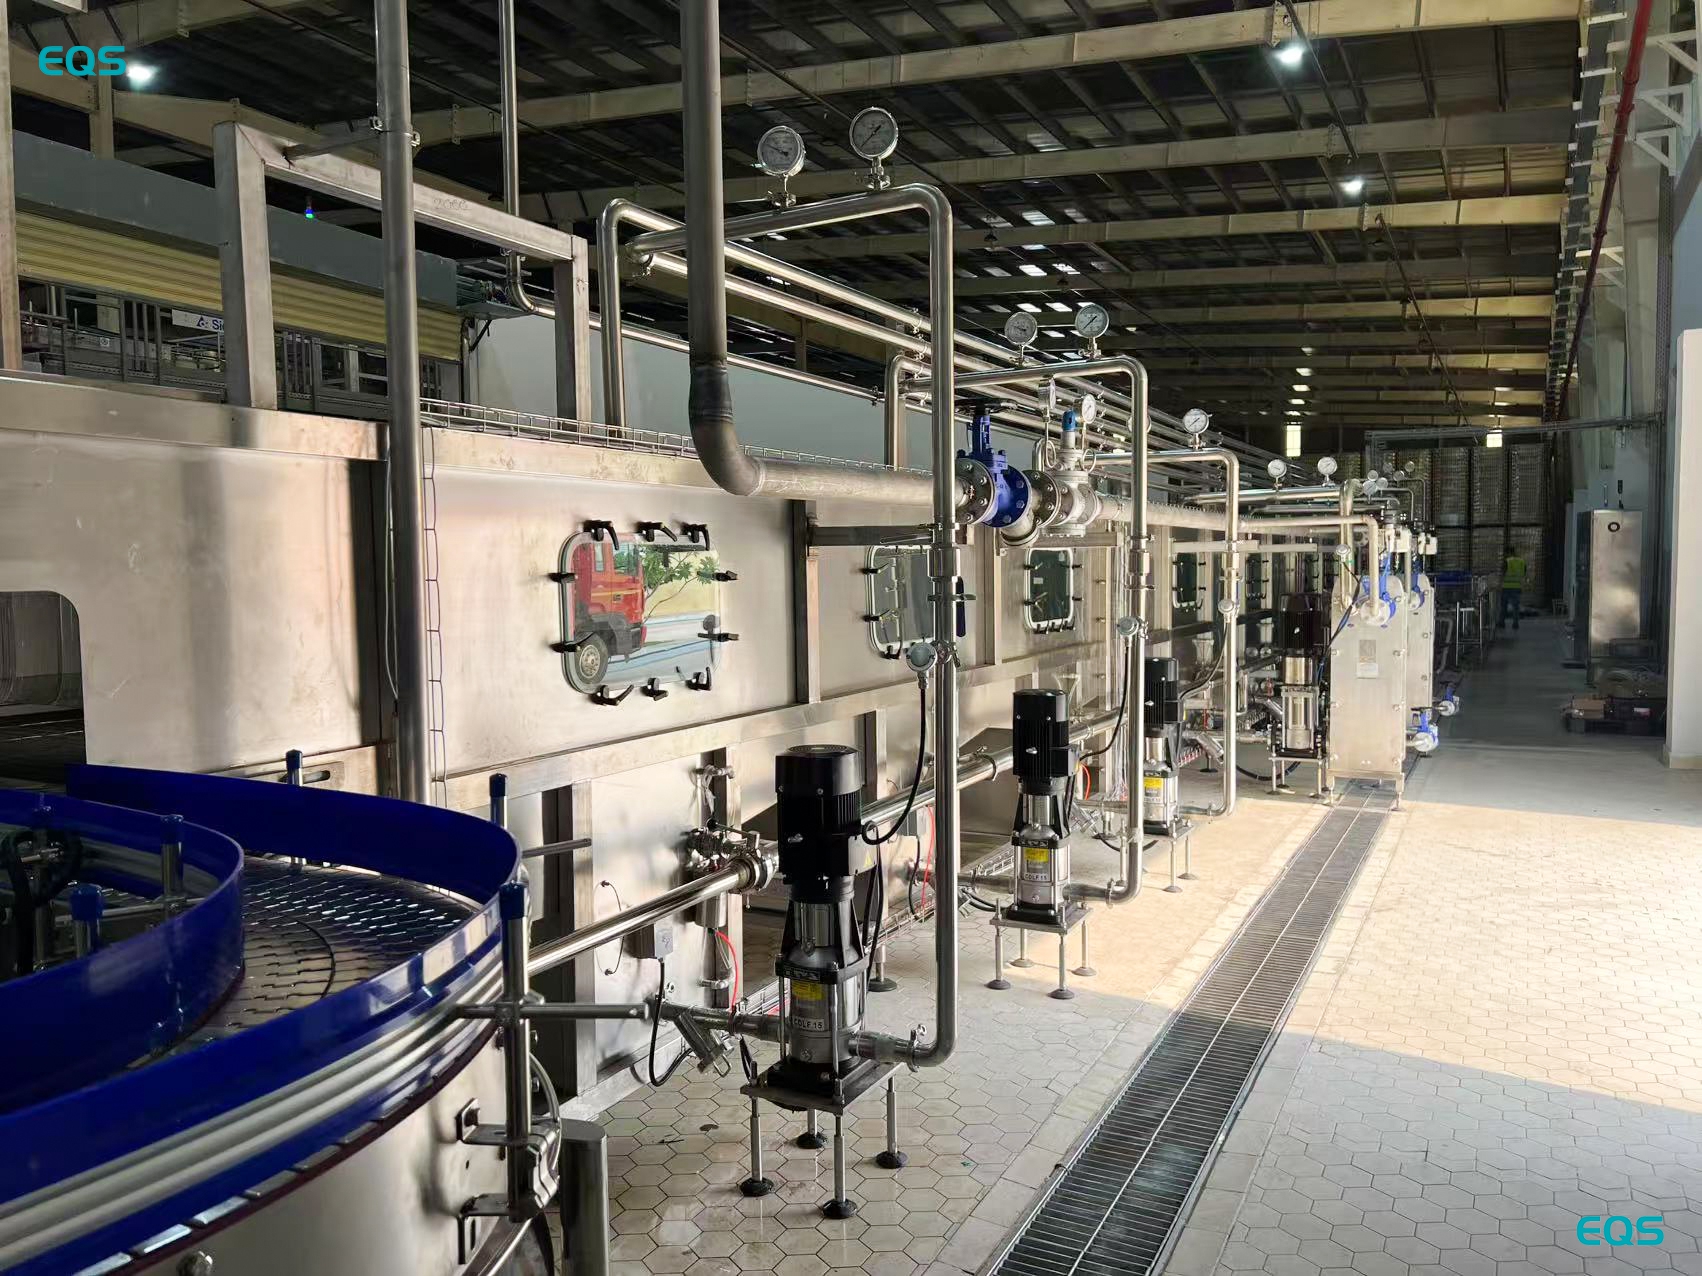
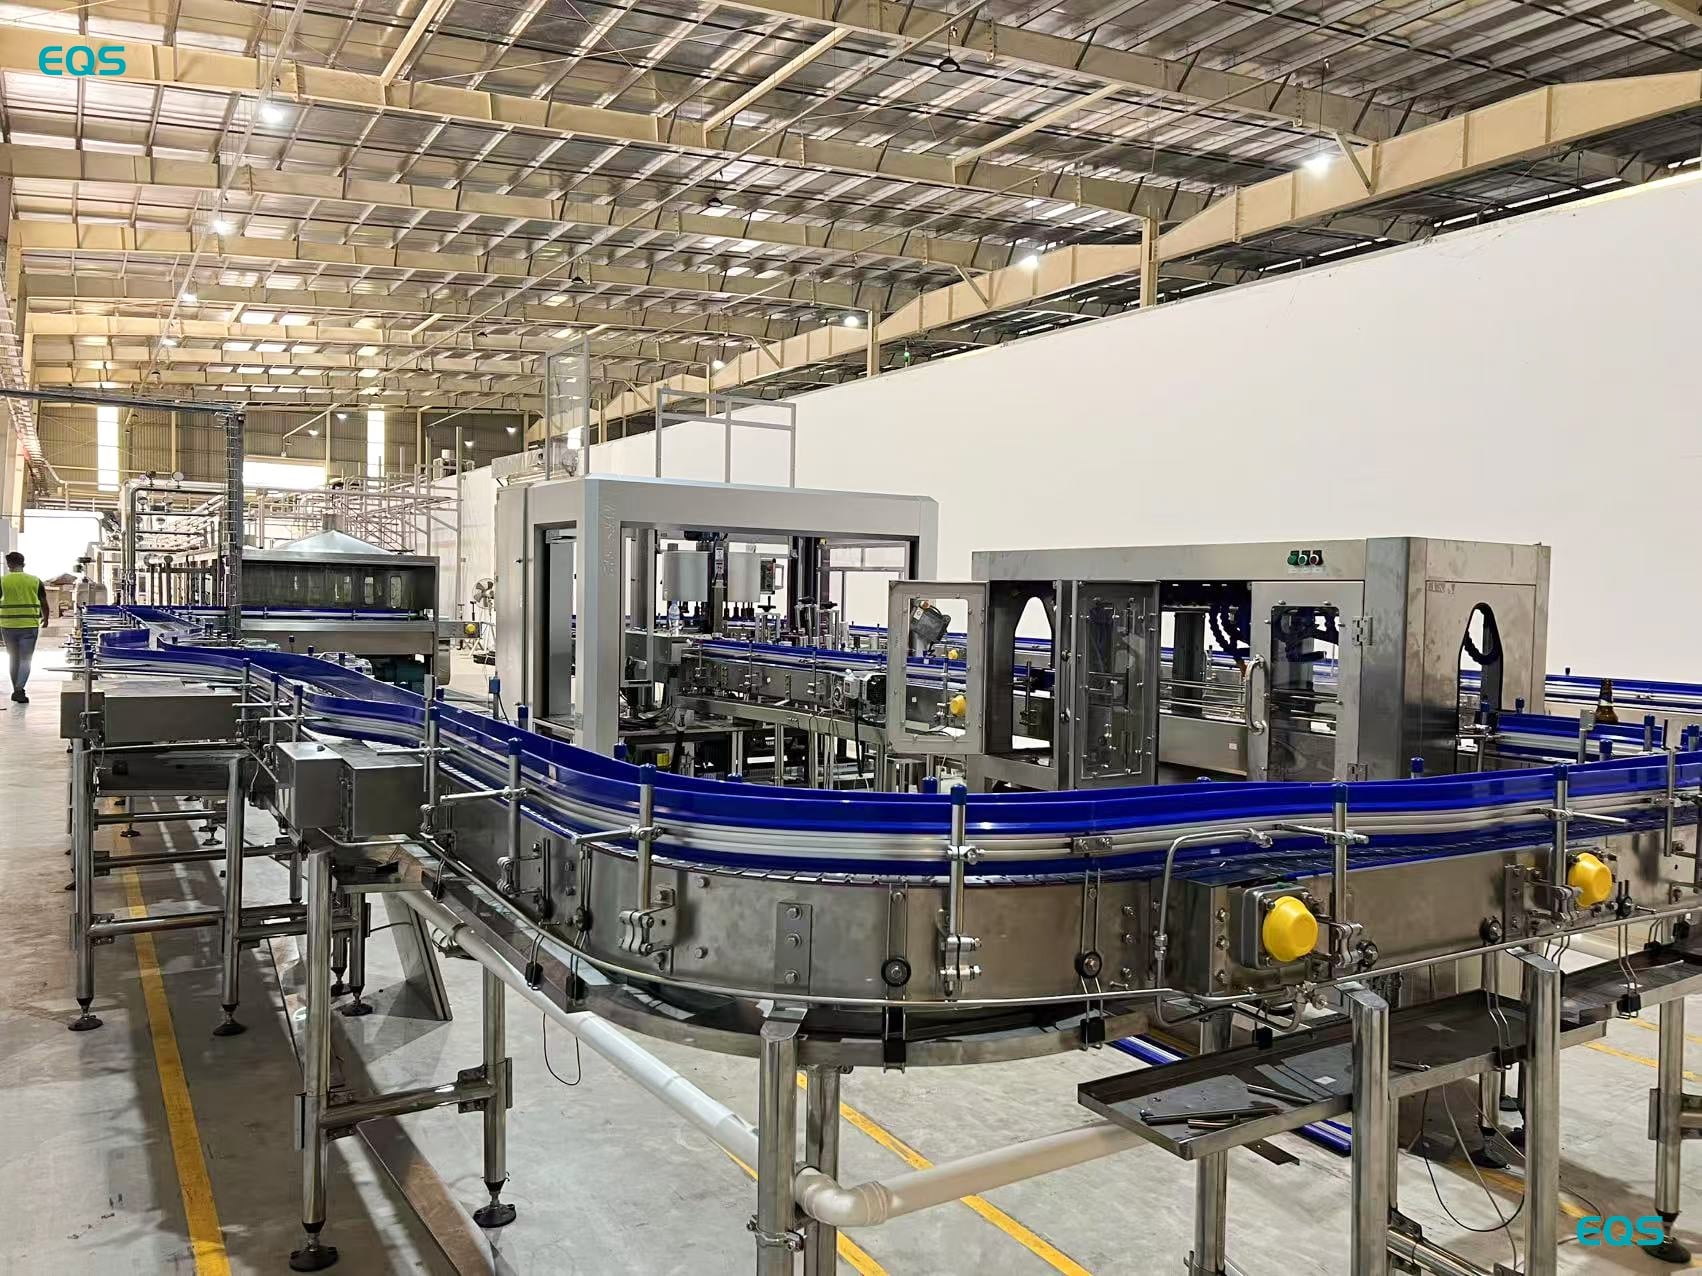
Flessen bewegen zich in deze volgorde door de lijn: depalletiseerder, drie-in-één-vulmachine BGF32-32-8, pasteurisatietunnel, flesdroger, coder, etiketteermachine. Het nominale vermogen voor glazen flessen van 330 ml bedraagt 10.000 flessen per uur.
De vulsectie maakt gebruik van een semi-elektronische mechanische klep. De vulnauwkeurigheid hangt af van het gedrag van de volledige klepset evenals van de reactie van elke individuele vulklep. Voor operators betekent dit dat een stabiele lijn niet kan worden beoordeeld aan de hand van één enkele fles. Vulniveaus moeten worden geëvalueerd over meerdere flessen en over de bedrijfstijd heen, zodat eventuele variaties kunnen worden gekoppeld aan druk, terugstromend gas of kleptiming.
Er is een veiligheidsinterlock geïntegreerd die de machine uitschakelt zodra een beveiligde deur wordt geopend. Het openen van een dergelijke deur stopt de machine, in plaats van de vulmachine te laten doordraaien met een open toegangspunt. De bedieningsregel is eenvoudig: beveiligde toegang en machinebedrijf worden als twee afzonderlijke voorwaarden behandeld.
Bierafvullen problemen worden zichtbaar in de fles, niet alleen op de HMI. Halfvolle of overlopende flessen en ongelijke vulniveaus tussen de kleppen wijzen op de wisselwerking tussen druk en terugstroomgas-timing. De engineers behandelden deze factoren gezamenlijk, omdat een aanpassing van de tegendruk het schuimgedrag beïnvloedt, terwijl het schuimgedrag op zijn beurt het waargenomen vulniveau verandert.
Schuimbeheersing werd behandeld als onderdeel van het niveaubeheer. Een schuimrand boven het beoogde vloeistofniveau kan een fles tijdens een snelle visuele controle vol lijken te maken. Daarom is het noodzakelijk om bij de beoordeling van de gevulde fles het vloeistofniveau te onderscheiden van de positie van het schuim. Tijdens de inbedrijfstelling vergeleek het team wat zichtbaar was aan de uitlaat met de instellingen binnen de vulsectie. Dezelfde vergelijking maakte deel uit van de bedieningsinstructie die tijdens het bezoek ter plaatse werd gegeven.
Terugstromend gas was ook om een tweede reden van belang. Lucht die tijdens het vullen wordt opgenomen, kan de houdbaarheid verminderen, en een brouwerij die haar eerste product lanceert, moet vanaf het begin opgeloste zuurstof als operationeel doelstelling beheren. Voor dit project werd geen gemeten waarde voor opgelost zuurstof verstrekt, dus gaat het hier om het doel van de terugstroomgasregeling binnen het vulproces. Dit mag niet worden gelezen als een gerapporteerd testresultaat.
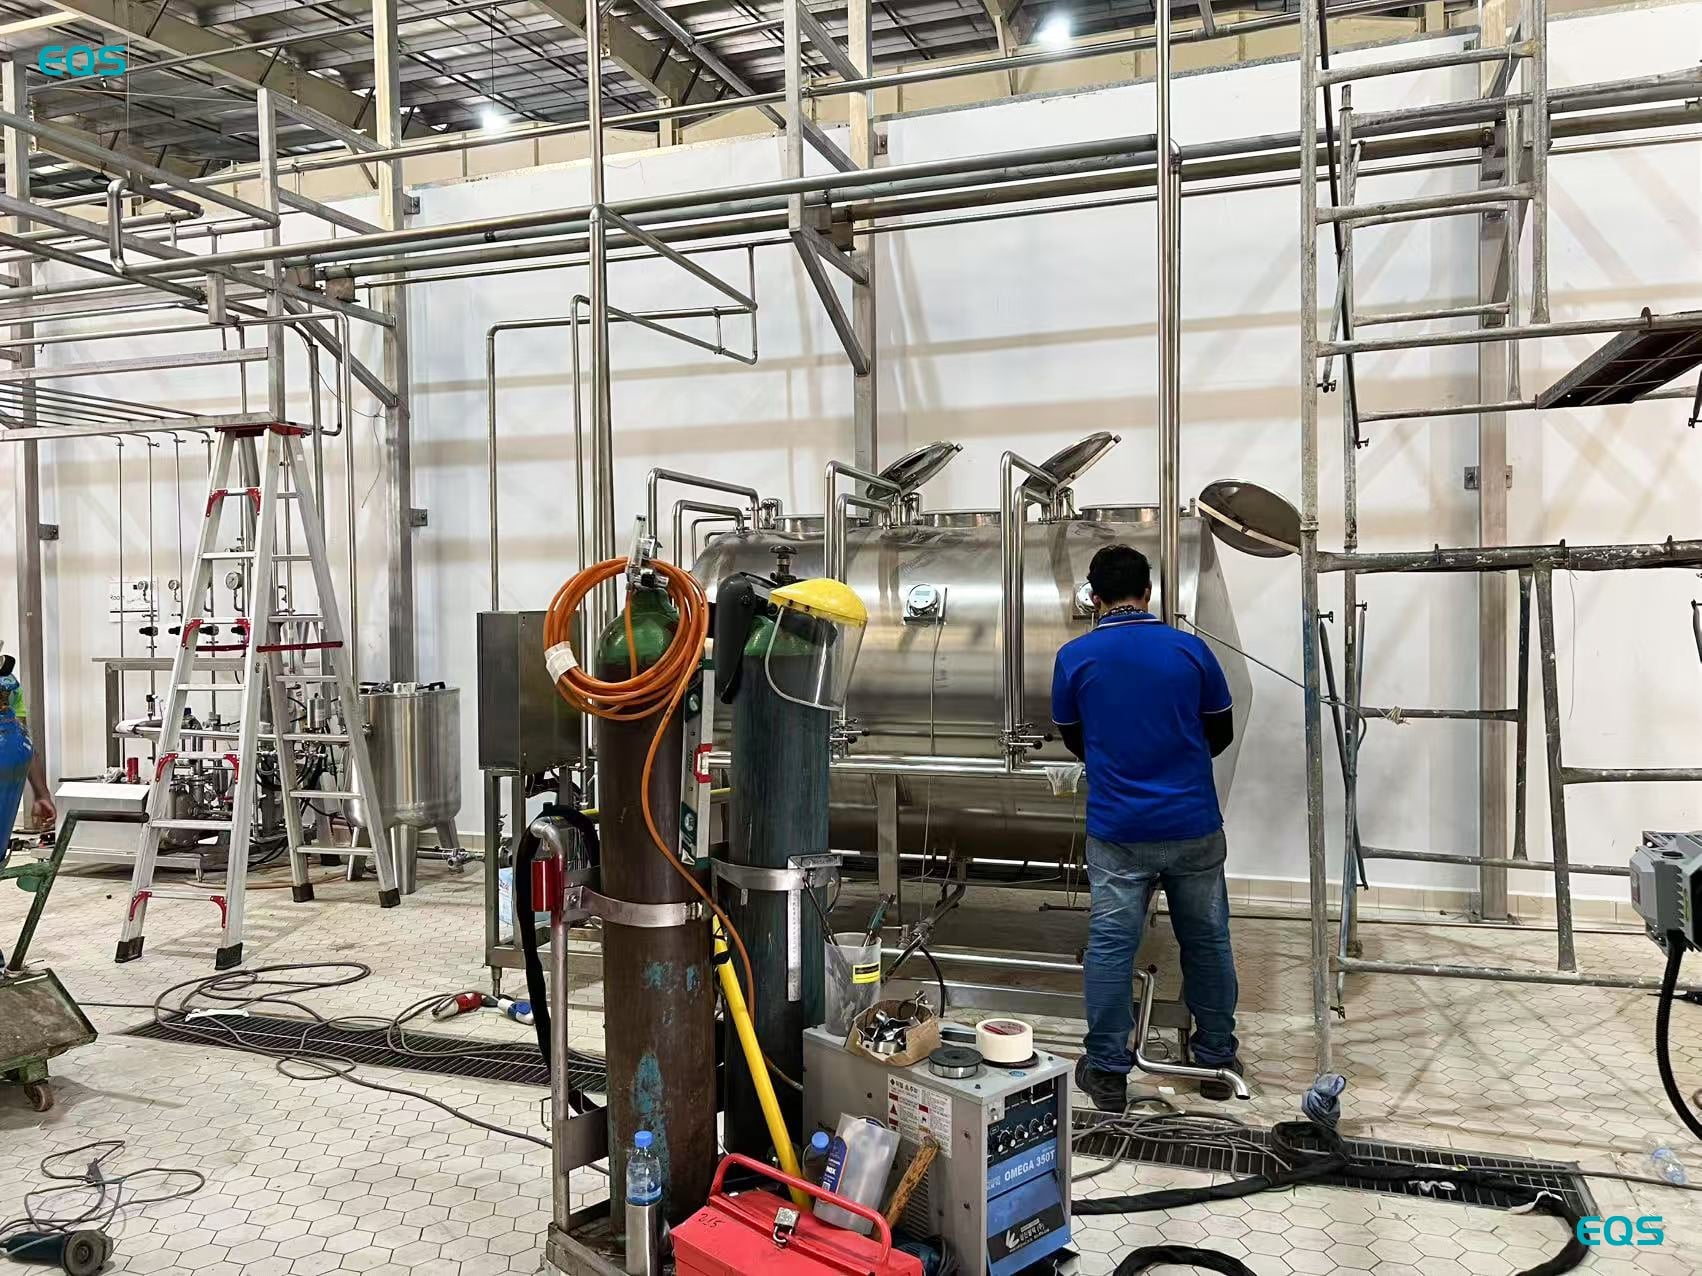
Tweeëndertig vulkleppen moesten ook consistent gedragen worden binnen de klepset. Het in lijn brengen van deze kleppen nam het grootste deel van de inbedrijfstellingstijd in beslag, waarbij gevulde flessen als praktische referentie dienden tijdens de afstelling. De projectdossier ondersteunt dit werk en de duur ervan, maar bevat geen afzonderlijke tolerantie voor individuele kleppen.
EQS Machinery zond vijf ingenieurs voor 20 dagen: 15 dagen voor installatie en inbedrijfstelling, 3 dagen voor opleiding en vervolgens 2 dagen samen met het eigen personeel van de klant tijdens de productie. Deze volgorde hield formele instructie nauw verbonden met de werkelijke lijnoperatie. Na de installatie- en afstelwerkzaamheden introduceerde de opleidingsperiode het bedieningsteam in de apparatuur. Tijdens de laatste twee dagen nam het personeel van de klant de leiding over bij het draaien van de lijn, terwijl de ingenieurs naast hen bleven staan.
De productie begon vijf dagen nadat de inbedrijfstelling was afgerond. De apparatuur was klaar, maar de brouwerij had een tekort aan verpakkingsmateriaal en moest wachten op haar eigen toeleveringsketen. De klant gebruikte een fles, een dop en een etiket die EQS voor dit project had ontworpen. Dit detail is belangrijk voor iedereen die een eerste bierproject plant, omdat de kant-en-klaarheid van de productielijn en het verpakkingsmateriaal op hetzelfde moment moeten samenvallen. Glasflessen, doppen en etiketten moeten allemaal in dezelfde week aankomen als de engineers, als de productie direct na de inbedrijfstelling moet beginnen zonder extra wachttijd.
De output stabiliseerde zich op ongeveer 10.000 flessen per uur voor 330 ml-flessen, wat overeenkomt met de specificatie. Het woord ‘ongeveer’ is belangrijk, omdat dit cijfer de gerapporteerde werkelijke output weergeeft en niet wordt gepresenteerd als een garantie voor continue productie op precies dat aantal.
Er trad één storing op in de veertien maanden sinds de productie begon: de doppen werden niet strak genoeg aangebracht. Het service-team van EQS Machinery loste het probleem op afstand samen met de brouwerij op, zonder dat een bezoek ter plaatse nodig was. Verder meldde de brouwerij geen enkele grote storing in veertien maanden productie. De storing met losse doppen blijft wel onderdeel van het projectdossier, omdat deze het specifieke probleem en de wijze waarop het werd opgelost illustreert.
het presteerde veel beter dan verwacht, en de vulnauwkeurigheid is zeer stabiel.
Twee punten uit dit project zijn de moeite waard om over te nemen in een ander eerste-brouwerijplan. Het eerste punt is de verdeling tussen training en ondersteunde bediening. Er werden drie dagen besteed aan klaslokaal- en praktijktraining, gevolgd door twee dagen waarop de engineers de operators van de klant de lijn lieten bedienen in plaats van de lijn voor hen te bedienen. Deze regeling verplaatste de verantwoordelijkheid naar de productieploeg, terwijl ondersteuning nog steeds aanwezig was naast de apparatuur.
Het tweede punt is de materiaalplanning. De enige vertraging bij dit project kwam door het verpakkingssupplement.
Bij het specificeren van een bierlijn dient u bij uw aanvraag de fles-tekening, de specificatie van de dop en het gewenste opgelost-zuurstofgehalte mee te sturen. Deze gegevens bepalen de configuratie van de vulmachine lang voordat het aantal flessen per uur van belang is. Door ze te verstrekken krijgt de bespreking over de apparatuur een duidelijk kader met betrekking tot verpakking, sluiting en vuldoelstelling. Voor een nieuwe brouwerij zorgt deze informatie ook voor een duidelijkere koppeling tussen verpakkingsbeslissingen en de wijze waarop het vulproces moet worden ingericht.
Specialist in Complete Solutions for Vloeistofvulling & Verpakking | Maatwerkoplossingen & Sleutelprojecten
Copyright © JIANGSU EQS MACHINERY CO.,LTD