 EN


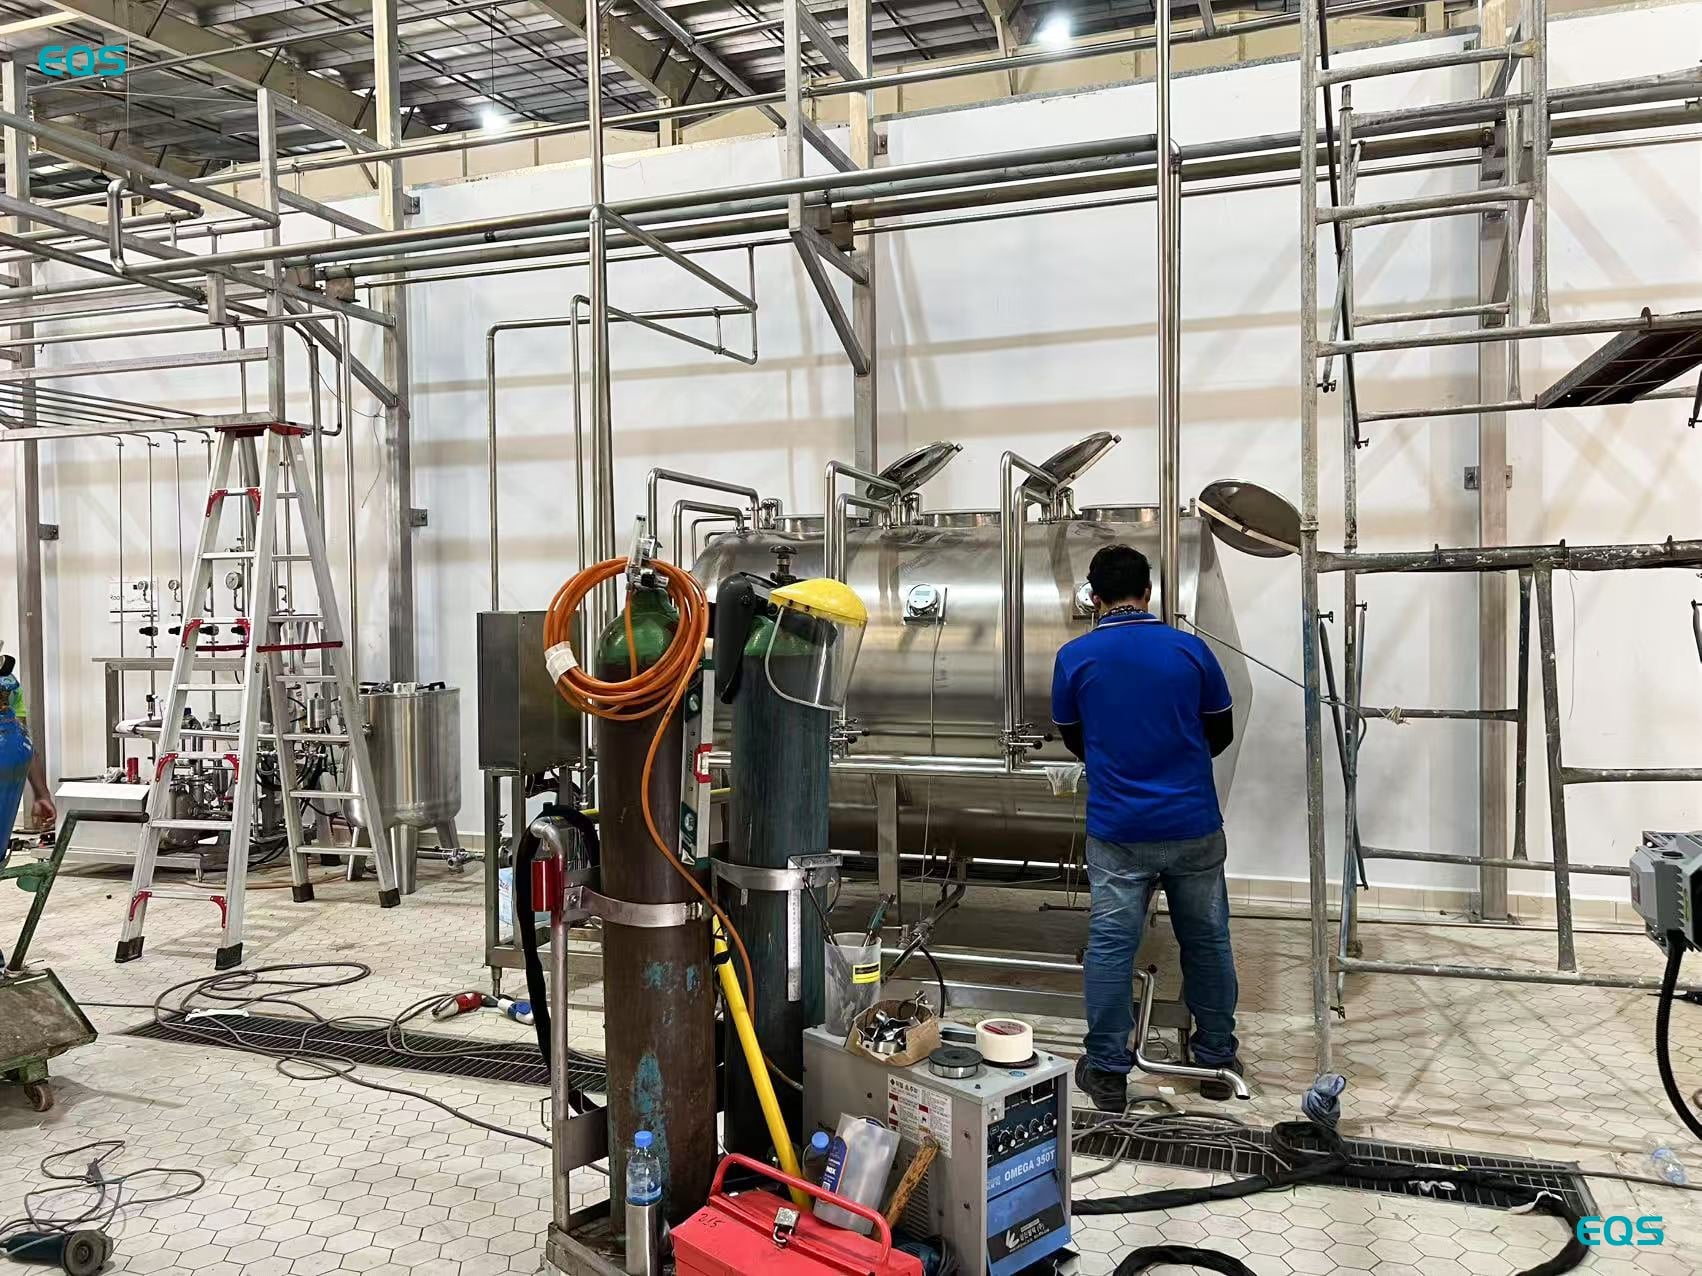
Uusi panimotehdas Kambodžassa käytti ensimmäisiä 330 ml:n lasipullojaan EQS BGF32-32-8 -linjalla kesäkuussa 2025. Olut oli tämän yrityksen uusi tuoteryhmä, ja linjan ympärille rakennettu rakennus oli myös uusi. Asiakkaan puolella kukaan ei ollut ennen EQS Machineryn insinöörien saapumista pullottanut yhtäkään olutlaatikkoa.
Tämä lähtötilanne muokkasi koko käyttöönottoprosessia. Panimossa, jossa on kokemusta tuotannosta, insinöörit voivat keskittyä pääasiassa laitteiston säätöön yhdessä operaattoreiden kanssa, jotka jo ymmärtävät, miten olut käyttäytyy täytin sisällä. Tällä paikalla vaadittiin sekä konen säätöä että operaattoreiden koulutusta, jotta edistytään yhdessä. Tuote teki tästä erityisen tärkeän. Painetta, kuplia ja täyttötasoa on tiukasti yhteydessä toisiinsa olutta pullotettaessa, joten pieneltä näyttävä säätö voi vaikuttaa siihen, mitä operaattori näkee pullossa.
Projektiillä oli siksi kaksi käytännöllistä tehtäväaluetta alusta lähtien. oluttienvirtaviiva tuli valmistaa tuotantoon, kun taas päivittäisen toiminnan vastuulla olevien henkilöiden tuli oppia, miten koneasetukset ja tuotteen käyttäytyminen liittyvät toisiinsa. BGF32-32-8 -merkintä on vain tämän asennuksen projektiviite. Toiminnallisesti pääkone on kolmeyhteinen pesu-, täyttö- ja korkkikone lasipulloille.
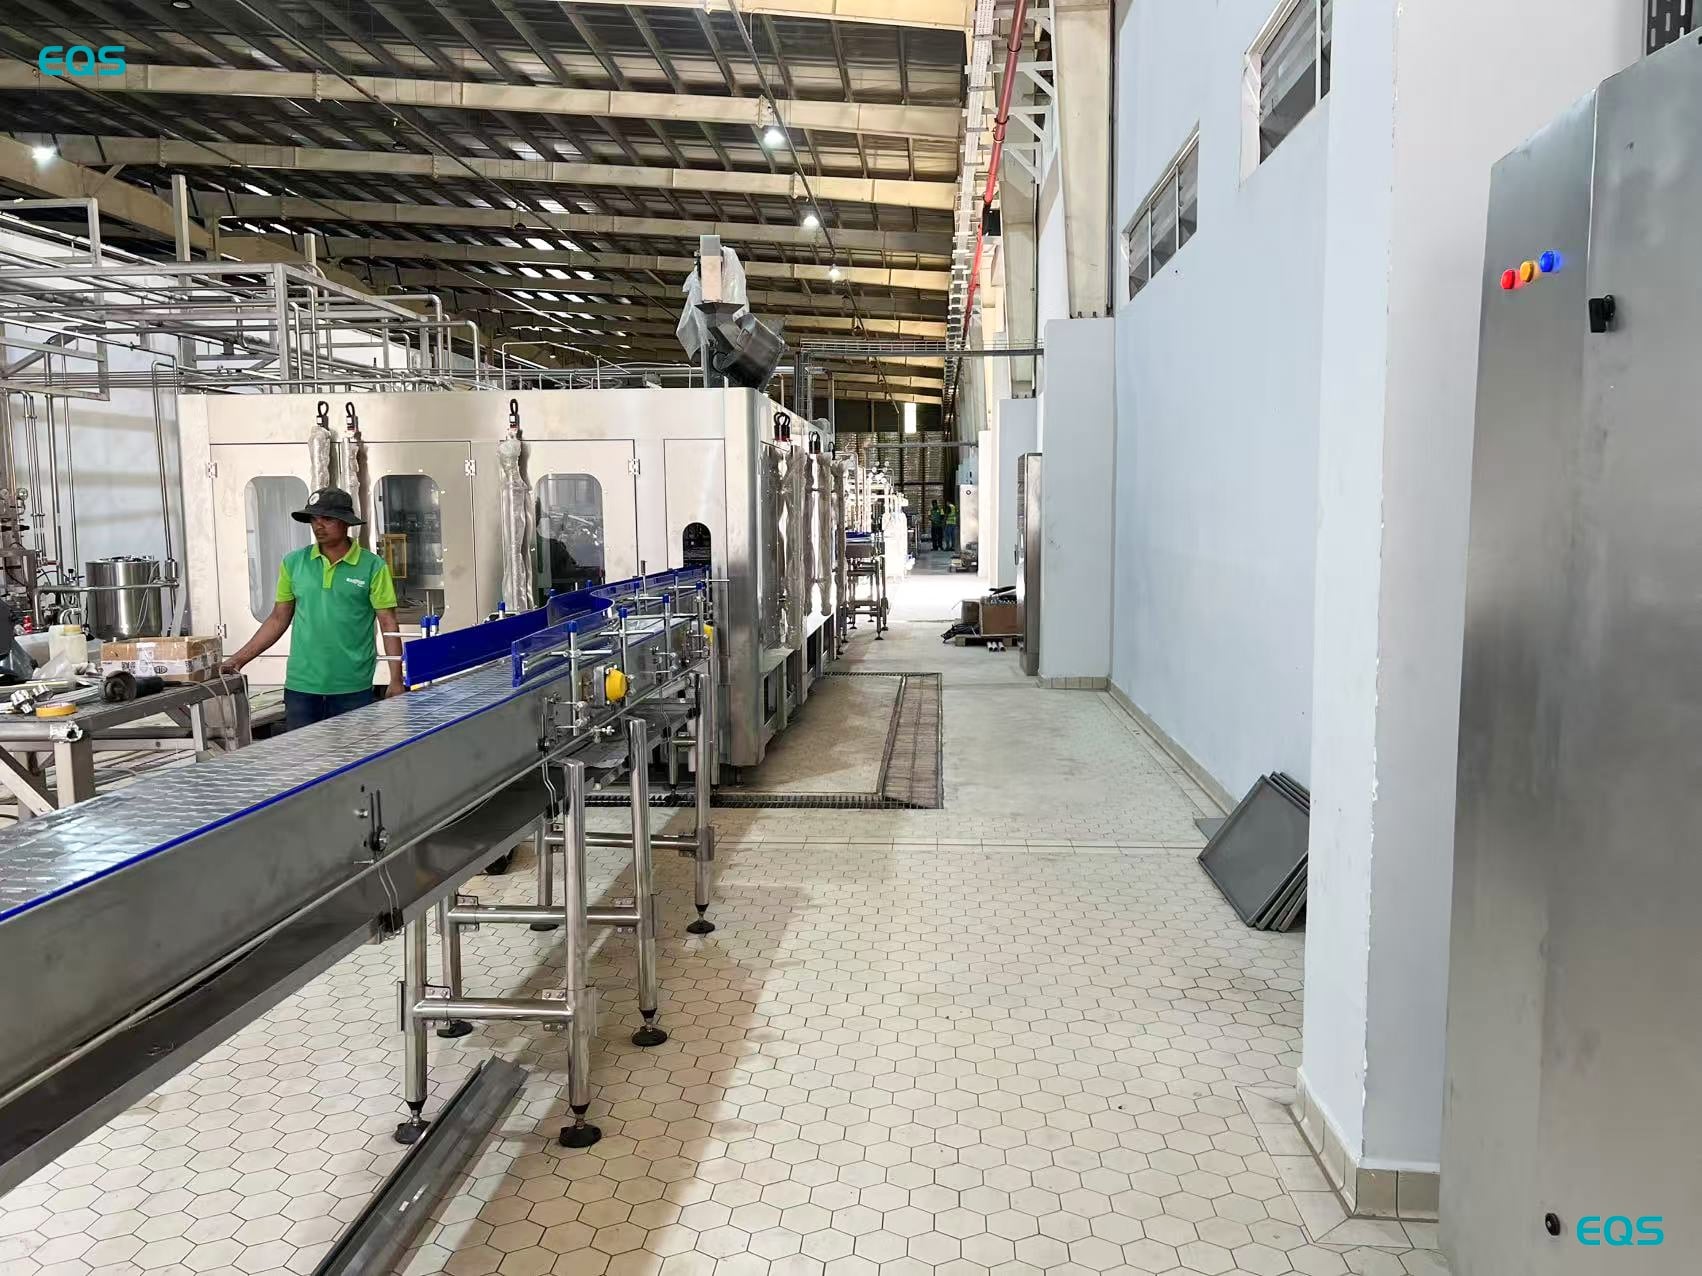
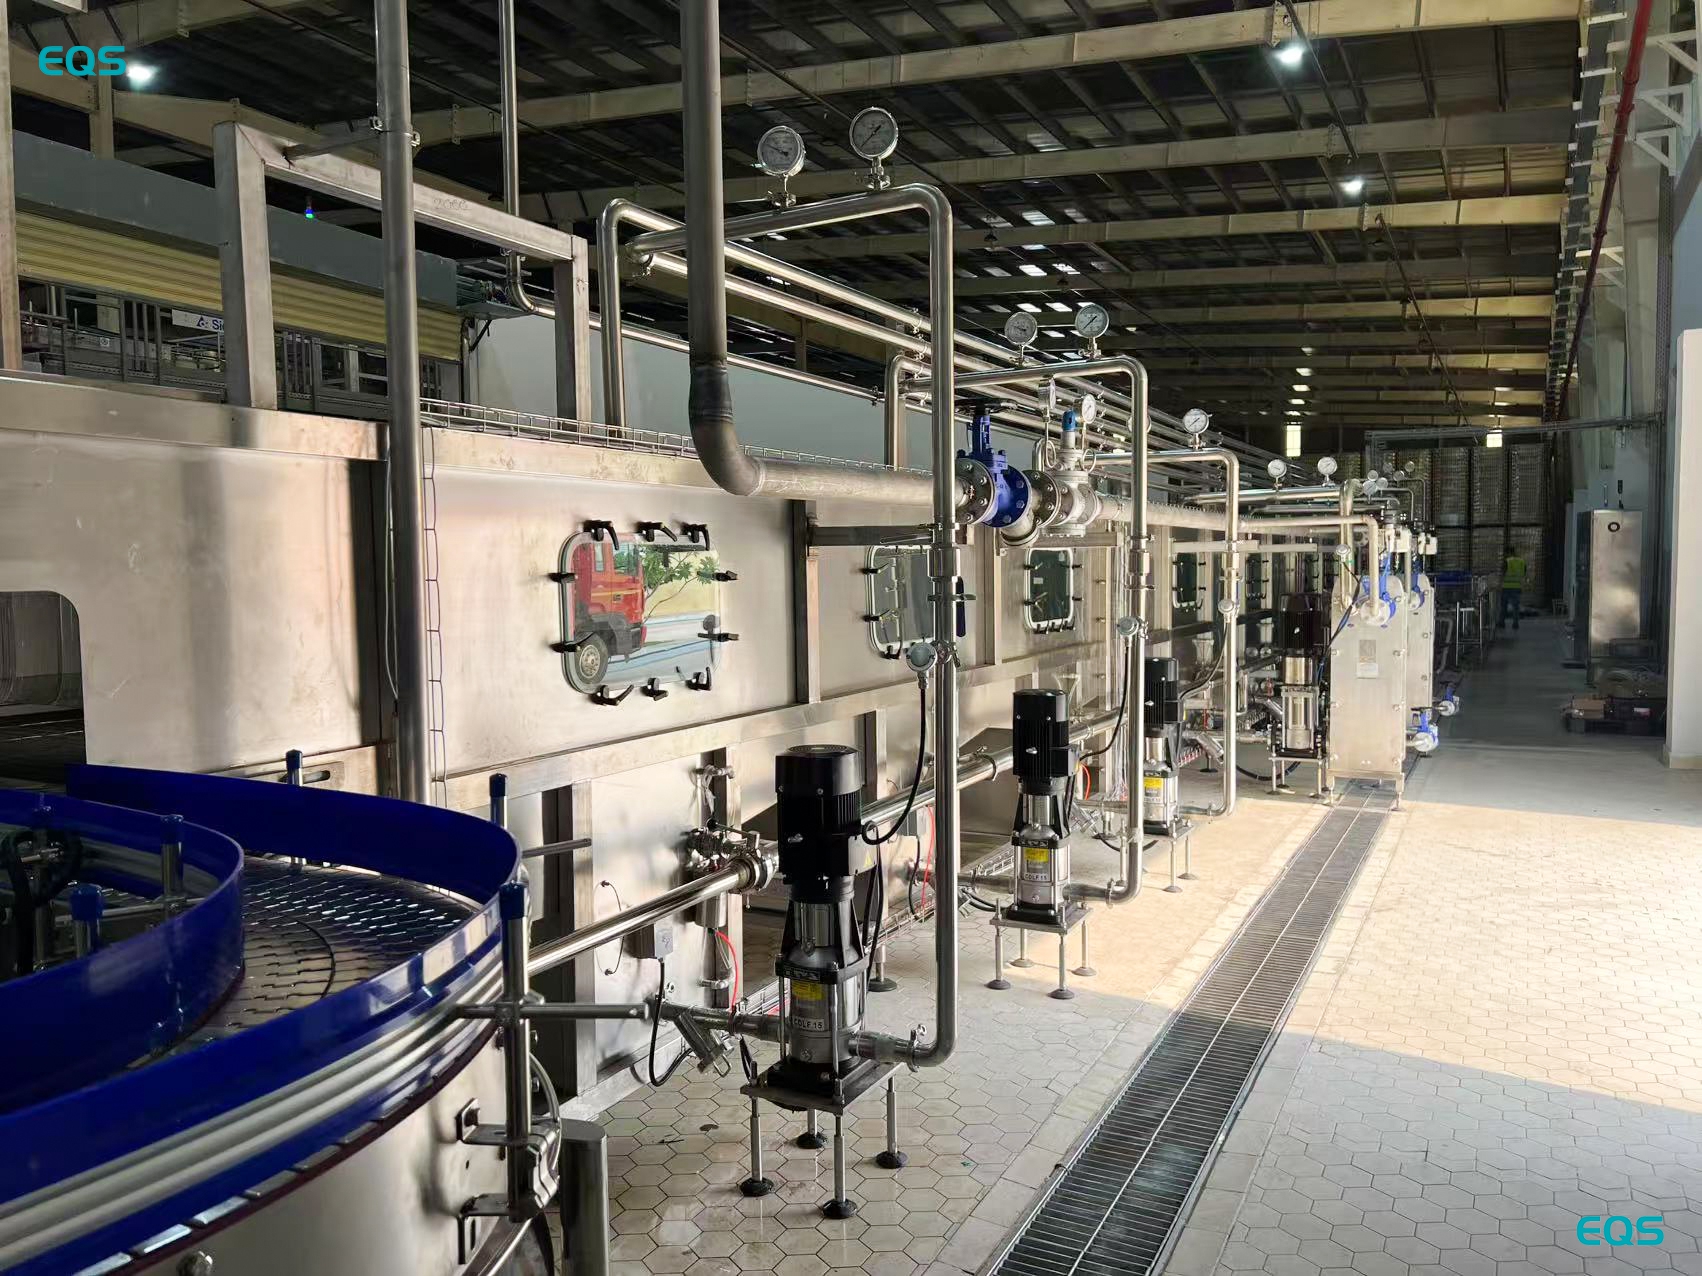
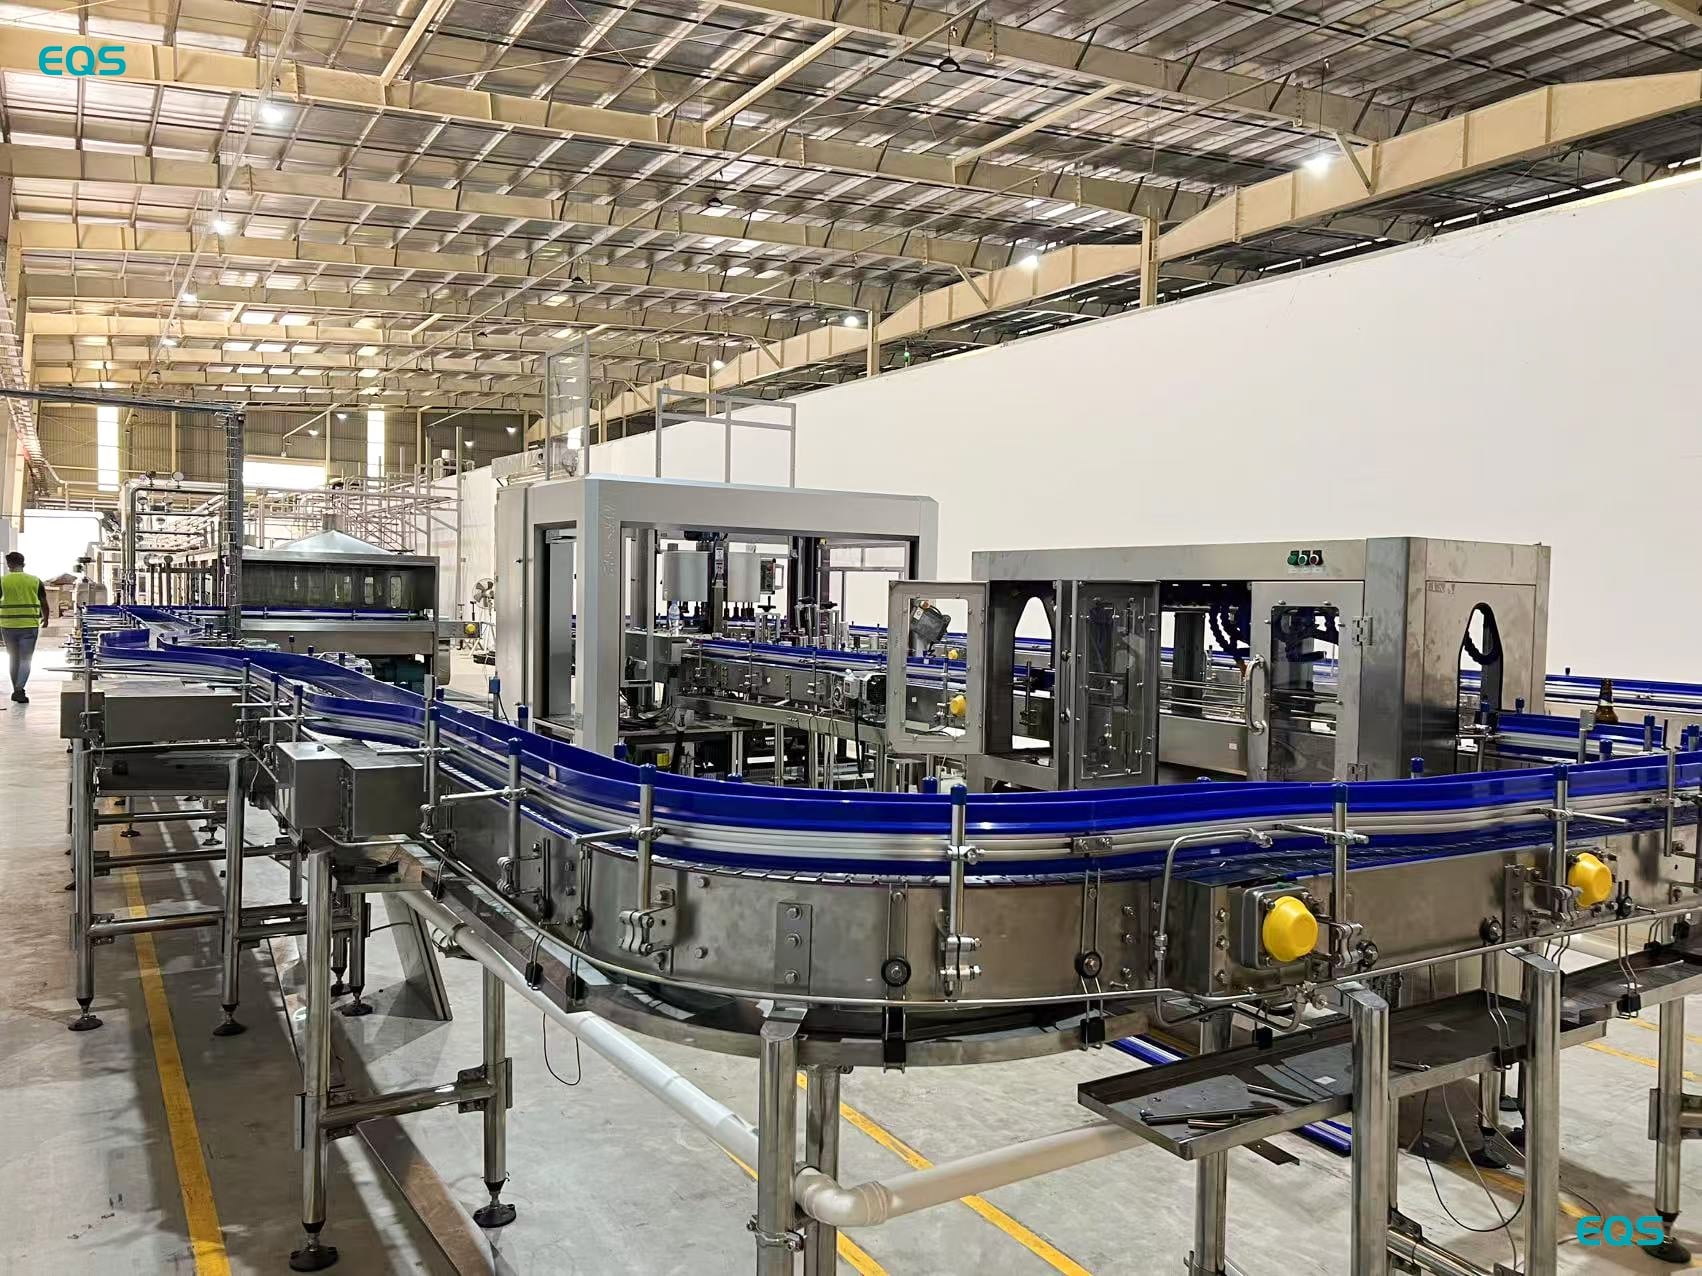
Pullot kulkevat linjaa pitkin tässä järjestyksessä: purkupallat, BGF32-32-8 -kolmeyhteinen täyttökone, pastööritystunneli, pullokuivain, koodauslaite, etiketöintilaite. Nimellistuotto 330 ml:n lasipulloille on 10 000 pulloa tunnissa.
Täyttöosiossa käytetään puolelektronista mekaanista venttiiliä. Täyttötarkkuus riippuu koko venttiiliryhmän käyttäytymisestä sekä yksittäisten täyttöventtiilien reaktiosta. Operaattoreille tämä tarkoittaa, että vakaa linja ei voida arvioida yhden pullon perusteella. Täyttötasot on tarkasteltava useiden pullojen ja toiminta-ajan aikana, jotta mahdolliset vaihtelut voidaan yhdistää paineeseen, palautuskaasuun tai venttiilien ajastukseen.
Turvalogiikkaan on integroitu oven avaamisen aiheuttama pysäytyslukitus. Suojatun oven avaaminen pysäyttää koneen sen sijaan, että täyttölaitteella jatketaan toimintaa avoimen pääsyn kautta. Toimintasääntö on suora: suojattu pääsy ja koneen toiminta käsitellään erillisinä ehtoina.
Oluttilaus ongelmat ilmenevät pullossa eikä ainoastaan HMI-näytöllä. Puoliksi täyttyneet tai ylivuotavat pullot sekä epätasaiset venttiilistä toiseen vaihtelevat täyttötasot viittaavat paineen ja kaasun paluun ajoituksen väliseen vuorovaikutukseen. Insinöörit käsitelivät näitä tekijöitä yhdessä, koska vastapaineen muutos vaikuttaa vaahtokäyttäytymiseen, kun taas vaahtokäyttäytymisen muutos vaikuttaa havaittuun täyttötasoon.
Vaahtokontrolli käsiteltiin osana tasokontrollia. Vaahtorenkaan muodostuminen tarkoitetun nestetason yläpuolelle voi tehdä pullossa vaikutuksen täytetystä pullosta nopeassa visuaalisessa tarkistuksessa. Siksi täytetyn pullon arvioinnissa on erotettava nestetaso vaahtotasosta. Käynnistysvaiheessa tiimi vertasi ulostulossa näkyvää asetuksiin täyttöosiossa. Sama vertailu muodosti osan operaattorikoulutuksesta, joka annettiin paikan päällä käyntivaiheessa.
Paluukaasu oli merkityksellinen myös toisesta syystä. Ilmaa, joka kerääntyy täytön aikana, voi lyhentää tuotteen säilyvyysaikaa, ja panimolla, joka lanseeraa ensimmäisen tuotteensa, on hallittava liuenneen hapen määrää käyttöpäämääränä heti alusta lähtien. Tässä projektissa ei annettu mitattua liuenneen hapen arvoa, joten tässä kohdassa keskitytään paluukaasun säädön tarkoitukseen täyttöprosessissa. Tätä ei tule tulkita ilmoitettuna testituloksena.
Kolmekymmentäkaksi täyttöventtiiliä piti myös toimia yhtenäisesti koko venttiiliryhmässä. Niiden saattaminen linjaan viei suurimman osan käyttöönottopäivistä, ja täytetyt pullokkeet toimivat käytännön viitearvona säätöjen aikana. Hankerekisteri tukee tätä työtä ja sen kestoa, mutta siinä ei anneta erillistä toleranssia yksittäisille venttiileille.
EQS Machinery lähetti viisi insinööriä kahdeksikymmentä päiväksi: 15 päivää asennukseen ja käyttöönottoon, kolme päivää koulutukseen ja lopuksi kaksi päivää asiakkaan omien työntekijöiden kanssa tuotannossa. Tämä järjestys piteli virallisen opastuksen yhteydessä todelliseen linjan toimintaan. Asennus- ja säätötyön jälkeen koulutusjakso tutustutti käyttötiimin laitteisiin. Viimeiset kaksi päivää olivat asiakkaan työntekijöiden vastuulla linjan käynnistämisestä, kun insinöörit pysyivät heidän rinnallaan.
Tuotanto aloitettiin viisi päivää sen jälkeen, kun käyttöönotto oli valmis. Laitteet olivat valmiita, mutta panimolla oli loppunut pakkausmateriaali, ja sen omien toimitusketjujen odottaminen oli välttämätöntä. Asiakas käytti tähän projektiin EQS:n suunnittelemaa pulloa, korkkia ja etikettia. Tämä yksityiskohta on tärkeä kaikille, jotka suunnittelevat ensimmäistä olutprojektiinsa, koska linjan valmius ja materiaalien valmius täytyy osua samaan aikaan. Lasipulloja, korkkeja ja etikettejä kaikkia tarvitaan samana viikkona kuin insinöörit, jos tuotannon odotetaan alkavan käyttöönoton jälkeen ilman erillistä odotusaikaa.
Tuotos asettui noin 10 000 pulloa tunnissa 330 ml pulloilla, mikä vastaa määriteltyä tavoitetta. Sana "noin" on tärkeä, koska tämä luku kuvaa ilmoitettua käyttötilannetta eikä sitä esitetä takuuna jatkuvasta tuotannosta tarkalla numerolla.
Yksi vika ilmeni tuotannon aloittamisesta kuluneen neljätoista kuukauden aikana: korkit ei asennettu tarpeeksi tiukkoihin. EQS Machineryn palvelutiimi ratkaisi ongelman etänä yhdessä tehtaan kanssa, eikä paikan päälle menoa vaadittu. Muun kuin tämän, panimoraportoi ei tapahtuneen merkittäviä vikoja neljätoista kuukauden aikana. Löysä korkkausvika säilyy projektin tallenteessa, koska se osoittaa tarkasti ilmenneen ongelman ja sen korjaustavan.
"Se toimi huomattavasti paremmin kuin odotettiin, ja täyttötarkkuus on erinomaisen vakaa."
Tästä projektista on kaksi asiaa, jotka kannattaa ottaa mukaan toiseen ensimmäiseen panimoprojektiin. Ensimmäinen on koulutuksen ja tuettujen toimintojen jakaminen. Kolme päivää käytettiin luokkatilakoulutukseen ja käytännön harjoitteluun, jonka jälkeen kaksi päivää insinöörit seurasivat asiakkaan käyttäjien linjan käyttöä eikä itse käyttäneet sitä. Tämä järjestely siirsi vastuun tuotantotiimille, vaikka tuki oli edelleen läsnä laitteiden vieressä.
Toinen asia on materiaalisaatavuussuunnittelu. Ainoa viive tässä projektissa johtui pakkausmateriaalin toimituksesta.
Kun määritellään olutlinjaa, lähetä kyselyyn pullokuvio, korkkispecifikaatio ja tavoiteltu liuenneen hapen pitoisuus. Nämä tiedot ohjaavat täyttölaitteen konfigurointia paljon ennen kuin pulloja tunnissa -luku tehdään. Niiden antaminen antaa laitteistokeskustelulle selkeän säiliön, sulakkeen ja täyttötilanteen. Uudelle panimolle tämä tieto luo myös selkemmin yhteyden pakkauspäätösten ja täyttöprosessin asettamisen välille.
Erikoistumme nestetäyttö- ja -pakkausjärjestelmiin, tarjoamme räätälöityjä kokonaisratkaisuja ja avaimet yhteensä -hankkeita
Tekijänoikeus © JIANGSU EQS MACHINERY CO.,LTD