 EN


Un fabricant équatorien a ajouté des désinfectants domestiques et industriels à sa gamme de produits en 2024. Il s’agissait d’une nouvelle catégorie et d’un nouveau projet de remplissage pour l’usine, sans référence interne établie pour l’emballage fini. La mise en service s’est achevée en août 2024. L’usine produit désormais des bouteilles plastique de 240 ml et 650 ml sur une machine EQS GFF16-16-5-5 « quatre-en-un ». Le débit stable est de 6 000 bouteilles par heure. Le chiffre enregistré de 6 500 BPH correspond à un pic, et non au taux de production habituel.
Le liquide mousse pendant le remplissage, et l’usine n’avait aucune expérience préalable dans l’emballage de cette catégorie. L’état des bouteilles était donc aussi important que le débit tout au long de la mise en service.
Un désinfectant contenant un tensioactif peut mousser lorsqu’il pénètre dans une bouteille en plastique à col étroit. Le niveau visible peut temporairement inclure de la mousse pendant que le contenu se stabilise. Un excès de mousse peut laisser du produit sur le col ou donner l’impression qu’un remplissage incomplet est complet. Cela importe, car le bouchon à vis filetée nécessite un trajet propre pour s’engager correctement sur le fini du col de la bouteille.
Le client a identifié la formation de mousse comme un défi central avant la diffusion des plans de la machine. Le liquide rouge utilise un remplissage standard sur ce module, plutôt qu’une famille de vannes de remplissage spéciale. Le projet devait atteindre un résultat acceptable dans cette configuration confirmée. Les registres indiquent que le problème de mousse a été résolu, bien qu’ils ne précisent pas les réglages ou ajustements ayant permis ce résultat.
Après la mise en service, l’usine a fourni une évaluation directe :
« Nous sommes très satisfaits, car le problème de mousse pendant le remplissage a été entièrement résolu. »
Cette déclaration s'applique à ce liquide sur cette ligne. Il ne s'agit pas d'un jeu de paramètres transférable à un autre désinfectant. La teneur en tensioactif et la viscosité influencent la facilité avec laquelle un produit piège l'air. La température du produit et l'espace libre disponible peuvent également modifier ce que les opérateurs observent lorsque la bouteille quitte la station de remplissage. Un autre produit doit être évalué avec son propre liquide et son propre conditionnement, car le dossier Équateur confirme le résultat sans consigner la méthode.
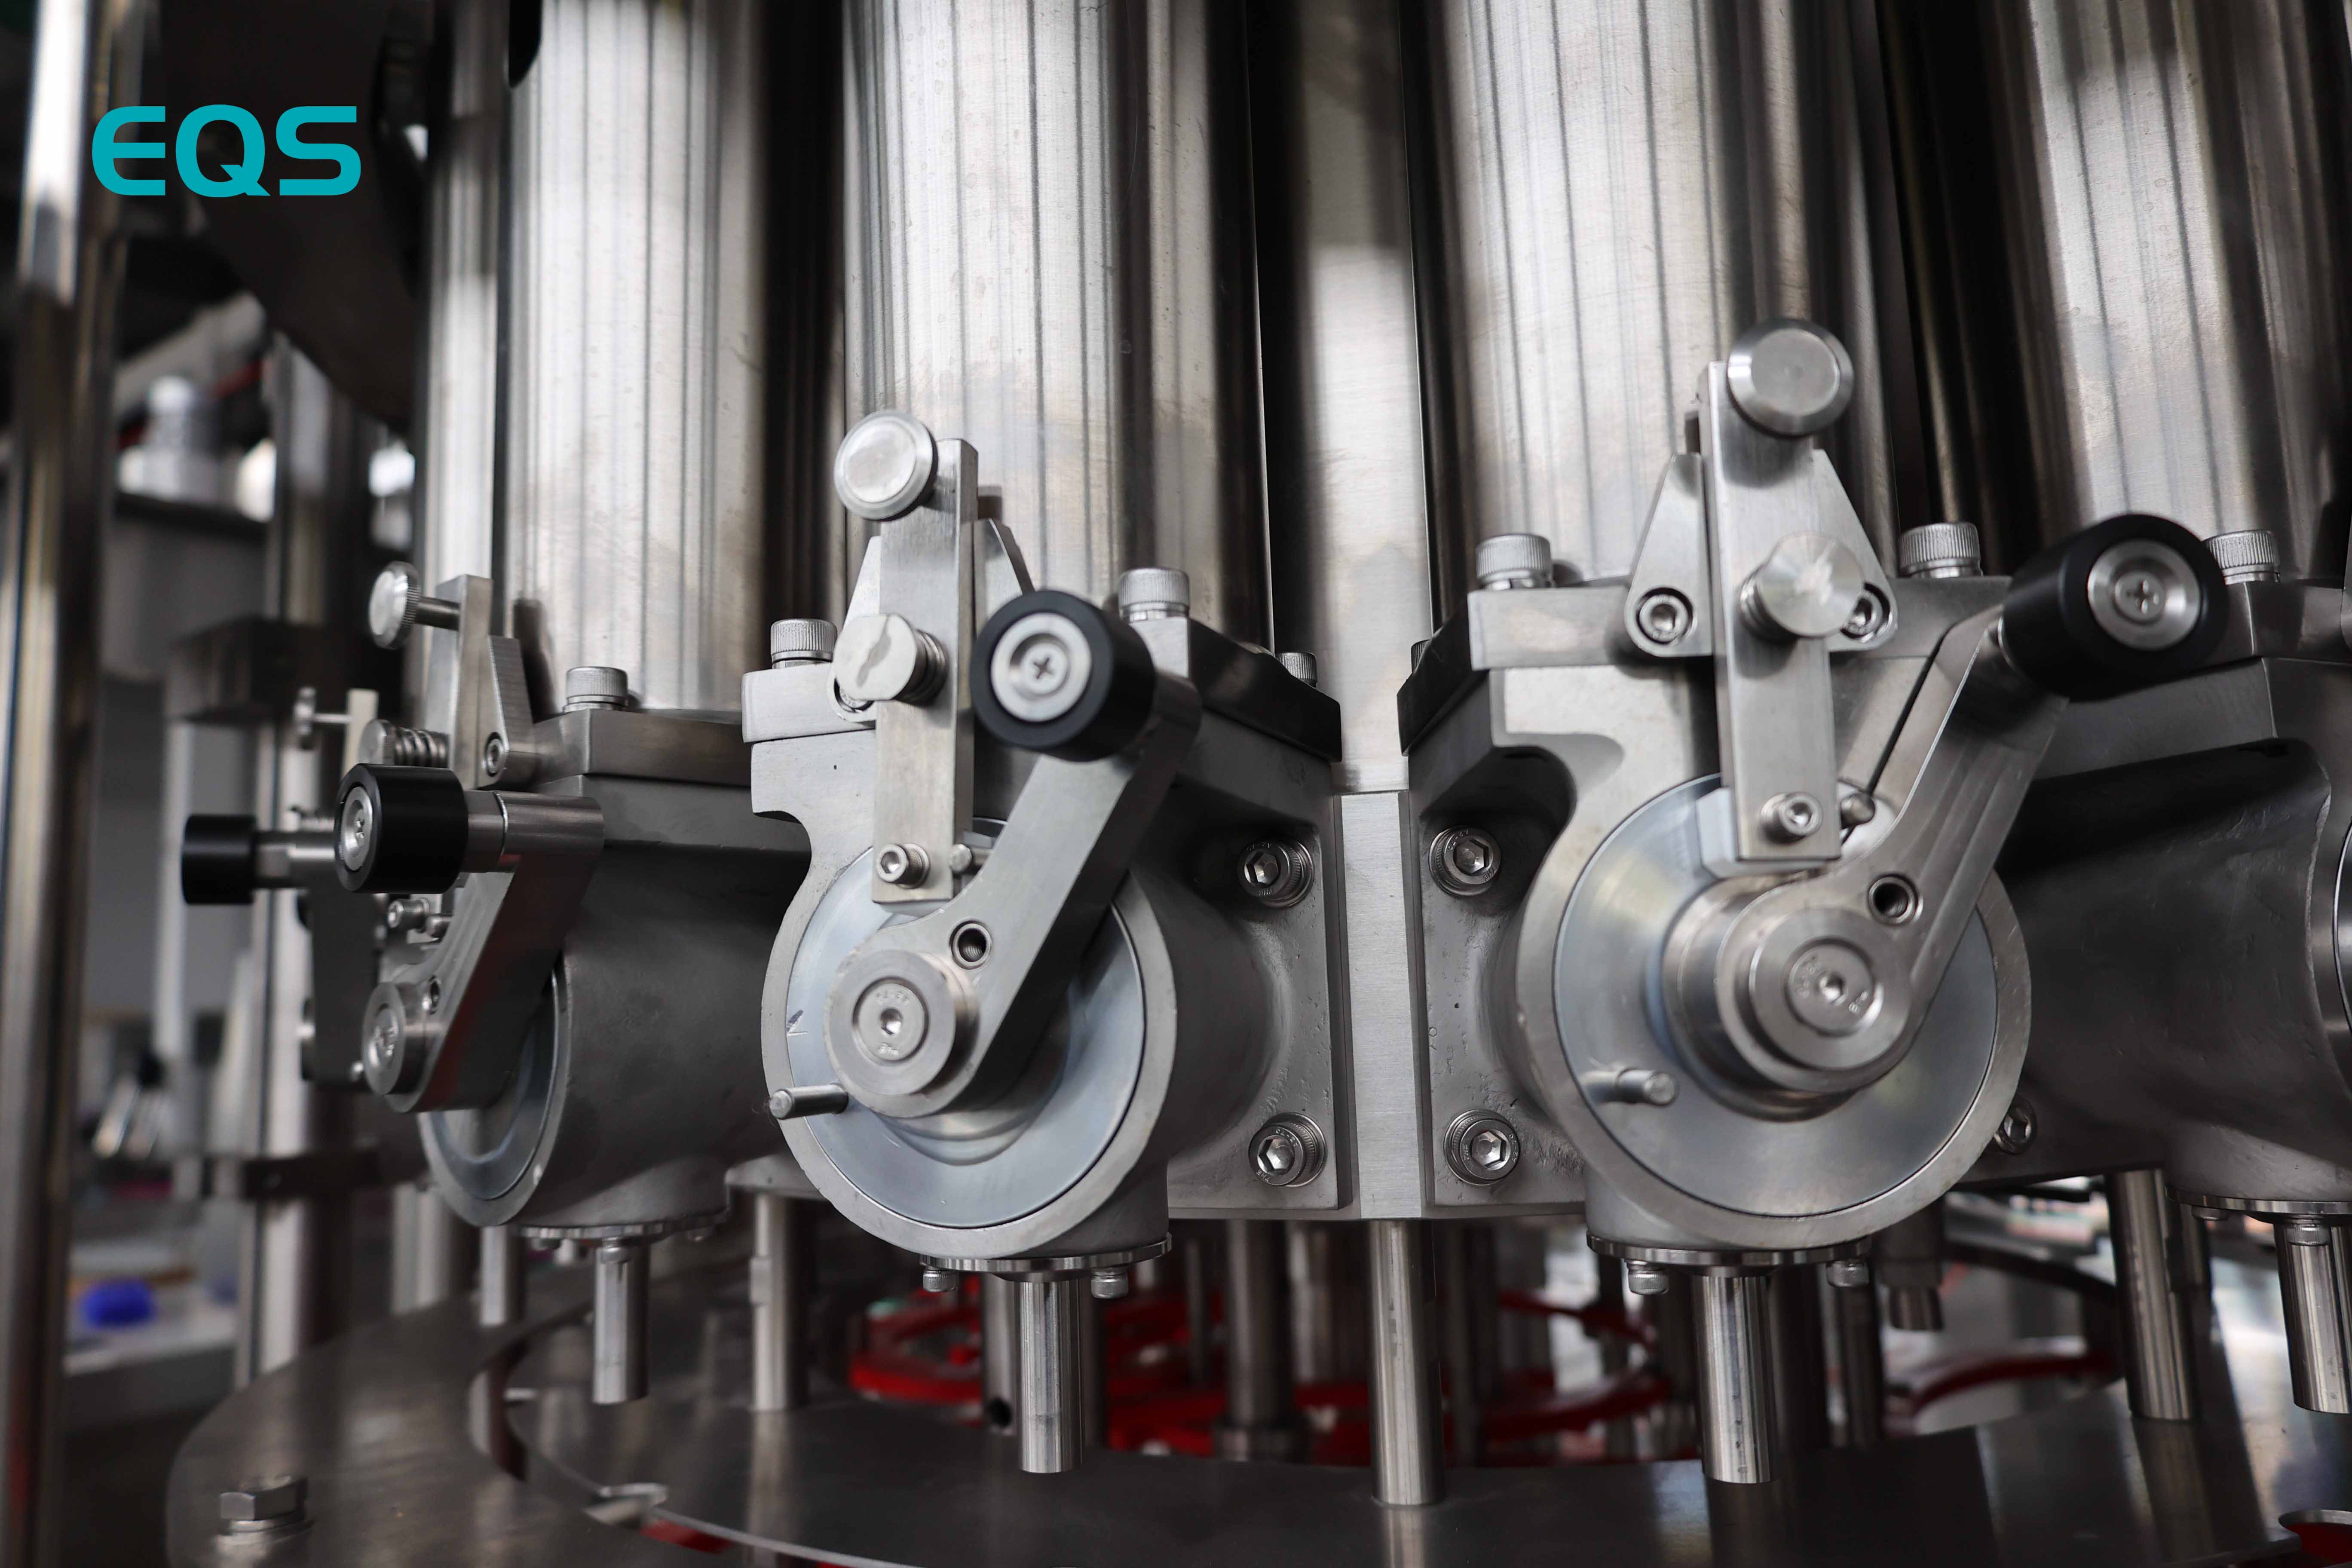
Les images et les photographies du projet montrent des bouteilles en plastique de 240 ml et de 650 ml en cours d'utilisation dans l'usine. La spécification mentionne également les bouteilles en plastique de 500 ml, 1 000 ml et 2 000 ml comme formats acceptés. Ces tailles plus importantes représentent une capacité spécifiée. Aucun document disponible ne précise qu'elles aient été testées lors de la mise en service ni qu'elles bénéficient du même débit pour chaque taille.
Passer de 240 ml à 2 000 ml crée une large enveloppe mécanique. La géométrie de la bouteille influence les rails de guidage et les pièces de manutention, tandis que le volume de remplissage varie selon le format choisi. Les paramètres du convoyeur et de l’étiqueteuse doivent ensuite s’adapter à la bouteille sélectionnée pour la production.
Le changement de format constituait un autre défi confirmé. Aucun temps mesuré n’apparaît dans les registres ; par conséquent, aucune affirmation ne peut être faite concernant la commutation entre les bouteilles visibles ou les tailles plus grandes listées. Chaque bouteille acceptée nécessite des paramètres identifiés ainsi que les pièces de manutention appropriées. Il s’agit là d’un contexte technique, et non d’un résultat mesuré en Équateur.
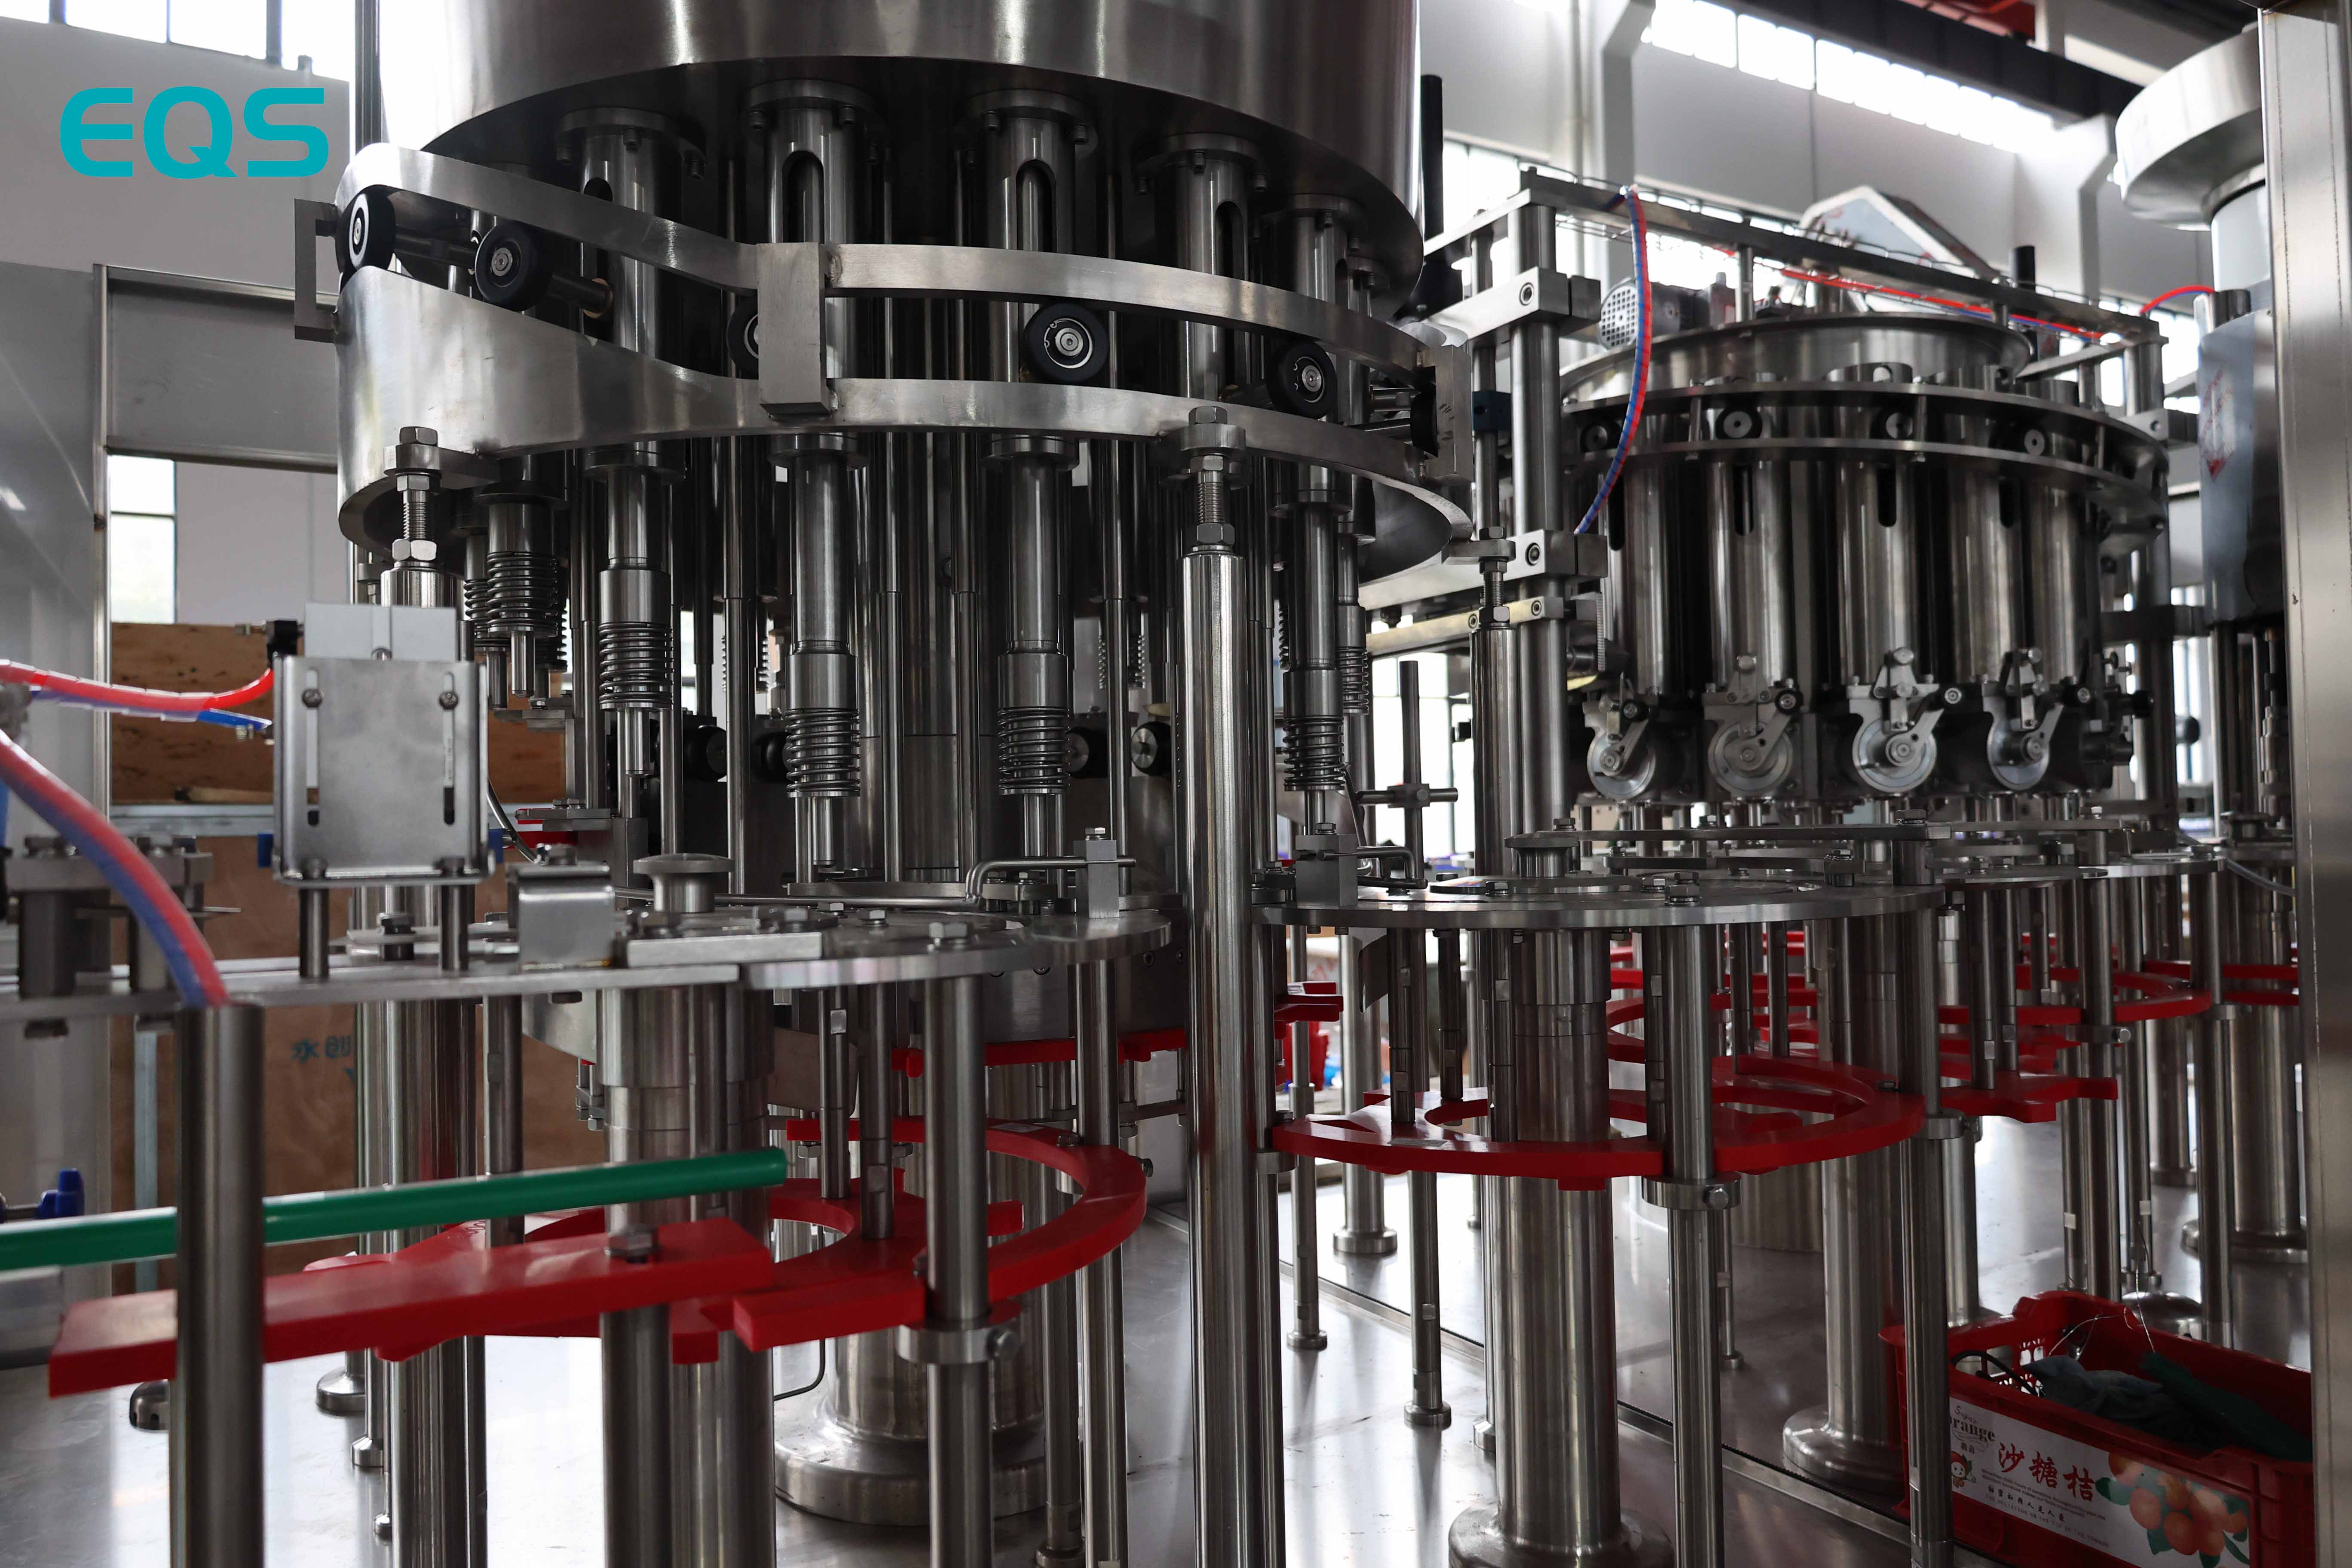
Les bouteilles en plastique vides pénètrent par un désenchevêtreur de bouteilles, ce qui permet leur arrivée en vrac plutôt que leur placement individuel sur le convoyeur. Elles se déplacent vers le bloc de remplissage sur un convoyeur à air. Un support au niveau du goulot aide les récipients en plastique légers à rester droits, tandis que le convoyeur assure un débit contrôlé à l’alimentation.
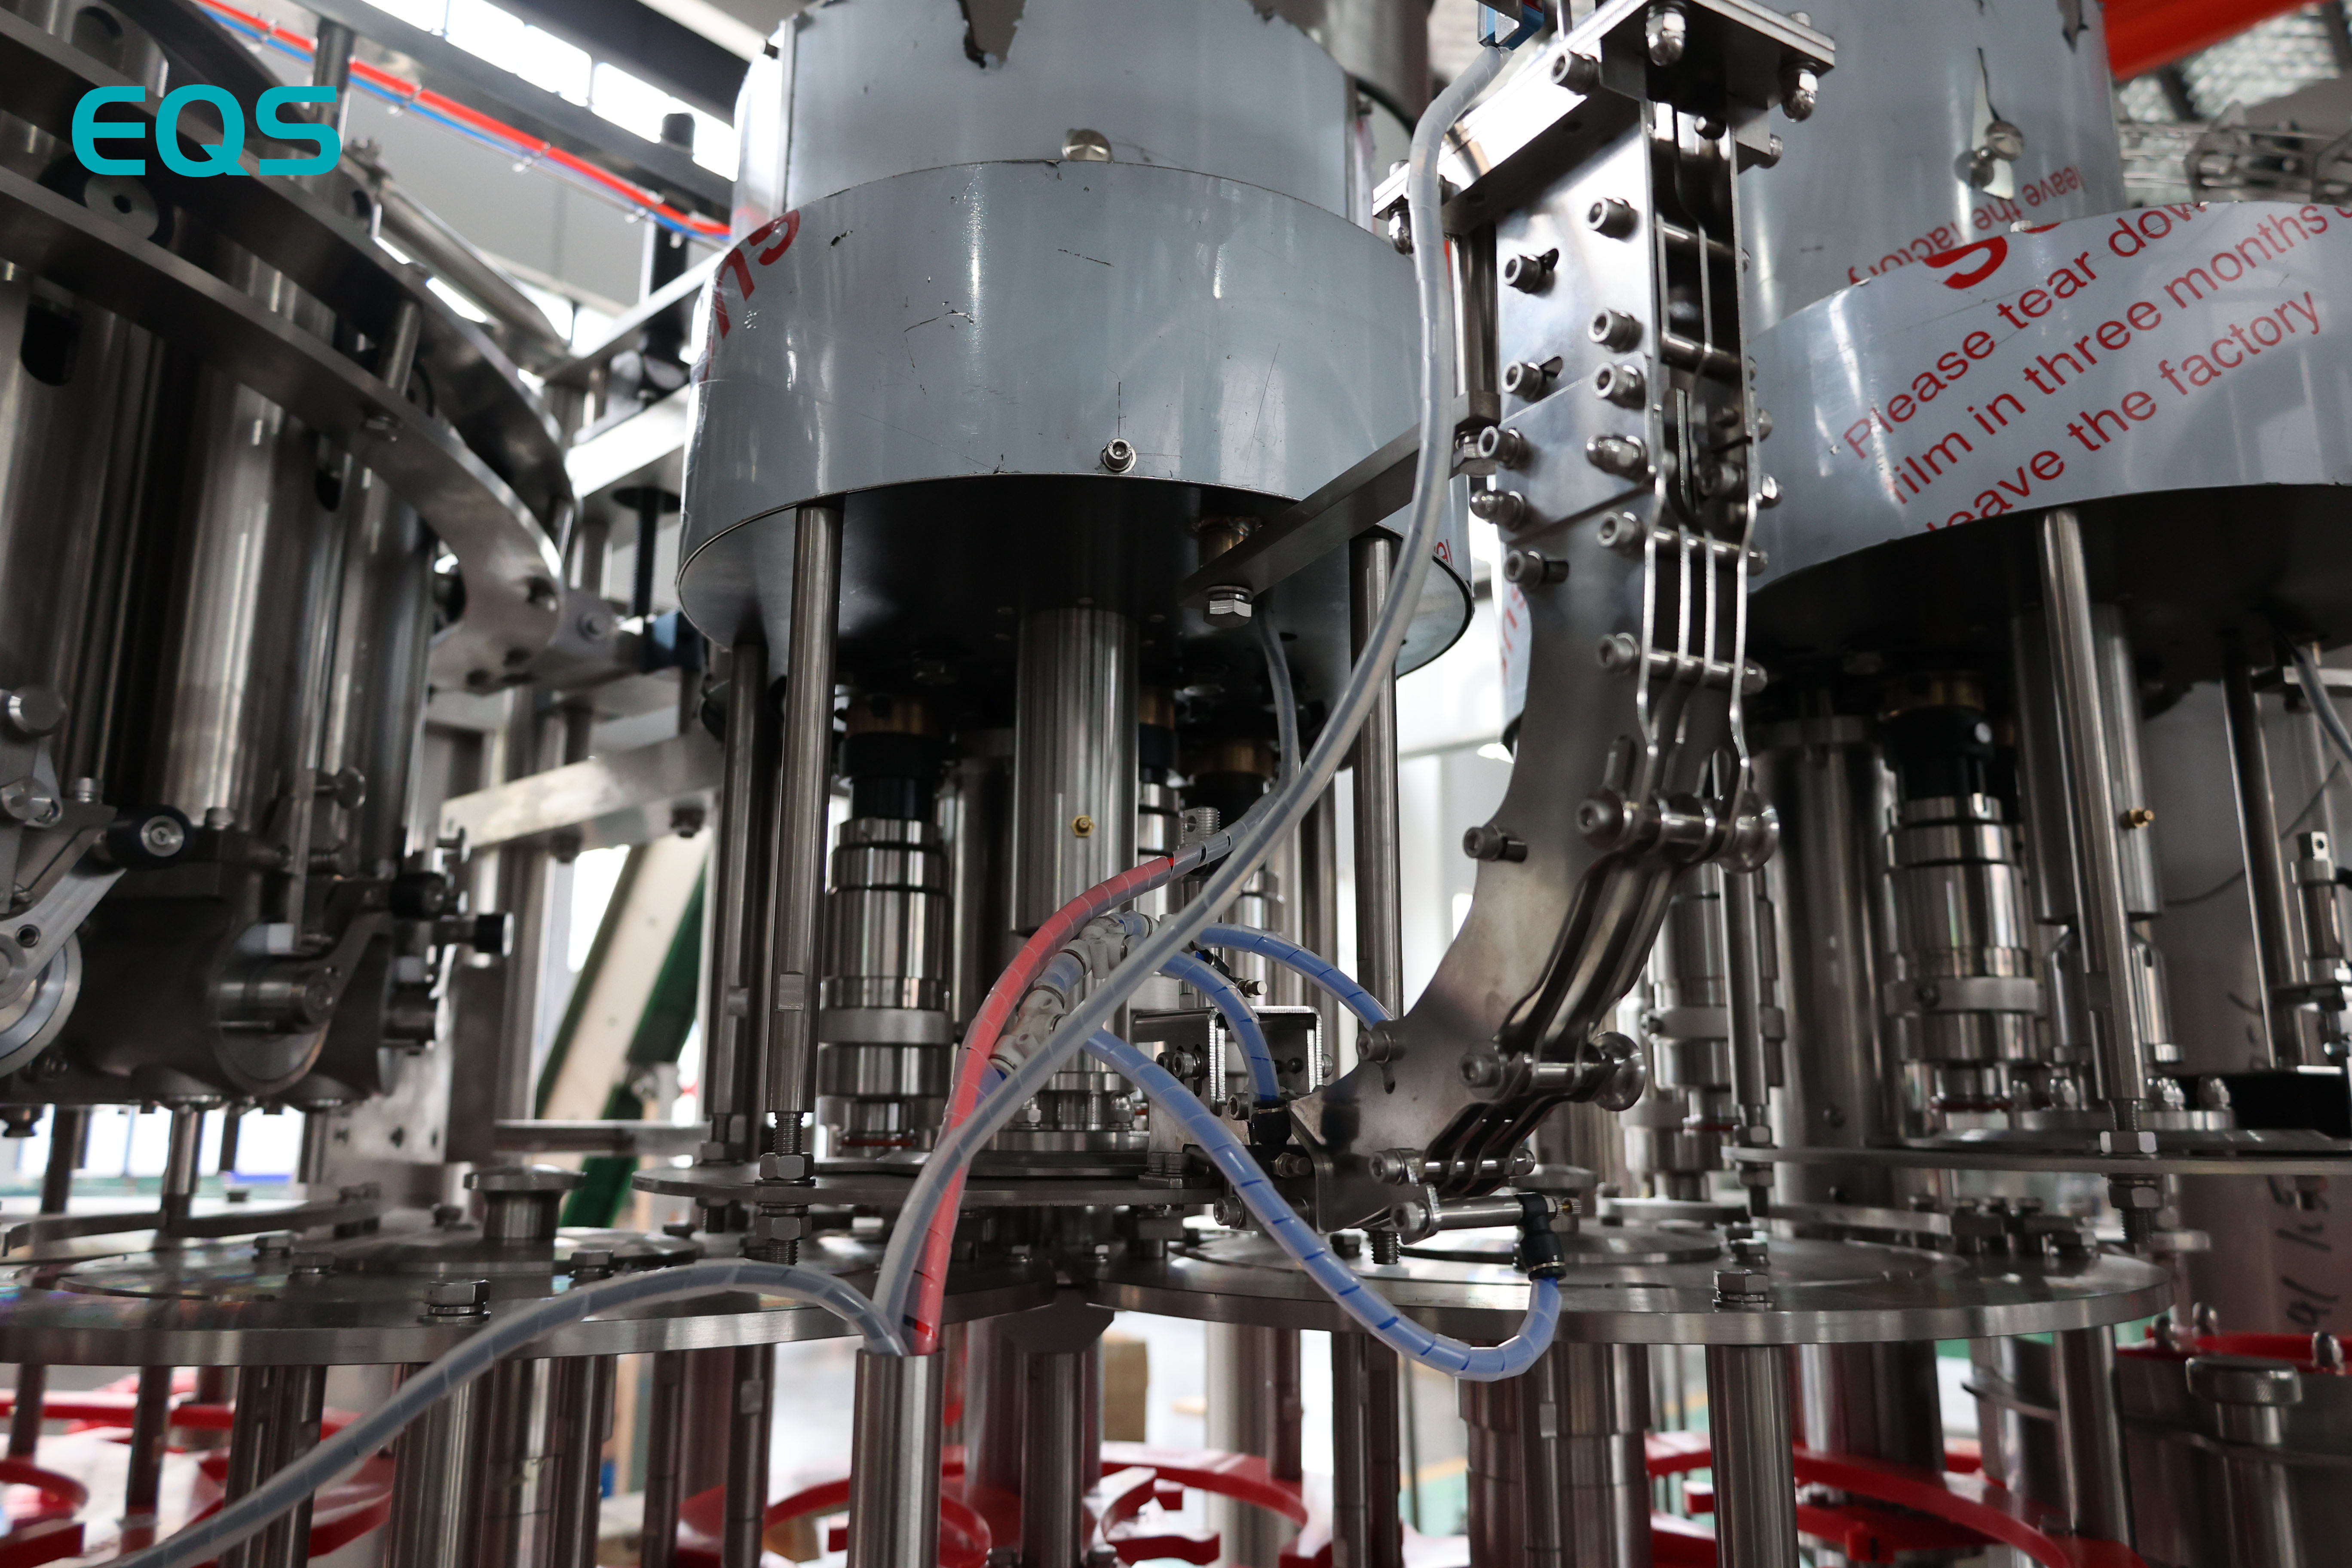
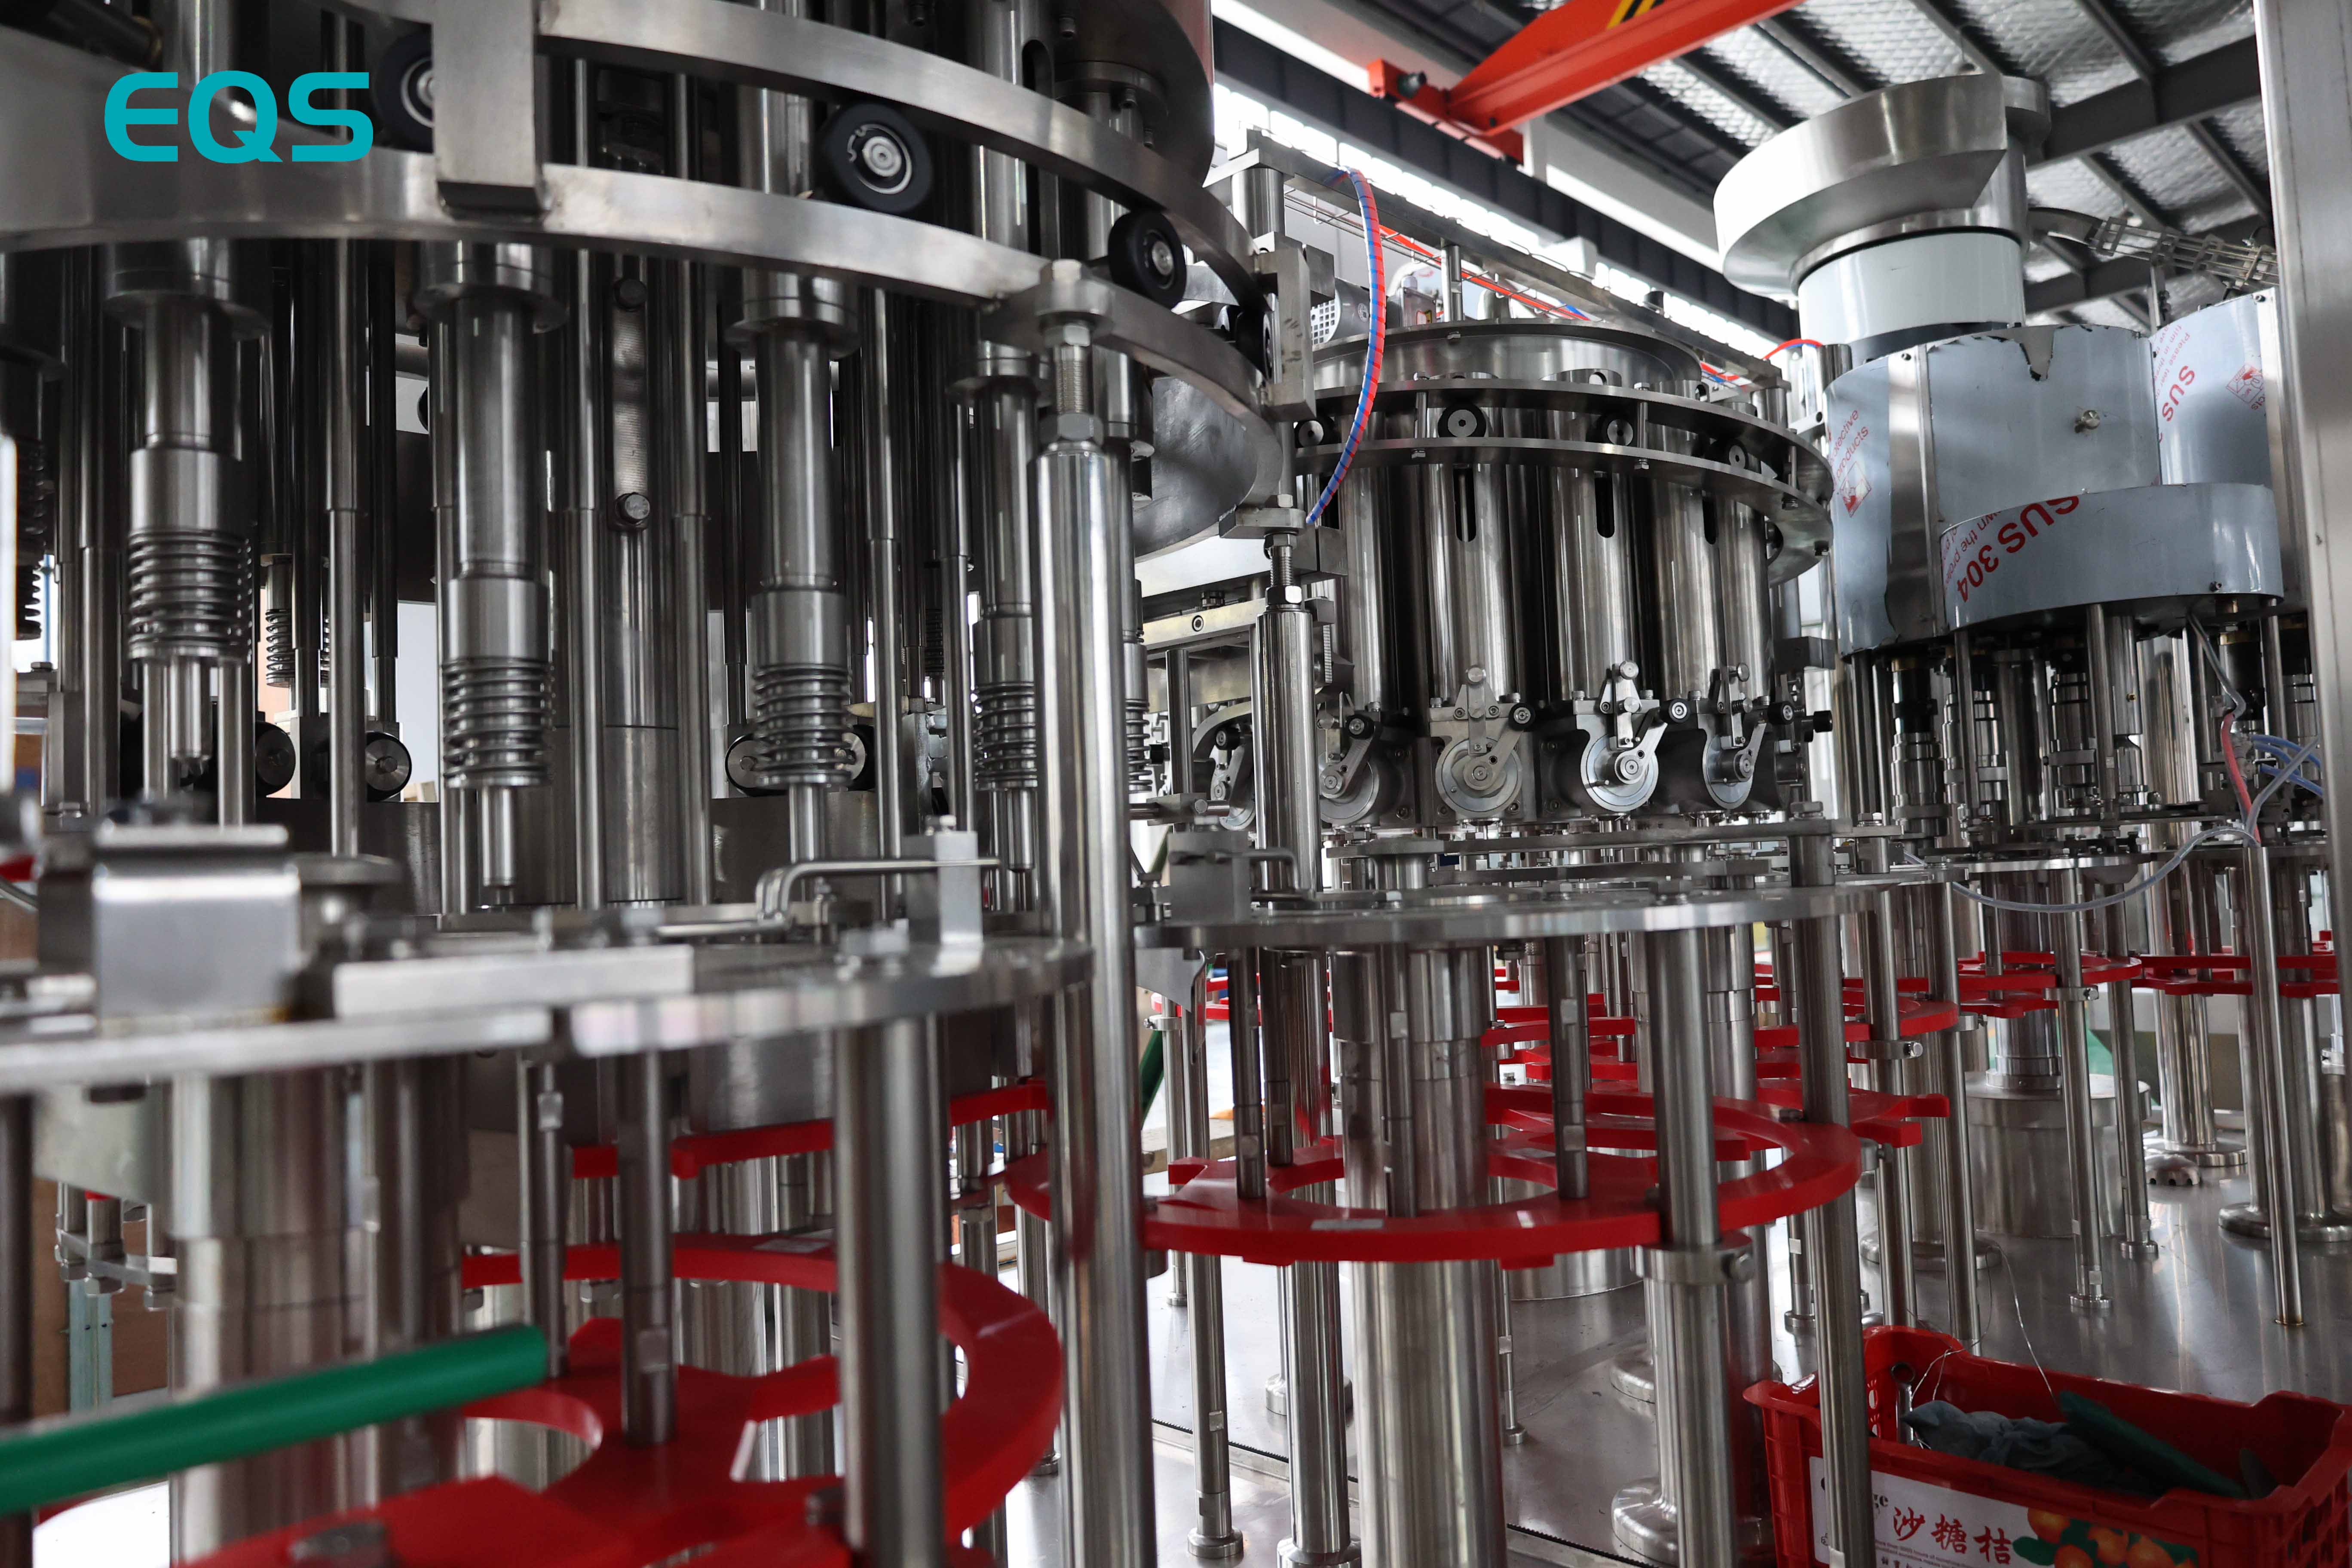
Sur le bloc principal, la GFF16-16-5-5 effectue le remplissage et le bouchonnage. Ce code constitue la référence projet de cette machine combinée de lavage, remplissage et bouchonnage (quatre-en-un). Elle n’est pas présentée comme une famille d’équipements sur le site web EQS. Un alimentateur de bouchons et un trieuse de bouchons orientent les bouchons à vis avant la section de bouchonnage. Une orientation correcte permet à chaque bouchon d’entrer dans le chemin de fermeture tel que prévu.
En aval, un séchoir à bouteilles élimine l’eau en surface ainsi que les résidus de produit à l’extérieur. Le codeur applique les informations de date et de lot, puis l’étiqueteuse finalise le conditionnement. Éloigner l’humidité externe de la zone de codage favorise un résultat lisible. Une épaule de bouteille humide peut nuire à l’adhérence de l’encre ou rendre les informations imprimées difficiles à lire après manipulation.
Cet itinéraire relie l’alimentation en vrac de bouteilles au remplissage, au bouchonnage par vis et aux opérations finales en aval. Chaque transfert maintient le contrôle des bouteilles pour la station suivante. Le dossier du projet ne fournit aucune donnée d’efficacité au niveau des stations ni aucune affirmation séparée sur les performances des machines.
L’usine d’Équateur fonctionne sous 120 V, 60 Hz, et la ligne a été conçue pour cette alimentation. Les exigences électriques influencent le choix des moteurs, la tension de commande et la nomenclature, ce qui nécessite une confirmation précoce. On ne peut pas supposer qu’une autre alimentation d’usine exigerait uniquement un simple ajustement sur site.
Environ 100 jours se sont écoulés entre la commande et l’expédition. Trois ingénieurs EQS ont ensuite passé 15 jours sur site en Équateur. Ce délai total unique couvrait l’installation, la mise en service et la formation des opérateurs, cette dernière étant fournie gratuitement. Le dossier ne permet pas de distinguer un nombre de jours spécifique pour chaque activité ; les 15 jours restent donc une période combinée.
La production a commencé cinq jours après la mise en service. Pour une équipe entrant dans une nouvelle catégorie d’emballage, cela marquait le passage d’un travail de projet à une production courante. Cela ne permet pas d’établir un taux de disponibilité ni de prouver les performances à long terme. Les chiffres confirmés restent stables à 6 000 bouteilles par heure (BPH) et atteignent un pic de 6 500 BPH.
Après avoir mis en œuvre le désinfectant ligne de Remplissage , le même acheteur est revenu chez EQS pour une ligne de remplissage de boissons gazeuses, un groupe de conditionnement sous film rétractable et une étiqueteuse à manchon. Il s’agit d’achats complémentaires documentés. Ils montrent que la relation commerciale s’est poursuivie après le projet relatif au désinfectant, sans qu’il soit nécessaire de formuler d’hypothèse sur les motivations du client.
L’équipement pour boissons dessert une autre catégorie de produits. Aucune affirmation n’est faite concernant des opérateurs communs, des pièces détachées partagées ou des routines de maintenance entre les lignes.
Une demande utile commence par le liquide réel, la bouteille et le bouchon destinés à la production. Une spécification établit les formats qu’une machine est conçue pour accepter. Des échantillons permettent d’évaluer le comportement lors du remplissage et les exigences de manipulation des bouteilles pour la combinaison proposée. Cette distinction revêt une importance particulière pour un désinfectant moussant, car le résultat obtenu en Équateur confirme que le problème a été résolu, sans toutefois documenter la méthode employée.
Pour plusieurs tailles de bouteilles, la demande doit distinguer clairement les formats destinés à la production immédiate de ceux correspondant à des besoins futurs. Indiquez dès le départ la tension d’alimentation électrique de l’usine. Pour chaque bouteille, précisez le volume de remplissage requis et confirmez si ce format doit fonctionner pendant la phase d’acceptation ou s’il doit simplement figurer dans la spécification de la machine. Cela permet de séparer clairement les capacités spécifiées des résultats obtenus après mise en service.
La langue de sortie exige la même rigueur. Ce désinfectant ligne de Remplissage produit de façon stable 6 000 bouteilles par heure (BPH), tandis que le pic enregistré est de 6 500 BPH. Un devis pour un autre liquide doit utiliser sa propre cible stable et son format de bouteille propre, plutôt que de considérer le pic équatorien comme une valeur transférable.
Spécialisé dans les solutions complètes pour le remplissage et l'emballage Liquides, solutions sur mesure et projets clés en main
Copyright © JIANGSU EQS MACHINERY CO.,LTD