 EN


エクアドルのメーカーが2024年に家庭用・産業用消毒剤を製品ラインナップに追加しました。これは同社にとって新規カテゴリーであり、工場にとっても新たな充填プロジェクトでした。完成品のパッケージについては、社内での既存の参考事例が一切ありませんでした。試運転は2024年8月に完了しました。現在、工場ではEQS GFF16-16-5-5型の4工程一体型機械を用いて、240mlおよび650mlのプラスチックボトルを生産しています。安定した生産能力は時速6,000本です。記録された時速6,500本という数値は、通常の生産速度ではなく、一時的なピーク値です。
充填時に液体が発泡するため、このカテゴリーの包装経験が工場にはこれまで一切ありませんでした。そのため、試運転期間中は、生産能力と並んでボトルの状態(充填品質)が極めて重要でした。
界面活性剤を含む消毒液は、細口のプラスチックボトルに充填される際に泡立つことがあります。内容物が落ち着くまでの間、液面には一時的に泡が見える場合があります。過剰な泡はボトルの首部に液を残したり、実際には不足している充填量を「満杯」に見せたりする原因になります。これは、ねじ式キャップがボトルの口部(フィニッシュ)に清潔な状態で確実に装着される必要があるため、重要な問題です。
顧客は、機械の図面が発行される前から、泡立ちを主要な課題として認識していました。この赤色の液体は、特別な充填バルブではなく、当該ブロックで標準的な充填方式を採用しています。プロジェクトでは、この既に確定した構成のまま、許容可能な結果を達成する必要がありました。記録には「泡立ちの問題は解決済み」とありますが、具体的にどの設定や調整によってその結果が得られたかは明記されていません。
据付後の工場からの直接的な評価は以下の通りです:
『充填時の泡立ち問題が完全に解消されたため、非常に満足しています。』
この記述は、このラインで使用されるこの液体にのみ適用されます。他の消毒剤への転用はできません。界面活性剤の含有量や粘度は、製品が空気をどれだけ容易に捕捉するかに影響を与えます。また、製品の温度やボトル内の空き容積(ヘッドスペース)も、充填ステーションからボトルが出る際に作業者が観察する現象に影響を及ぼします。エクアドルでの試験報告書は結果のみを記録しており、試験方法については記載されていません。したがって、別の製品を評価する際には、その製品固有の液体および包装を用いて個別に検証する必要があります。
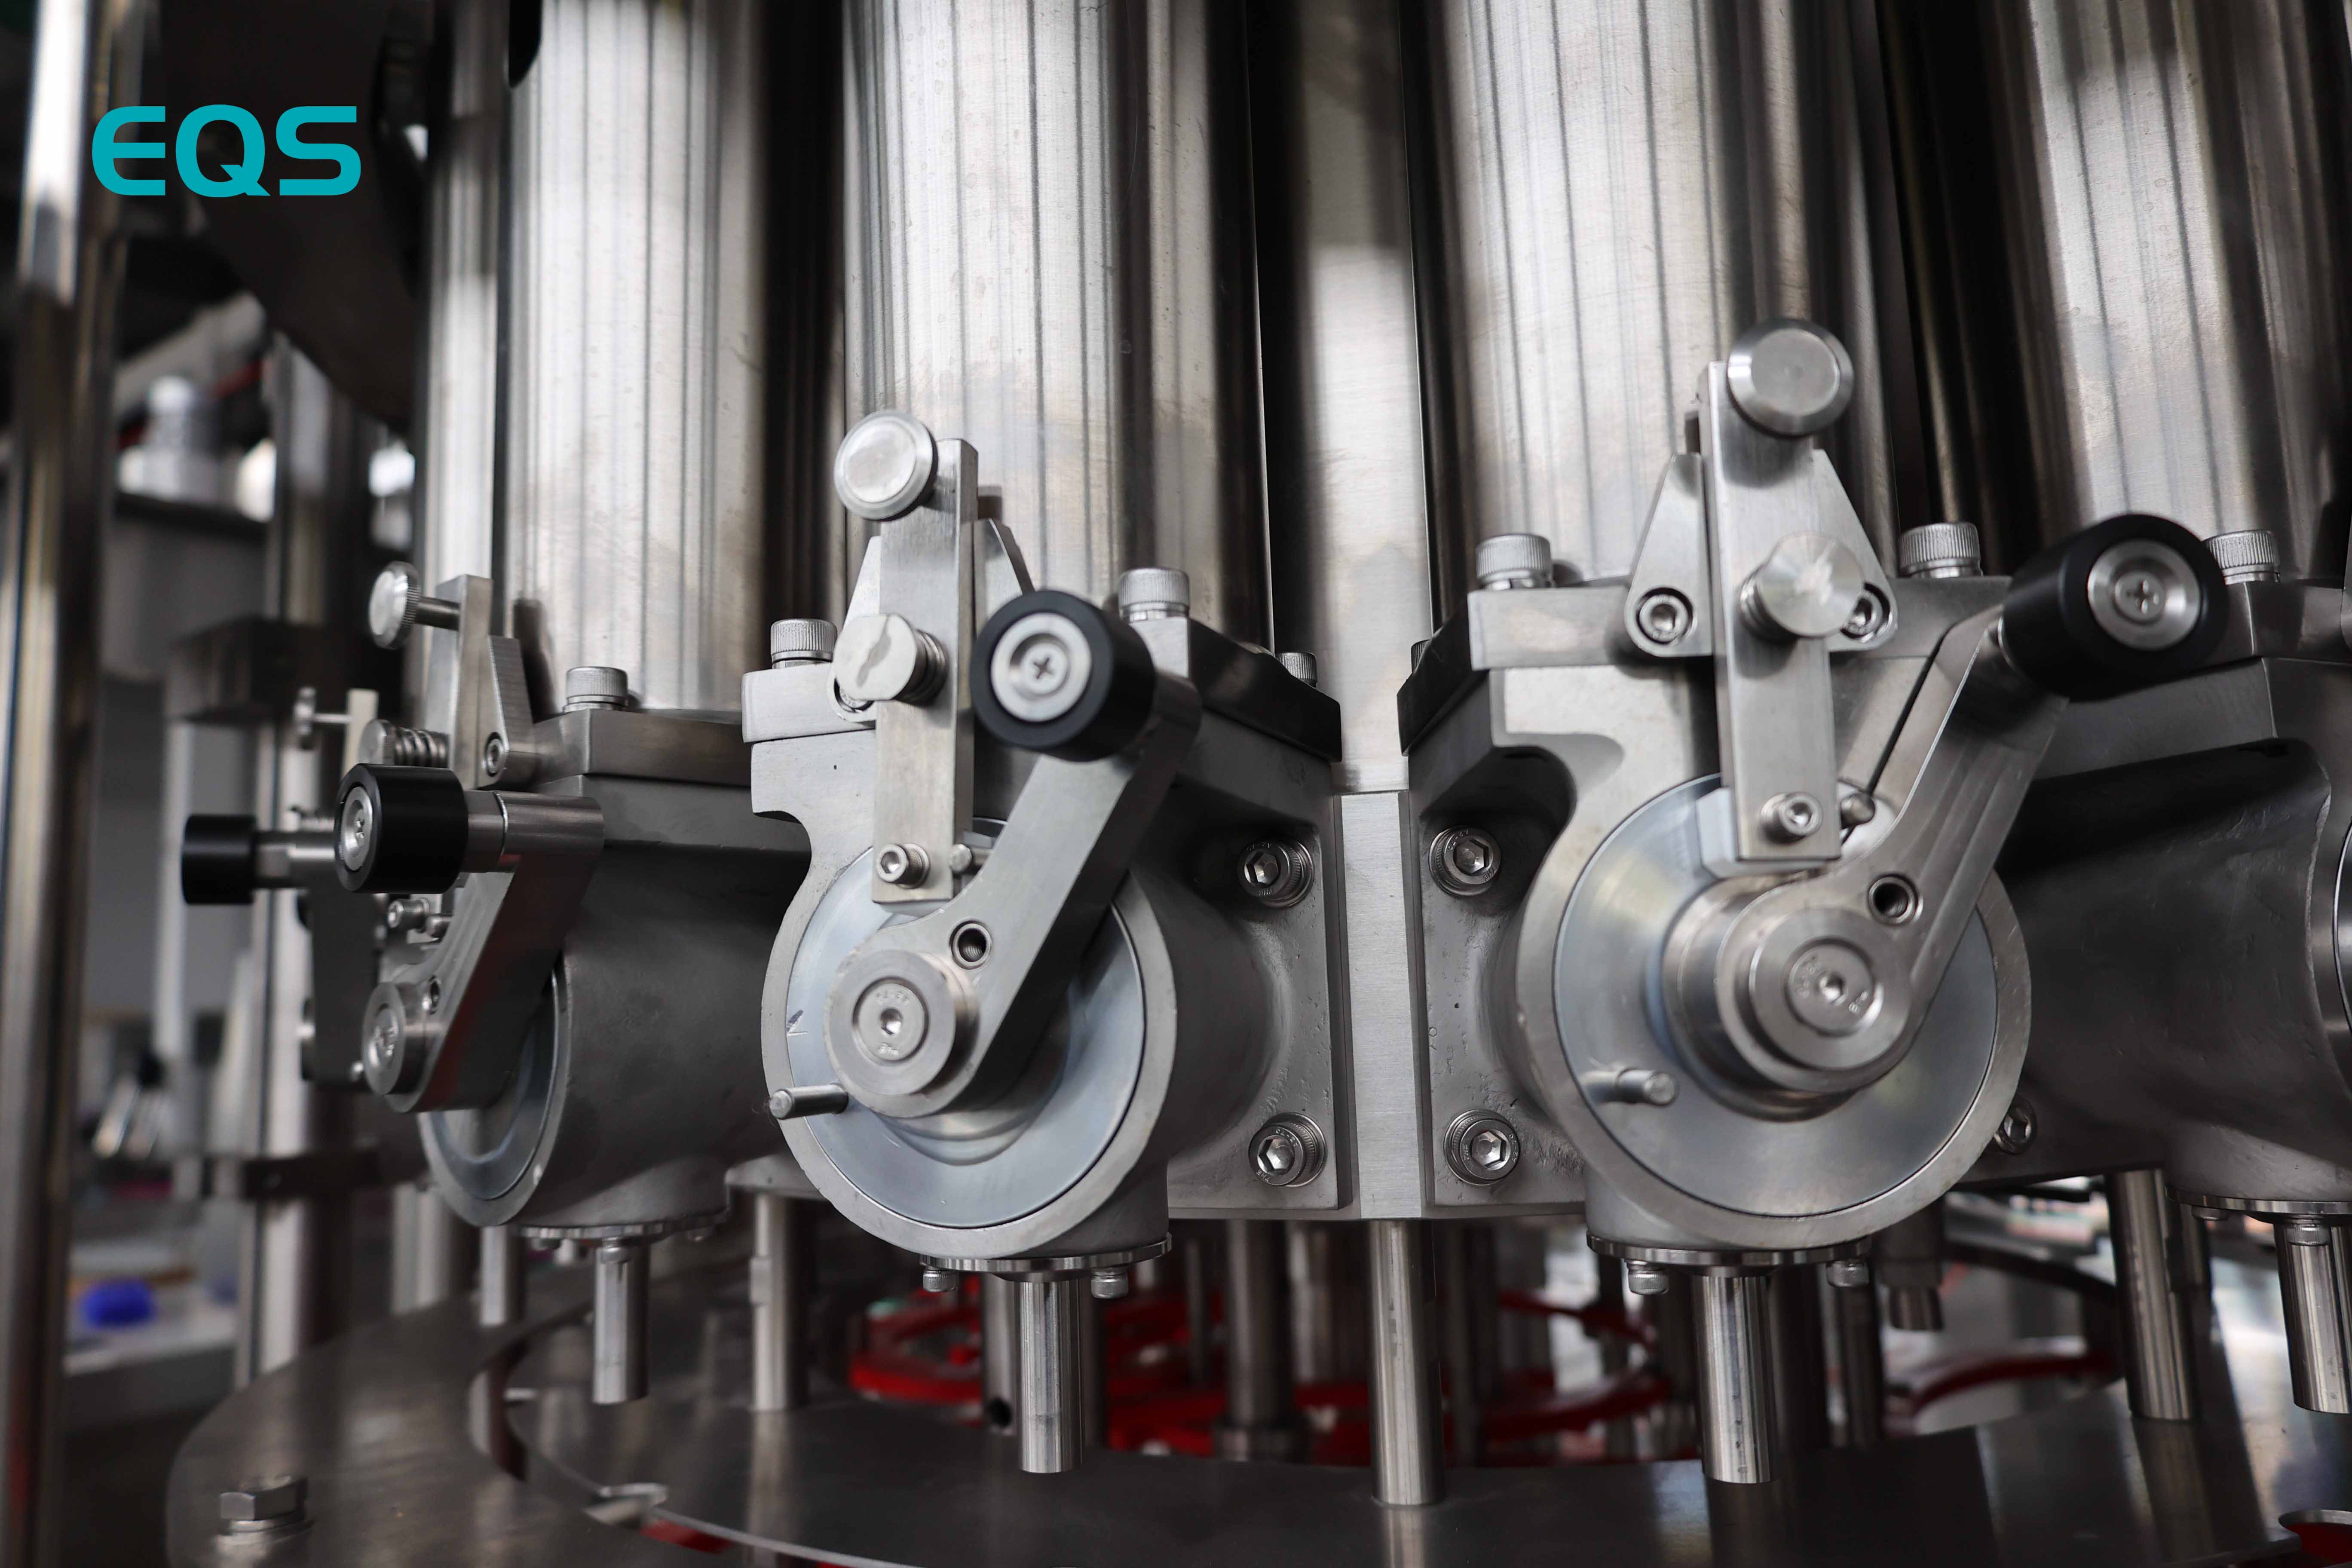
プロジェクトの映像および写真には、工場で稼働している240mlおよび650mlのプラスチックボトルが映っています。仕様書には、さらに500ml、1,000ml、2,000mlのプラスチックボトルも許容フォーマットとして記載されています。これらの大きいサイズは、装置が対応可能であることを示す仕様上の能力を表しています。ただし、現存する記録には、これら大容量ボトルについて試運転中に実際に試験されたことや、すべてのサイズに対して同一の生産能力が保証されているとの記載はありません。
240mlから2,000mlへの変更により、機械的な設置スペースが大幅に広がります。ボトルの形状はガイドレールやハンドリング部品に影響を及ぼし、選択した規格に応じて充填量も変化します。その後、コンベアおよびラベル貼付装置の設定は、生産に採用するボトルに合わせて調整する必要があります。
切替作業(チェンジオーバー)も、もう一つの確認済みの課題でした。記録には実測時間が残されておらず、目視可能なボトル間や一覧に示されたより大型のサイズ間での切替時間について、いかなる保証もできません。各々の承認済みボトルには、専用の設定値と適切なハンドリング部品がそれぞれ明確に定義されている必要があります。これは、エクアドルにおける実測結果というより、むしろ技術的・工学的な前提条件に関する記述です。
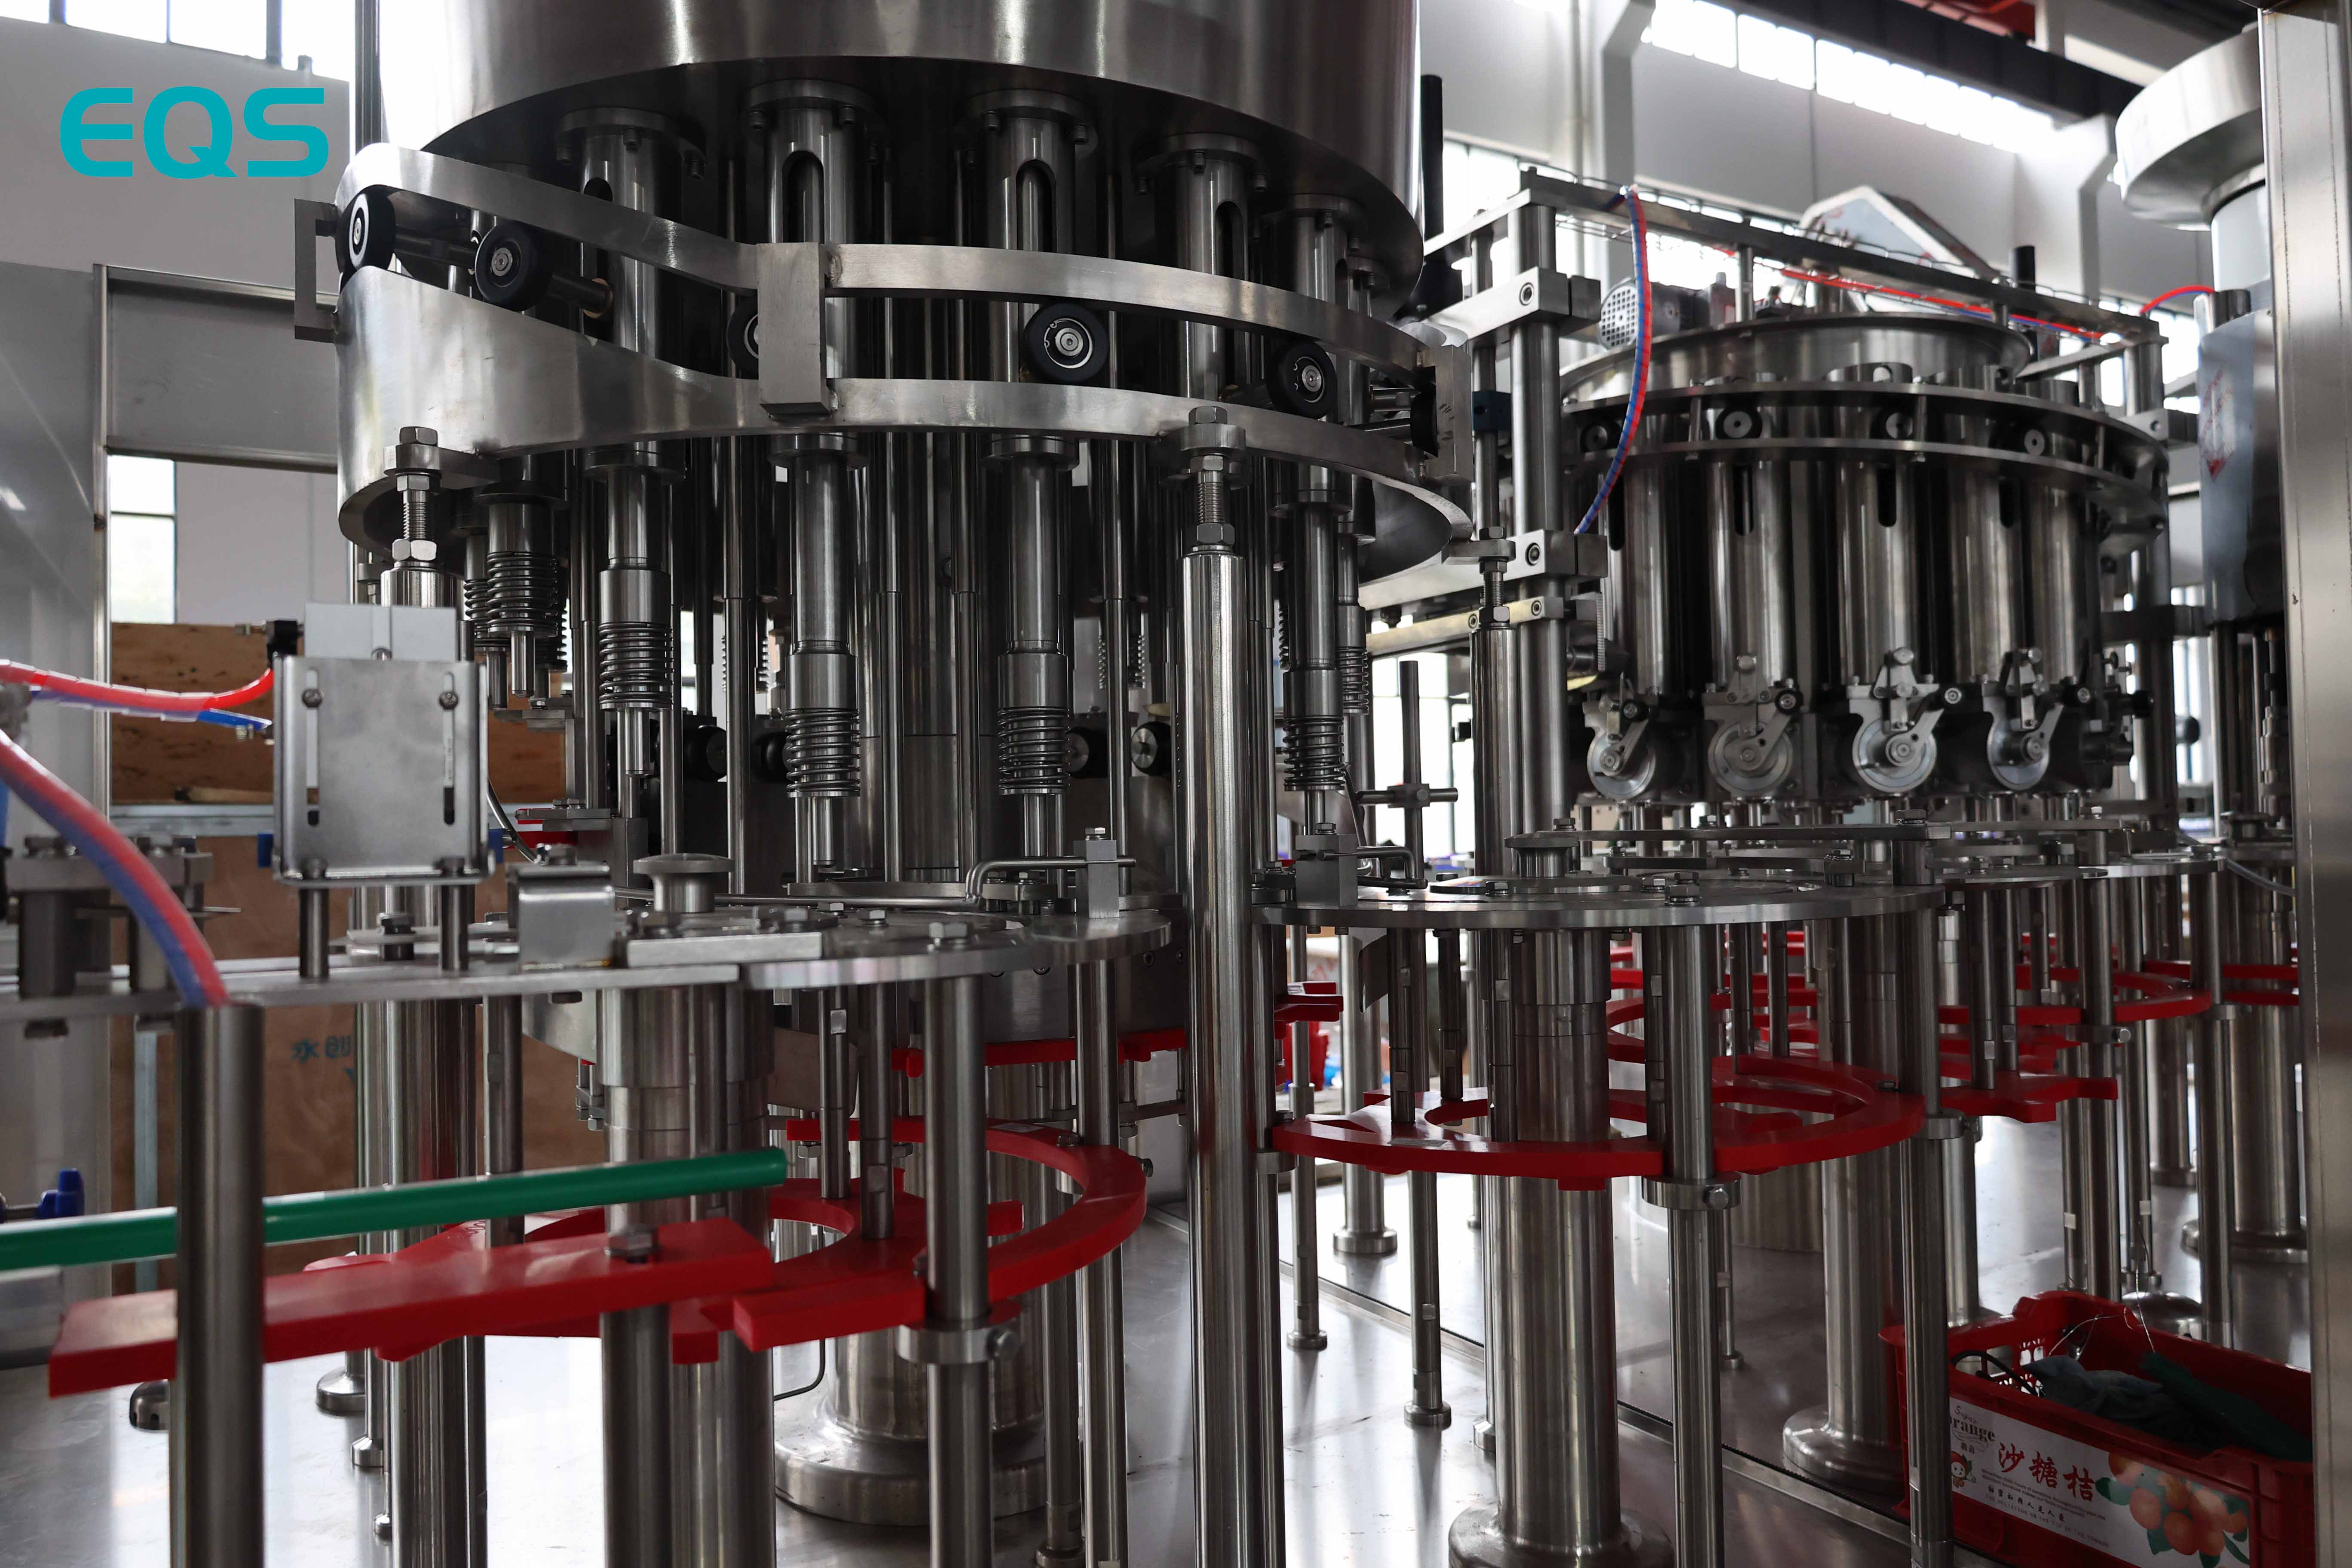
空のプラスチックボトルはボトルアニュスクランブラ(ボトル整列装置)を通じて投入され、個別にコンベア上に配置するのではなく、バルク状態で供給されます。その後、エアコンベアを介して充填ユニットへと移送されます。首部サポート機構により、軽量なプラスチック容器が直立姿勢を保ちながら、コンベアが安定した流量で供給口へと送り込むことができます。
メインブロックでは、GFF16-16-5-5が充填およびキャップ締めを行います。このコードは、当該4工程一体型洗浄・充填・キャップ締め機のプロジェクト参照番号です。EQSウェブサイト上では、機器ファミリーとして掲載されていません。キャップ供給装置およびキャップ整列装置が、キャップ締め工程の前にねじ式スクリューキャップの方向を整えます。正しい方向に整列することで、各キャップが意図通りに締め工程へと導かれます。
下流工程では、ボトルドライヤーが容器外側の表面水分および製品の付着物を除去します。その後、日付およびロット情報が印字され、ラベラーが容器の仕上げを行います。印字工程の直前まで容器外側の湿気を除去しておくことで、読みやすい印字結果が得られます。ボトルの肩部が湿った状態だと、インクの密着性が低下したり、取扱後に印字情報が読みにくくなったりする場合があります。
このラインは、大量のボトルへの液体充填から、充填、キャップ締め、および下流工程の仕上げまでを一貫して接続しています。各工程間のボトル移送では、次の工程へ確実に引き渡すためのボトル制御が維持されています。プロジェクト記録には、各工程単位の効率数値や個別の機械性能保証は記載されていません。
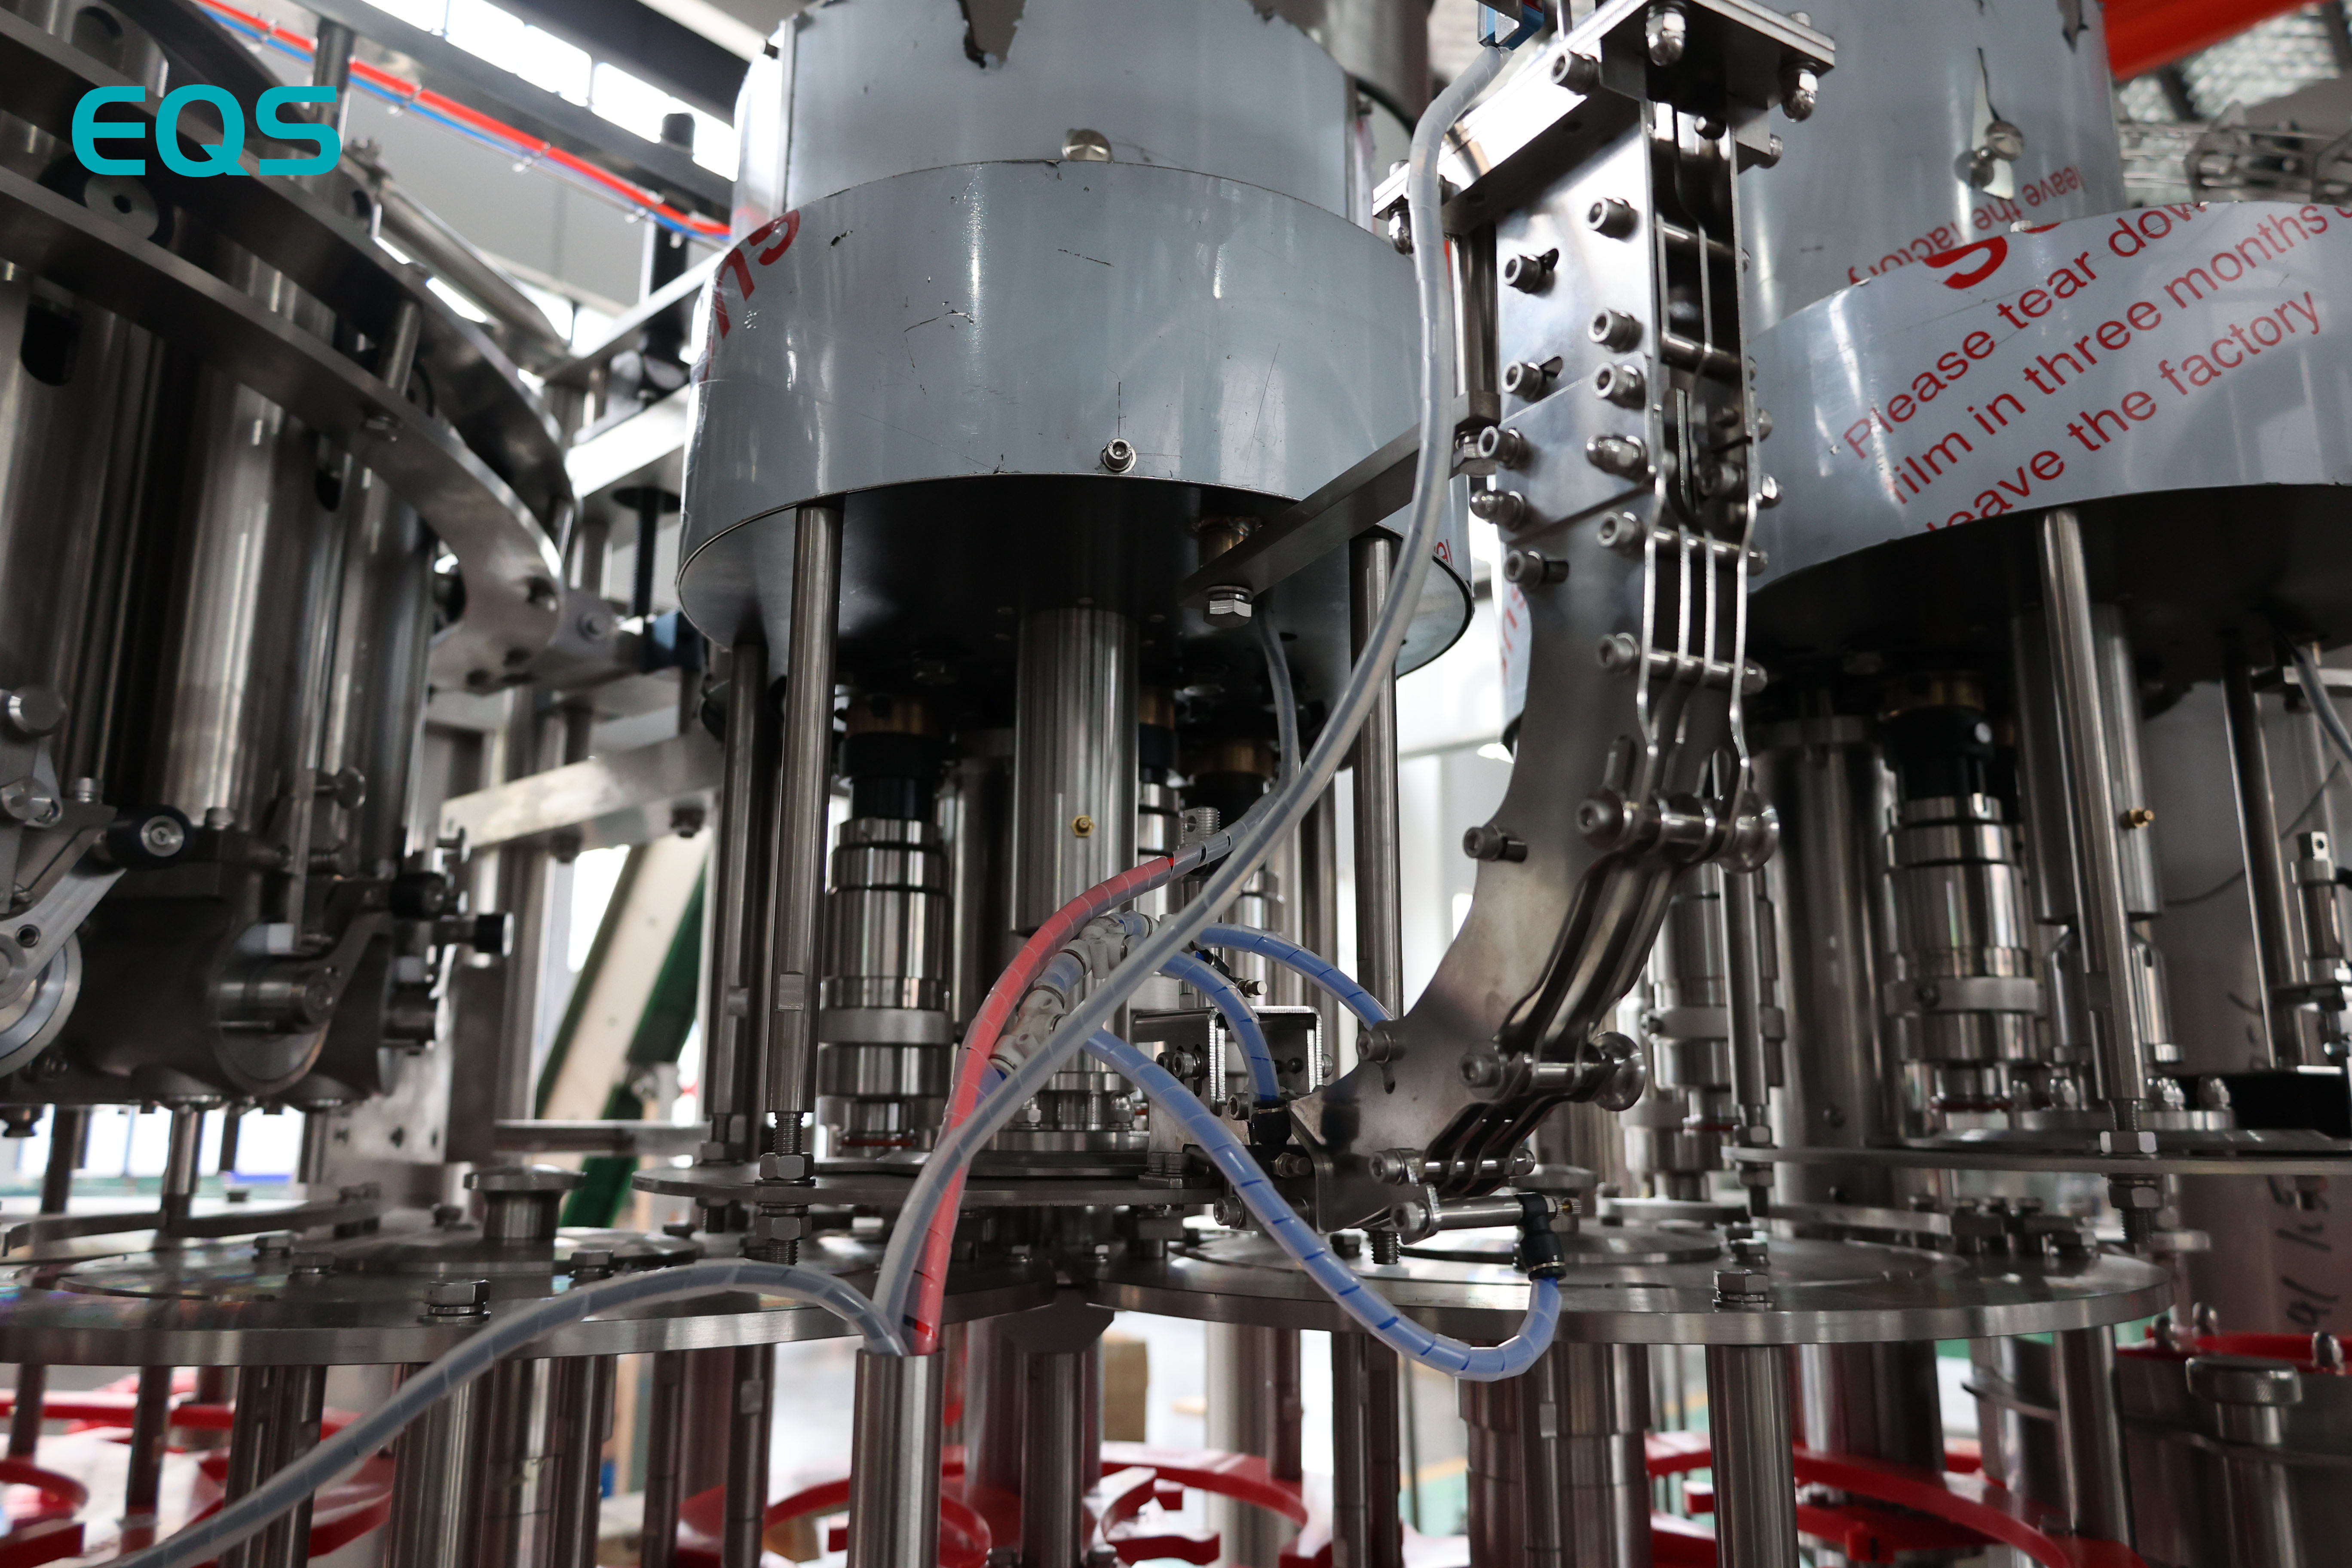
エクアドル工場は120 V・60 Hzで稼働しており、本生産ラインもこの電源仕様に基づいて設計・構築されています。電気仕様はモーター選定、制御電圧、部品表(BOM)に直接影響するため、早期の確認が必要です。他の工場で使用されている電源仕様が、単純な現地調整のみで対応可能であると想定してはなりません。
発注から出荷まで約100日かかりました。その後、EQS社のエンジニア3名がエクアドル現地で15日間滞在し、据付、試運転、およびオペレーター向けトレーニングを実施しました。トレーニングは無償で提供されました。記録上、各作業項目ごとの日数は明記されておらず、この15日間はすべてを含む総合的な期間として扱われています。
据え付け工事が完了してから5日後に生産を開始しました。新規のパッケージング分野に進出したチームにとって、これはプロジェクト作業から日常的な量産へと移行したことを意味します。ただし、この時点では稼働率の数値は確定しておらず、長期的な性能も証明されたわけではありません。確認済みの定常生産能力は、安定して毎時6,000本(BPH)、ピーク時で毎時6,500本(BPH)です。
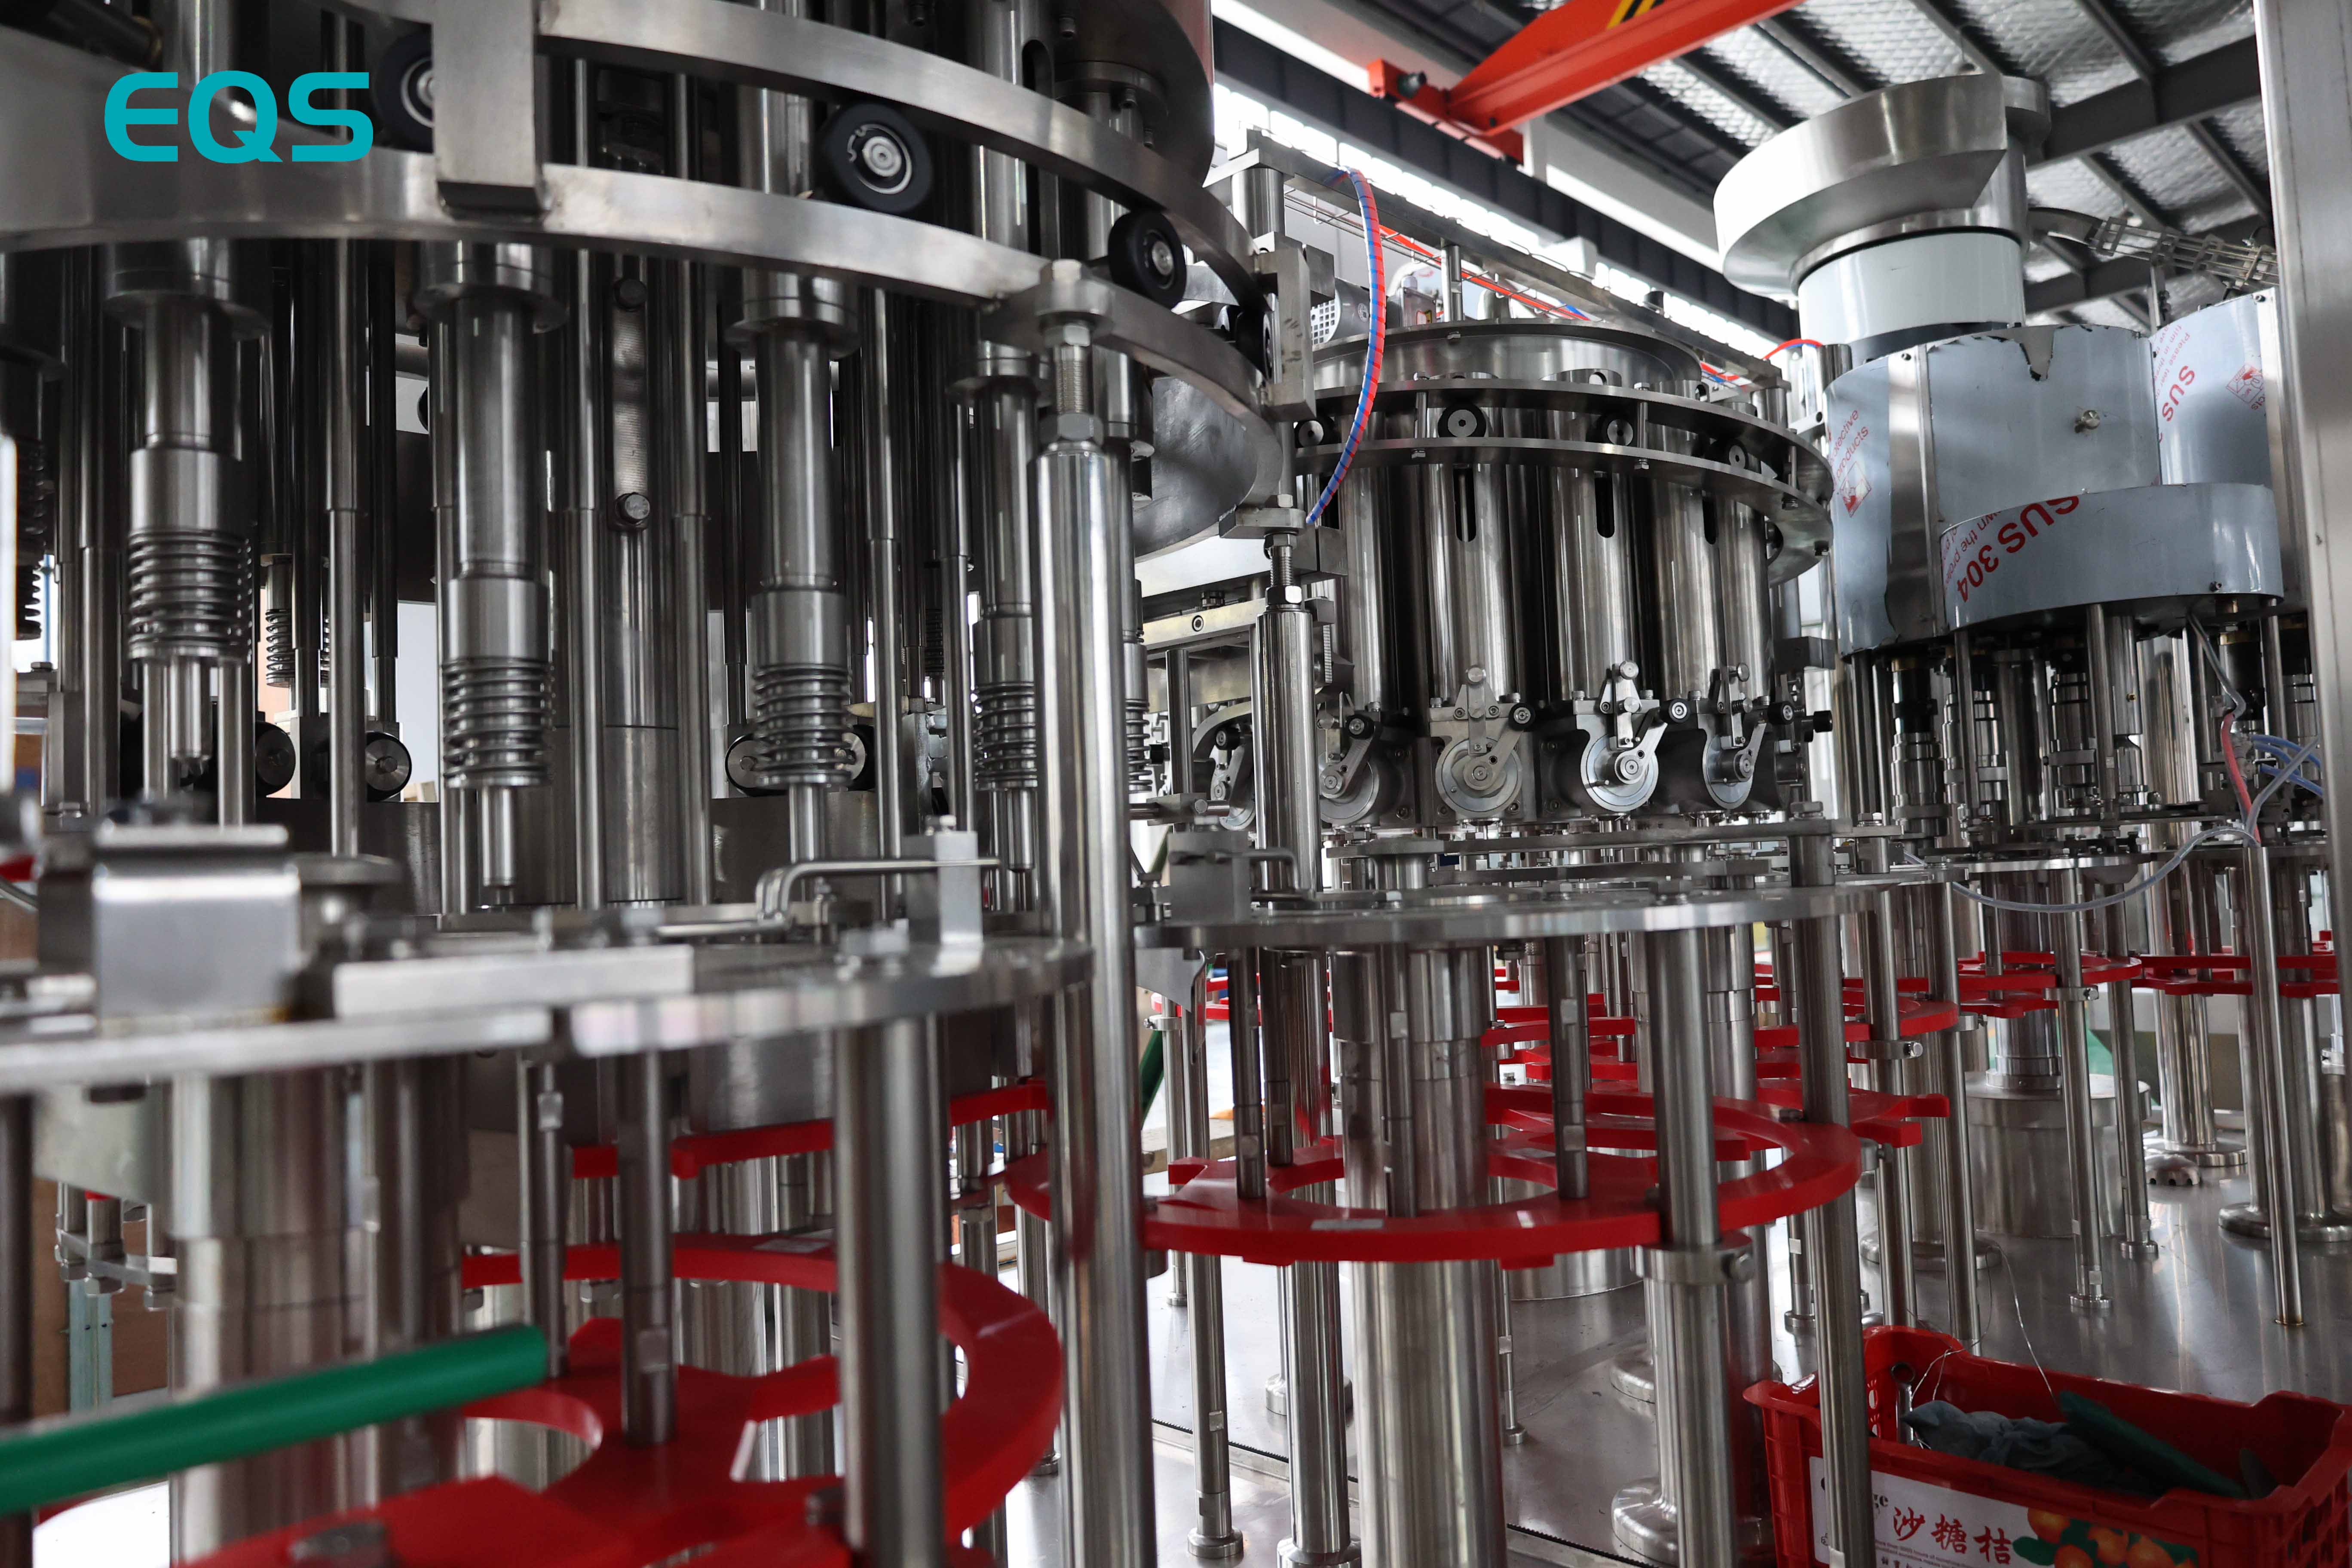
消毒液の製造ラインを納入・操業した後 充填ライン 同一のお客様が、その後EQS社へ炭酸飲料用充填ライン、フィルムシュリンク包装機、スリーブラベラーの導入を発注されました。これらは「継続購入」として記録されています。すなわち、消毒液プロジェクト終了後も、お客様とのビジネス関係が継続しており、その理由について推測する必要はありません。
飲料用設備は、別の製品カテゴリー向けに使用されます。各ライン間でオペレーター、消耗部品、または保守手順が共通化されているという主張は一切行っていません。
実際の生産で使用する液体、ボトル、キャップから始まる問い合わせが最も有用です。仕様書は、機械が対応できるフォーマットを明確に定義します。サンプルを用いることで、提案された組み合わせにおける充填挙動やボトルハンドリング要件を検討できます。この区別は、発泡性消毒剤において特に重要です。エクアドルでの試験結果は問題が解決されたことを確認していますが、その方法については文書化されていません。
複数のボトルサイズについての問い合わせでは、直近の生産フォーマットと将来の要件を明確に分けて提示してください。また、工場の電源仕様も最初から明記してください。各ボトルについて、必要な充填容量を明示し、そのフォーマットが受入試験時に実際に稼働させる必要があるのか、あるいは単に機械の仕様範囲内に収まっていればよいのかを確認してください。これにより、仕様で定められた能力と、実際の納入・試験結果との混同を防ぎます。
出力言語にも同様の配慮が必要です。この消毒剤 充填ライン 安定生産時の処理能力は時速6,000本であり、記録されたピークは時速6,500本である。他の液体に対する見積もりでは、エクアドルでのピーク値を転用せず、その液体固有の安定処理能力とボトル仕様を用いること。
著作権 © JIANGSU EQS MACHINERY CO.,LTD