 EN


Ekvadorští výrobci v roce 2024 rozšířili svou výrobní škálu o domácí i průmyslové dezinfekční prostředky. Jednalo se o novou kategorii a nový projekt plnění pro továrnu, přičemž neexistoval žádný interní referenční vzor hotového balení. Uvedení do provozu bylo dokončeno v srpnu 2024. V továrně nyní běží plastové lahve o objemu 240 ml a 650 ml na čtyřfunkčním stroji EQS GFF16-16-5-5. Stabilní výkon činí 6 000 lahví za hodinu. Naměřená hodnota 6 500 lahví za hodinu představuje vrcholový výkon, nikoli běžnou výrobní rychlost.
Kapalina pění během plnění a továrna neměla dříve žádné zkušenosti s balením této kategorie. Stav lahví proto hrál stejně důležitou roli jako výkon během celého uvedení do provozu.
Desinfekční prostředek obsahující povrchově aktivní látku může při vstupu do plastové lahve se zúženým hrdlem pěnit. Viditelná úroveň může dočasně zahrnovat pěnu, dokud se obsah neusadí. Přebytečná pěna může zanechat produkt na hrdle lahve nebo způsobit, že nedostatečné naplnění bude vypadat jako plné. To je důležité, protože závitový uzávěr potřebuje čistou dráhu pro nasazení na dokončení hrdla lahve.
Zákazník identifikoval pění jako klíčovou výzvu ještě před vydáním výkresů stroje. Červená kapalina se na tomto bloku naplňuje standardním způsobem, nikoli pomocí speciální rodiny napouštěcích ventilů. Projekt musel dosáhnout přijatelného výsledku v rámci této potvrzené konfigurace. Záznamy uvádějí, že problém s pěnou byl vyřešen, avšak neuvádějí, která nastavení či úpravy vedla k tomuto výsledku.
Po uvedení do provozu závod poskytl přímé hodnocení:
"Jsme velmi spokojeni, protože problém s pěnou během naplňování byl úplně vyřešen."
Tato věta se vztahuje na tuto kapalinu na tomto řádku. Nejedná se o převoditelnou sadu parametrů pro jiný dezinfekční prostředek. Množství povrchově aktivních látek a viskozita ovlivňují, jak snadno daný produkt zachytí vzduch. Teplota produktu a dostupný volný prostor v lahvi mohou také změnit to, co operátoři pozorují při opouštění lahve plnící stanice. Jiný produkt by měl být vyhodnocen samostatně, s vlastní kapalinou a obalovým materiálem, protože soubor z Ekvádoru potvrzuje výsledek, aniž by zaznamenal použitou metodu.
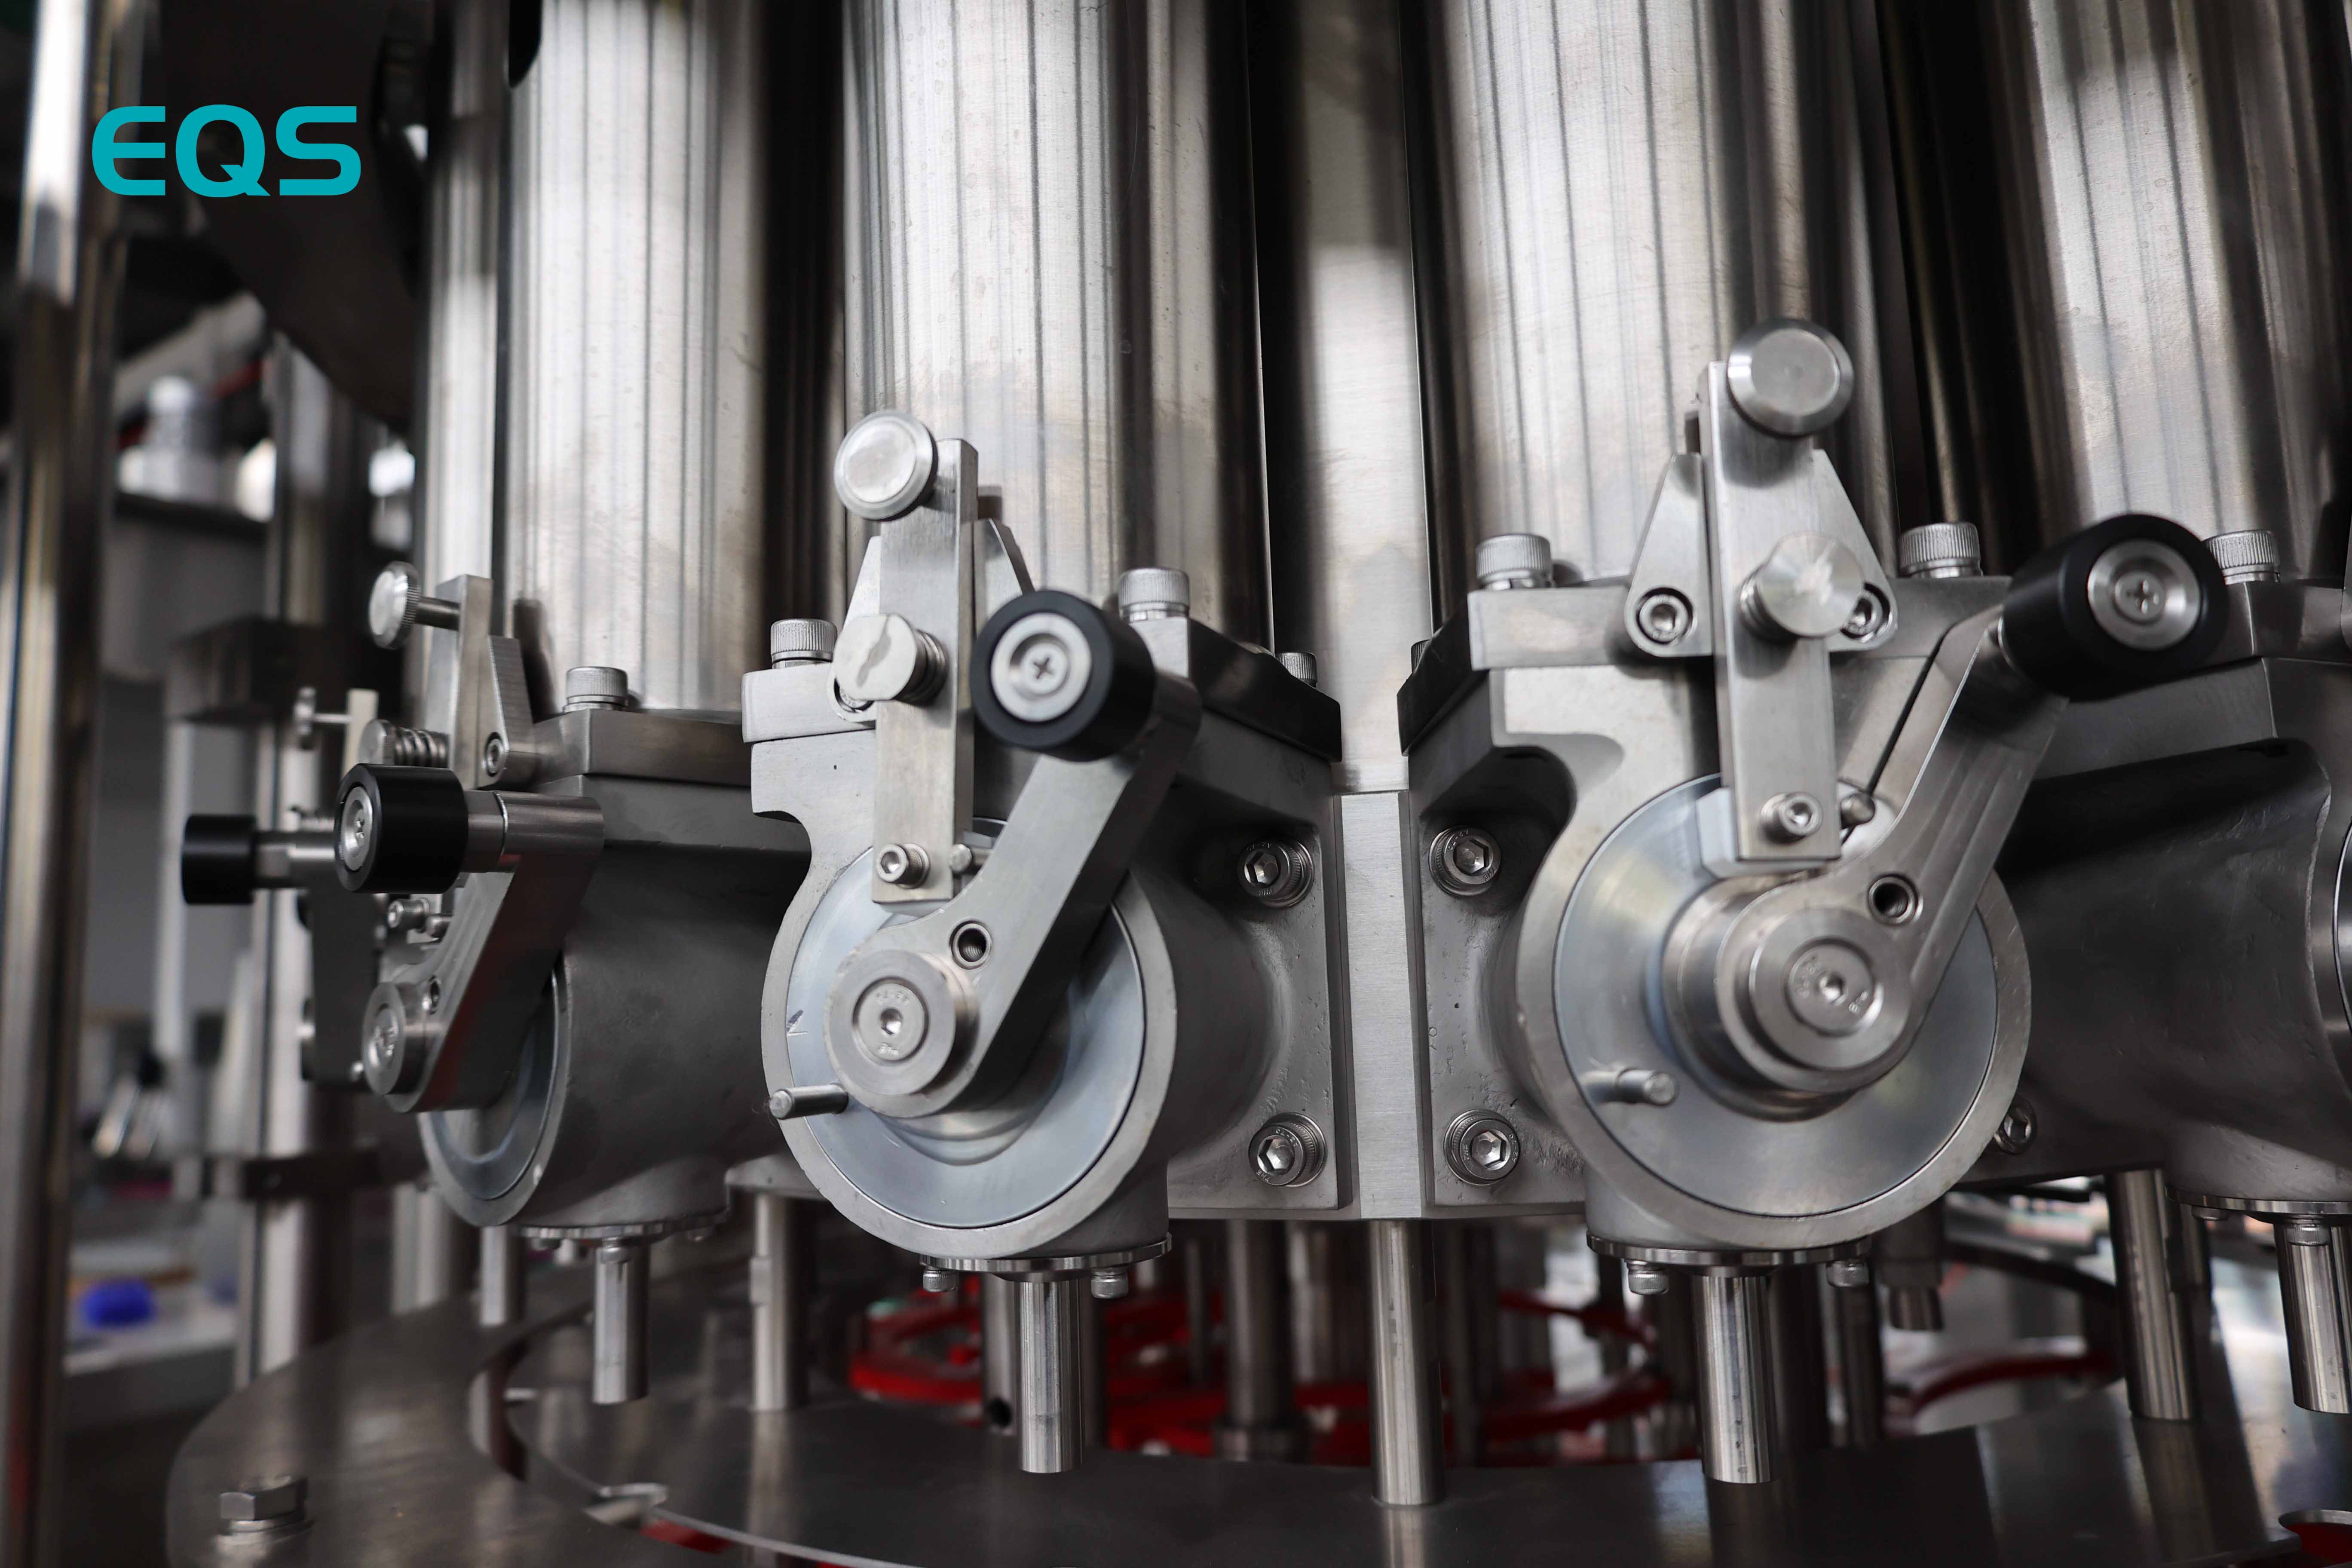
Z projektových záběrů a fotografií vyplývá, že na závodě běží plastové lahve o objemu 240 ml a 650 ml. V technické specifikaci jsou jako přijatelné formáty uvedeny také plastové lahve o objemu 500 ml, 1 000 ml a 2 000 ml. Tyto větší rozměry představují deklarovanou kapacitu. Dostupné záznamy neuvádějí, zda byly tyto větší velikosti vyzkoušeny během uvádění do provozu, ani nepřiřazují stejný výkon každému rozměru.
Přechod od objemu 240 ml k objemu 2 000 ml vytváří široký mechanický rozsah. Geometrie lahve ovlivňuje vodící lišty a manipulační díly, zatímco objem naplnění se mění podle vybraného formátu. Následně musí nastavení dopravníku a etiketovacího zařízení odpovídat vybrané lahvi pro výrobu.
Další potvrzenou výzvou byla výměna formátu. V záznamech nejsou uvedeny žádné naměřené časy, takže nelze uvést žádné tvrzení o době přepínání mezi viditelnými lahvemi nebo většími uvedenými rozměry. Pro každou přijatou láhev je nutné identifikovat příslušná nastavení a použít správné manipulační díly. Toto je inženýrský kontext, nikoli naměřený výsledek z Ekvádoru.
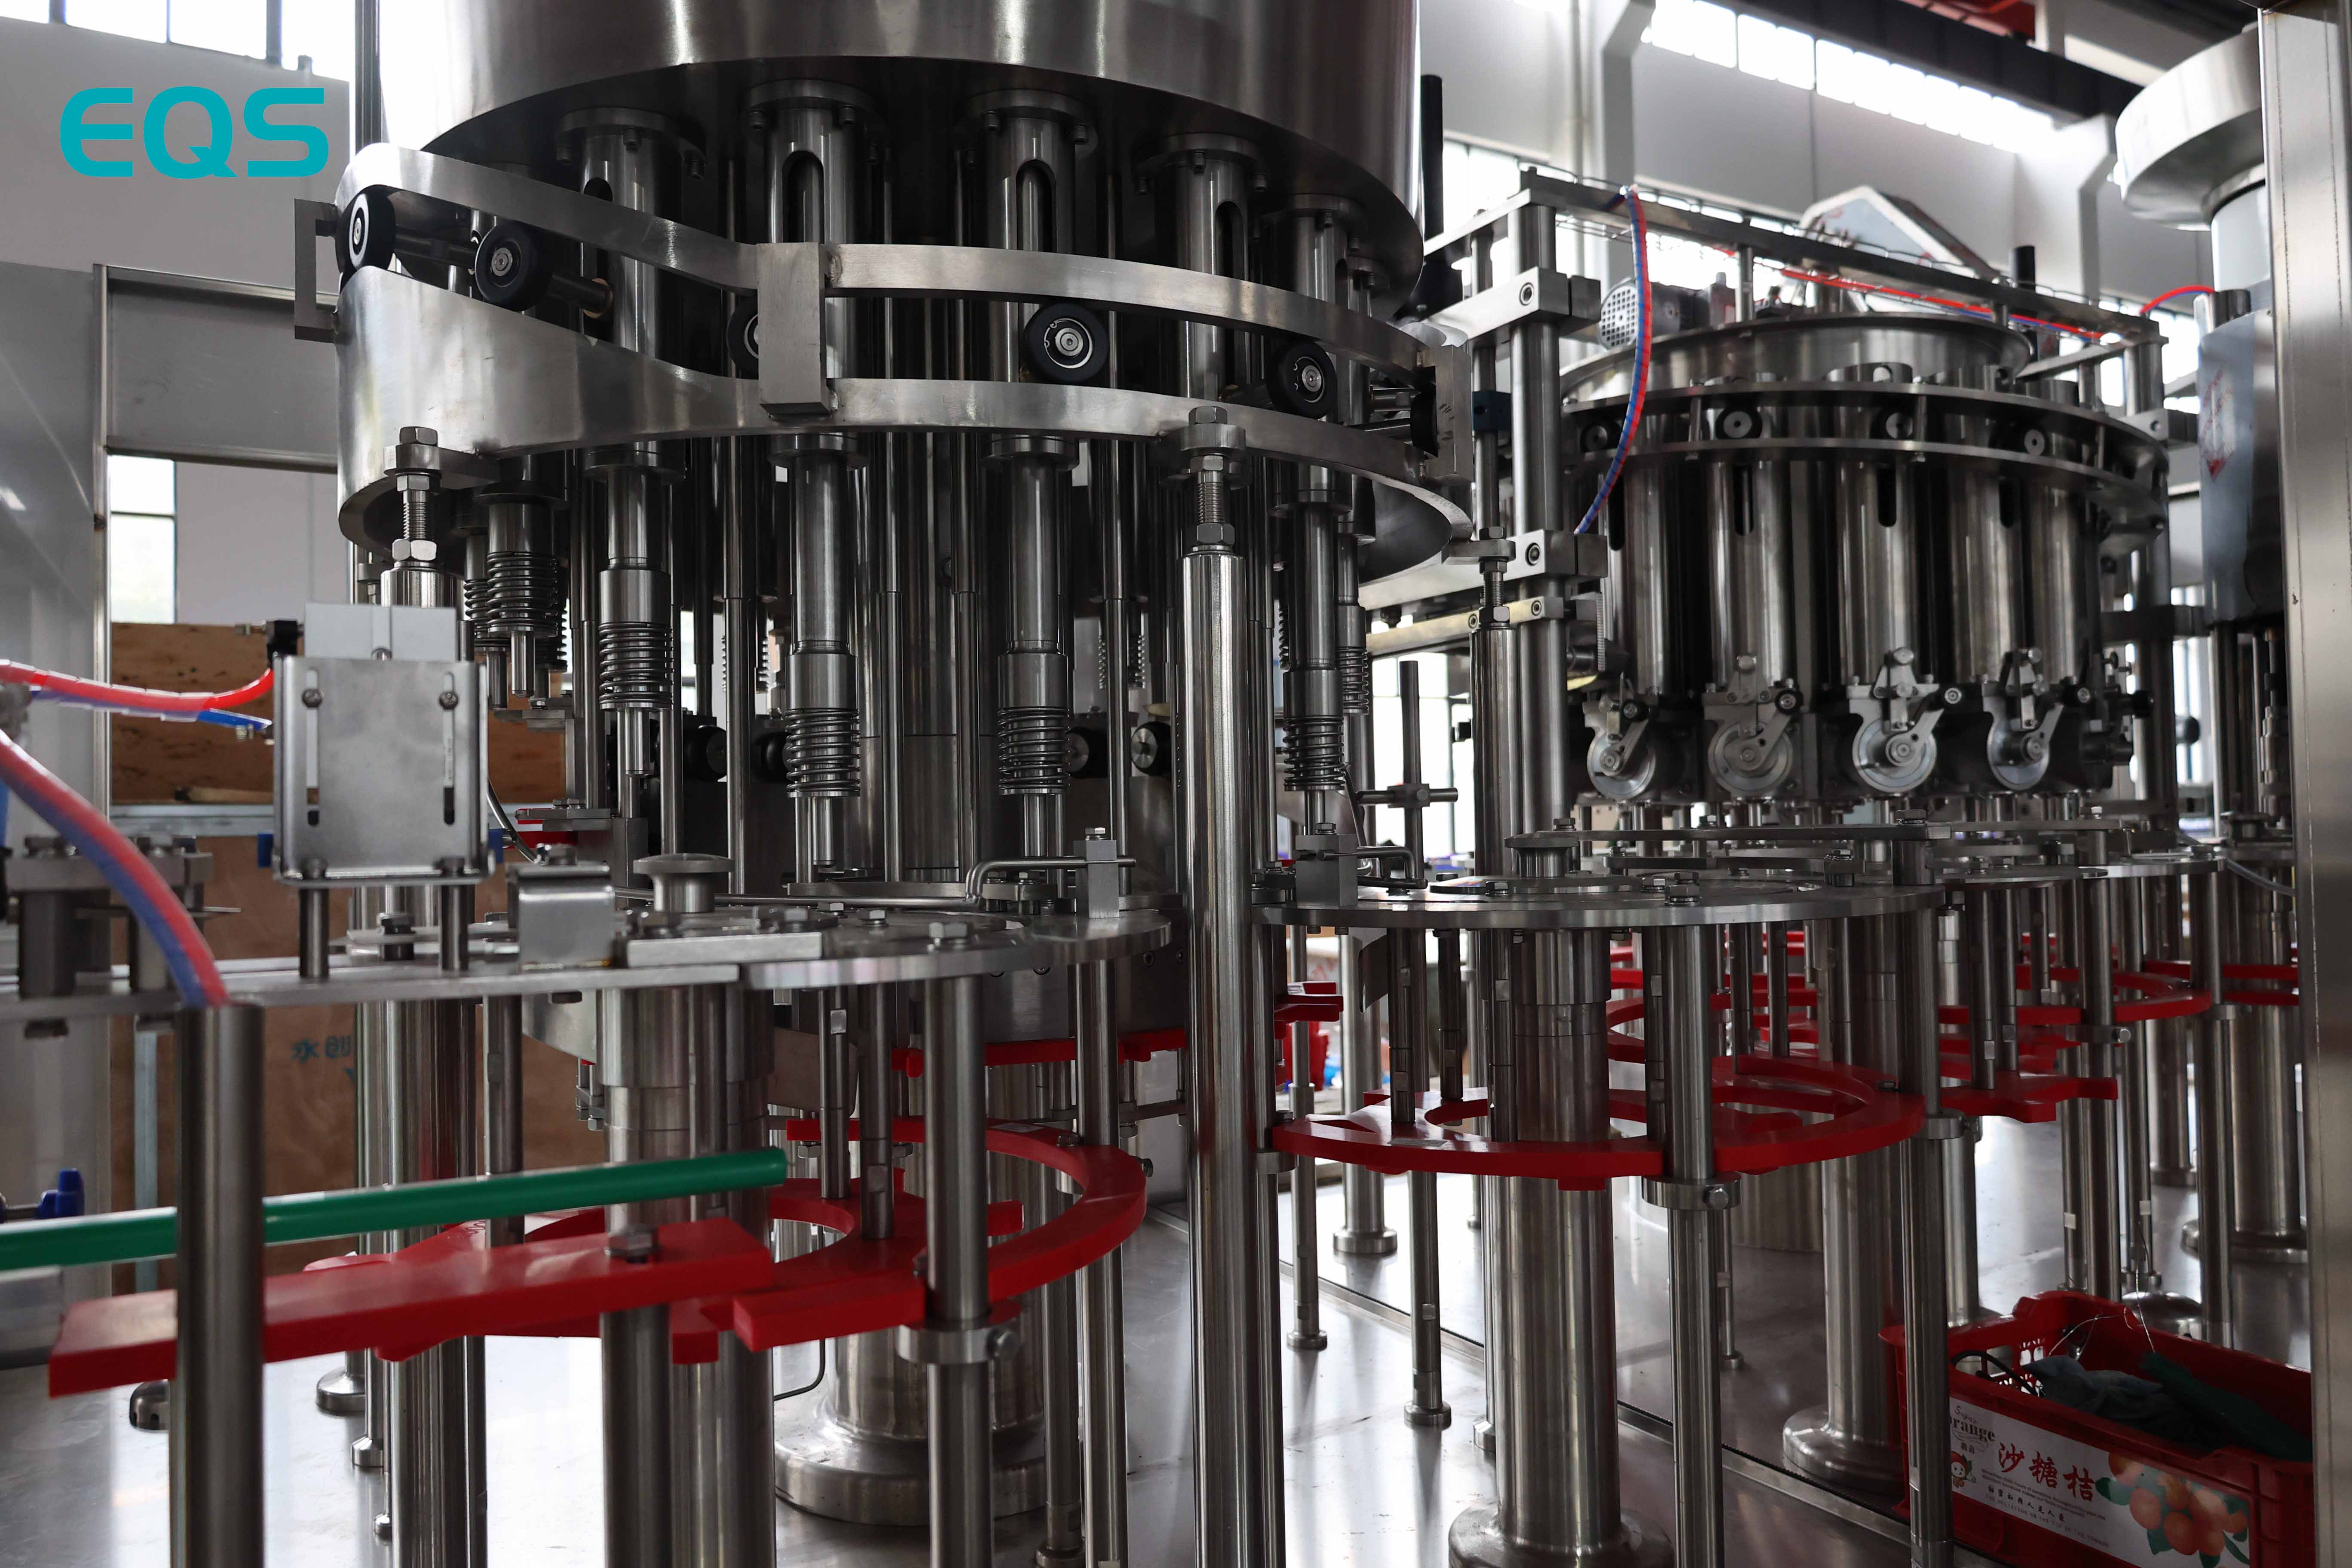
Prázdné plastové lahve vstupují do linky prostřednictvím zařízení na roztřídění lahví, což umožňuje jejich dodávku v hromadě místo individuálního umisťování na dopravník. Cestují směrem ke stanicí plnění po vzduchovém dopravníku. Podpora hrdla pomáhá lehkým plastovým nádobám zůstat vzpřímeným, zatímco dopravník zajišťuje řízený tok na vstupní stanici.
V hlavním bloku zařízení GFF16-16-5-5 probíhá plnění a uzavírání. Kód je projektovým odkazem pro tuto čtyřfunkční mycí-plnící-uzavírací stroj. Na webových stránkách EQS není uváděn jako rodina zařízení. Dávkovač víček a třídič víček zajistí správnou orientaci závitových šroubovacích víček před uzavírací částí. Správná orientace umožňuje každému víčku vstoupit do uzavírací dráhy tak, jak je zamýšleno.
Následně se zařízení pro sušení lahví zbaví povrchové vody a zbytků produktu na vnější straně. Kódovalač aplikuje údaje o datu a šarži, poté dokončí obalování nádobky etiketovač. Udržení vnější vlhkosti mimo kódu zajišťuje čitelný výsledek. Vlhké ramínko lahve může narušit přilnavost inkoustu nebo způsobit, že bude po manipulaci tištěná informace obtížně čitelná.
Tato trasa propojuje dávkování nádob v dávkách s plněním, uzavíráním závitem a následným dokončením. Každý přenos zachovává kontrolu nad nádobami pro následující stanici. Projektový záznam neobsahuje údaje o účinnosti na úrovni jednotlivých stanic ani samostatné tvrzení o výkonu jednotlivých strojů.
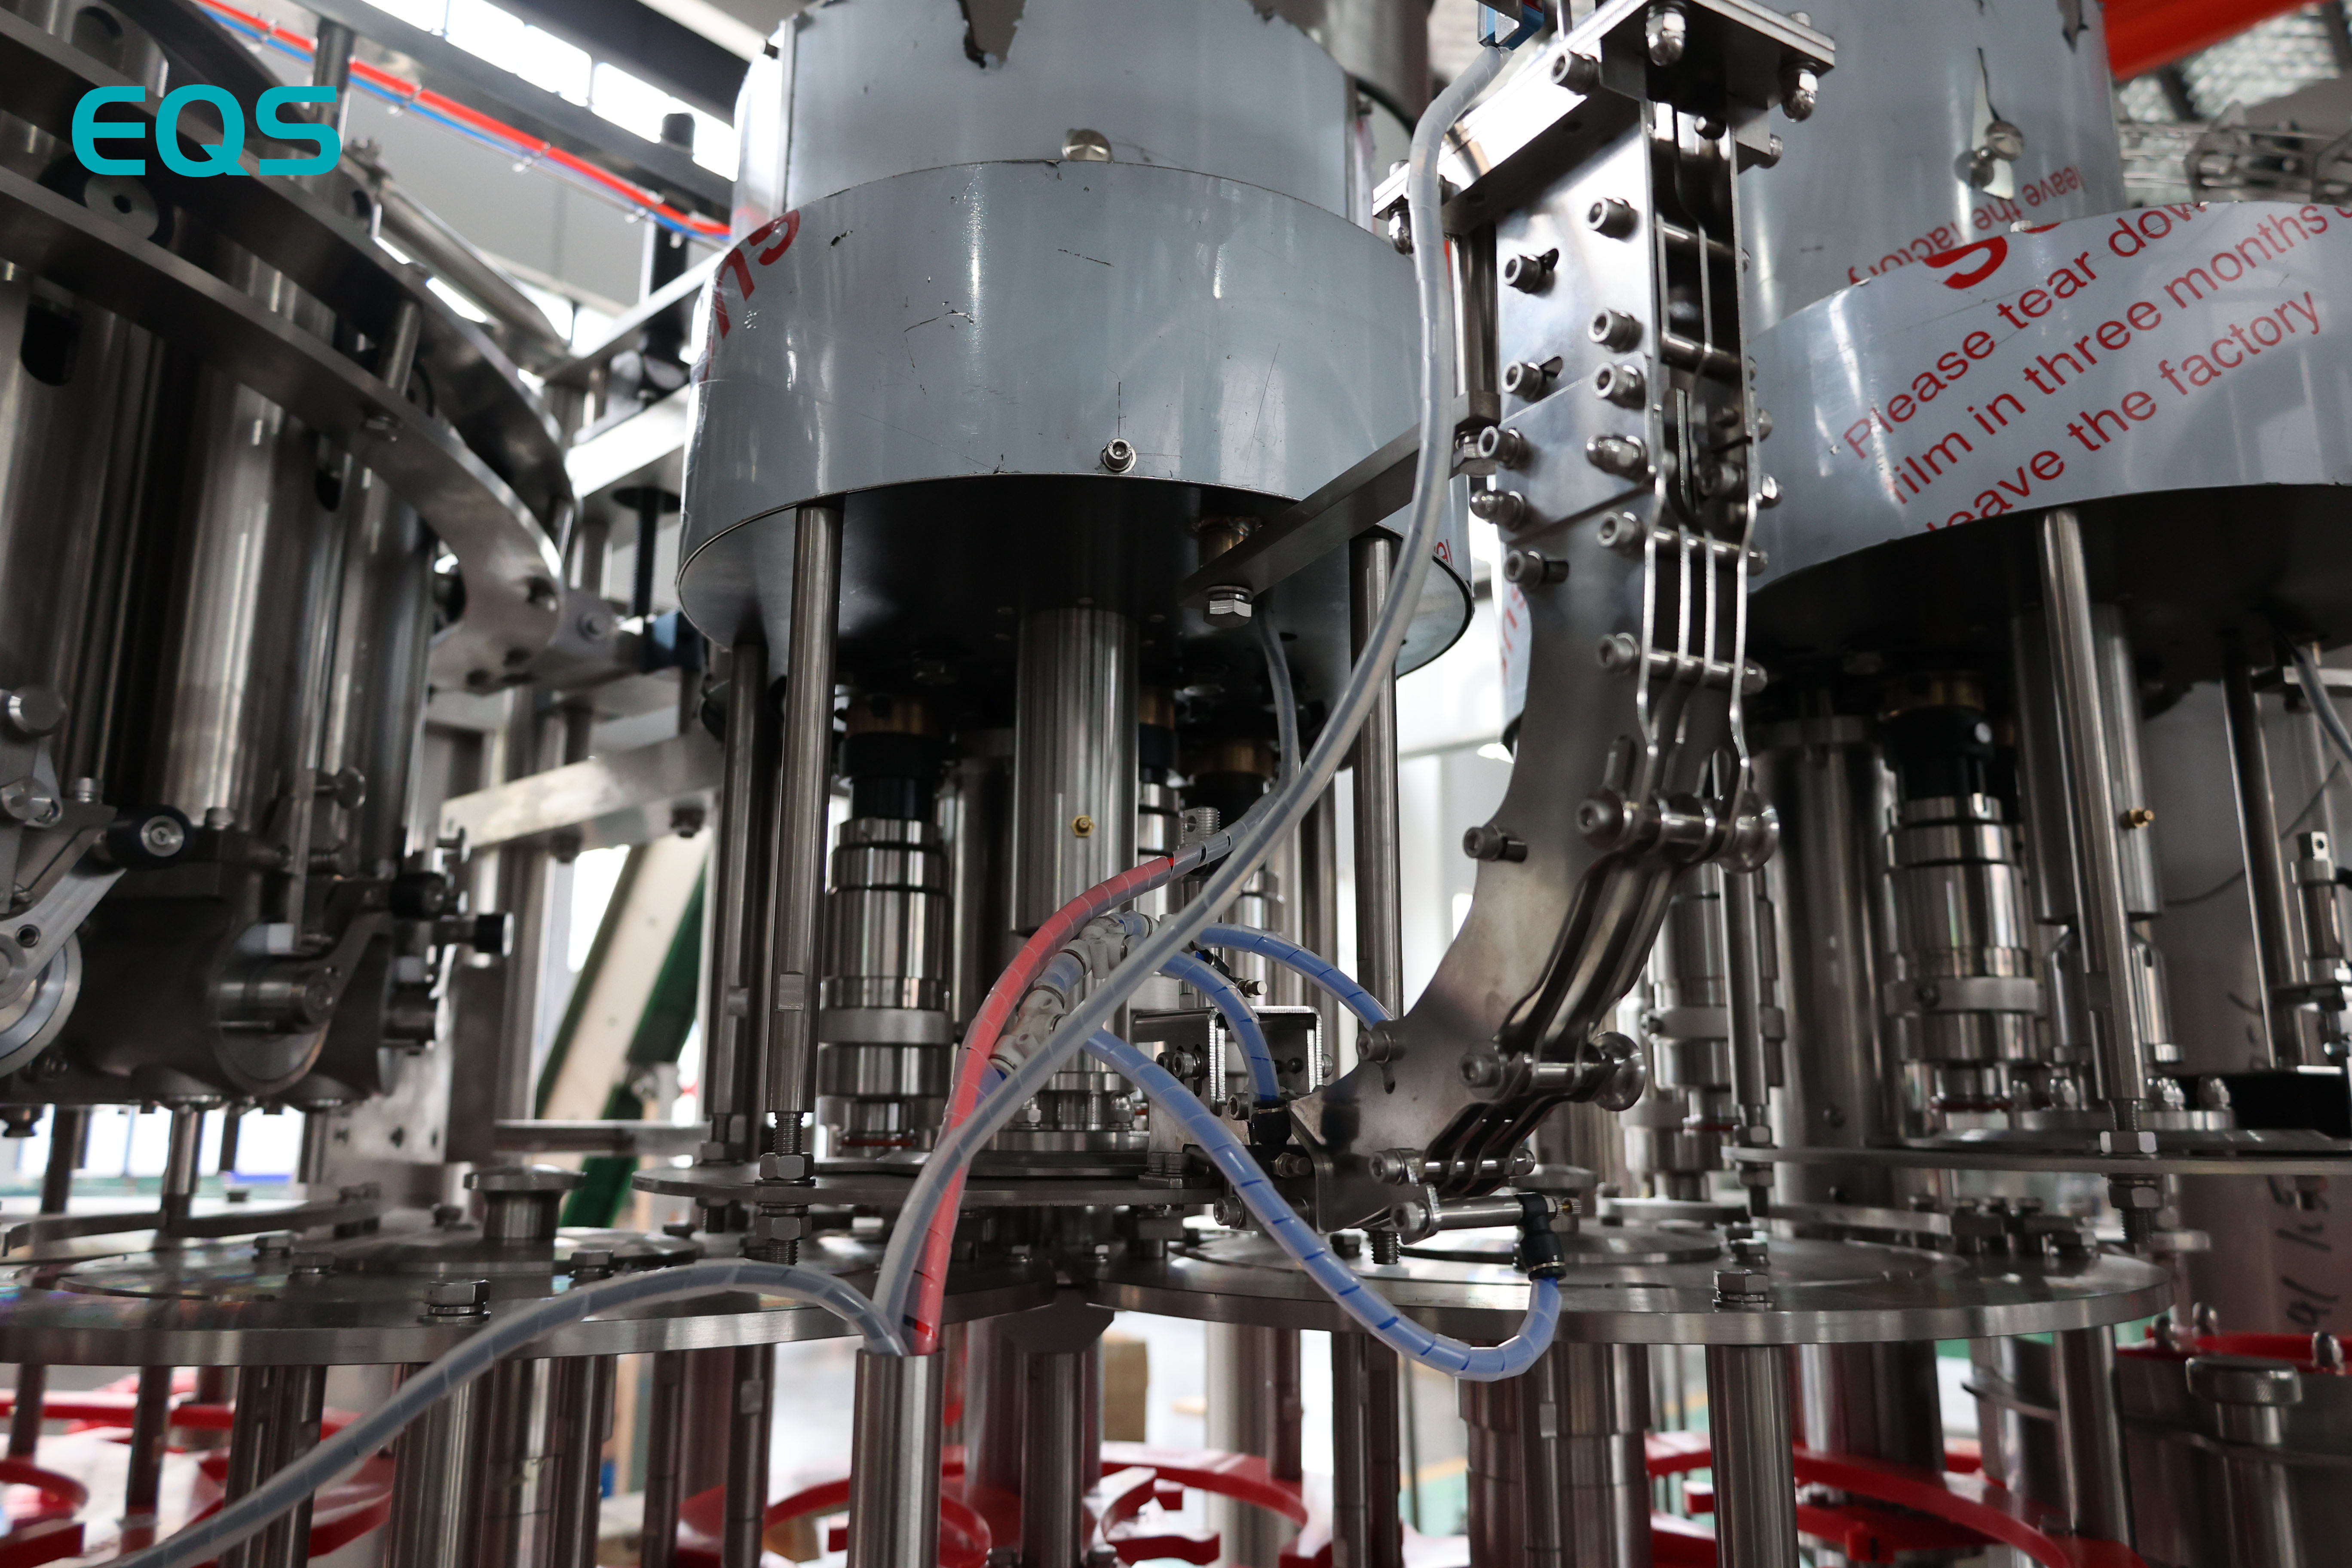
Závod v Ekvádoru pracuje na napětí 120 V a frekvenci 60 Hz, a linka byla pro tento typ napájení navržena. Elektrické požadavky ovlivňují výběr motorů, řídicí napětí a seznam potřebných komponent, proto je nutné je potvrdit co nejdříve. Nelze předpokládat, že jiný závod bude vyžadovat pouze jednoduchou úpravu na místě.
Od objednávky do expedice uplynulo přibližně 100 dní. Poté tři inženýři EQS strávili 15 dní na místě v Ekvádoru. Tento jediný celkový čas zahrnoval instalaci, uvedení do provozu a školení obsluhy, přičemž školení bylo poskytnuto zdarma. Projektový záznam nepodporuje oddělené počty dní pro každou činnost, proto zůstává 15 dní jako jeden souhrnný časový úsek.
Výroba začala pět dní po dokončení uvedení do provozu. Pro tým, který vstupoval do nové kategorie balení, to znamenalo přechod od projektové práce k pravidelné výrobě. Tento údaj neposkytuje číslo dostupnosti zařízení ani nedokazuje dlouhodobý výkon. Potvrzená čísla zůstávají stabilní: 6 000 lahví za hodinu (BPH) a špičkový výkon 6 500 lahví za hodinu (BPH).
Po provozu dezinfekčního prostředku linka na výplň , se stejný zakoupený zákazník vrátil k EQS pro linku na plnění sycených nápojů, fóliový shrnovací stroj a obalový etiketovací stroj. Tyto zakázky jsou zaznamenány jako následné nákupy. Ukazují, že obchodní vztah pokračoval po projektu s dezinfekčním prostředkem bez nutnosti předpokládat důvody zákazníka.
Nápojové zařízení slouží jiné kategorii produktů. Neuvádí se žádné tvrzení o sdílení obsluhy, náhradních dílů nebo údržbových postupů mezi jednotlivými linkami.
Užitečné dotazy začínají skutečnou kapalinou, lahví a uzávěrem určenými pro výrobu. Specifikace stanovuje, které formáty stroj je navržen přijímat. Vzorky umožňují zohlednit chování při plnění a požadavky na manipulaci s lahví pro navrhovanou kombinaci. Toto rozlišení je důležité u pěnivého dezinfekčního prostředku, protože výsledek z Ekvádoru potvrzuje, že problém byl vyřešen, avšak metoda zůstala nedokumentovaná.
Pro několik velikostí lahví by měly být dotazy odděleny mezi formáty určené pro okamžitou výrobu a budoucí požadavky. Od samého začátku uveďte také napájecí napětí v továrně. Pro každou láhev uveďte požadovaný objem plnění a potvrďte, zda musí daný formát běžet během přijímacích zkoušek nebo zda stačí, aby byl pouze součástí specifikace stroje. Tím se zachová jasné oddělení specifikované schopnosti od výsledku po uvedení do provozu.
Výstupní jazyk vyžaduje stejnou péči. Tento dezinfekční prostředek linka na výplň dosahuje 6 000 lahví za hodinu (BPH) při stabilní výrobě, zatímco naměřený vrchol činí 6 500 BPH. Nabídka pro jinou tekutinu by měla vycházet z vlastního stabilního cíle a formátu lahve, nikoli z ekvadorského vrcholu jako převoditelného hodnocení.
Specializace na kompletní řešení pro plnění a balení tekutin – šitá na míru & projektové dodávky klíčem
Copyright © JIANGSU EQS MACHINERY CO.,LTD