 EN


Еквадорски производител добави домакински и индустриални дезинфектанти към асортимента си през 2024 г. Това беше нова категория и нов проект за пълнене за завода, без установен вътрешен референтен образец за готовия продукт в опаковка. Пускането в експлоатация завърши през август 2024 г. В завода сега се пълнят пластмасови бутилки с обем 240 мл и 650 мл на машина EQS GFF16-16-5-5 „четири в едно“. Стабилният капацитет е 6000 бутилки в час. Записаната стойност от 6500 бутилки в час е пиков показател, а не нормалната производствена скорост.
Течността пенясва по време на пълненето, а завода нямаше предишен опит с опаковане на тази категория. Следователно състоянието на бутилките имаше същото значение като производствения капацитет по време на пускането в експлоатация.
Дезинфектантът, съдържащ повърхностноактивно вещество, може да се аерира при влизане в пластмасова бутилка с тясно гърло. Видимото ниво може временно да включва пяна, докато съдържанието се уталожи. Излишната пяна може да остави продукт по гърлото или да направи недостатъчното напълване да изглежда пълно. Това има значение, защото резбовата завинтваща се капачка изисква чист път към горната част на бутилката.
Клиентът е определил пяната като основен проблем преди издаването на чертежите на машината. Червената течност се напълва по стандартния начин в този блок, а не чрез специално семейство клапани за напълване. Проектът е трябвало да постигне приемлив резултат в рамките на потвърдената конфигурация. Според записите проблемът с пяната е бил решен, макар в тях да не е посочено кои настройки или корекции са довели до този резултат.
След пускането в експлоатация заводът даде директна оценка:
„Много сме доволни, защото проблемът с пяната по време на напълване е напълно решен.“
Това твърдение се отнася за течността в тази линия. То не представлява прехвърлимо множество параметри за друг дезинфектант. Натоварването с повърхностноактивно вещество и вискозитетът влияят върху това колко лесно един продукт улавя въздух. Температурата на продукта и наличният свободен обем в бутилката също могат да променят това, което операторите забелязват при излизането на бутилката от пълнежната станция. Друг продукт трябва да бъде оценен отделно, с неговата собствена течност и опаковка, тъй като файлът от Еквадор потвърждава резултата, без да документира метода.
Снимките и видеозаписите от проекта показват пластмасови бутилки с обем 240 мл и 650 мл, които се произвеждат в завода. В спецификацията също са посочени като приемливи формати пластмасови бутилки с обем 500 мл, 1000 мл и 2000 мл. По-големите размери представляват декларирана производствена способност. В наличните документи не е посочено дали те са били изпробвани по време на пускането в експлоатация или дали е определен еднакъв капацитет за всеки размер.
Преходът от 240 мл към 2000 мл създава широк механичен обем. Геометрията на бутилката влияе върху водещите релси и компонентите за обработка, докато обемът на напълване се променя според избрания формат. След това настройките на конвейера и етикетирането трябва да съответстват на бутилката, избрана за производство.
Смяната на формата беше друг предизвикателство, потвърдено от клиента. В документацията няма измерено време, следователно не може да се твърди, че има измерен резултат за превключване между видимите бутилки или по-големите посочени размери. За всяка одобрена бутилка са необходими конкретни настройки и подходящи компоненти за обработка. Това е инженерен контекст, а не измерен резултат от Еквадор.
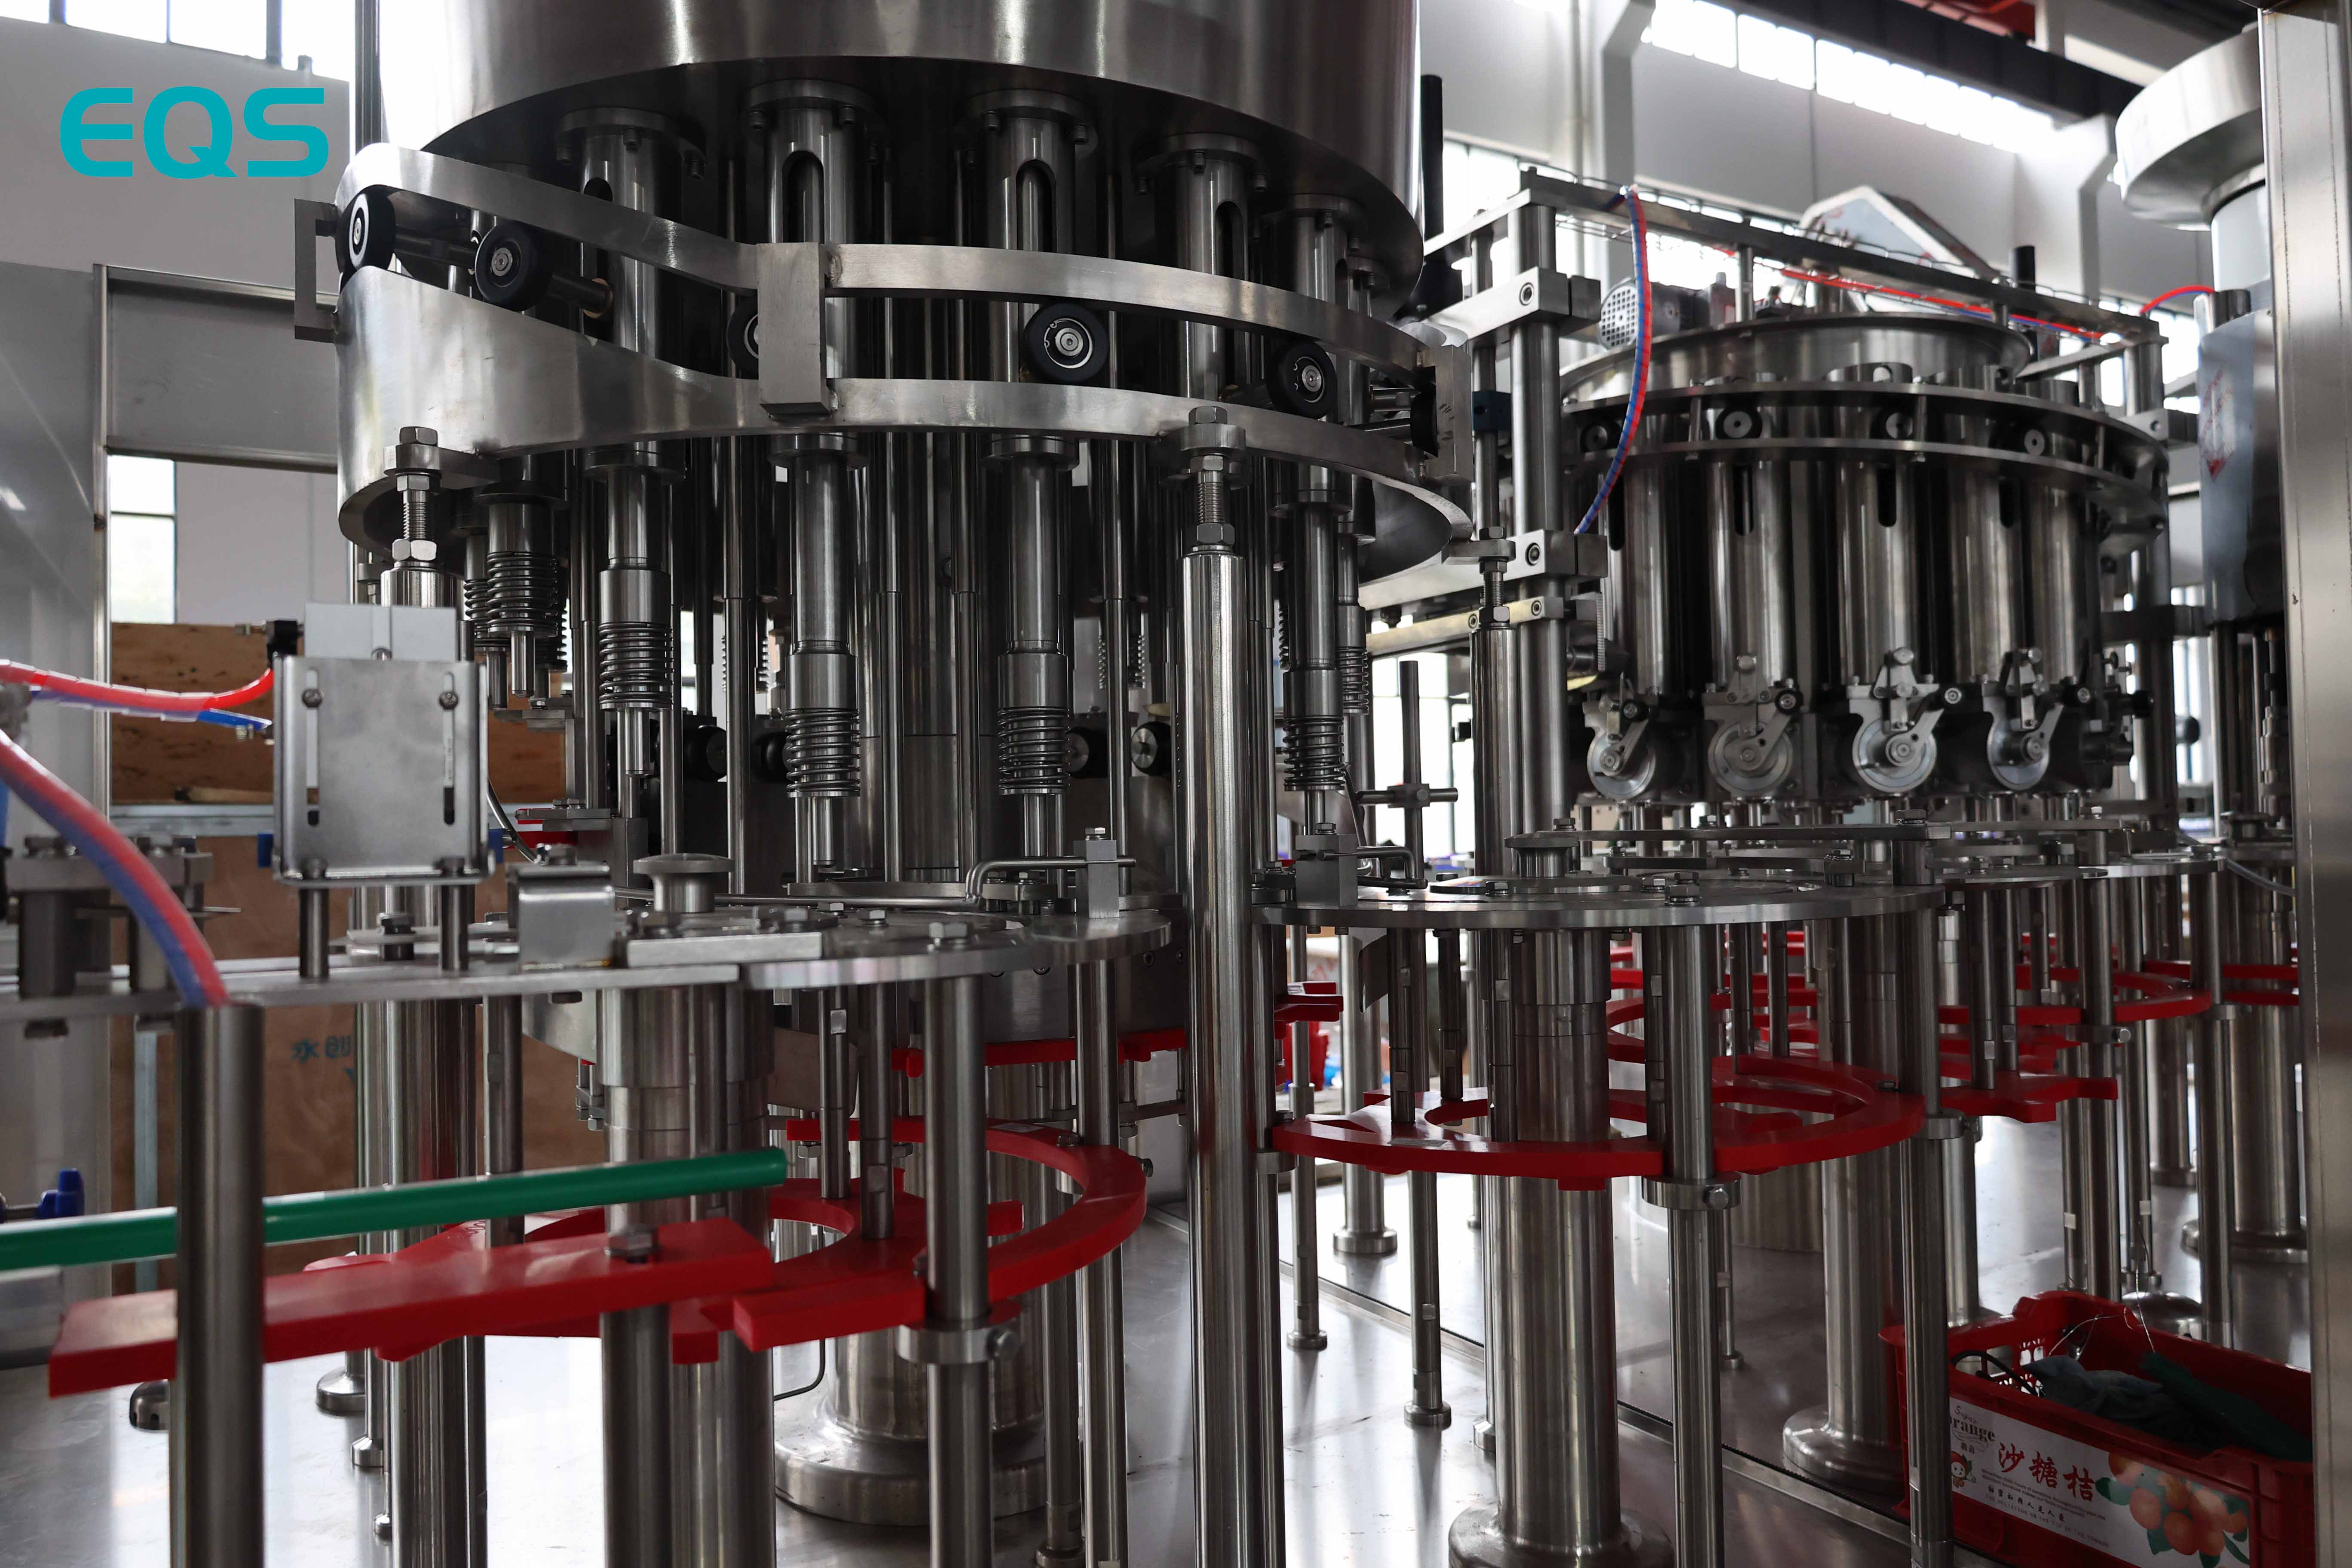
Празните пластмасови бутилки постъпват през разплитач на бутилки, което позволява доставката им на голяма партида, вместо поотделно да се поставят върху конвейера. Те се придвижват към блока за напълване по въздушен конвейер. Поддържането на гърлото помага леките пластмасови съдове да останат изправени, докато конвейерът осигурява контролиран поток към входа.
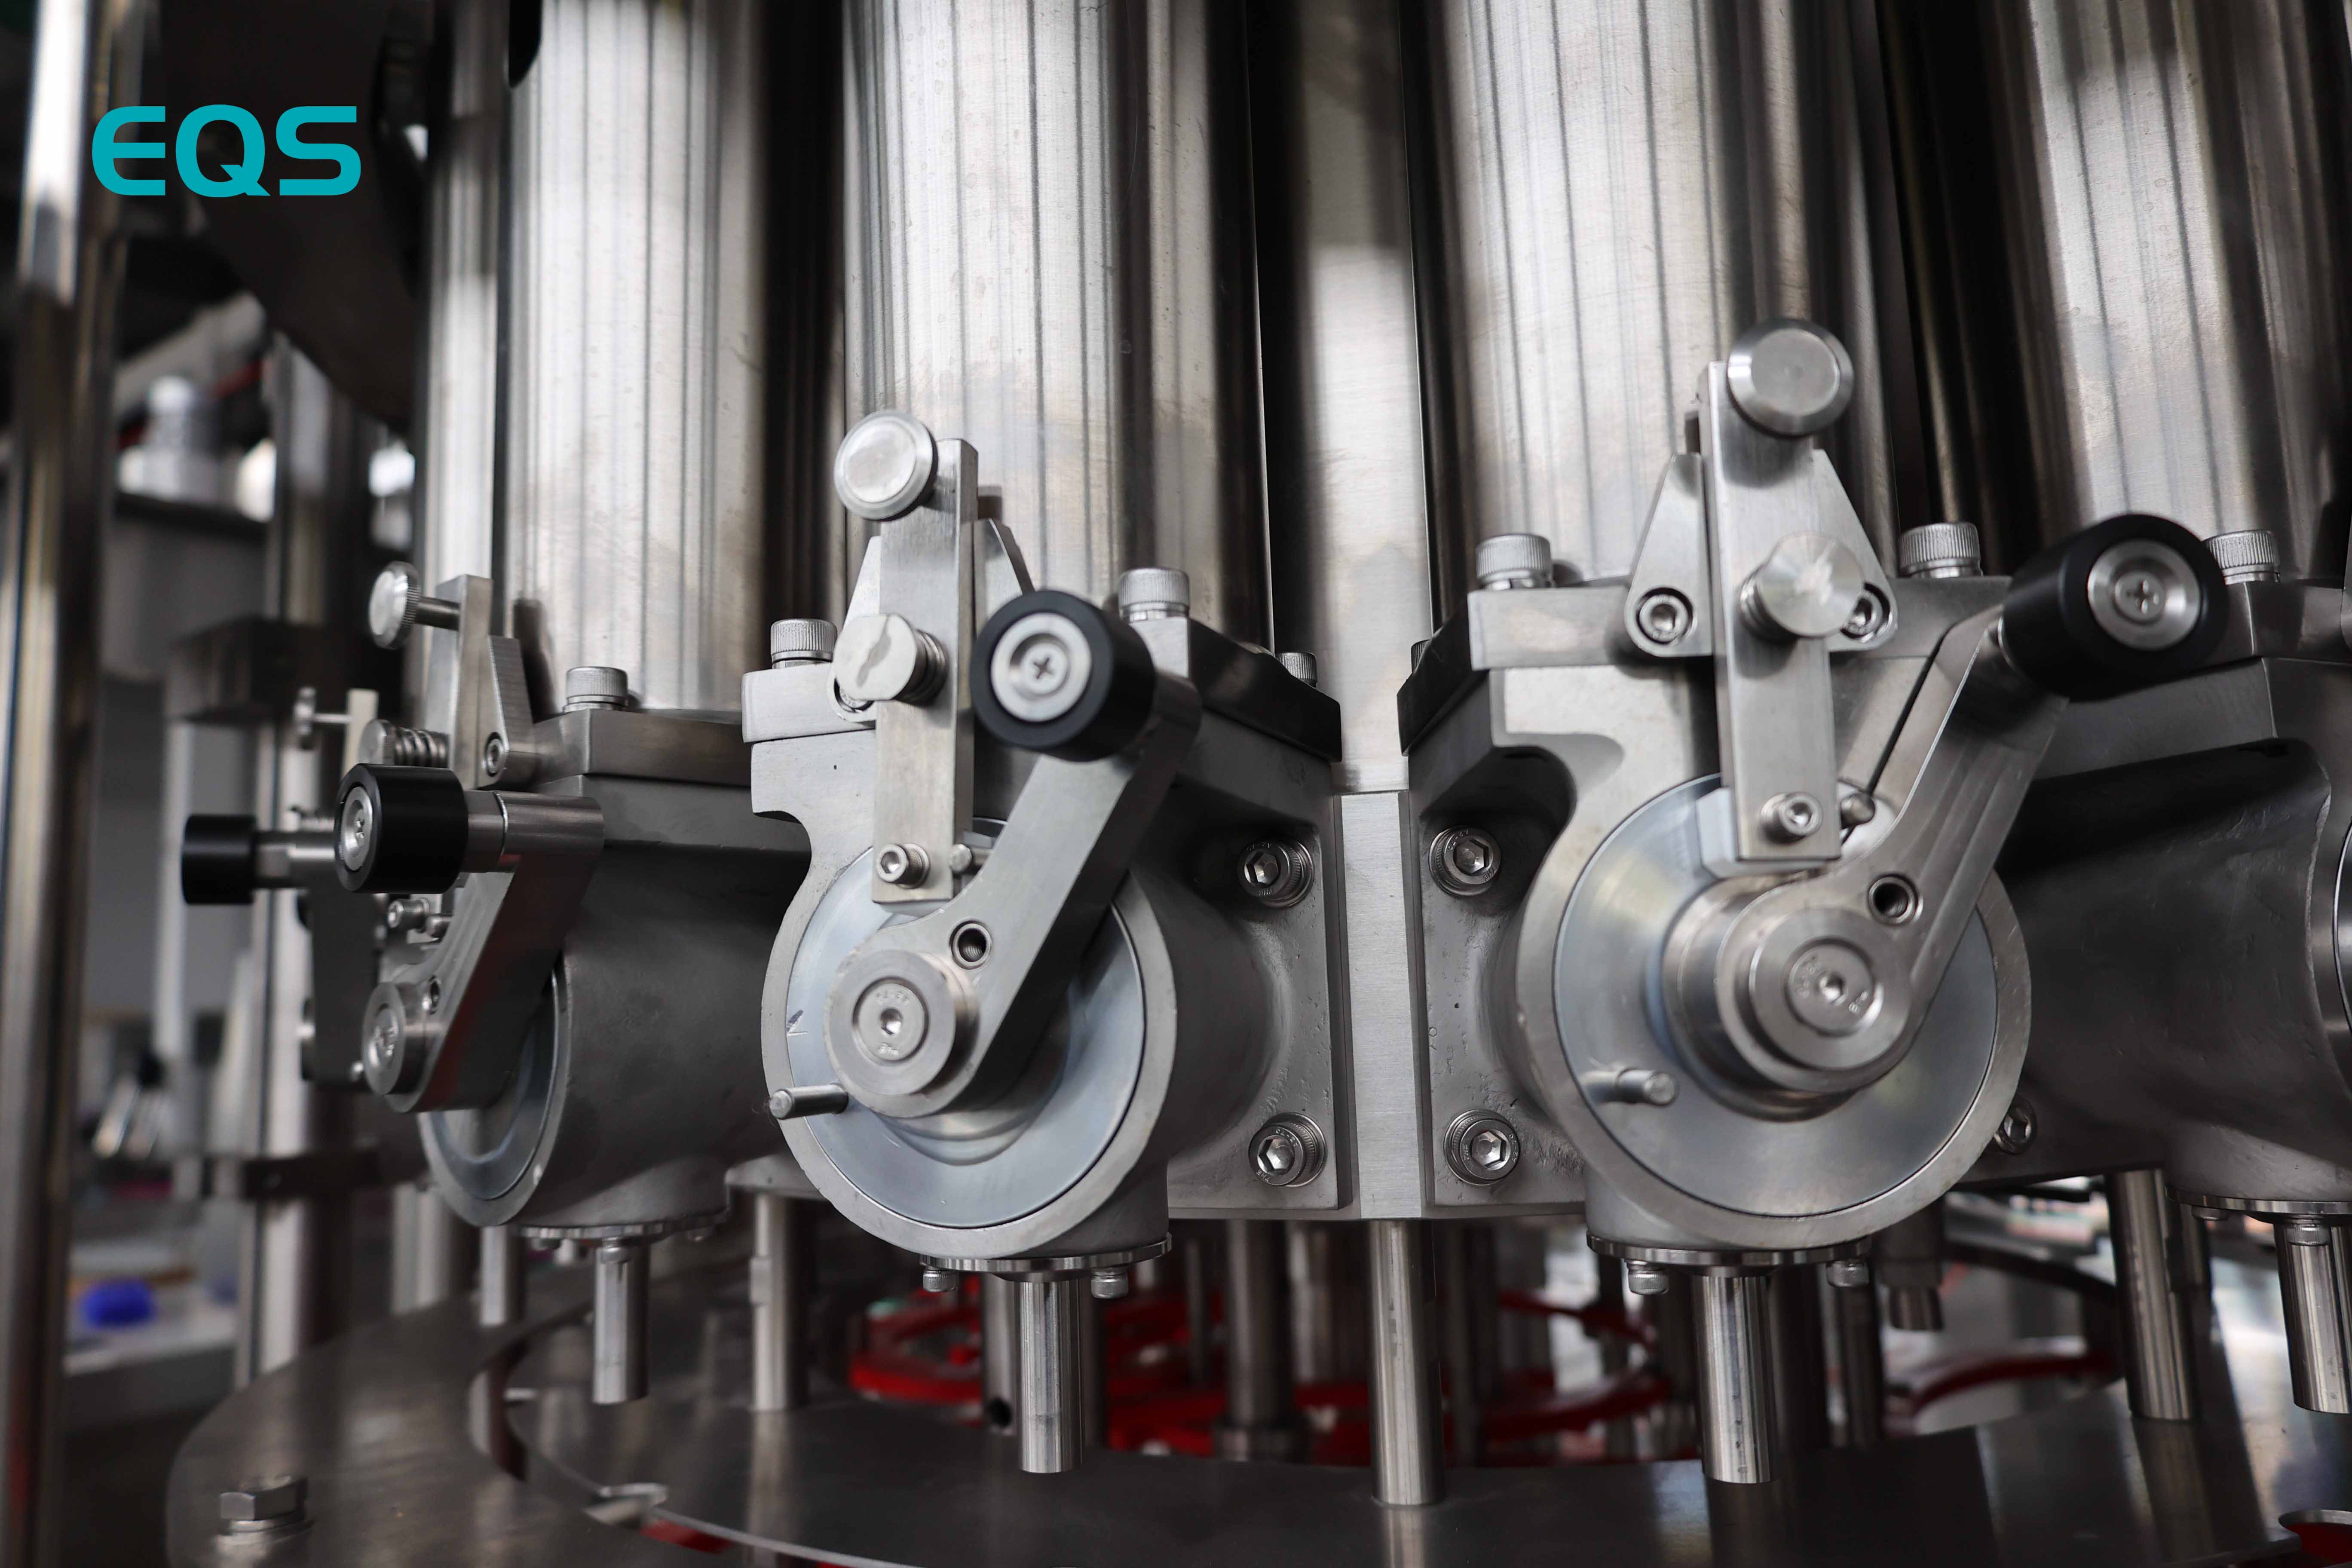
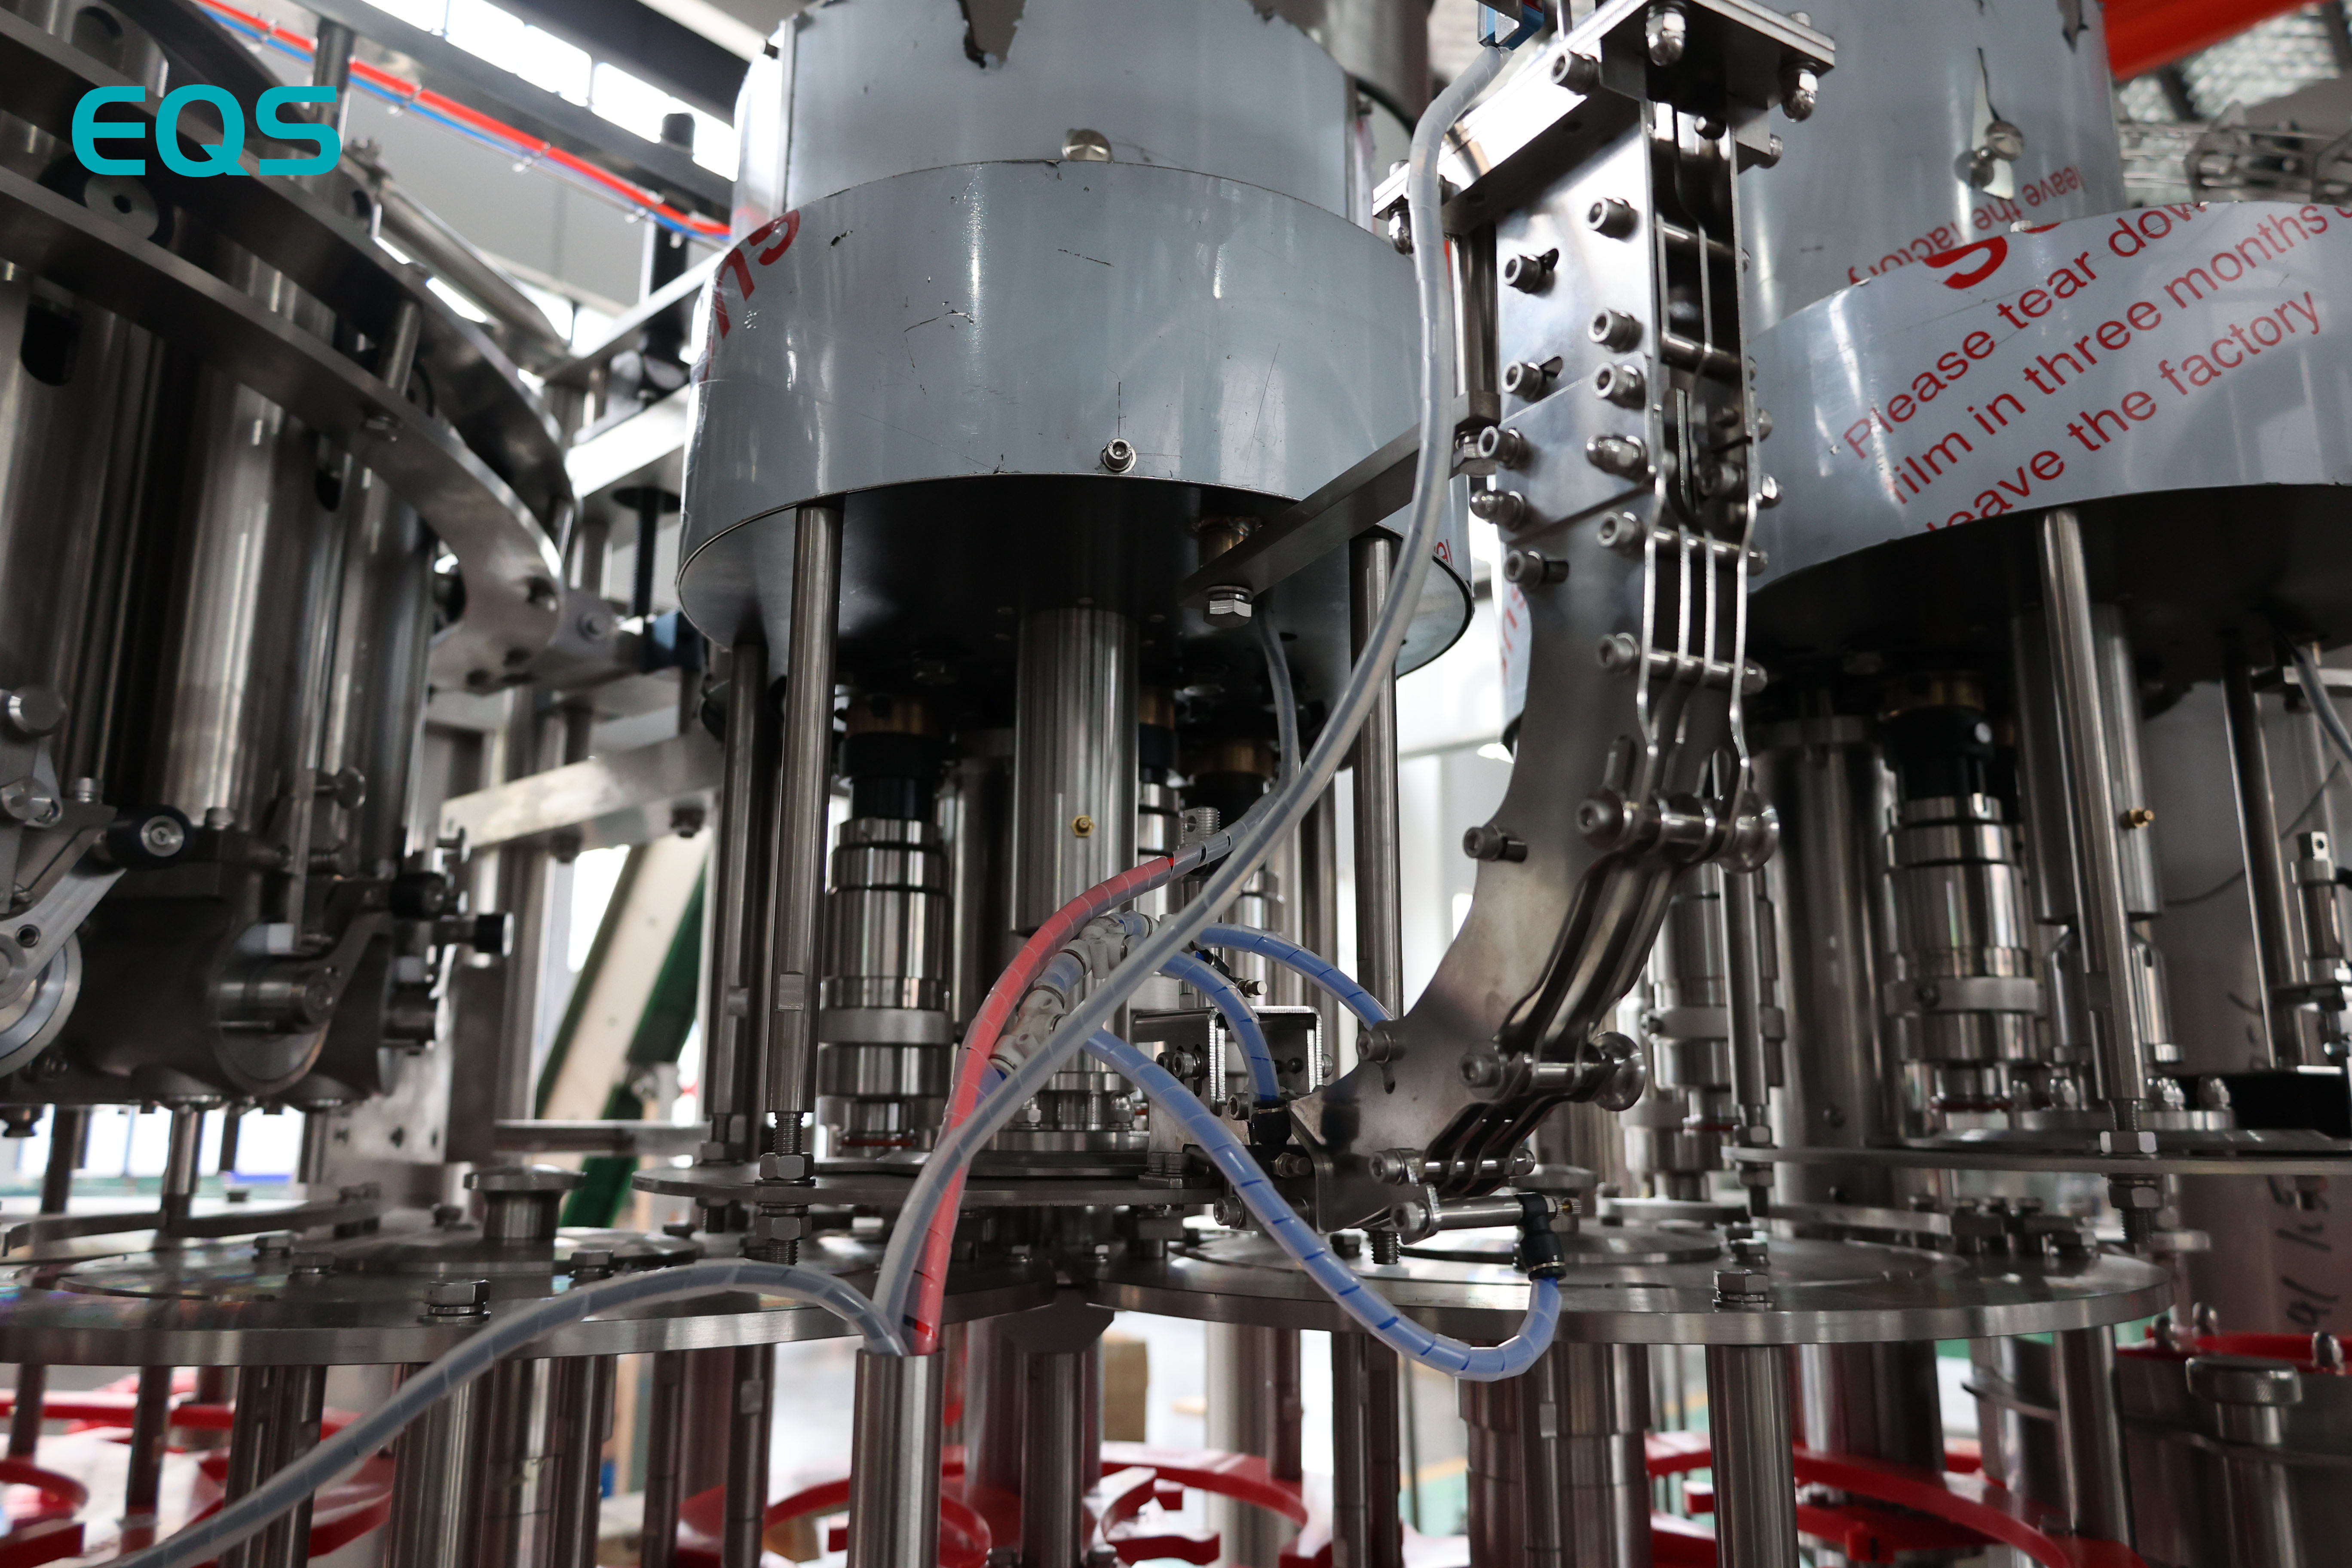
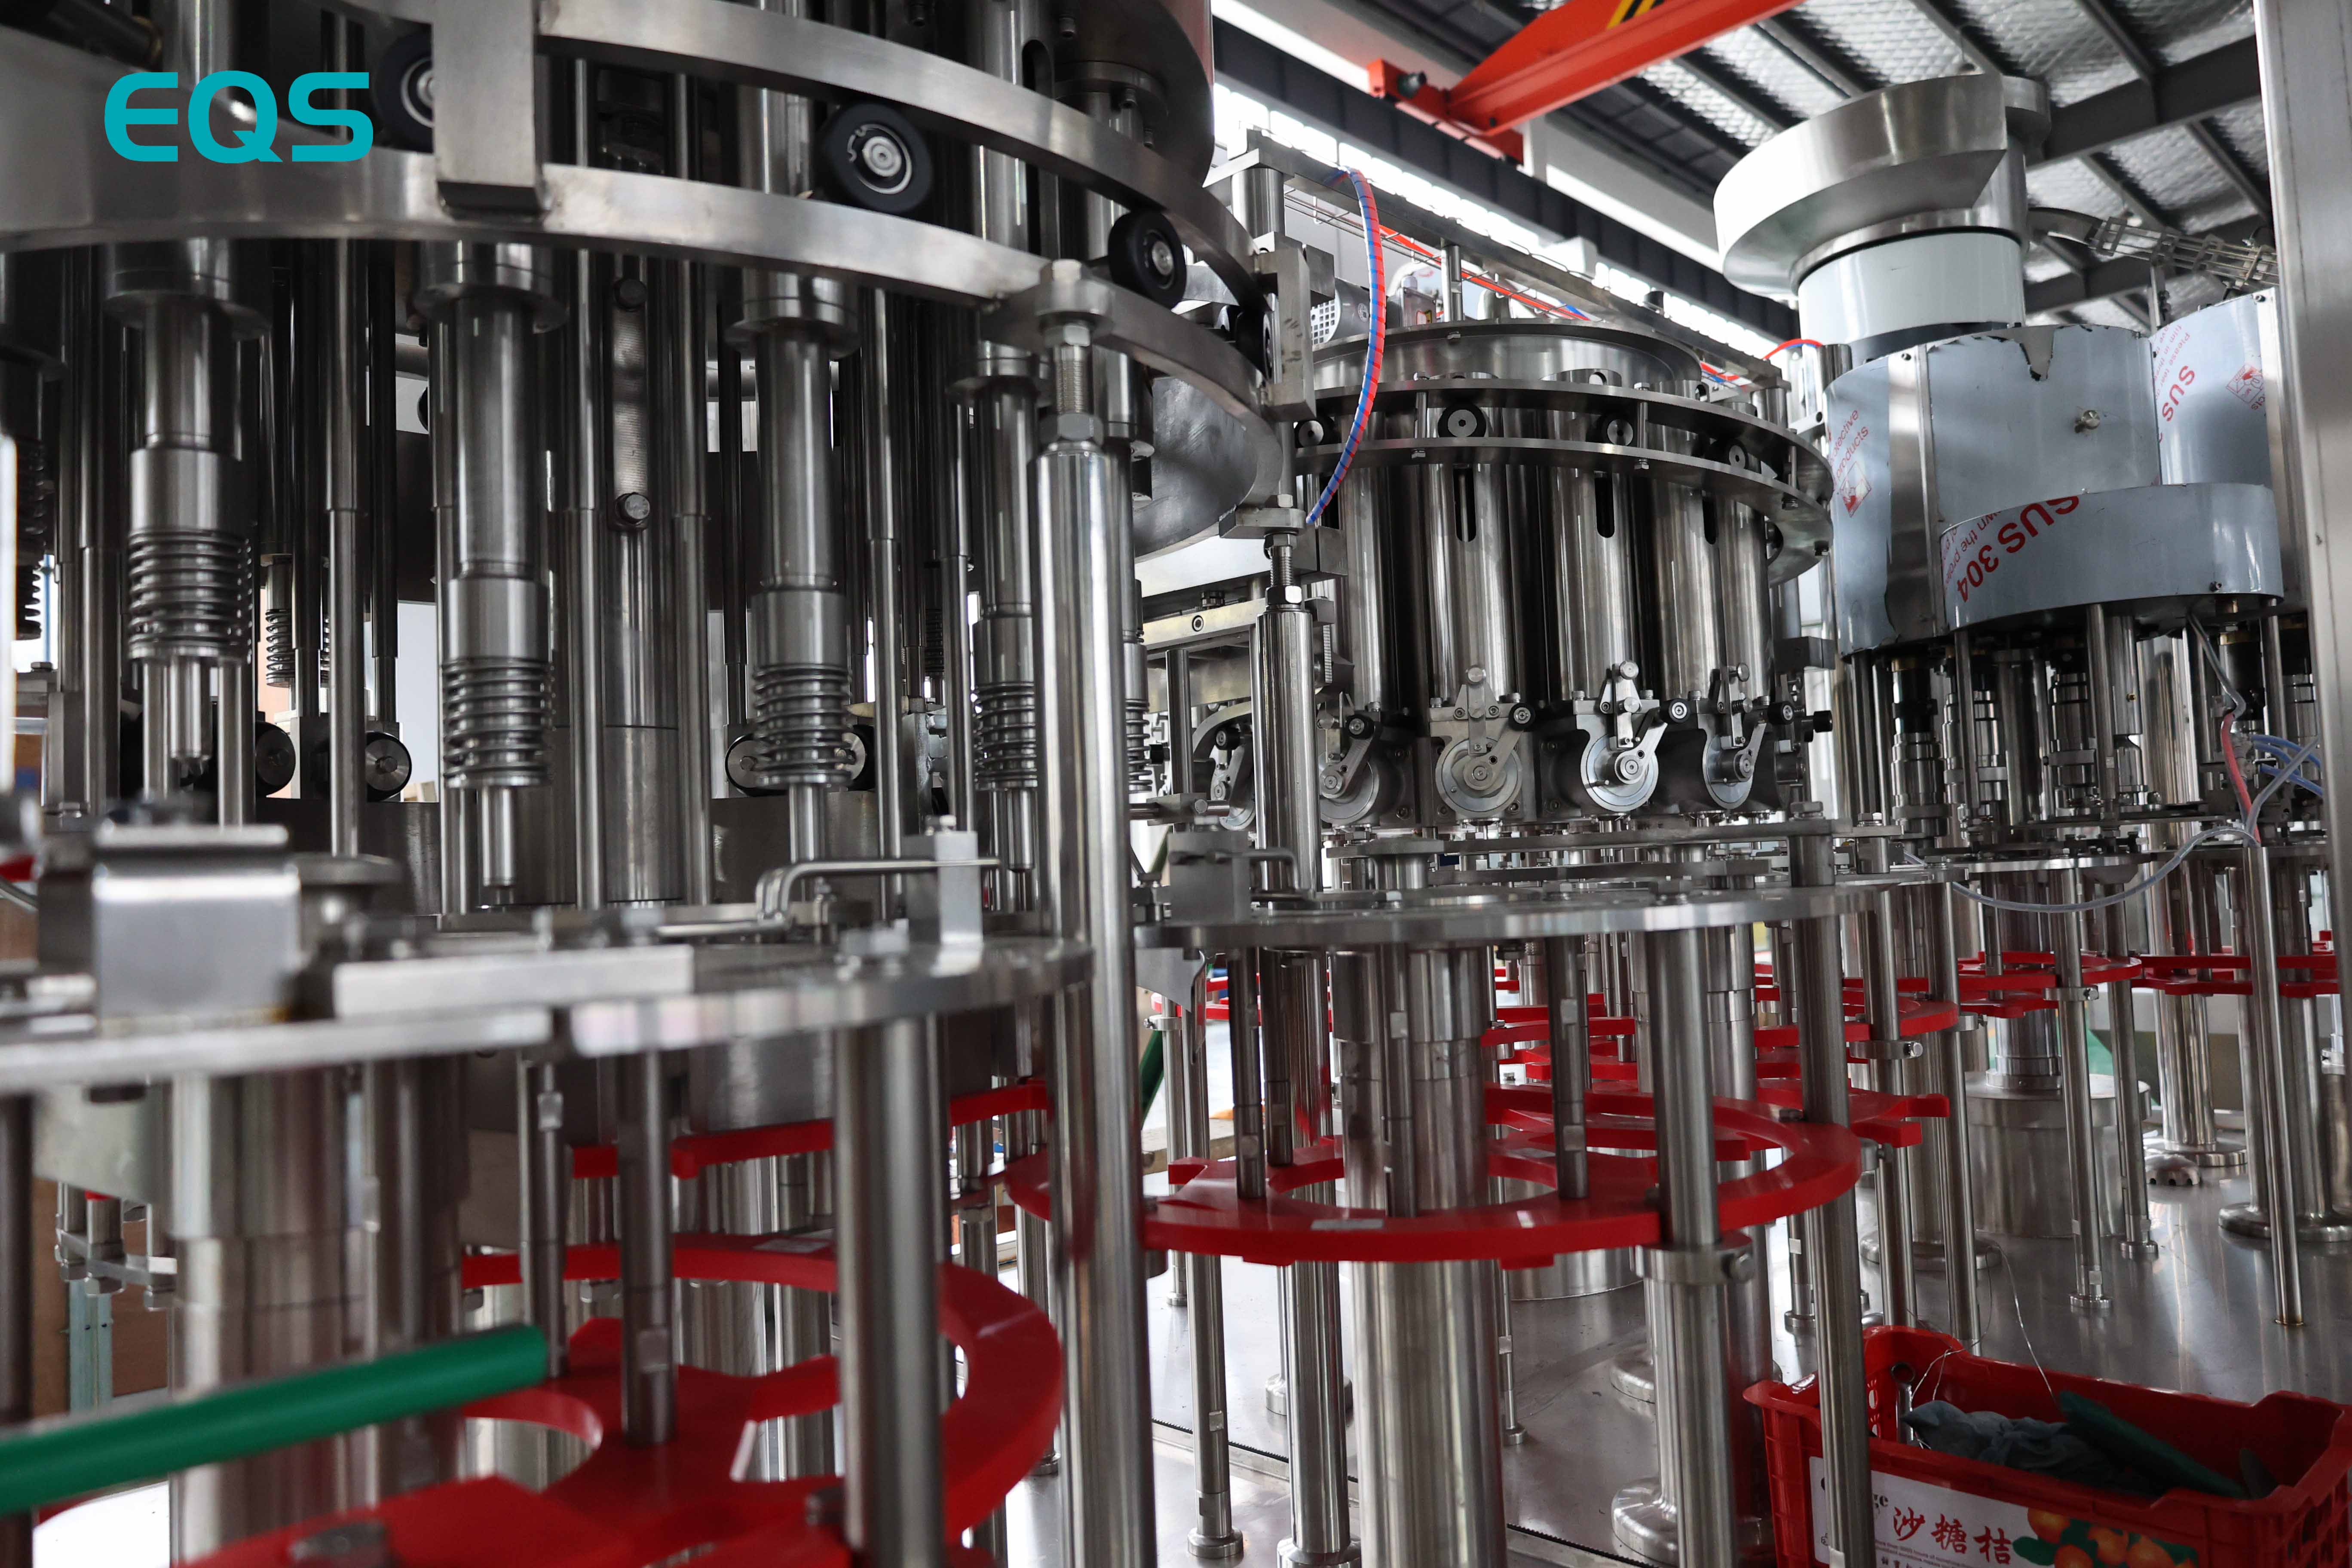
На основния блок GFF16-16-5-5 извършва пълнене и запечатване. Кодът е проектният референтен номер за тази четири-в-едно машина за миене, пълнене и запечатване. Тя не е представена като семейство оборудване на уебсайта на EQS. Подавач за капачки и сортиращо устройство за капачки ориентират винтовите капачки преди секцията за запечатване. Правилната ориентация позволява на всяка капачка да навлезе в пътя за запечатване, както е предвидено.
По-нататък по линията сушилня за бутилки премахва повърхностната вода и остатъците от продукт от външната страна. Кодерът нанася дата и информация за партидата, след което етикетиращото устройство завършва обработката на контейнера. Задържането на влагата отвън далеч от кодирането подпомага четлив резултат. Влажното рамо на бутилката може да попречи на адхезията на мастилото или да направи отпечатаната информация трудно четима след обработка.
Този маршрут свързва масовото подаване на бутилки с напълването, завинтването с винтови капачки и последващата довършителна обработка. Всеки пренос запазва контрола върху бутилките за следващата станция. В проектната документация няма ефективност на ниво станция или отделни твърдения за производителността на машините.
Заводът в Еквадор работи при 120 V, 60 Hz, а линията е проектирана за това захранване. Електрическите изисквания влияят върху избора на двигателите, контролния напрежение и спецификацията на материали, затова трябва да бъдат потвърдени още в ранен етап. Не може да се предполага, че захранването в друг завод изисква само проста адаптация на място.
От поръчката до изпращането изминаха около 100 дни. След това трима инженери от EQS прекараха 15 дни на място в Еквадор. Този единен период обхваща монтажа, пускането в експлоатация и обучението на операторите, като обучението беше безплатно. Документацията не посочва отделен брой дни за всяка от тези дейности, затова 15-те дни остават един обобщен период.
Производството започна пет дни след завършване на пускането в експлоатация. За екип, който влизаше в нова опаковъчна категория, това означаваше преход от проектна работа към рутинно производство. Това не установява показател за времето на работа или доказва дългосрочната производителност. Потвърдените показатели остават стабилни – 6000 бутилки в час и максимум 6500 бутилки в час.
След експлоатацията на дезинфектанта линия за напълване , същият покупател се върна при EQS за линия за пълнене на газирани напитки, филмова термоусукваща машина и етикетираща машина за маншети. Тези покупки са записани като последващи. Те показват, че търговското взаимодействие продължи след проекта с дезинфектанта, без да се прави предположение за причините на клиента.
Оборудването за напитки обслужва друга продуктова категория. Не се прави никакво твърдение относно общи оператори, резервни части или режими за поддръжка между линиите.
Полезно е запитването да започне със самата течност, бутилката и капачката, които са предвидени за производство. Спецификацията определя форматите, които машината е проектирана да приема. Пробите позволяват да се вземат предвид поведението при пълнене и изискванията за обработката на бутилките за предложената комбинация. Това разграничение е важно за пенещият дезинфектант, тъй като резултатът от Еквадор потвърждава, че проблемът е решен, но методът остава недокументиран.
За няколко размера на бутилки запитването трябва да раздели форматите за незабавно производство от бъдещите изисквания. Укажете електрозахранването на фабриката от самото начало. За всяка бутилка посочете необходимия обем за пълнене и потвърдете дали форматът трябва да работи по време на приемане или само да остане в рамките на спецификацията на машината. Това поддържа отделно специфицираната функционалност от постигнатия резултат след пускане в експлоатация.
Изходният език изисква същата грижа. Този дезинфектант линия за напълване произвежда 6000 бутилки в час при стабилно производство, докато регистрираният пик е 6500 бутилки в час. Цитирането за друга течност трябва да използва собствената ѝ стабилна цел и формат на бутилката, а не да разглежда еквадорския пик като прехвърлима оценка.
Специализирахме в изцяло комплексни решения за течности и опаковки, персонализирани решения и проекти под ключ
Всички права запазени © JIANGSU EQS MACHINERY CO.,LTD