 EN


أضاف مُصنِّع إكوادوري مطهِّرات منزلية وصناعية إلى نطاق منتجاته في عام ٢٠٢٤. وكان هذا فئةً جديدةً ومشروعاً جديداً لملء العبوات في المصنع، دون وجود مرجع داخلي ثابت للعبوة الجاهزة. وانتهت عملية التشغيل التجريبي في شهر آب/أغسطس ٢٠٢٤. ويُشغِّل المصنع حالياً عبوات بلاستيكية سعة ٢٤٠ مل و٦٥٠ مل على ماكينة «إي كيو إس جي إف إف١٦-١٦-٥-٥» المدمجة الأربعة في واحد. ومعدل الإنتاج المستقر هو ٦٠٠٠ عبوة في الساعة. أما الرقم المسجَّل البالغ ٦٥٠٠ عبوة في الساعة فهو ذروة أداء مؤقتة، وليس المعدل الطبيعي للإنتاج.
ويتكوَّن رغوة من السائل أثناء عملية الملء، ولم تكن لدى المصنع خبرة سابقة في تعبئة هذه الفئة. ولذلك، كان وضع العبوة يكتسي أهميةً مماثلةً لأهمية معدل الإنتاج طوال فترة التشغيل التجريبي.
يمكن لمطهر يحتوي على عامل سطحي أن يُحدث رغوةً عند دخوله زجاجة بلاستيكية ذات عنق ضيق. وقد يشمل المستوى المرئي مؤقتًا الرغوة بينما تستقر المحتويات. ويمكن أن تترك الرغوة الزائدة بعض المنتج على الجزء العلوي من الزجاجة أو تجعل الملء غير الكامل يبدو وكأنه ملءٌ كامل. ويكتسب هذا الأمر أهميةً لأن غطاء اللولب ذا الخيوط يحتاج إلى مسار نظيف ليثبت بشكل صحيح على حافة الزجاجة.
حدّد العميل ظاهرة الترغيب كتحدي رئيسي قبل إصدار الرسومات الهندسية للآلة. وتستخدم السائل الأحمر عملية تعبئة قياسية في هذه الوحدة بدلًا من استخدام عائلة صمامات تعبئة خاصة. وكان لابد من تحقيق نتيجة مقبولة ضمن التكوين الذي تم تأكيده مسبقًا. وتشير السجلات إلى أن مشكلة الرغوة قد تم حلها، رغم أنها لا توضح أي الإعدادات أو التعديلات كانت المسؤولة عن هذه النتيجة.
بعد التشغيل الأولي، قدّمت المنشأة تقييمًا مباشرًا:
«نحن راضون جدًّا لأن مشكلة الترغيب أثناء عملية التعبئة قد تم حلها تمامًا.»
ينطبق هذا البيان على هذا السائل في هذه الخطوة بالذات. وهو ليس مجموعة معايير قابلة للنقل إلى مطهر آخر. فكمية المادة الفعالة السطحية واللزوجة تؤثران في مدى سهولة احتجاز المنتج للهواء. كما أن درجة حرارة المنتج وحجم المساحة المتبقية داخل العبوة قد تغيّر أيضًا ما يلاحظه المشغلون عند خروج الزجاجة من محطة التعبئة. ويجب تقييم منتجٍ آخر باستخدام سائله الخاص وعبوته الخاصة، لأن ملف الإكوادور يؤكد النتيجة دون تسجيل الطريقة المستخدمة.
تُظهر لقطات المشروع والصور الفوتوغرافية زجاجات بلاستيكية بسعة ٢٤٠ مل و٦٥٠ مل وهي تعمل في المصنع. كما يدرج المواصفات زجاجات بلاستيكية بسعات ٥٠٠ مل و١٠٠٠ مل و٢٠٠٠ مل باعتبارها الأشكال المقبولة. وتمثل تلك الأحجام الأكبر القدرات المحددة. أما السجل المتاح فلا يذكر ما إذا كانت هذه الأحجام الكبيرة قد جرى اختبارها أثناء مرحلة التشغيل الأولي، ولا ينسب نفس معدل الإنتاج إلى كل حجم منها.
يؤدي الانتقال من ٢٤٠ مل إلى ٢٠٠٠ مل إلى إنشاء نطاق ميكانيكي واسع. وتؤثر هندسة الزجاجة على قضبان التوجيه وأجزاء المناولة، بينما تتغير كمية الملء تبعًا للشكل المختار. وبعد ذلك، يجب ضبط إعدادات الناقل والملصقات وفقًا للزجاجة المختارة للإنتاج.
كانت عملية التحويل بين الأحجام المختلفة التحدي الآخر المؤكَّد. ولا تظهر أية أوقات مقاسة في السجلات، وبالتالي لا يمكن إبداء أي ادعاء بشأن الوقت اللازم للتبديل بين الزجاجات المرئية أو الأحجام الأكبر المذكورة. وكل زجاجة مقبولة تتطلب إعدادات مُحدَّدة وأجزاء مناولة مناسبة. وهذه معلومات سياقية هندسية وليست نتيجةً مقيَّسة من الإكوادور.
تدخل الزجاجات البلاستيكية الفارغة عبر جهاز فك تشابك الزجاجات، ما يسمح بوصولها بشكل كمي بدلاً من وضعها على الناقل يدويًّا واحدة تلو الأخرى. ثم تنتقل الزجاجات نحو وحدة التعبئة عبر ناقل هوائي. وتساعد دعامة عنق الزجاجة الحاويات البلاستيكية الخفيفة على البقاء منتصبةً أثناء تزويد الناقل لتيار الدخول بتدفقٍ خاضعٍ للتحكم.
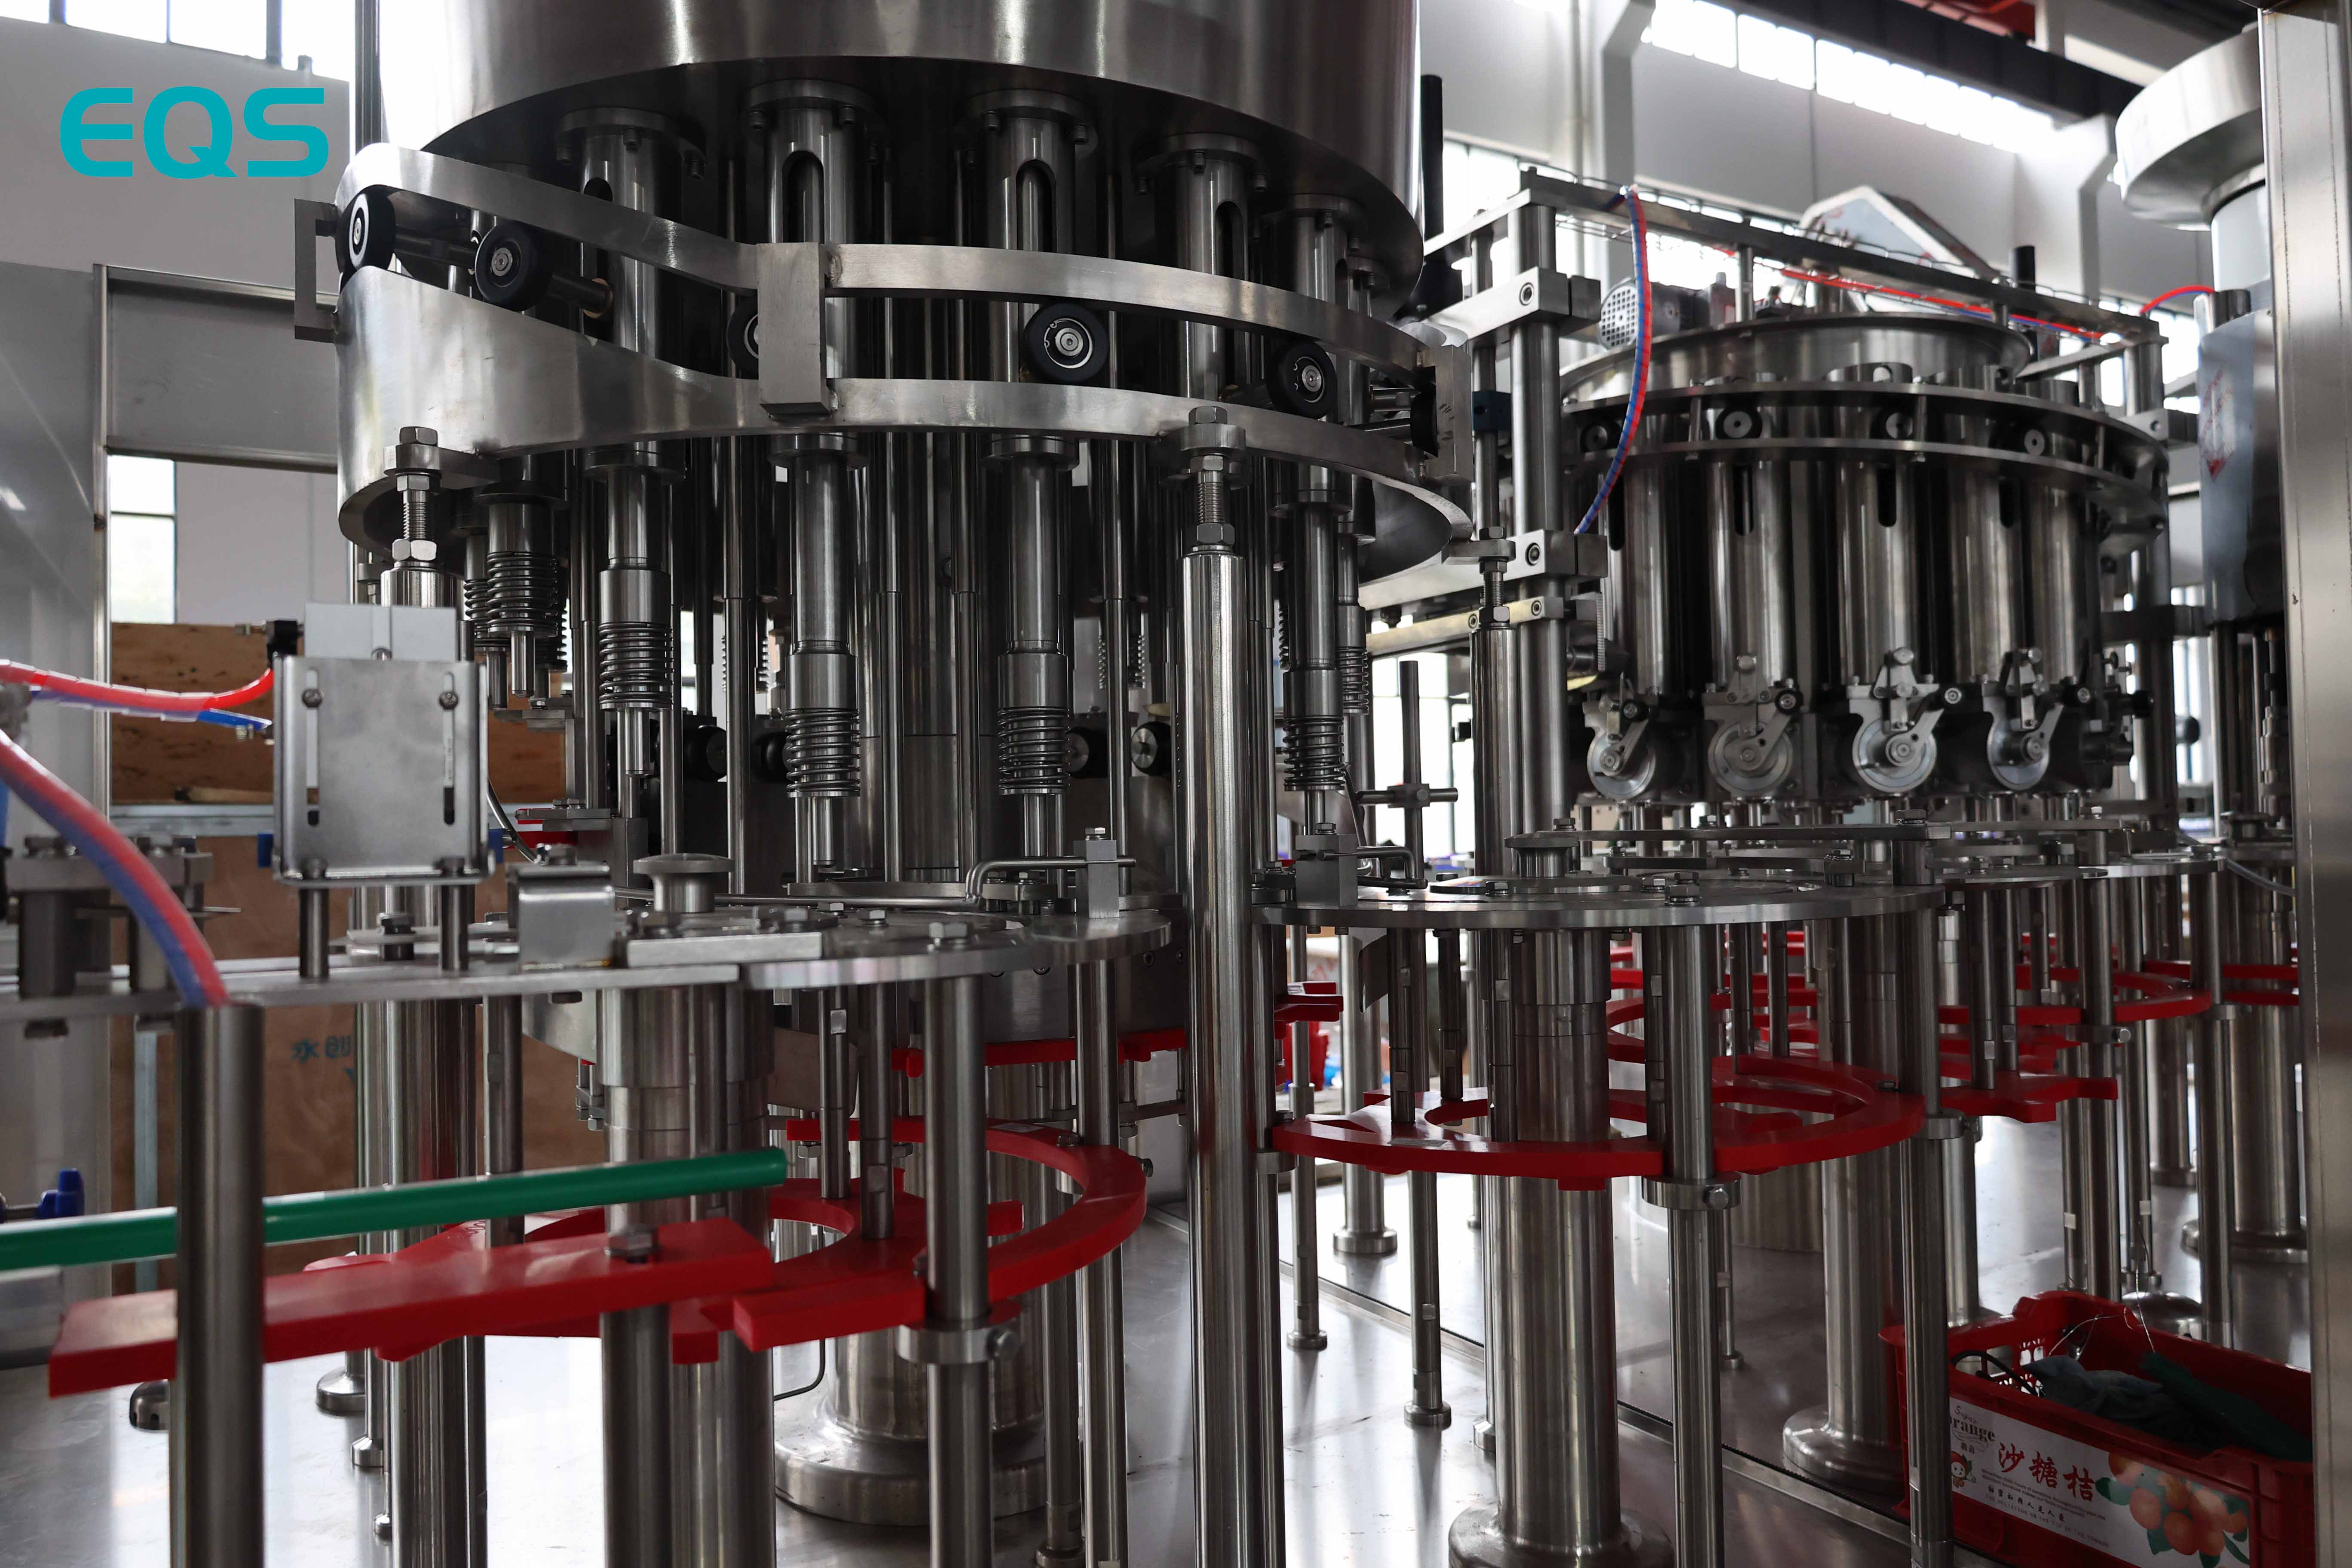
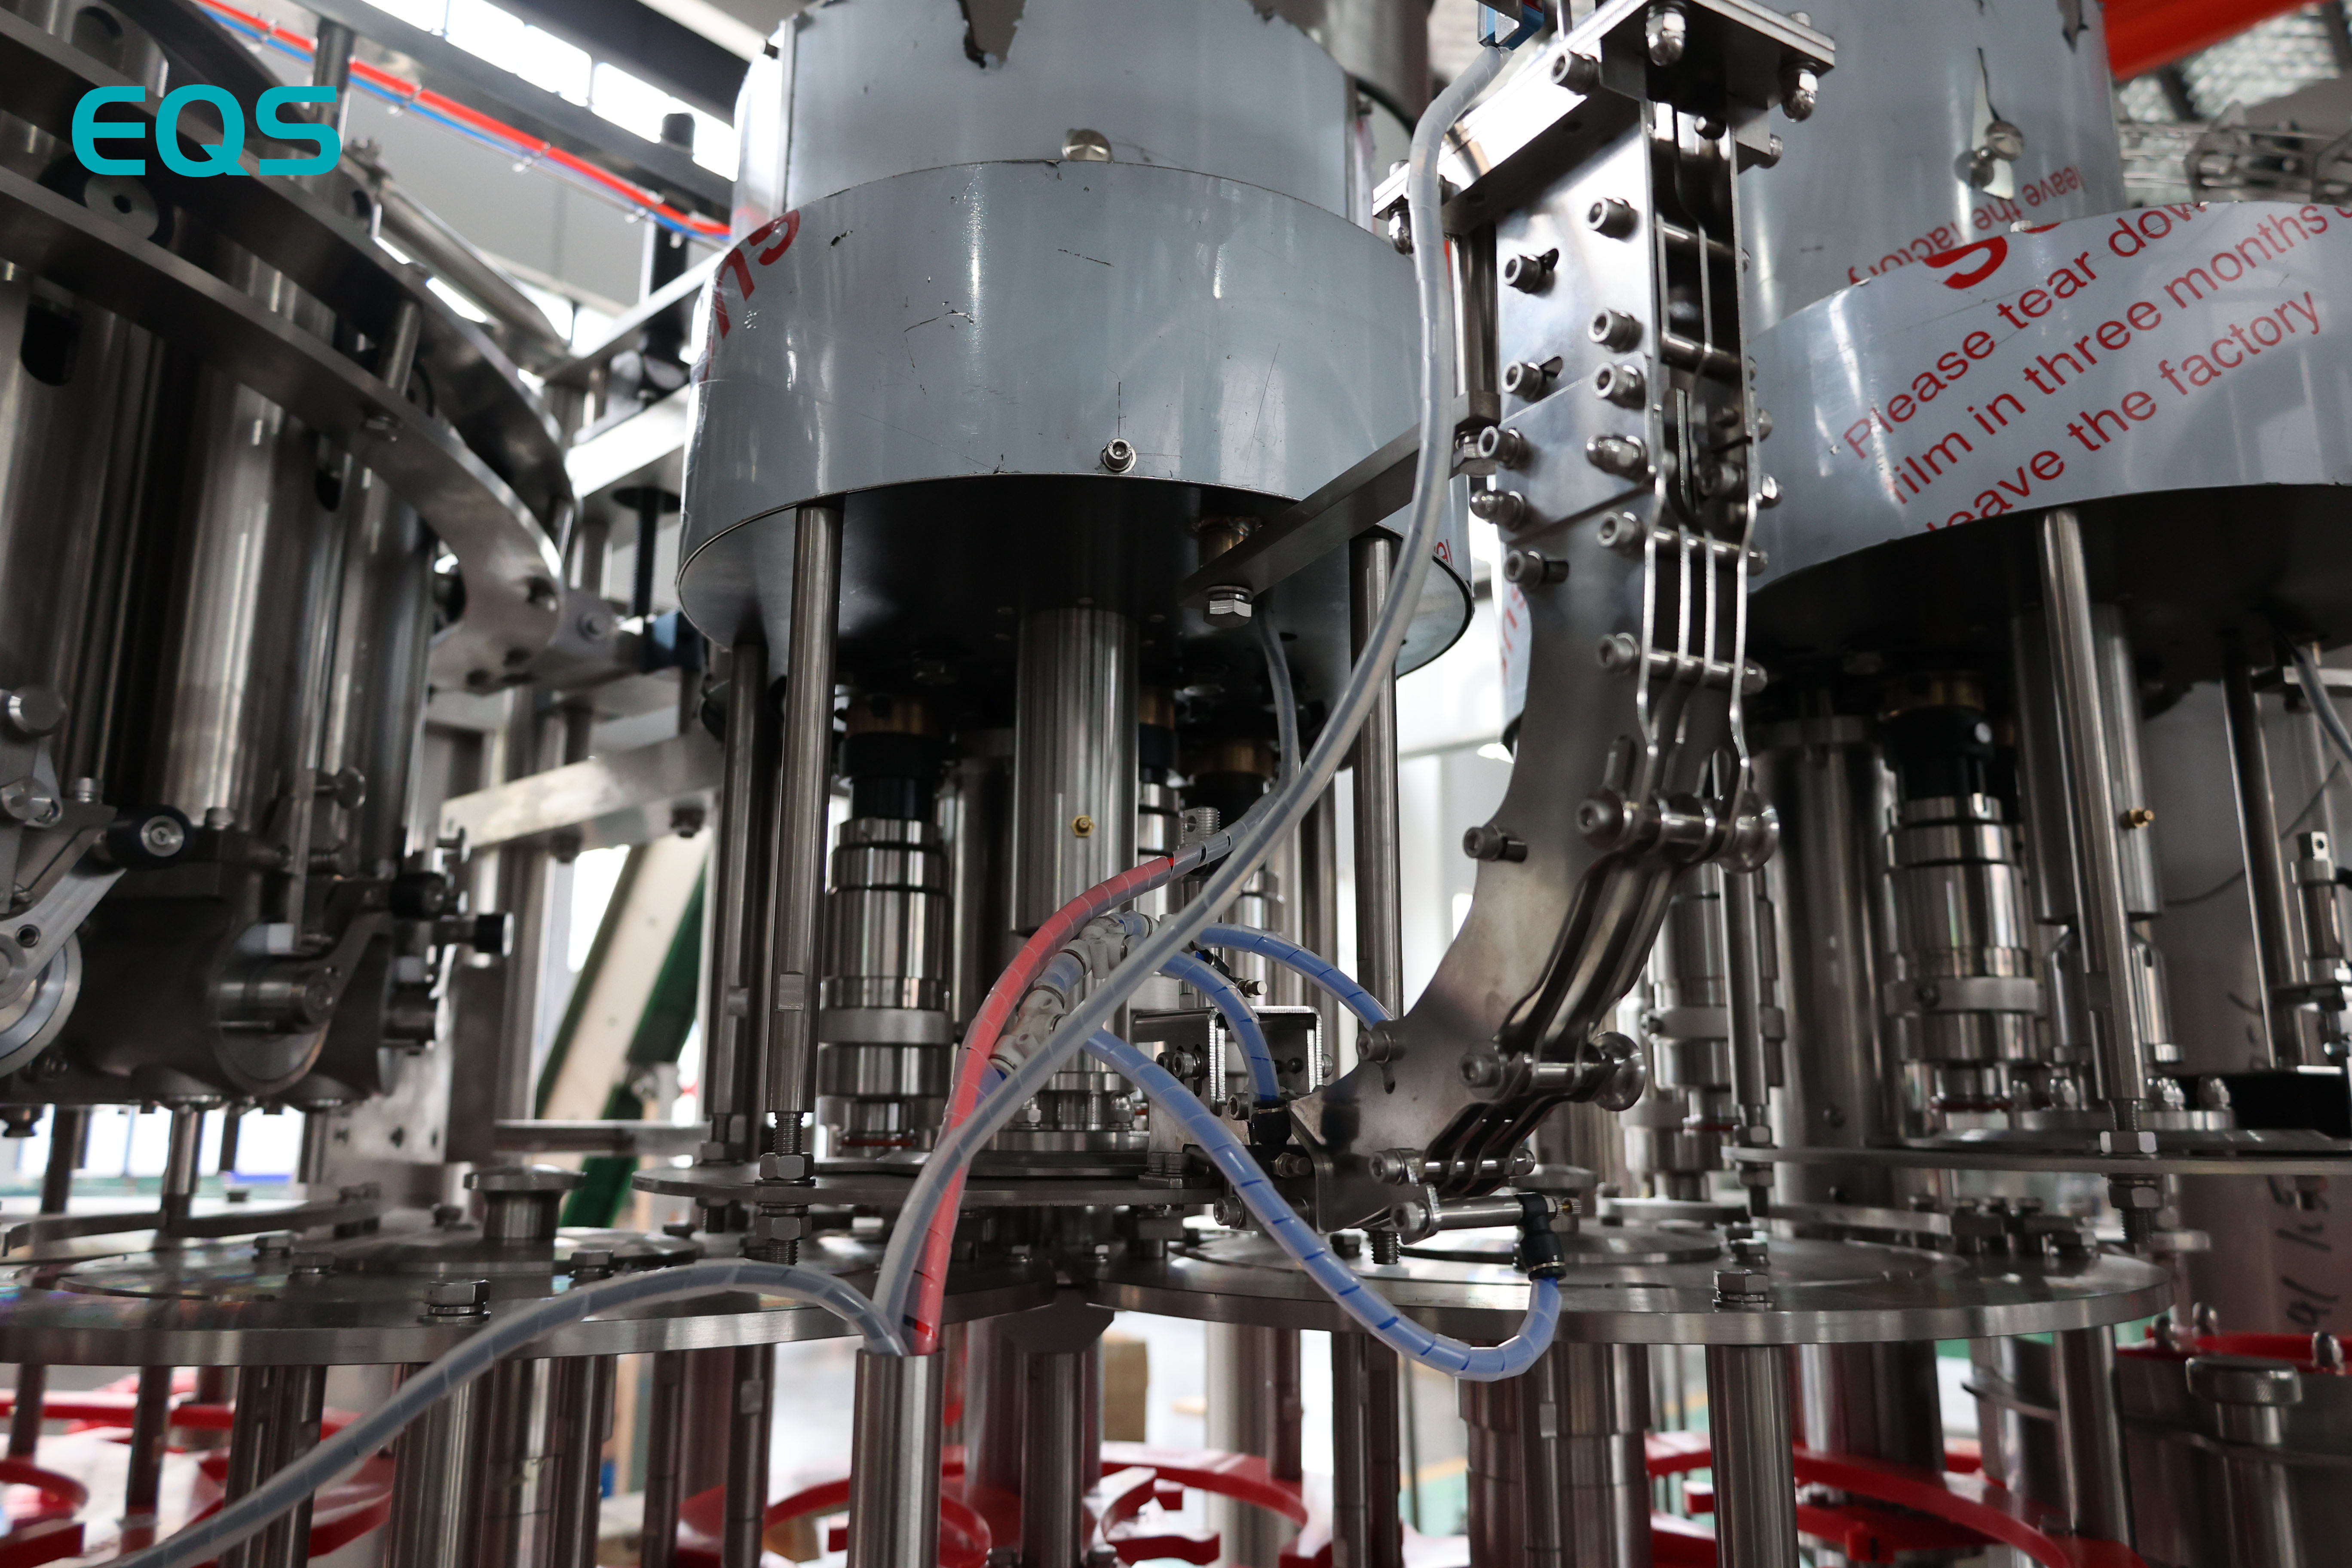
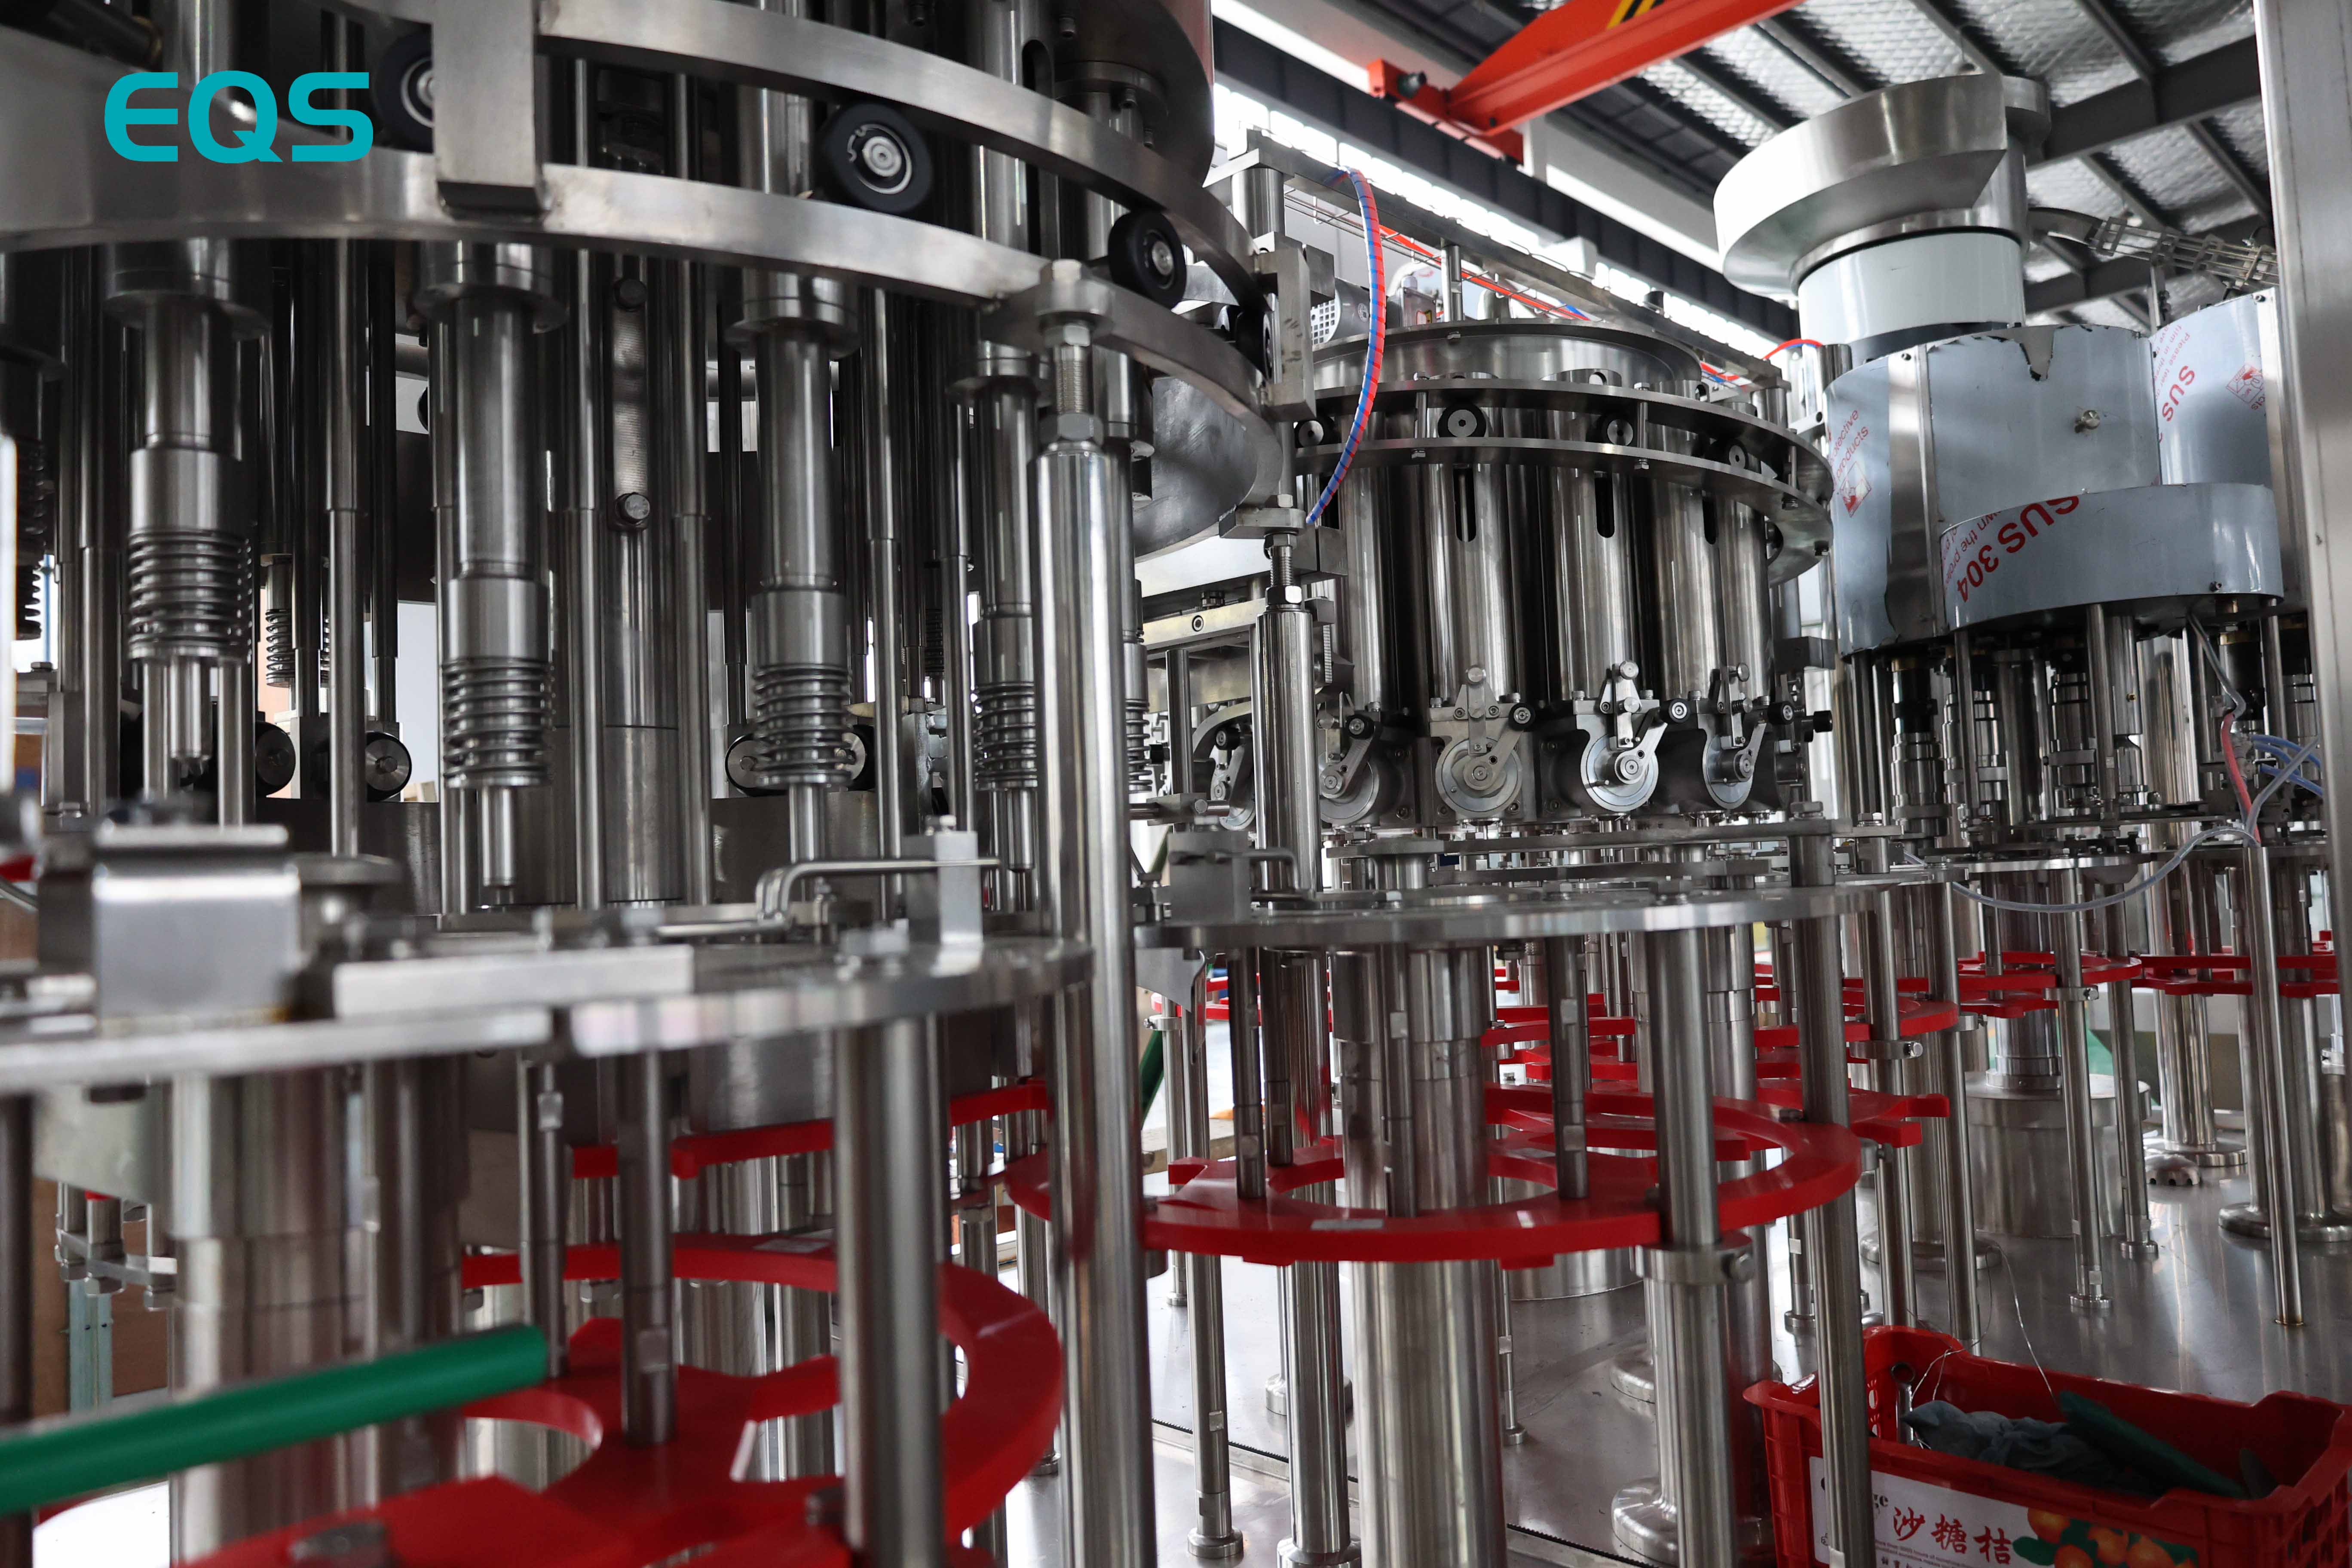
في الكتلة الرئيسية، تقوم الآلة GFF16-16-5-5 بعملية التعبئة والإغلاق. والرمز هو المرجع المشروع لهذه الآلة المدمجة الأربعة في واحد (الغسل، التعبئة، التغطية، الإغلاق). وهي غير مدرجة كعائلة معدات على موقع EQS الإلكتروني. ويُوجِّه موزِّع الغطاء وفَارِز الغطاء الغطاءات اللولبية ذات الخيوط قبل قسم التغطية. ويتيح التوجيه الصحيح لكل غطاء دخول مسار الإغلاق كما هو مُقرَّر.
وفي الجزء اللاحق، تزيل آلة تجفيف الزجاجات الماء السطحي وبقايا المنتج من الخارج. ثم يطبّق المُرمِّز معلومات التاريخ والدفعة، وبعد ذلك يكمل الملصِّق تجهيز العبوة. ويبقى إبعاد الرطوبة الخارجية عن منطقة الترميز شرطاً أساسياً للحصول على نتيجة مقروءة بوضوح. فقد تتداخل كتف الزجاجة الرطبة مع التصاق الحبر أو تجعل المعلومات المطبوعة صعبة القراءة بعد التعامل مع العبوة.
هذه المسار يربط بين تغذية الزجاجات بالكميات الكبيرة والتعبئة وتركيب الغطاء اللولبي والإتمام اللاحق. ويحافظ كل نقل على التحكم في الزجاجة للوصول إلى المحطة التالية. ولا توفر سجلات المشروع أرقام كفاءة على مستوى المحطات أو ادعاءات منفصلة بأداء الآلات.
تعمل مصنع الإكوادور على جهد ١٢٠ فولت وتكرار ٦٠ هرتز، وبُنِيَ الخط لإمداد كهربائي بهذا المواصفات. وتؤثر متطلبات الكهرباء في اختيار المحركات وجهد التحكم وقائمة المواد، لذا يجب تأكيدها مبكّرًا. ولا يمكن افتراض أن إمداد مصنع آخر سيتطلب تعديلًا بسيطًا فقط في الموقع.
استغرق الأمر نحو ١٠٠ يوم من إصدار الطلب حتى الشحن. ثم أمضى ثلاثة مهندسين من شركة EQS ١٥ يومًا في الموقع بالإكوادور. وشمل هذا المجموع الوحيد عمليات التركيب والتشغيل الأولي وتدريب المشغلين، مع تقديم التدريب مجانًا. ولا تدعم السجلات عدًّا منفصلًا لأيام كل نشاط، لذا تبقى الأيام الخمسة عشر فترة واحدة مدمجة.
بدأ الإنتاج بعد خمسة أيام من الانتهاء من التشغيل التجريبي. وللفريق الذي يدخل فئة تغليف جديدة، علَّم هذا الانتقال من العمل المشروع إلى الإنتاج الروتيني. ولا يُحدِّد هذا الرقم نسبة التشغيل الفعلي أو يثبت الأداء على المدى الطويل. أما الأرقام المؤكدة فهي ثابتة عند ٦٠٠٠ زجاجة في الساعة كمعدل مستقر، و٦٥٠٠ زجاجة في الساعة كأقصى حد.
بعد تشغيل خط معقِّم خط التعبئة ، عاد نفس المشتري إلى شركة EQS لشراء خط تعبئة للمشروبات الغازية، وآلة تغليف بالانكماش الحراري باستخدام الفيلم، وآلة وضع الملصقات الحلزونية. وسُجِّلت هذه الطلبات باعتبارها مشتريات تالية. وهي تدل على استمرار العلاقة التجارية بعد مشروع المعقِّم دون الحاجة إلى افتراض أسباب قرار العميل.
وتشمل معدات المشروبات فئة منتجات أخرى. ولا يُقدَّم أي ادعاء بشأن اشتراك المشغلين أو قطع الغيار أو إجراءات الصيانة بين الخطوط المختلفة.
يبدأ الاستفسار المفيد بالسائل الفعلي والزجاجة والغطاء المُقرَّر استخدامهما في الإنتاج. وتحدد المواصفات الأشكال التي صُمِّمت الآلة لقبولها. أما العينات فهي تسمح بدراسة سلوك التعبئة ومتطلبات التعامل مع الزجاجة بالنسبة إلى التركيبة المقترحة. ويكتسب هذا التمييز أهميةً خاصةً في حالة مطهرٍ يُنتج رغوةً، لأن النتيجة التي تحققت في الإكوادور تؤكِّد أن المشكلة قد حُلَّت، مع بقاء الطريقة غير موثَّقة.
وبالنسبة إلى أحجام الزجاجات المختلفة، ينبغي أن يفصل الاستفسار بين الأشكال المطلوبة للإنتاج الفوري والمتطلبات المستقبلية. وينبغي تحديد مصدر طاقة المصنع منذ البداية أيضًا. ولكل زجاجة، يجدر تحديد حجم التعبئة المطلوب، والتحقق مما إذا كان لا بد من تشغيل الشكل خلال مرحلة القبول أم أنه يكفي أن يبقى ضمن مواصفات الآلة فقط. وبذلك يظل الأداء المحدَّد في المواصفات منفصلًا تمامًا عن النتيجة التي تحقَّق بعد التشغيل الفعلي.
ويتطلب إخراج اللغة نفس درجة العناية. فهذا المطهر خط التعبئة يُنتج ٦٠٠٠ زجاجة في الساعة بشكلٍ مستقر، بينما يبلغ الحد الأقصى المسجَّل ٦٥٠٠ زجاجة في الساعة. ويجب أن يستند الاقتباس الخاص بسائلٍ آخر إلى هدفه المستقر الخاص وشكل الزجاجة المُستهدَف، بدلًا من اعتبار الذروة الإكوادورية معيارًا قابلاً للنقل.
تركز على حلول متكاملة لتعبئة السوائل وإغلاقها مع حلول مخصصة ومشاريع مفتاحية
حقوق النشر © JIANGSU EQS MACHINERY CO.,LTD